Содержание8
Кожух прибора из листа 1,5 мм, кронштейн под датчик, короб вентиляции, панель приборного щита — всё это детали, которые нельзя ни отлить, ни выточить, а варить их из плоских пластин долго и дорого. Гибка листового металла формует нужную геометрию одним движением пресса, без шва и без лишнего металла в отходе. Разберём, какой способ гибки — V-образная, ротационная или воздушная — подходит под вашу деталь, как толщина металла задаёт минимальный радиус и на что смотреть, чтобы угол на 50-й детали партии совпадал с углом на первой.
Коротко: V-образная гибка — для прямых углов и серийных деталей, ротационная — когда видимая поверхность не должна нести следов от пуансона, воздушная — когда нужен один комплект оснастки под разные углы. Минимальный радиус гибки растёт вместе с толщиной листа и зависит от марки металла. Угол после снятия усилия пресса всегда немного меньше запрограммированного — это пружинение, и его компенсирует программа ЧПУ, а не ручная подгонка. Спрашивайте подрядчика не про наличие пресса, а про допуск по углу и повторяемость в партии.
Когда деталь нуждается в гибке, а не в сварке или литье
Гибка листового металла оправдана там, где деталь можно развернуть в плоскую заготовку без потери формы: короб, кожух, кронштейн, полка, дверца. Сварка из отдельных пластин даёт лишний шов, который приходится зачищать и который остаётся потенциальным местом коррозии; литьё требует оснастки, окупаемой только на большой серии. Гнутая деталь из одного листа делается быстрее и обходится без сварочных деформаций.
- Кожухи и кронштейны приборов, корпуса электрощитового оборудования;
- Короба и переходники вентиляционных систем;
- Элементы мебели из металла — каркасы столов, стеллажные стойки, полки;
- Ворота, калитки, каркасы веранд и навесов;
- Панели и кожухи для оборудования автосервиса.
Толщина металла здесь — не второстепенный параметр, а то, что определяет и способ гибки, и мощность пресса, и минимальный радиус, который вообще можно получить на конкретной детали.
Три способа гибки: V-образная, ротационная, воздушная — в чём разница
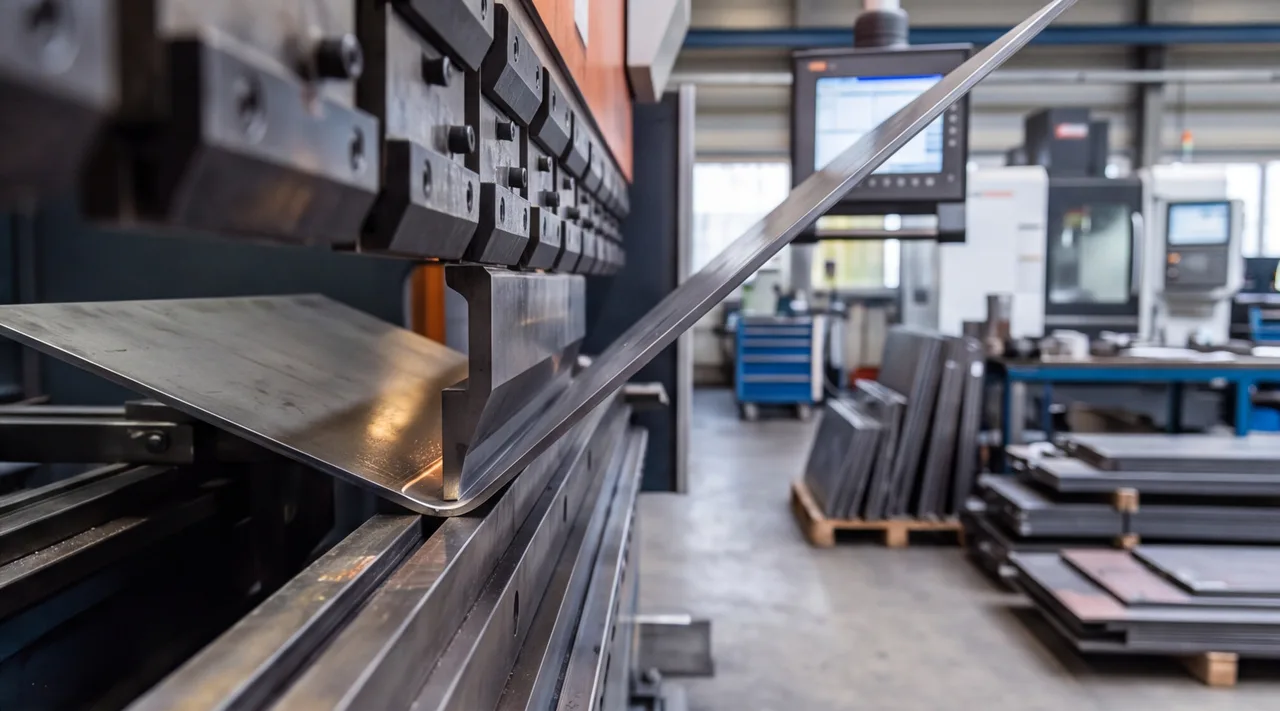
Гибка листового металла на прессе выполняется продавливанием заготовки пуансоном в матрицу. Разница между способами — в геометрии оснастки и в том, до какого предела доходит пуансон.
- V-образная гибка. Классический вариант: пуансон вдавливает лист в V-образный паз матрицы до упора или почти до упора. Даёт стабильный угол и высокую жёсткость детали, требует отдельного комплекта матрицы и пуансона под каждый радиус и толщину. Выбирают для прямых углов 90° и для серийных деталей, где важна повторяемость.
- Ротационная гибка. Лист зажимается прижимной балкой, а гибочная балка с роликом или сегментом обкатывает кромку, формуя угол без прямого удара пуансоном по видимой поверхности. Подходит, когда лицевая сторона детали не должна нести царапин, вмятин или следов оснастки — например, у декоративных панелей и корпусов приборов.
- Воздушная гибка. Пуансон не доходит до дна матрицы, останавливаясь на расчётной высоте, — угол задаётся не геометрией оснастки, а глубиной хода. Один комплект инструмента гнёт разные углы без переналадки, поэтому воздушную гибку выбирают для мелкосерийных и многономенклатурных заказов, где на одном листе — десяток разных деталей.
На практике на одном прессе с ЧПУ используют все три подхода в зависимости от чертежа: воздушная гибка — рабочий режим по умолчанию, V-образная — там, где нужна максимальная жёсткость угла, ротационная — там, где важна чистота видимой поверхности.
Минимальный радиус гибки: как толщина и материал задают предел
У любого металла есть предел, за которым волокна на внешней стороне сгиба рвутся, а не тянутся. Чем толще лист и чем ниже пластичность материала, тем больше должен быть внутренний радиус гиба. Задавать на чертеже радиус меньше минимального для данной толщины и марки — гарантированная трещина в углу, которую пресс не исправит никакой настройкой.
| Толщина листа, мм | Конструкционная сталь | Нержавеющая сталь | Алюминий |
|---|---|---|---|
| 1,0 | 1,0–1,2 | 1,2–1,5 | 1,0–1,5 |
| 2,0 | 2,0–2,5 | 2,5–3,0 | 2,0–3,0 |
| 3,0 | 3,0–4,0 | 4,0–4,5 | 3,5–5,0 |
| 4,0 | 4,0–5,0 | 5,0–6,0 | 5,0–7,0 |
| 6,0 | 6,0–8,0 | 8,0–9,0 | по запросу |
Нержавеющая сталь и наклёпанный алюминий гнутся с более крупным радиусом, чем обычная конструкционная сталь той же толщины: у них ниже запас пластичности до появления трещины. Если по конструкции нужен минимальный радиус, а материал его не допускает, деталь либо переносят на более пластичную марку, либо меняют направление реза относительно проката листа.
Оборудование для гибки: листогибочные прессы и ЧПУ
Диапазон толщин и длин, которые можно согнуть, задаёт не мастерство оператора, а параметры пресса. У нас гибка идёт на листогибочных прессах с ЧПУ — подробный парк оборудования на странице оборудования, здесь — только то, что относится к гибке.
- Усилие пресса, тонны. Определяет, какую толщину и на какой длине гиба можно согнуть за один проход — тонкий лист на коротком гибе требует кратно меньше усилия, чем толстая сталь на всю длину стола.
- Длина стола. Задаёт максимальную длину гиба за одну установку без стыковки в несколько заходов.
- Число осей ЧПУ. Управляет позиционированием заднего упора и хода пуансона — чем точнее заданы координаты, тем меньше разброс размера от детали к детали.
- Набор матриц. Разные радиусы и ширины паза матрицы под разную толщину листа — без нужной матрицы либо радиус выйдет не тот, что в чертеже, либо потребуется переналадка.
Раскрой заготовки под гибку делаем на той же площадке — это сокращает и срок, и число подрядчиков в цепочке.
Точность угла и повторяемость: как оценить подрядчика по гибке
Пресс есть почти у любого цеха металлообработки — это не показатель качества. Разница между подрядчиками в том, совпадает ли угол на первой и на 50-й детали партии. Программа ЧПУ задаёт координату заднего упора и глубину хода пуансона один раз, а дальше повторяет её без ручной подстройки — если, конечно, оператор действительно работает по программе, а не подгоняет каждую деталь на глаз по угольнику.
Спрашивайте не «есть ли у вас листогиб», а какой допуск по углу гарантируется и что происходит с повторяемостью на большой партии. Честный ответ — «в пределах паспортных допусков станка», подтверждённых контролем нескольких деталей из партии, а не одной цифрой на словах. Второй признак — компенсация пружинения: если подрядчик каждый раз «подбирает угол вручную», а не закладывает поправку в программу, разброс между деталями партии будет расти вместе с износом инструмента и усталостью оператора.
Пружинение металла: почему угол после гибки не совпадает с чертежом
Металл — упругопластичный материал: часть деформации при гибке пластическая (остаётся навсегда), часть — упругая (снимается сразу после того, как пресс убирает усилие). Из-за упругой части угол детали сразу после разжима пресса всегда чуть больше, чем угол пуансона в нижней точке хода — металл слегка распрямляется. Это и называется пружинением.
Толщина металла напрямую влияет на величину пружинения: тонкий лист пружинит меньше, толстый и более прочный (нержавеющая сталь, например) — заметно больше. Поэтому поправку нельзя взять из общей таблицы «на все случаи» — она подбирается под конкретную толщину, марку и радиус и один раз закладывается в программу листогиба с ЧПУ, а дальше применяется автоматически на каждой детали партии.
Что до и после гибки: раскрой заготовки, сварка, покраска
Гибка почти никогда не бывает последней операцией — она встроена в цепочку изготовления гнутой детали, и именно эта цепочка определяет итоговый срок, а не одна операция сама по себе.
| Этап | Что делает | От чего зависит срок |
|---|---|---|
| Раскрой заготовки | лазерная резка металла или плазменная резка по развёртке | толщина листа, число деталей на раскрое, сложность контура реза |
| Гибка | формование углов на прессе по карте гибов | число гибов на детали, партия, доступная оснастка |
| Сварка | сборка узла из нескольких гнутых деталей | протяжённость шва, доступ для сварочной горелки |
| Порошковая покраска | финишное покрытие готовой детали или узла | цвет, подготовка поверхности, загрузка камеры окраски |
Раскрой лазером или плазмой задаёт развёртку детали с учётом коэффициента гиба — если развёртка рассчитана неверно, готовый размер после гибки уйдёт от чертежа даже при идеально точном угле. Поэтому раскрой и гибку разумно вести на одной площадке: развёртку под конкретный листогиб и его оснастку считает тот же технолог, который потом гнёт деталь.
Как заказать гибку по чертежу
Чтобы посчитать гибку листового металла точно, а не «от и до», нужно немного исходных данных — без них расчёт превращается в гадание по фотографии детали.
- Чертёж детали с указанными углами и допусками, желательно с готовой развёрткой или с 3D-моделью, из которой её можно построить;
- Марка и толщина металла;
- Количество деталей в партии;
- Требования к покрытию, если после гибки нужна покраска или другая финишная обработка.
Пришлите чертёж на расчёт — технолог подберёт способ гибки под вашу деталь, посчитает развёртку и минимальный радиус под материал, назовёт стоимость и срок. Страница услуги — гибка листового металла.