Содержание8
Заказчик присылает чертёж на лазерную резку и получает детали, у которых на одной партии кромка светлая, а на другой с тёмным налётом, на третьей по углам оплавление. Станок вроде тот же. Разница почти всегда в трёх вещах: какой источник излучения стоит в машине, каким газом дуют в рез и как подобран режим под толщину. Разберём лазерный резак по узлам, чтобы вы понимали, что именно решает подрядчик за вас, и знали, какие вопросы задать до запуска.
Коротко: лазерный резак — это источник излучения, оптический тракт с фокусирующей линзой, режущая головка с соплом, ассист-газ и портал с ЧПУ. Волоконный источник фокусируется в меньшее пятно и лучше режет отражающие металлы, CO2 остаётся в своих задачах. Кислород даёт скорость на углеродистой стали, но оставляет оксидную плёнку на кромке. Азот даёт светлую кромку на нержавейке и алюминии, но расходуется больше. Тип источника, газ и состояние кромки стоит уточнять до заказа.
Лазер это что: как луч превращается в рез
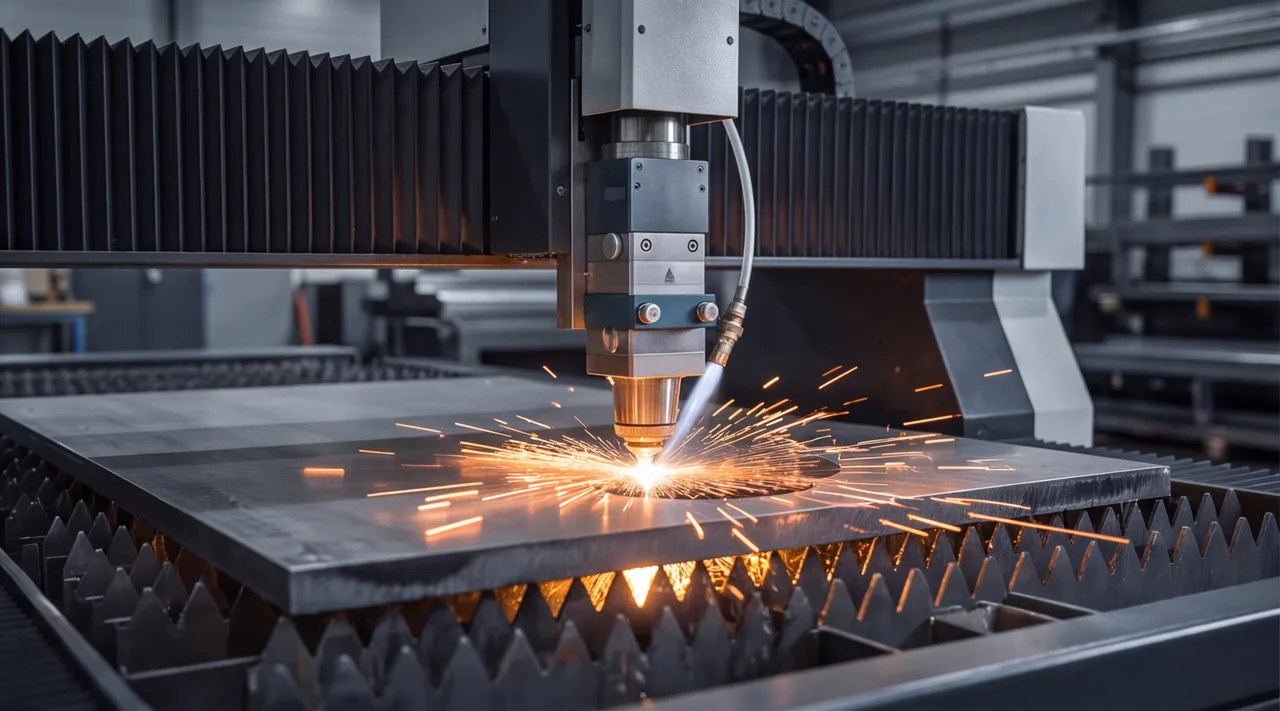
Лазерная резка не «прожигает» металл одним лучом, как показывают в роликах. Это цепочка из четырёх стадий, и сбой на любой из них виден на детали.
- Излучение рождается в резонаторе. Рабочая среда накачивается энергией, свет многократно отражается внутри от зеркал, одно из которых частично прозрачное. Когда накопленной энергии хватает, пучок выходит наружу как когерентный монохроматический поток.
- Луч доставляется и фокусируется. Оптика собирает его в точку на поверхности или внутри листа.
- Металл плавится в точке фокуса. В пятне плотность мощности настолько высока, что материал плавится, а при некоторых режимах испаряется.
- Расплав выдувается газом. Струя ассист-газа вытесняет жидкий металл вниз, и остаётся узкий проход — рез.
Размер пятна здесь решает многое. Минимальный диаметр луча в фокусе обычно меньше 0,32 мм, а ширина реза (керф) в зависимости от толщины материала может быть и до 0,10 мм. Поэтому лазером получают сложные контуры и мелкие отверстия, которые не сделать ни плазмой, ни фрезой с её диаметром инструмента. Ширину реза учитывают при раскладке: контур детали смещают на половину ширины реза, чертёж при этом менять не нужно.
Источник излучения: волоконный лазер и CO2 — в чём разница
В станках для резки металла стоят источники двух основных типов, и устроены они принципиально по-разному.
CO2-лазер — газовый. Разряд идёт в газовой трубке, плазма формируется между отражающим зеркалом и выходным окном, откуда луч уходит в тракт. Длина волны около 10 600 нм. Газ в трубке прокачивают, и схем прокачки несколько: быстрая осевая, медленная осевая, поперечная и щелевая. Они по-разному влияют на конструкцию и охлаждение, но заказчику важен не сам тип прокачки, а то, что это сложная газовая система с обслуживанием. Возбуждение бывает постоянным током и высокочастотным. При высокочастотном электроды вынесены наружу резонатора, поэтому они не эродируют и не оседают налётом на стекле и оптике, а при постоянном токе электрод стоит внутри и такая проблема возможна.
Волоконный лазер — твердотельный. Активная среда здесь не газ, а стекловолокно, в котором излучение усиливается. Длина волны около 1 мкм. Главное следствие: пятно получается существенно меньше, чем у CO2, поэтому плотность мощности выше, а отражающие металлы режутся уверенней.
- Активная среда: у CO2 газ в трубке, у волоконного — твёрдое волокно.
- Размер пятна: у волоконного заметно меньше, рез уже, контур точнее.
- Отражающие металлы: волоконный подходит лучше.
- Неметаллы: CO2 лучше поглощается пластиками, плёнкой, бумагой и картоном и режет их чисто, без рваных краёв.
Объявлять победителя не нужно. Для листового металла в большинстве задач работает волоконный источник, а CO2 остаётся там, где в одном парке режут и металл, и неметаллические материалы. Для тонких и хрупких материалов — плёнки, стекла, керамики, электронных компонентов — применяют отдельные ультрафиолетовые и ультракороткоимпульсные лазеры: они уменьшают зону термического влияния и риск трещин и коробления. К резке листового металла на заказ это уже не относится, но объясняет, почему «лазер» — это семейство разных машин.
Какие металлы и толщины режет лучше каждый источник
Предел по толщине определяется мощностью конкретной машины, а не типом источника как таковым, поэтому в таблице толщины даны только качественно. Максимальную толщину для вашей марки металла уточняйте у подрядчика по чертежу.
| Материал | Волоконный лазер | CO2-лазер |
|---|---|---|
| Углеродистая сталь | Основной вариант для тонкого и среднего листа, высокая скорость | Режет, на тонком листе уступает по скорости и размеру пятна |
| Нержавеющая сталь | Узкий рез, светлая кромка с азотом | Режет, но пятно крупнее |
| Алюминий | Подходит, чаще с азотом | Возможна, но металл отражает излучение сильнее |
| Медь и латунь | Режутся при подходящем источнике и режимах | Затруднительна, велик риск отражения |
| Пластик, плёнка, картон | Не основная задача | Сильная сторона: излучение хорошо поглощается |
Медь и латунь — особый случай. Это высокоотражающие металлы, и главное ограничение при их резке в том, что отражённый луч способен повредить оптическую систему. Поэтому для них нужны подходящий источник и режимы, а не любая машина парка. Если в вашей заявке есть медь или латунь, прямо спросите подрядчика, на каком оборудовании он их режет.
Оптический тракт и фокусировка: что происходит между генератором и соплом
Оптический тракт доставляет излучение от источника к режущей головке. В нём стоит коллиматор, выравнивающий пучок, и фокусирующая линза, которая собирает его в пятно нужного диаметра. Линза задаёт диаметр пятна и тем самым ширину реза. Но не меньшее значение имеет положение фокуса относительно поверхности листа: по нему определяется, где луч уже собран, а где ещё расходится, то есть форма реза по толщине.
Источник и внешнюю оптику охлаждают водой: чаще всего она циркулирует через теплообменник или чиллер. Это не второстепенная система. Перегрев оптики меняет фокус, а загрязнённая или изношенная линза ухудшает рез раньше, чем это заметно глазом: кромка постепенно становится хуже, а причину ищут в режиме, хотя дело в оптике. Хороший подрядчик следит за чистотой защитного стекла и линзы по регламенту, а не по факту брака.
Ассист-газ: кислород, азот и воздух — что даёт каждый
Ассист-газ выполняет две задачи: выдувает расплав и защищает зону реза или, наоборот, помогает горению. Выбор газа определяет цвет и состояние кромки, скорость резки и стоимость операции.
| Газ | Для каких материалов | Состояние кромки | Когда выбирать |
|---|---|---|---|
| Кислород | Углеродистая сталь | Оксидная плёнка, тёмный налёт | Нужна скорость на стали, деталь потом будет зачищаться или не критична к виду кромки |
| Азот | Нержавеющая сталь, алюминий | Светлая, без окисления | Нужна чистая кромка под сварку, покраску или видимая деталь |
| Сжатый воздух | Тонкий лист | Зависит от материала и чистоты воздуха | Экономичный вариант, когда к кромке нет жёстких требований |
Кислород поддерживает горение металла: при резке углеродистой стали реакция окисления добавляет тепло, и рез идёт быстрее. Платой становится оксидная плёнка на кромке. Если деталь потом красят или сваривают, об этом нужно сказать в заявке: может понадобиться зачистка, иначе покрытие ляжет хуже.
Азот не вступает в реакцию с металлом и защищает кромку от окисления. На нержавейке и алюминии получается светлая кромка, готовая к сварке. Цена вопроса — больший расход газа и более высокое давление, поэтому такая резка обычно дороже кислородной. Сжатый воздух дешевле, и на тонком листе без строгих требований к кромке это разумный вариант, но качество зависит от чистоты воздуха: масло и влага в магистрали ложатся на деталь.
Портал с ЧПУ, прошивка и охлаждение: как машина ведёт рез
Режущая головка движется по порталу под управлением ЧПУ, а лист лежит на столе неподвижно. Цикл одной детали выглядит так:
- Загрузка раскладки и подвод головки к первой точке врезания.
- Прошивка отверстия: для контура не от края листа лазер сначала прожигает металл.
- Рез по контуру с заданной скоростью и давлением газа.
- Выход из реза и переезд к следующему контуру.
- Отвод готовой детали и разгрузка листа.
Прошивка — самая «долгая» операция цикла на толстом листе. Для отверстия не с края листа используют мощный импульсный режим: например, нержавеющую сталь толщиной 13 мм прожигают за 5–15 секунд. Тонкий лист прошивается заметно быстрее, но число врезаний всё равно влияет на время: деталь с сотней мелких отверстий считается совсем иначе, чем деталь с одним большим контуром.
Порядок реза и точки врезания закладывает раскладка, и от них зависит коробление. Если резать контуры подряд из одной зоны, лист перегревается локально и «ведёт». Хороший технолог чередует зоны и оставляет перемычки, чтобы деталь не сдвинулась в момент выхода из реза. Для заказчика вывод простой: на тонких листах и деталях с большим числом отверстий уточните, как будет проходить раскладка и нужна ли правка после реза.
Как мощность, фокус и давление газа отражаются на кромке, окалине и точности
У лазерной резки нет «правильного» режима на все случаи. Режим подбирают под материал, толщину и то, что будет с деталью дальше. Зато связь параметров с дефектами вполне предсказуема.
| Что изменили | Что видно на детали | Как исправляют |
|---|---|---|
| Мало мощности или слишком высокая скорость | Неполный прорез, грат на нижней кромке | Снижают скорость или повышают мощность |
| Смещённый фокус | Конусность реза, более широкий рез, шероховатая кромка | Корректируют положение фокуса относительно поверхности листа |
| Недостаточное давление газа | Грат, налипший шлак снизу | Повышают давление, проверяют сопло |
| Избыток тепла на малом контуре | Оплавление острых углов и малых отверстий | Снижают мощность на углах, меняют траекторию |
| Загрязнённая линза или защитное стекло | Нестабильный рез, ухудшение кромки без видимой причины | Чистят или заменяют оптику |
Из таблицы видно, почему «такой же станок» даёт разный результат: решают не паспортные данные, а состояние оптики, сопла и настройка режима под вашу марку и толщину. Для заказчика практический вывод — не принимать «лазер» как единый стандарт качества. Если у детали важна кромка или допуск на контур, это нужно записать в заявке, а не надеяться на режим по умолчанию.
Отдельная история — острые углы и маленькие отверстия. Тепла там накапливается больше, чем на прямом участке, поэтому именно они оплавляются первыми. Диаметр отверстия, соизмеримый с толщиной листа, — типичное место для вопросов технолога, и лучше обсудить это до реза. Подробнее с возможностями и ограничениями можно познакомиться на странице лазерной резки металла.
Что спросить у подрядчика и когда лазер лучше штамповки
Перед запуском заказа конструктору и снабженцу стоит задать подрядчику несколько вопросов. Они недорого проверяют, понимает ли исполнитель, что делает.
- Какой источник стоит на машине: волоконный или CO2?
- Какая максимальная толщина для вашей марки металла на этом станке?
- Каким газом режут ваш материал: кислородом, азотом или воздухом?
- Какое состояние кромки будет после резки: окисленная или светлая?
- Какой допуск на контур гарантируется и как он проверяется?
- Как раскладывают деталь на листе и как борются с короблением?
- Нужна ли зачистка кромки или снятие грата, и входит ли она в цену?
Теперь о выборе технологии. Лазерную резку стоит выбирать вместо штамповки, когда нужны высокая точность, сложный контур и быстрая смена изделия без изготовления штампа. Правки чертежа вы вносите в файл, а не в оснастку. Штамповка выгоднее на очень крупных повторяющихся сериях одной формы: штамп окупается числом деталей. Если контур простой, а толщина большая и допуски не жёсткие, возможно, подойдёт плазменная резка. Если нужна серия одной формы в больших объёмах, посмотрите штамповку.
Дальше всё просто: приложите чертёж или модель к расчёту по чертежу и укажите, что важно по кромке и допуску. Технолог подберёт источник, газ и режим под материал и толщину, назовёт срок и стоимость «от N ₽» с оговоркой, что точная цена считается только по чертежу.
Источники: What is laser cutting (TWI), Laser cutting (Keyence).