Содержание8
Чертёж корпуса уже на столе, а тип шва ещё не выбран. Конструктор видит линию стыка, снабженец — марку и толщину, технолог должен решить, пройдёт ли здесь сварка лазером. Луч работает узким пятном и коротким нагревом: сварочный зазор, увод кромок и доступ к траектории решают исход раньше, чем подбор режима. Ниже — фильтры пригодности соединения, ориентиры зазора для стыка и нахлёста, геометрия ручного прохода, требования к оснастке и состав данных для технологической пробы.
Коротко: на стыке зазор ориентируют на 10 % толщины тонкой кромки или на величину менее 50 % диаметра луча, увод линии стыка держат меньше половины диаметра лазерного пятна; на нахлёсте берут 10 % толщины верхнего листа и кладут тонкий лист сверху. Соединение отдают на сварку лазером, когда материал ведёт себя предсказуемо, толщина согласована с проплавлением, сварочный зазор держится после прижима, а траектория открыта для горелки или головки. Ручной проход ведут к себе, сохраняя угол и опору. Миллиметры считают после замера пятна на пробе.
Когда соединение пригодно для сварки лазером
Заявка приходит с чертежом, а тип шва ещё не назначен. Лазерная сварка деталей проходит четыре фильтра: семейство материала, толщина под требуемое проплавление, стабильность сварочного зазора после сборки и проходимость траектории. Срыв любого фильтра режимом участка уже не закрыть.
Углеродистая сталь, нержавеющая сталь и алюминиевые сплавы ведут себя по-разному: у алюминия выше отражение и теплопроводность, у нержавеющей тепло держится дольше, углеродистая занимает середину. Глубину проплавления и скорость перемещения задают настройкой под конкретный материал и конструкцию соединения: параметры прохода выбирают по геометрии шва.
Толщину вносят парой кромок: у каждой детали своё значение. На стыке ориентир — самая тонкая деталь, на нахлёсте — верхний лист. Частичное проплавление фиксируют до пробы: сквозной шов и шов с закрытой обратной стороной требуют разной глубины при одной марке.
Сварочный зазор проверяют после гибки и прижима. Зазор, который сходится у торцов и расходится на середине, для лазерной сварки уже нестабилен: узкая ванна оставляет местную пустоту без металла шва.
Ручному проходу нужны опора ручной лазерной горелки на деталь, постоянный угол и ход к сварщику. Автомату оставляют повторяемую траекторию, зазор в допуске после прижима и стабильную высоту стыка. Головка ошибку сборки рукой не поправляет.
Зазор стыка и попадание луча в обе кромки
Сварочный зазор при сварке лазером на стыке ограничивают долей толщины тонкой кромки и долей диаметра лазерного пятна: 10 % толщины самой тонкой детали либо менее 50 % диаметра сварочного луча. Оба ориентира закладывают в подготовку кромок и в сборку. Одного ориентира мало, если второй уже нарушен: узкий просвет при уводе стыка и точная центровка при широком просвете дают разный брак.
Стыковое соединение требует удержания линии стыка в пределах половины диаметра лазерного пятна. При большем уводе луч берёт одну кромку, вторая остаётся без сплавления. В чертёж ставят допуск совмещения кромок после раскроя, гибки и прижима.
Крупное пятно переносит больший разброс сборки. Диаметр лазерного пятна при увеличении требует большего тепловложения для той же глубины лазерной сварки. Допуск на сборку здесь обменивают на энергию, ширину нагрева и деформацию. Миллиметры появляются после замера рабочего пятна на пробе.
| Ориентир | Как считать | Следствие выхода |
|---|---|---|
| Зазор стыка | 10 % толщины самой тонкой детали либо менее 50 % диаметра сварочного луча | Кромки остаются без общего сплавления |
| Увод линии стыка | меньше половины диаметра лазерного пятна | Луч захватывает одну кромку |
| Укрупнение пятна | больший разброс сборки при существенно большем тепловложении на ту же глубину | Растут нагрев и деформация |
Нахлёст: верхний лист, зазор и глубина захода
Нахлёсточное соединение задаёт сварочный зазор как долю толщины верхнего листа. Типовой зазор между листами — 10 % толщины верхнего листа. В расчёт берут именно верхний лист. На чертеже это допуск прилегания после гибки и прижима, снятый по линии будущего шва.
Тонкий лист ставят сверху, толстый — снизу. Если сверху оказывается более толстый лист, частичным проплавлением нижнего управлять сложнее, а на его обратной стороне легче остаётся видимый след нагрева. Для закрытой обратной стороны в заявке пишут запрет следа нагрева и положение тонкого листа сверху.
Для повторяемого частичного проплавления заход в нижний лист держат в пределах 20–50 % его толщины на тонких материалах и 0,5 мм на более толстых. Границу между тонкими и толстыми материалами ориентир не задаёт. В заявке толщину пишут числом, класс листа технолог подтверждает на пробе. Прочность нахлёста определяют ширина шва и сплавление на границе листов. Несущая зона — полоса сплавления между листами.
Нахлёсточное соединение расширяет зону термического влияния относительно стыкового шва. Схема требует большего тепловложения, даёт более широкую зону термического влияния и большие деформации. На тонкой стенке корпуса растут увод полки и потеря плоскостности.
| Параметр | Ориентир | Следствие для чертежа |
|---|---|---|
| Зазор нахлёста | 10 % толщины верхнего листа | Допуск прилегания считают по верхнему листу |
| Положение листов | тонкий сверху, толстый снизу | Толстый сверху затрудняет заход и даёт след нагрева снизу |
| Заход в нижний лист | 20–50 % толщины на тонких; 0,5 мм на более толстых | Граница тонкий/толстый не задана |
| Сравнение со стыком | выше энергия, шире зона термического влияния, больше деформации | Прочность задаёт ширина сплавления на границе листов |
Ручная сварка лазером: опора, угол и ход горелки
Ручная лазерная горелка опирается на деталь через подаваемую присадочную проволоку. Проволока держит постоянную дистанцию до поверхности и положение фокуса, подача задаёт перемещение вдоль шва. Доступ к шву на всей длине сохраняет эту опору. Полка, борт или радиус, которые срывают контакт проволоки с металлом, меняют дистанцию при той же настройке.
Рукоятку держат параллельно детали и сохраняют угол на всём проходе. Небольшой поворот мало смещает положение фокуса и при этом меняет глубину проплавления. Пятно остаётся на шве: путь луча в металле становится короче или длиннее. В заявке на ручной шов указывают рабочий угол.
Горелку ведут к сварщику. То же правило действует на проходе без присадочной проволоки: ход от себя не планируют. Сварщик стоит позади горелки. До включения проверяют возможное направление луча. Другие люди внутри ограждения тоже находятся позади сварщика и горелки. Так проверяют допуск к траектории. Если к шву подходят только со стороны, где горелка уходит от сварщика, ручной контур на этом шве не назначают.
На автоматической головке опоры проволокой нет: дистанцию держит программа и повторяемая высота стыка. Ручной шов описывают отдельно: длина прямого участка, радиусы, где сохраняется угол, и сторона подхода сварщика.
Доступ к шву: сходящийся луч, полость и сопло
На чертеже корпуса шов часто сидит в отверстии, за стенкой или под соседней полкой. Для сварки лазером такой доступ проверяют по ширине луча на участке фокусировки. Диаметр лазерного пятна на линии шва для этой проверки мал. Пятно на детали уже пучка выше по ходу луча. Тесный карман режут по огибающей сходящегося пучка.
Шов размещают в отверстии или тесной полости, если проход луча проверен с учётом его ширины на подходе к фокусу. Кромка отверстия встречает луч раньше, чем он сожмётся до рабочего диаметра. На эскиз оснастки наносят конус от выходной оптики до пятна и смотрят пересечение со стенкой, отбортовкой и крепежом. Для отверстия в крышке корпуса просвет назначают по ширине пучка в плоскости крышки, а пятно на дне шва оставляют справочным размером пробы.
Над стыком не ставят элементы сборочной оснастки, которые перекроют луч на сходе к фокусу. Прижим, упор и экран уводят в сторону от оси луча на всём участке сужения. Если соединению нужен защитный газ, в той же зоне оставляют место под газовое сопло. Защитный газ требует места под сопло вне сходящегося луча рядом со сборочной оснасткой. Сопло стоит близко к ванне и остаётся вне пучка. В заявке указывают сторону подвода газа и просвет между стенкой корпуса и осью шва.
Как оснастка держит зазор и высоту фокуса
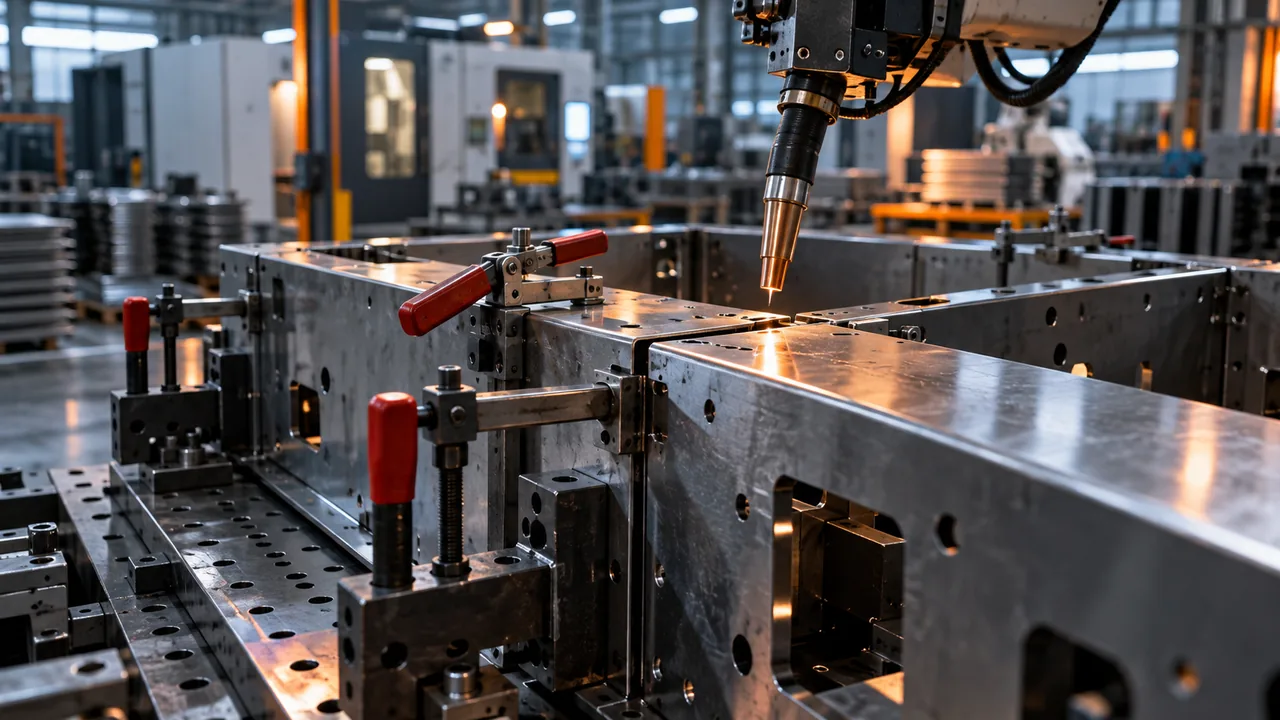
Сборочная оснастка на лазерной сварке закрывает две величины, которые программа головки сама не держит: сварочный зазор в плане и высоту стыка по оси Z. Прижим отвечает за зазор в плане, фиксация по Z — за положение фокуса. Расстояние от прижима до кромки задают на чертеже оснастки. Далеко стоящий прижим оставляет пружинящую кромку, близкий прижим входит в сходящийся луч.
На стыковом соединении и на кромочном шве прижимы ставят близко к шву и создают ими давление. Сборочная оснастка сводит прижимами у шва сварочный зазор к минимуму. Этот минимум сравнивают с долей толщины тонкой кромки и с долей диаметра пятна. Просвет между прижимами контролируют в худшей точке линии шва.
Сборочная оснастка удерживает стык на постоянной высоте фокуса при лазерной сварке. Смещение по высоте меняет положение фокуса и плотность мощности. При одинаковых настройках шов получается разным: та же программа даёт меньшую глубину, когда стык ушёл из фокуса. Уход фокуса в металл при той же программе поднимает плотность и ведёт к прожогу. Повтор оснастки по Z входит в допуск партии.
Сборка под сварку лазером без этого чертежа оставляет зазор и фокус на усмотрение сборщика. Оснастка для лазерной сварки выходит отдельным чертежом со своими допусками по зазору и по Z.
Корпус: как раскрой и прижимы дают непровар, прожог и деформацию
Корпус из листового металла собирает в одном шве поле кромок, зазор после гибки и тепло на полке. Лазерная резка формирует поле кромок, из которого складывается сварочный зазор. Допуск реза и увод после гибки складываются: нулевой стык на развёртке сварочный зазор ещё не гарантирует.
Цепочка на корпусе короткая. Кромки приходят с лазерной резки, стенка и полка получают угол на гибке листового металла, сборочная оснастка прижимает стык. Дальше три дефекта читаются с той же геометрии.
Непровар возникает, когда увод стыка больше половины диаметра пятна: одна кромка остаётся без луча. На корпусе так ведёт себя стык стенки и полки, если прижим стоит далеко от линии и стенка смещается в допуске гибки.
Прожог даёт локальный зазор шире ориентира при той же энергии. Пустота между кромками остаётся, края просвета перегреваются. Ориентир стыка здесь тот же: порядка 10 % толщины листа и менее 50 % диаметра луча. Миллиметры этого зазора появляются после замера пятна на пробе.
Деформация корпуса вырастает на нахлёсте полки: лишнее тепловложение расширяет зону термического влияния и уводит стенку. Стык той же полки при том же прижиме греет уже. Если полка лежит внахлёст, в чертёж закладывают припуск на правку и порядок прихваток вместе с допуском плоскостности.
Что передать на технологическую пробу
Технологическая проба подтверждает допуск зазора и режим на полном комплекте исходных данных. На ручной установке глубину проплавления и скорость задают под материал и конструкцию соединения. Геометрию шва и тип прохода фиксируют в заявке до выбора параметров. Ячейки диаметра пятна, мощности и скорости закрывает технолог по пробе.
В чертёж и заявку входят тип соединения, положение тонкого листа, заход или сквозное проплавление, допуск зазора, сторона без следа нагрева, способ прохода, присадка, газ и доступ. Так выглядит сварка лазером по чертежу до пробы.
| Блок | Что вписать в заявку | Кто закрывает |
|---|---|---|
| Материал | марка и толщина каждой кромки | конструктор |
| Соединение | стык, нахлёст или кромка; какая деталь сверху; сквозное проплавление или заход в нижний лист | конструктор |
| Зазор и траектория | допуск после раскроя и после прижима; длина и форма траектории | конструктор |
| Доступ и процесс | отверстие, стенка, соседняя полка; ручной или автоматический проход; присадка; защитный газ; требование к обратной стороне | конструктор |
| Режим | диаметр пятна, мощность и скорость — пусто | технолог по пробе |
Оценку соединения и шов выполняют на сварочных работах. Поле кромок под тот же зазор даёт лазерная резка.
Источники