Содержание8
Ходовой винт с трапецеидальной резьбой превращает вращение в ход гайки, и погрешность оси складывается из износа винта и гайки по длине хода. Новый винт в старой гайке часто оставляет ту же ошибку перемещения. Ниже — карта замеров шага, люфта, прямолинейности и опорных шеек и правило, когда меняют пару целиком, а не одну деталь.
Коротко: ходовой винт с гайкой — пара скольжения с трапецеидальной резьбой по ГОСТ 9484-81, угол профиля 30°. Однозаходная трапеция обычно самотормозится, потери на трение выше, чем у шарико-винтовой передачи. Люфт складывается из износа винта и гайки; замена винта без гайки не убирает погрешность оси, если профиль гайки уже выработан. Винт чаще делают из стали 45 или 40Х, гайку — мягче винта, марку берут с чертежа.
Как пара винт–гайка ведёт подачу и чем трапеция отличается от ШВП
Ходовой винт передаёт движение через гайку в механизм подачи: осевое усилие сидит на боковой стороне витка, вращение винта сдвигает гайку ходового винта вдоль оси на величину хода за оборот. Гайка ходового винта входит в состав механизма подачи и работает второй половиной пары скольжения.
Трапецеидальная резьба регулируется ГОСТ 9484-81: угол профиля 30°, контакт по боковым сторонам. Запись Tr 32×6 — однозаходная резьба диаметром 32 мм и шагом 6 мм. Однозаходная трапеция обычно самотормозится: осевая сила не проворачивает винт. Потери на трение выше, чем у качения, момент страгивания больше.
Шарико-винтовая передача в том же механизме подачи работает телами качения: момент страгивания ниже, обратный ход от осевой силы без тормоза обычно возможен. Трапецеидальный силовой ходовой винт оставляют там, где нужны самоторможение и терпимость к простой смазке — суппорт, тиски, домкрат.
Самоторможение однозаходной
Момент страгивания выше
Абразив на витке
Суппорт, тиски, привод
Ход гайки вдоль оси
Обратный ход без тормоза
Момент страгивания ниже
Абразив бьёт дорожку
Малый момент, закрытый виток
Карта измерений изношенного ходового винта
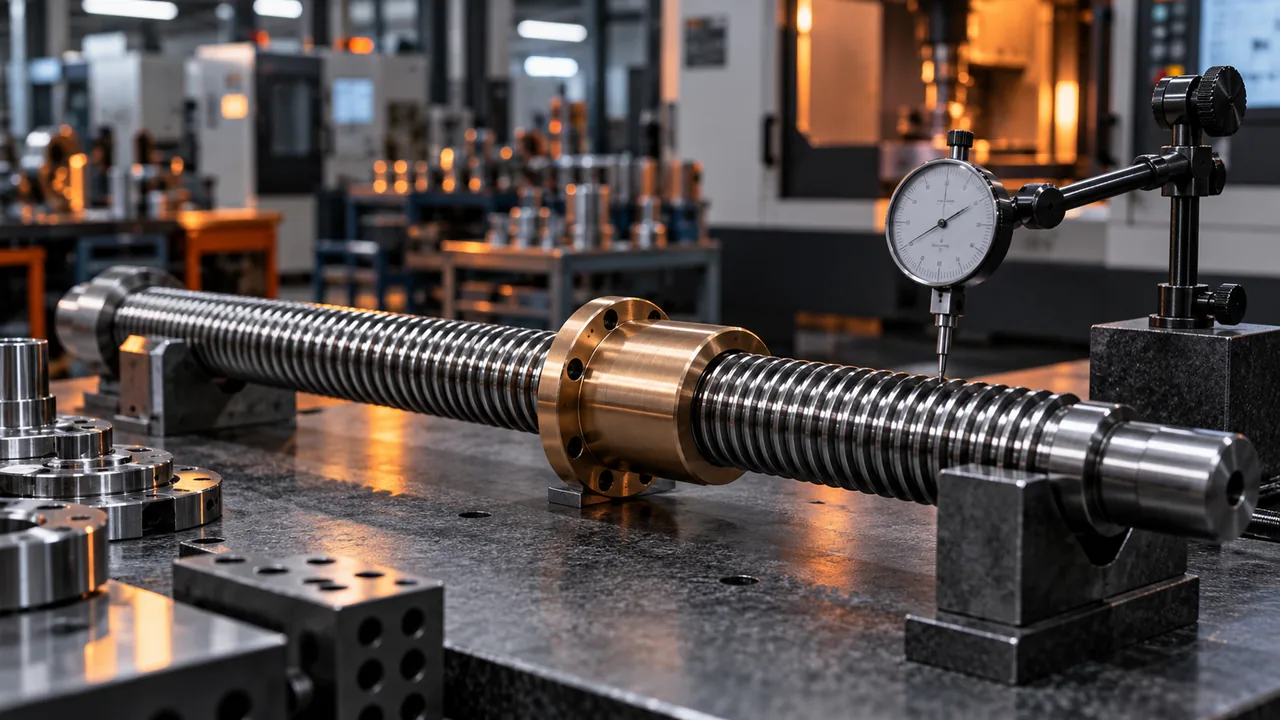
Карта измерений — маршрут входного контроля по длине хода, а не один замер у торца. Люфт пары винт–гайка и шаг снимают в нескольких точках: локальная выработка на рабочем участке не видна по среднему зазору. Допуск в микрометрах назначает чертёж; в карте записывают, с чем сравнивать — с чертежом или с неизношенным участком. Опорную шейку меряют отдельно от трапецеидальной резьбы.
| Параметр | Чем снимать | С чем сравнивать | На что влияет в оси |
|---|---|---|---|
| Средний шаг на длине | Шаблон или индикатор по длине резьбы | Чертёж или неизношенный участок | Накопленная ошибка хода |
| Локальный шаг | Шаг соседних витков в нескольких местах | Соседний целый участок | Скачок подачи на коротком ходе |
| Люфт по длине хода | Индикатор на узле, покачивание винта | Зазор по чертежу | Мёртвый ход оси |
| Прямолинейность оси | Центры или призмы, индикатор | Допуск изгиба с чертежа | Периодическая ошибка за оборот |
| Диаметр и биение шеек | Микрометр и индикатор | Посадка и биение по чертежу | Перекос гайки и зазор опоры |
| Смятие и выкрашивание витка | Осмотр, шаблон профиля | Полный профиль Tr | Местный люфт, нет боковой грани |
Индикатор ставят на узел и покачивают винт в начале, середине и конце хода. Прямолинейность смотрят в центрах отдельно от биения резьбы. Смятие витка отмечают там, где скакнул локальный шаг.
Если чертёж требует протокол геометрии, шаг, профиль и биение шеек снимают на контроле КИМ.
Когда новый винт без гайки не убирает погрешность оси
Люфт пары винт–гайка складывается из износа ходового винта и из износа гайки ходового винта. Новый винт в выработанной гайке повторяет старый зазор: боковой контакт садится не на полный профиль, а в лунку, которую гайка уже протоптала. Ошибка перемещения при этом остаётся осевой — мёртвый ход, локальный скачок или накопленная ошибка шага. Гайка сидит в механизме подачи и тащит узел на шаг винта: её выработка становится ошибкой положения суппорта или каретки.
Бронзовая гайка — более мягкий элемент пары. Она сокращает износ стального винта и вырабатывается раньше: сначала уходит профиль гайки, потом сминается виток. Марку бронзы берут с чертежа, от себя её не назначают. Если на гайке профиль целый, а зазор по ходу стабилен, гайку оставляют.
- Пара годна. Зазор стабилен по ходу, шаг и шейки в допуске чертежа. Ось не трогают.
- Годен винт — менять гайку. Профиль винта целый, люфт сидит в гайке и примерно одинаков по длине. Мёртвый ход уйдёт, локальный скачок шага на винте останется.
- Годна гайка — менять винт. Профиль гайки полный, на винте смятие, увод оси или биение шейки. Ошибка шага и биение принадлежат винту, новая гайка их не снимет.
- Изношен профиль у обоих — менять комплект. Люфт пятнами и разбитая гайка. Новый винт оставит зазор и перекос, новая гайка повторит смятие: останется накопленная ошибка хода.
Ходовой винт токарного станка и винт слесарных тисков
Ходовой винт токарного станка, которым нарезают резьбу, и ходовой вал подач — разные детали. Вал передаёт вращение через шестерни и не задаёт шаг резьбы на детали. Винт с гайкой ведёт суппорт на шаг: накопленная ошибка шага и люфт пары прямо переходят в шаг нарезаемой резьбы. Общую норму точности на оба узла переносить нельзя, и модель станка сама по себе размер Tr не сообщает — его снимают с чертежа или с годного участка.
Ходовой винт для тисков работает иначе. Здесь важны усилие зажатия и то, чтобы губки не перекашивало из-за люфта и смятого витка. Точность хода в сотые, нужная при нарезании резьбы, тискам обычно не требуется. Гайку ходового винта для тисков слесарных подбирают по профилю трапецеидальной резьбы — шагу, ходу и числу заходов, — а не только по наружному диаметру: гайка «на диаметр» с другим шагом на винт не сядет. Защита ходового винта токарного станка — гофра или кожух — на тисках чаще отсутствует, и абразив с верстака садится на виток открыто.
| Узел | Что портит износ | Критичный параметр | Гайка | Защита резьбы |
|---|---|---|---|---|
| Ходовой винт токарного станка | Шаг нарезаемой резьбы | Накопленная ошибка шага и люфт | По чертежу, часто бронза | Гофра или кожух от стружки |
| Винт слесарных тисков | Усилие и перекос губок | Смятие витка и люфт гайки | Под профиль Tr, не под диаметр | Часто нет, абразив открыт |
Опора, защита и материал гайки: от чего зависит ресурс пары
Ресурс пары задают соосность опор, чистота витка и более мягкая гайка. Опорная шейка — посадочное место ходового винта: если шейки не соосны резьбе или бьют, гайка идёт с перекосом и выбирает одну сторону профиля. Биение шейки смотрят отдельно от резьбы. Номер опоры ходового винта сам по себе износ витка не описывает. Опору описывают шейкой, соосностью и биением: разбитая шейка даёт радиальный зазор, и гайка на каждом обороте смещается к одной стороне витка.
Защита ходового винта — гофра, телескоп или кожух — барьер от стружки и абразива. Без неё люфт растёт пятнами по длине: средний зазор ещё терпим, а на рабочем участке виток уже смят. Срок в разах от кожуха обещать нельзя, картину износа читают по карте люфта. Смазка держит трение скольжения; сухой виток со стружкой работает как притир.
Бронзовая гайка сокращает износ стального ходового винта, пока сама остаётся мягче. Поставить многозаходный винт в гайку другого шага — срез витка на первых оборотах. Шаг, ход и заходы пары должны совпасть.
- Абразив и стружка на витке — пятнистый люфт по длине.
- Смазка пары скольжения: сухой виток притирает профиль.
- Перекос оси гайки относительно опорных шеек.
- Биение шеек, из-за которого гайка качает профиль.
- Нет гофры, телескопа или кожуха.
- Многозаходный винт в гайке другого шага или хода.
Как снять размеры и прочитать чертёж трапецеидального винта
Трапецеидальная резьба на чертеже ходового винта читается по ГОСТ 9484-81. Tr 32×6 — однозаходная: наружный диаметр 32 мм, шаг 6 мм, ход за оборот равен шагу. У многозаходной ход и шаг пишут раздельно, шаг — в скобках. Ход — это перемещение гайки за оборот, шаг — расстояние между соседними витками; число заходов равно ходу, делённому на шаг. Подмена одного другим даёт гайку, которая не наворачивается. Диаметры и шаги однозаходной резьбы сверяют с ГОСТ 24738-81, многозаходные — с ГОСТ 24739-81. Пару d×P, которой в стандарте нет, в эскиз не дописывают. Степень точности берут только из исходного чертежа. Левая резьба помечается LH; без пометки резьба правая.
| Поле | Откуда брать | Чем ошибка опасна |
|---|---|---|
| Наружный диаметр | Чертёж или годный участок | Не сядет в гайку |
| Шаг и ход | Обозначение Tr и целый участок | Гайка не навернётся |
| Число заходов | Ход, делённый на шаг | Срез витка на первых оборотах |
| Направление | Чертёж, метка LH | Подача в обратную сторону |
| Длина резьбы и общая | Чертёж или деталь | Не влезет между опорами |
| Шейки: диаметр и длина | Чертёж, микрометр | Не сядет в опору, перекос |
| Сбег и фаски | Чертёж | Гайка не выйдет на конец хода |
| Материал, если есть | Только чертёж | Чужая пара трения |
| Посадка гайки | Чертёж гайки | Люфт или заклинивание |
Изготовление замены: токарная нарезка, шейки и контроль пары
Замену делают парой. Ходовой винт и гайка ходового винта проходят токарную обработку как комплект: профиль трапецеидальной резьбы режут под один шаг, ход и направление, затем проверяют люфт вместе. На токарном станке резьбу точат резцом: метчик и плашка трапецию ходового винта не держат.
Опорные шейки точат вместе с резьбой, насколько позволяет длина. Шлифовку шеек включают, когда биение задано чертежом. До установки проверяют шаг по длине и люфт комплектом в нескольких точках. На винте маркируют направление и число заходов.
Винт и ответную гайку как одну пару ведут на токарной обработке — от обмера или чертежа до контроля комплекта. Производство в Чебоксарах, отгрузка по РФ.
Контроль комплекта до отгрузки ловит несовпадение заходов: винт, который «почти» входит в гайку, на станке заклинит на полном ходе.
- Обмер годной пары или чтение чертежа с обозначением Tr.
- Токарная обработка винта и ответной гайки.
- Нарезка трапецеидальной резьбы резцом под шаг, ход и направление.
- Обработка опорных шеек, шлифовка — если биение есть в чертеже.
- Проверка шага и люфта винтом с гайкой как комплектом.
- Маркировка направления и числа заходов.
Что приложить к заявке на замену ходового винта
Заказ «винта по диаметру» и заказ пары — разные комплекты. Диаметр без шага, хода, заходов и шеек не описывает ходовой винт: гайка либо не навернётся, либо встанет с чужим люфтом, и узел всё равно снимут с механизма подачи на пригонку. К заявке прикладывают данные, по которым пара садится в опоры и в гайку без повторной подгонки на станке.
Если гайка остаётся, к эскизу нужен её профиль: шаг, ход, заходы и фактический зазор по ходу. Если меняется пара, гайку заказывают вместе с винтом, с тем же обозначением Tr. Опору задают диаметрами и длинами шеек, а не фразой «под штатный узел».
Фото общего вида без профиля витка и без карты люфта не заменяет обмер: по снимку не читаются шаг и заходы. Когда каталожной позиции под узел нет, пару делают как изготовление деталей по чертежам: в работу уходит эскиз с Tr, карта люфта и решение, остаётся ли гайка.
- Чертёж или эскиз с обозначением Tr.
- Фото смятого витка.
- Карта люфта по точкам хода.
- Решение по гайке: менять или оставить.
- Длины, диаметры и посадки шеек.
- Наличие защиты винта.
- Направление резьбы и число заходов.
- Количество.