Содержание9
Первая партия пришла в размер, вторая — с уплывшим отверстием и другой шероховатостью, хотя чертёж и подрядчик те же. Так выглядит заказ, отданный без формализованного техпроцесса: деталь сделал конкретный станочник по памяти, а не производство по документу. Разберём, что происходит с вашим файлом после приёма: кто и когда проверяет чертёж на технологичность, из чего собирается маршрутная карта, зачем нужен опытный образец до серии и почему утверждённый техпроцесс замораживают и меняют только по извещению.
Коротко: контрактное производство продаёт результат, а не станко-часы. Подрядчик берёт на себя технологию, материал, оснастку и контроль. Маршрут стандартный: приём чертежа → проработка технологичности → разработка техпроцесса и маршрутной карты → подбор оборудования и оснастки → опытный образец с полным замером → серия. Повторяемость между партиями даёт не мастерство отдельного оператора, а зафиксированный документ: тот же маршрут, те же режимы, те же контрольные точки. Расчёт по чертежу — 3 рабочих дня, ставка нормо-часа механообработки — от 950 ₽, точная цена детали — по чертежу.
Контрактное производство: что вы покупаете вместо станко-часов
Контрактное производство — это выпуск деталей и узлов по документации заказчика на мощностях подрядчика. Термин заметнее всего звучит в потребительских отраслях, где обычны контрактное производство косметики и БАД: заказчик владеет рецептурой и торговой маркой, завод — линией и технологией. В металлообработке схема та же, только вместо рецептуры конструкторская документация, а вместо линии розлива — парк станков, оснастка и производственно-технический отдел.
Отличие от аренды станко-часа принципиальное. При аренде вы покупаете время оператора и приносите свою технологию: программу, режимы, инструмент, приспособление. При контрактном производстве вы передаёте чертёж и получаете деталь, а технологию разрабатывает и защищает подрядчик. Меняется и предмет спора при разногласиях: обсуждают не то, правильно ли отработал станок, а соответствует ли деталь чертежу.
Отсюда честное сравнение «аутсорсинг или своё производство». Купить станок для обработки деталей — самая простая и не самая дорогая часть задачи. Вместе с ним придётся содержать:
- Технолога и программиста ЧПУ. Без них станок повторяет только то, что кто-то уже написал, а новая деталь встаёт в очередь на неопределённый срок.
- Инструментальное хозяйство. Склад фрез, свёрл, метчиков и пластин, переточка, учёт стойкости. На разнородной номенклатуре это отдельная статья затрат.
- Оснастку. Тиски и патрон закрывают единичные детали; серия требует приспособлений, кондукторов, упоров, а иногда штампа.
- Метрологию. Штангенциркуль не подтверждает допуск в сотых. Нужны калибры, микрометры, координатно-измерительная машина и поверка приборов.
- Снабжение металлом. Закупка проката с сертификатами, входной контроль, остатки и неликвиды после каждой партии.
Своё производство окупается, когда деталь — ядро продукта, номенклатура стабильна, а оборудование загружено в две смены. Аутсорсинг выигрывает, когда номенклатура разнородная, объёмы плавают от квартала к кварталу, а сильная сторона компании — в конструкции и продажах, а не в резании металла. Третий вариант, «отдать знакомому цеху без документов», — это кустарное производство: деталь сделает конкретный человек, а не система, и повторить её через полгода тем же способом не получится.
Маршрут заказа: от приёма чертежа до серийной партии
Заказ на изготовление деталей по чертежам заказчика проходит через одни и те же этапы независимо от того, нужен один кронштейн или партия в двадцать тысяч штук. Разница только в глубине проработки: чем больше серия, тем детальнее считается техпроцесс и тем сложнее оснастка.
| Этап | Что происходит | Документ на выходе | Срок, раб. дней |
|---|---|---|---|
| Приём документации | Регистрация файлов, NDA, проверка комплектности чертежа и спецификации | Карточка заказа, список вопросов | 1 |
| Проработка технологичности | Технолог смотрит, чем и за сколько установов деталь реализуема | Замечания и допущения по чертежу | 1 |
| Техпроцесс и расчёт | Маршрут операций, режимы, нормы времени, стоимость и срок | Маршрутная карта, коммерческое предложение | 1–2 |
| Оснастка и программы | Проектирование приспособлений, написание и отладка УП, подбор инструмента | Карты наладки, управляющие программы | по сложности |
| Опытный образец | Изготовление первой детали строго по утверждённому маршруту | Образец и протокол замеров | от 3 |
| Контроль и утверждение | Полный замер на КИМ, согласование отклонений и правок маршрута | Протокол первой детали (FAI) | 1–2 |
| Серия | Запуск партии, контроль в назначенных точках маршрута | Протокол на партию, сертификаты на материал | по графику |
| Отгрузка | Консервация, упаковка под транспортировку, комплект документов | УПД, протокол контроля | 2–5 |
Самая частая ошибка заказчика — считать, что заказ начинается в цехе. Первые три этапа не режут металл, но именно они определяют, сколько деталь будет стоить и получится ли она вообще. Технологическая подготовка производства обычно не выносится в смету отдельной строкой, а раскладывается в цену партии, поэтому единичная деталь в пересчёте на штуку всегда дороже серийной.
Проработка технологичности: где ловятся ошибки чертежа
Перед разработкой техпроцесса чертёж проходит проверку на технологичность конструкции — требования к ней описаны в ГОСТ 14.201. Смысл этапа в том, чтобы найти места, где конструктор нарисовал корректную, но дорогую или нереализуемую геометрию, и предложить замену до того, как деталь встанет на станок.
Начинается проверка с формальной части: комплектность видов и разрезов, основная надпись чертежа по ГОСТ 2.104 (обозначение, наименование, материал, масштаб, литера), наличие марки материала и сортамента, простановка баз, общие допуски и требования к покрытию. Дальше идёт технологический разбор.
| Признак в чертеже | Чем оборачивается в цехе | Что предлагает технолог |
|---|---|---|
| Отверстие глубже 5 диаметров | Обычным сверлом не выдержать ось, стружка не выходит из зоны резания | Цикл глубокого сверления и специальное сверло, иногда обработка с двух сторон |
| Внутренний угол кармана без радиуса | Фрезой прямой угол не получить — нужна электроэрозия или ручная доводка | Радиус в углу на 10–20 % больше радиуса применяемой фрезы |
| Допуск ±0,01 мм на всех размерах | Каждый размер требует чистовых проходов и поштучного контроля | Точный допуск на посадочные поверхности, остальное по ISO 2768-m (±0,3 мм на размерах 30–120 мм) |
| Ra 0,8 по всей поверхности детали | Дополнительные чистовые проходы и шлифовка там, где они не нужны | Ra 0,8 на рабочих поверхностях, Ra 3,2 на остальных |
| Резьба назначена после закалки или гальваники | Метчик не режет закалённую поверхность, покрытие меняет фактический профиль | Резьба до термообработки и покрытия, поле допуска с учётом толщины слоя |
| Тонкая стенка при крупном габарите | Деталь уводит от усилий резания и от сварочных напряжений | Увеличить стенку, добавить рёбра или ввести промежуточный отжиг |
| Не назначены базы | Каждый установ базируется по-своему, размеры между операциями расходятся | Явные конструкторские базы, совмещённые с технологическими |
| Материал указан как «сталь» | Металл нельзя заказать с сертификатом, режимы выбираются наугад | Марка и ГОСТ: 45, 40Х, 30ХГСА, для нержавейки 12Х18Н10Т или AISI 304 |
Результат этапа — не «одобрено», а список допущений, который вы подтверждаете письменно. Именно эти допущения потом защищают обе стороны: подрядчик делал по согласованному, заказчик знает, что получит.
Разработка техпроцесса: что пишет производственно-технический отдел
Технологический процесс — это описание того, как заготовка превращается в деталь: последовательность операций, оборудование, оснастка, инструмент, режимы резания и нормы времени. Терминология задана ГОСТ 3.1109, формы документов — единой системой технологической документации.
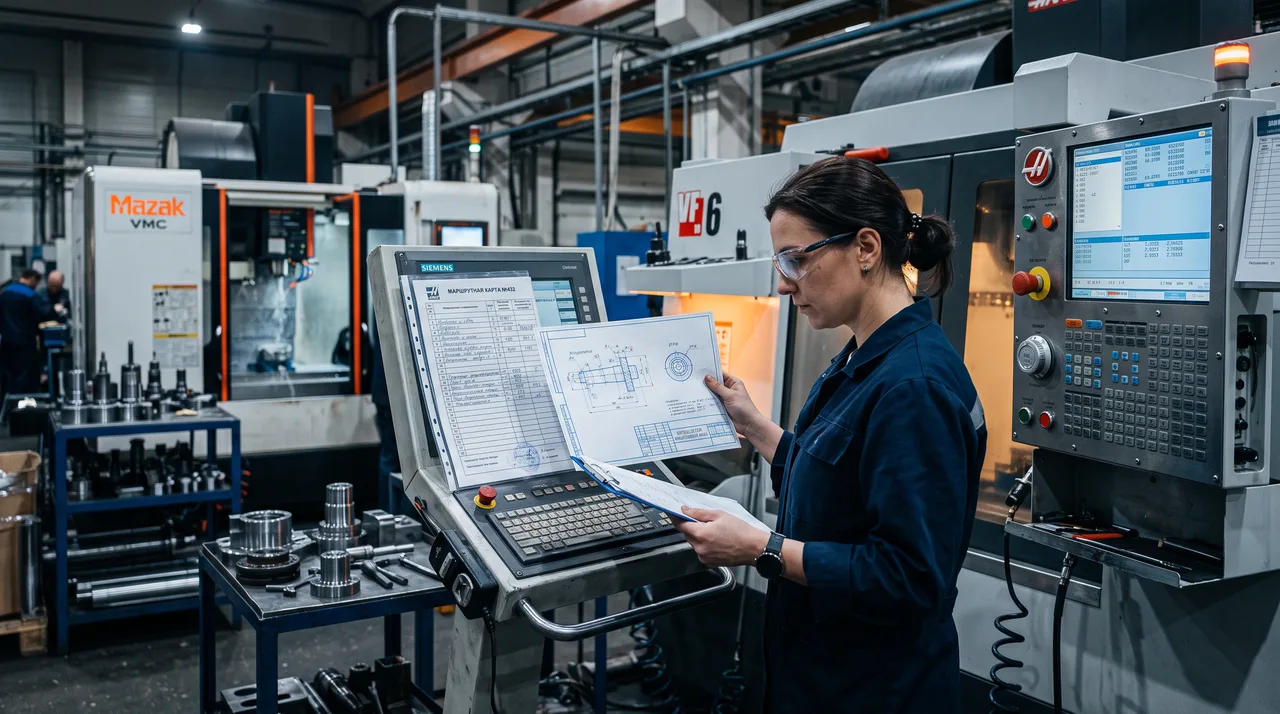
- Маршрутная карта (ГОСТ 3.1118) — костяк техпроцесса: перечень операций по порядку, цех и участок, оборудование, укрупнённые нормы времени.
- Операционная карта (ГОСТ 3.1404 для обработки резанием) — раскрытие одной операции: установы, переходы, инструмент, режимы, припуски.
- Карта эскизов (ГОСТ 3.1105) — схема базирования и закрепления на конкретной операции: как деталь лежит в приспособлении и от чего идут размеры.
- Карта контроля (ГОСТ 3.1502) — что, чем и на каком этапе замеряется, включая точки промежуточного контроля.
- Ведомость оснастки и материалов — что должно быть в наличии до запуска: приспособления, инструмент, заготовка нужного сортамента.
Три понятия в этих документах стоит знать и заказчику, потому что через них считаются и цена, и точность. Операция — часть процесса на одном рабочем месте. Установ — часть операции при одном закреплении детали. Переход — обработка одной поверхности одним инструментом при неизменных режимах. Чем меньше установов, тем выше точность взаимного расположения поверхностей: погрешность базирования не накапливается. Поэтому сложную деталь стараются закрыть токарно-фрезерной обработкой за одну установку, а не гонять между двумя станками.
Отдельная часть работы — нормирование. Штучное время складывается из машинного (станок режет), вспомогательного (установка, снятие, замер), времени обслуживания и перерывов, а подготовительно-заключительное время тратится один раз на партию: наладка станка, установка приспособления, первая деталь. Именно поэтому цена детали падает с ростом партии — постоянные затраты делятся на количество.
Оснастка и оборудование: как серийность меняет технологию
Тип производства определяют не «на глаз», а по коэффициенту закрепления операций — среднему числу операций, приходящихся на одно рабочее место. От него зависит, во что имеет смысл вкладываться: в универсальные тиски или в специальный кондуктор.
| Тип производства | Коэффициент закрепления операций | Ориентир по партии, шт. | Оснастка и оборудование |
|---|---|---|---|
| Единичное | свыше 40 | 1–10 | Универсальные тиски и патрон, стандартный инструмент |
| Мелкосерийное | 20–40 | 10–300 | Универсально-сборные приспособления, групповые наладки |
| Среднесерийное | 10–20 | 300–5 000 | Специальные приспособления и кондукторы, закреплённые УП |
| Крупносерийное | 1–10 | 5 000–100 000 | Специальная оснастка, прутковые автоматы, штампы, роботизированная сварка |
| Массовое | не более 1 | свыше 100 000 | Автоматические линии, штамповка, выделенные под деталь наладки |
Практический вывод для заказчика: сообщать нужно не только количество в первой партии, но и годовой план с графиком выборки. Партия 200 штук «на пробу» и 200 штук ежемесячно в течение года — это два разных техпроцесса. В первом случае деталь сделают на универсальной оснастке, во втором имеет смысл спроектировать приспособление и сократить цикл, а стоимость оснастки распределить по годовому объёму. Выбор станка тоже следует из объёма: мелкую серию корпусов быстрее закрыть фрезерной обработкой на обрабатывающем центре, а десятки тысяч мелких тел вращения — прутковым автоматом.
Опытный образец: где техпроцесс проверяется в металле
Утверждённый на бумаге маршрут — ещё не работающий техпроцесс. Между расчётом и серией всегда стоит первая деталь. По логике постановки продукции на производство (ГОСТ Р 15.301) сначала изготавливают и проверяют опытный образец, затем идёт установочная серия и только потом установившееся производство; в конструкторской документации эти стадии помечаются литерами «О», «А» и «Б».
Что даёт опытный образец на практике:
- Проверку базирования. Приспособление либо держит деталь без деформации, либо на замерах видно, что её «повело» при зажиме.
- Проверку режимов. Стойкость инструмента и фактическое машинное время сверяют с нормой — отсюда уточняется цена серии.
- Проверку достижимости допусков. Реальный разброс размеров показывает, хватит ли выбранной технологии на весь заявленный допуск или нужна дополнительная операция.
- Проверку собираемости. Деталь примеряется в узел заказчика. Часть замечаний вылезает только здесь, и это нормальный результат этапа.
Первую деталь замеряют полностью, по всем размерам чертежа, а не выборочно. Такой замер на координатно-измерительной машине с протоколом фактических размеров называют контролем первой детали, FAI. Дальше на его основе назначается план контроля серии: какие размеры проверяются на каждой детали, какие — на каждой пятисотой, какие достаточно подтвердить на партии. Оформляется всё как КИМ-контроль с протоколом, который прикладывается к отгрузке.
После утверждения образца в маршрут вносятся финальные правки — и техпроцесс замораживается.
Повторяемость между партиями: замороженный маршрут и извещения об изменении
Главное, что отличает контрактное производство от разового заказа, — предсказуемость десятой партии. Обеспечивает её не память технолога, а связка из трёх вещей: утверждённый техпроцесс с номером ревизии, план контроля с точками замера и прослеживаемость материала по сертификату и номеру плавки.
Правила внесения изменений в документацию описаны в ГОСТ 2.503: изменение оформляется извещением, у него есть номер, дата и причина, и оно доводится до всех держателей документа. Практический смысл для заказчика простой — любую правку присылайте письменно и убеждайтесь, что подрядчик выпустил новую редакцию маршрута. Устная договорённость «в следующей партии сделайте фаску побольше» живёт ровно до отпуска того мастера, с которым договаривались.
Изменения, после которых техпроцесс пересматривают целиком, а первую деталь новой редакции замеряют заново:
- Правка размеров, допусков или шероховатости в чертеже.
- Замена марки материала или сортамента заготовки, даже на «более прочный» аналог.
- Перенос операции на другой станок или другую площадку.
- Добавление или снятие покрытия — оно меняет фактические размеры.
- Смена типа оснастки при увеличении серии.
От чего зависят цена и срок
Цена детали в контрактном производстве складывается из материала, машинного времени по маршруту, разовых затрат на подготовку и контроля. Ставка нормо-часа механообработки начинается от 950 ₽, точная стоимость считается по чертежу. Что двигает итог сильнее всего:
- Количество установов. Каждая переустановка — это отдельная наладка, время и накопление погрешности.
- Точность и шероховатость. Переход с ISO 2768-m на посадочные допуски в сотых добавляет чистовые проходы, а иногда отдельную шлифовальную операцию.
- Материал. Нержавейка и жаропрочные сплавы обрабатываются в разы медленнее конструкционной стали и быстрее изнашивают инструмент.
- Серийность и график выборки. Разовые затраты делятся на партию: на десяти деталях они в цене видны, на десяти тысячах — почти нет.
- Оснастка. Специальное приспособление или штамп — отдельная позиция сметы, которую разумно окупать по годовому объёму, а не по первой партии.
- Объём контроля. Поштучный замер с протоколом на каждую деталь стоит иначе, чем выборочный контроль по плану.
- Финиш и логистика. Покрытие, маркировка, консервация и упаковка под транспортировку добавляют и дни, и деньги.
Срок собирается из тех же слагаемых: расчёт — 3 рабочих дня, изготовление оснастки и отладка программ — по сложности, опытный образец — от 3 рабочих дней, серия — по нормам времени и загрузке участка, доставка транспортными компаниями по РФ — 2–5 дней. Минимальная сумма заказа — 100 000 ₽.
Частые ошибки заказчика и как передать заказ
Ошибки, из-за которых расчёт затягивается, а первая партия выходит не такой, как ждали:
- Прислан только 3D без чертежа. Модель не содержит допусков, шероховатости, требований к покрытию и контролю — по ней можно оценить объём работ, но нельзя изготовить деталь под приёмку.
- Не указан объём и график. Технолог вынужден закладывать единичное производство, и цена детали получается заведомо выше возможной.
- Скрыта функция детали. Если сказать, где деталь работает и что в ней ответственно, технолог предложит, где допуск можно ослабить, а где нельзя.
- Материал «как на прошлой партии». Марку и сортамент нужно называть явно, иначе сертификат на металл не совпадёт с ожиданием.
- Правки в переписке без извещения. Пока изменение не вошло в редакцию документа, цех работает по старому маршруту — и формально прав.
- Сравнение подрядчиков только по цене детали. В сопоставимое предложение входят подготовка, контроль, протокол и гарантия переделки за счёт исполнителя.
Чтобы запустить изготовление деталей на заказ, для расчёта достаточно комплекта: чертёж или 3D-модель (PDF, DWG, DXF, STEP, IGES), марка материала и требование к сертификату, объём первой партии и годовой план, требования к покрытию, маркировке и упаковке, план контроля и желаемая дата поставки. Пришлите этот комплект на изготовление деталей по чертежам — технолог разработает маршрут, посчитает стоимость и срок и вернётся со списком замечаний по технологичности, если они есть.
Если чертёж ещё в работе и вы хотите заранее понять, во что обойдётся конструкция, отправьте текущую версию на расчёт по чертежу с пометкой, что нужна проработка технологичности. Поменять радиус, допуск или марку стали на стадии проекта стоит ноль рублей, после запуска партии — стоимость этой партии.