Содержание9
Заказчик присылает чертёж кронштейна массой 1,2 кг, а в спецификации видит заготовку на 4,5 кг и не понимает, за что платит. Разница ушла в стружку — это не бухгалтерская условность, а физика процесса. Второй такой разговор случается, когда деталь из горячекатаного круга приезжает с чёрной коркой и маляр отказывается класть по ней порошок. Разберём, какие бывают виды стружки и почему её сортируют по маркам металла, сколько материала честно уходит в отход, откуда берётся железная окалина и как её снимают перед покраской и сваркой встык.
Коротко: стружка — это снятый припуск, то есть металл, за который вы уже заплатили, а окалина — слой оксидов железа на самой детали. Стружка бывает сливная, суставчатая, элементная и надлома; форма зависит от материала и режимов. Смешанная по маркам стружка принимается по цене самого дешёвого металла в коробе, поэтому нержавейку, латунь и чёрную сталь собирают в отдельную металлическую тару. Окалина растёт на стали при нагреве выше 570 °C и должна быть снята до покраски и до сварки встык.
Стружка и окалина: два разных отхода одного маршрута
Слова часто идут в одной фразе — «отходы производства», — но по природе это противоположные вещи.
- Металлическая стружка — материал, отделённый от заготовки резцом, фрезой или сверлом. Химически это та же марка, что и деталь, с тем же сертификатом. Стружка становится возвратным отходом, который взвешивают, сортируют и продают переработчику.
- Окалина — продукт реакции железа с кислородом на горячей поверхности. Это уже не сталь, а смесь оксидов, и она остаётся на детали. Её не продают вместе с изделием — её снимают, потому что она мешает всему последующему: резанию, сварке, покраске, измерению.
Отсюда разное отношение. Стружка — про деньги и логистику: сколько металла ушло, куда собрать, по какой цене сдать. Окалина — про качество: пропущенная на одной операции, она всплывает браком через три, когда исправлять дороже всего.
Виды стружки: сливная, суставчатая, элементная и надлома
Классификация по форме стружкообразования работает как диагностика: по виду стружки в поддоне станка технолог читает, что происходит в зоне резания.
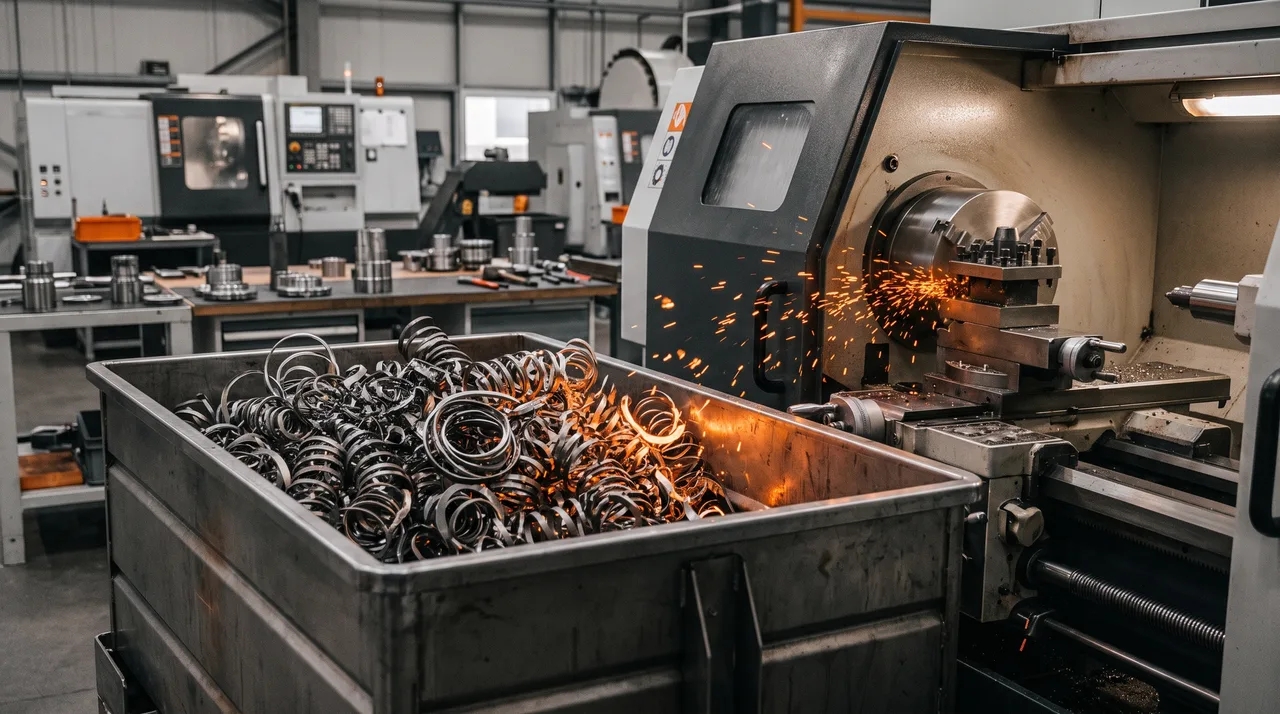
- Сливная — непрерывная лента или спираль. Пластичные материалы, высокая скорость, малая подача. Внешне признак правильного резания, а в цехе самая неудобная форма: наматывается на деталь и патрон, портит готовую поверхность, забивает транспортёр.
- Суставчатая (ступенчатая) — сплошная лента с зазубринами со стороны резца. Переходная форма, самая частая на конструкционной стали при обычных режимах.
- Элементная (скалывания) — отдельные кусочки. Малопластичные и твёрдые материалы, низкая скорость и большая подача.
- Надлома — крошка и пыль. Так режутся хрупкие материалы: серый чугун, часть бронз, закалённая сталь.
На станке с ЧПУ форму стружки задают геометрией пластины: стружколомающая канавка заставляет ленту завиваться и ломаться о заготовку, превращая её в короткие запятые. Если стружколом не работает, у токаря два штатных рычага — подача и глубина резания, скорость влияет слабее. На токарной обработке вязкой аустенитной нержавейки подбор стружколома — отдельная задача программиста: неразбитая лента успевает поцарапать поверхность, за которую заплачено как за Ra 0,8.
| Тип стружки | Типовые материалы | Что происходит в цехе | Как обращаться |
|---|---|---|---|
| Сливная | Ст3, 45, Д16Т, медь М1, 12Х18Н10Т | наматывается на деталь, забивает конвейер, травмоопасна | стружколом, дробление подачей |
| Суставчатая | конструкционная сталь на средних режимах | рабочая норма, транспортируется без проблем | штатная уборка в тару |
| Элементная | закалённые и жаропрочные сплавы, титан ВТ6 | горячие элементы, риск возгорания титановой стружки | обильная СОЖ, негорючая тара |
| Надлома | чугун СЧ20, ВЧ50 | пыль оседает на направляющих и в электрошкафах | сухая обработка, вытяжка |
Сколько металла уходит в стружку
Долю материала, оказавшегося в детали, а не в коробе, оценивают коэффициентом использования материала: масса детали, делённая на массу заготовки. Это самая честная цифра в разговоре о цене механообработки, и красивой она бывает редко.
| Тип заготовки | Ориентировочный КИМ | Куда уходит остальное |
|---|---|---|
| Пруток, круг, шестигранник | 0,3–0,6 | обточка на диаметр, отрезка, зажимной остаток |
| Поковка, штамповка | 0,5–0,8 | припуск на обдирку, облой, чёрная корка |
| Отливка | 0,7–0,9 | литейные припуски, литники, прибыли |
| Лист под раскрой | 0,6–0,9 | перемычки, кромка листа, отход раскладки |
| Корпус из плиты | 0,1–0,3 | выборка карманов: почти вся плита в стружку |
Следствий два. На дорогих сплавах — титане, нержавейке, бронзе — выбор заготовки влияет на цену сильнее, чем ставка нормо-часа: корпус, выбранный фрезерованием из титановой плиты, может стоить дороже сварной конструкции из проката. И второе: конструктор, который убирает лишние карманы и подбирает ближайший сортамент под габарит, экономит больше, чем самый жёсткий торг по нормо-часу.
Почему стружку сортируют по маркам металла
Стружку принимают по весу и по марке, и второй параметр важнее. Никель в аустенитной нержавейке, медь и олово в бронзе, легирующие в инструментальной стали — это то, за что переработчик платит. Но если в короб с нержавейкой попала горсть чёрной стружки, весь короб уходит как обычный лом: разделить перемешанную витую стружку двух марок физически нечем.
Классификация нормирована: чёрные вторичные металлы — по ГОСТ 2787, где стружка выделена в отдельные виды и отделена от габаритного лома, лом и отходы цветных металлов — по ГОСТ 1639. Внутри цеха это превращается в правило: каждая марка едет в свою тару, и тара подписана.
Как марку определяют на площадке, когда сертификат остался у кладовщика:
- Магнит — быстро, но с ловушкой. Аустенитные нержавейки (12Х18Н10Т, AISI 304, 316L) в отожжённом состоянии немагнитны, однако стружка сильно наклёпана и после резания частично притягивается. Ферритные и мартенситные марки (AISI 430, 20Х13, 40Х13) магнитны изначально. Магнит отсеивает явную ошибку, но не доказывает марку.
- Искровая проба на наждачном круге. Углеродистая сталь даёт длинный сноп с разветвлёнными звёздочками, высокохромистая нержавейка — короткие искры почти без ветвления. Метод рабочий, но требует навыка и не различает близкие марки.
- Портативный рентгенофлуоресцентный анализатор — единственный способ назвать состав за секунды. Отличает 304 от 316L по молибдену, чего ни магнит, ни искра не видят.
Для заказчика связь прямая: производство, которое возит стружку одним общим коробом, теряет на каждой партии и закладывает потерю в стоимость детали. Раздельный сбор — не отчётная экология, а кратная разница в цене приёмки.
Металлическая тара, СОЖ и брикетирование
Производственная металлическая тара подбирается под характер стружки. Виды, которые реально стоят у станков: сварные короба на 0,5–1,5 м³ под погрузчик — для стального и чугунного вала стружки; бочки на 200 л — под цветные металлы и небольшие объёмы, их проще взвешивать поштучно; металлическая тара с крышкой — под титан, алюминий и всё, что нельзя мочить на площадке накопления. Маркировка не формальность: короб без надписи «12Х18Н10Т» через смену становится коробом смешанного лома.
СОЖ. Витая стружка выносит с собой заметную долю жидкости — держит её в спирали как губка. Переработчик снимает процент с веса за влагу и засорённость, а пролитая СОЖ становится отдельной проблемой площадки. Штатное решение — центрифуга: стружку раскручивают, жидкость фильтруют и возвращают в систему станка.
Брикетирование. Плотность стали 7,85 г/см³, а насыпная плотность витой стружки ориентировочно 0,2–0,4 т/м³, дроблёной — порядка 0,7–1,2 т/м³. Пресс поднимает плотность в разы и решает три задачи сразу: машина везёт металл, а не воздух; из брикета отжимается остаток СОЖ; при переплаве брикет меньше угорает, чем россыпь с огромной площадью окисления.
Титановая и мелкодисперсная алюминиевая стружка пожароопасны. Горящий титан нельзя тушить водой — реакция идёт дальше с выделением водорода; для металлов применяют сухие огнетушащие порошки и сухой песок. Поэтому титановая стружка живёт в отдельной таре с крышкой, вдали от сварочного и заточного участков, а точение титана ведут с обильной подачей СОЖ, а не всухую.
Железная окалина: откуда она берётся
Окалина растёт всегда, когда поверхность горячая и есть доступ кислорода. При комнатной температуре реакция даёт обычную ржавчину, но выше 570 °C процесс меняется качественно: становится устойчивым вюстит — рыхлый оксид FeO, через который кислород проходит к металлу заметно быстрее. Поэтому горячая прокатка и печная термообработка дают плотную чёрную корку, а не тонкую плёнку побежалости.
| Откуда взялась | Характер слоя | Чем мешает | Как снимают |
|---|---|---|---|
| Горячая прокатка | плотная чёрная корка, неравномерная | абразивна, выбивает режущую кромку на первом проходе | обдирочный проход, дробемёт, травление |
| Ковка, штамповка | толстая, с вкраплениями в поверхность | то же плюс скрытые дефекты под коркой | обдирка с гарантированным припуском |
| Печная термообработка | ровный слой, часто с обезуглероженным подслоем | уводит размер и шероховатость после закалки | дробеструй, травление, шлифовка в размер |
| Сварка, зона нагрева | локальный нагар и цвета побежалости | на нержавейке снижает коррозионную стойкость шва | травильная паста и пассивация |
| Газовая и плазменная резка | грат и окисленная кромка | мешает сборке под сварку и точной обработке | снятие грата, зачистка или фрезеровка кромки |
Как удаляют окалину перед покраской и сваркой
Способ выбирают не по красоте, а по тому, что происходит с деталью дальше.
- Дробемётная и дробеструйная обработка — основной цеховой метод для проката и сварных конструкций: дробь сбивает окалину и создаёт шероховатость, за которую цепляется грунт. Нержавейку стальной дробью обрабатывать нельзя — частицы железа впрессовываются в поверхность и становятся очагами коррозии; берут нержавеющую дробь, корунд или стеклошарики.
- Травление в растворах серной или соляной кислоты с ингибитором, который замедляет растворение самого металла. Чисто по результату, но требует нейтрализации, промывки и обращения с отработанным раствором; для высокопрочных сталей отдельный риск — водородное охрупчивание.
- Травильная паста для нержавейки. После аргонодуговой сварки на шве остаются цвета побежалости — обеднённый хромом слой, который первым и начинает ржаветь. Пасту выдерживают, смывают, затем пассивируют поверхность, восстанавливая защитную оксидную плёнку.
- Механическая зачистка щёткой или лепестковым кругом — точечно и по месту. Для нержавейки инструмент должен быть нержавеющим и не работавшим до этого по чёрной стали.
- Лазерная очистка снимает окалину и нагар без реагентов и почти без съёма металла. Дорога по машинному времени, поэтому применяется локально, а не по площади конструкции.
Под покраску. Ни одна краска по металлу — ни грунт-эмаль, ни порошковое покрытие — не держится на окалине: она отслаивается от основы и уносит покрытие с собой. Требования к подготовке задают степени по ISO 8501-1 (для абразивоструйной очистки Sa 1 … Sa 3, типовое требование под ответственную окраску — Sa 2½) и ГОСТ 9.402. К очистке добавляется обезжиривание: на голый, но замасленный металл порошок ляжет не лучше, чем на окалину.
Под сварку встык. Окалина, ржавчина, масло и влага на кромках дают поры, шлаковые включения и непровар. Стандартное требование к подготовке под сварочные работы: кромки и прилегающие поверхности зачищаются до металлического блеска на ширину не менее 20 мм с обеих сторон стыка.
От чего зависят цена и срок
Ни стружка, ни окалина не попадают в смету отдельными строками, но обе сидят в стоимости детали. Ставка нормо-часа механообработки начинается от 950 ₽, точная стоимость — по чертежу. На итог влияет следующее:
- Масса заготовки, а не детали. Материал закупается по массе исходного сортамента: чем ниже КИМ, тем больше вы платите за металл, который уедет в короб.
- Цена самого металла. На стали разница между КИМ 0,4 и 0,6 заметна, на титане и бронзе — определяющая.
- Состояние поверхности заготовки. Горячекатаный прокат приходит с коркой: нужен гарантированный припуск на обдирку, а первый проход идёт так, чтобы кромка шла под окалиной, а не тёрлась о неё. Калиброванный пруток дороже за килограмм, но экономит операцию и инструмент.
- Тип стружки на конкретном материале. Вязкая нержавейка и алюминий дают ленту, которую нужно дробить и убирать: это и режимы, и время оператора.
- Подготовка под покрытие или сварку. Дробеструй, травление, пассивация швов — отдельные операции со своим временем.
- Возврат стружки. Если материал ваш и отходы нужны обратно, это оговаривают в договоре заранее — возврат по маркам меняет учёт на участке.
Частые ошибки заказчика и как заказать деталь
- Считать цену по массе готовой детали. Деталь 1,2 кг из круга ⌀ 90 мм — это заготовка в несколько килограммов. Сравнивать нужно со стоимостью заготовки плюс маршрут, а не с ценой килограмма стали.
- Не заложить припуск на корку. Чертёж, где наружный размер детали совпадает с диаметром горячекатаного круга, нереализуем: под окалиной должен остаться металл.
- Красить по окалине. Экономия на подготовке поверхности снимается вместе с покрытием в первый же сезон. При ограниченном бюджете дешевле упростить класс покрытия, чем подготовку под него.
- Молчать про сварку встык. Если деталь идёт в сварной узел, зачистку кромок закладывают в маршрут заранее, а не обнаруживают на сборке.
- Не указывать материал точно. «Нержавейка» — не марка: 304, 316L и 12Х18Н10Т отличаются составом, ценой, поведением при резании и требованиями к обработке швов.
Как заказать: пришлите чертёж или 3D-модель на расчёт по чертежу, укажите марку материала, требуемое покрытие и то, идёт ли деталь в сварной узел. Технолог подберёт сортамент заготовки с адекватным припуском, посчитает маршрут вместе с подготовкой поверхности и назовёт конкретную стоимость и срок. Свой материал или возврат стружки — нормальная практика, но её нужно учесть в договоре до запуска партии.