Содержание8
Снабженец пишет в заявке «нужен огнеупорный лист на кожух печи» — и получает в ответ вопрос от металлобазы: «огнеупорный или жаростойкий?». Разница не в терминологии ради терминологии: огнеупор — это керамика и шамот, металл под тем же названием никто не продаст, потому что его не существует. Разбираем, чем жаростойкая сталь отличается от жаропрочной и от огнеупорного материала, какие марки листа держат высокую температуру на воздухе (12Х18Н10Т, 20Х23Н18, 08Х17Т), и что меняется в резке, гибке и сварке, когда в работу идёт хромоникелевый или хромистый лист вместо обычной конструкционной стали.
Коротко: огнеупорный материал — это керамика для футеровки, а не металл; лист, который держит температуру снаружи печи, называется жаростойким. Для кожухов и экранов чаще всего берут сталь 20Х23Н18 (жаростойкая хромоникелевая) или 08Х17Т (жаростойкая ферритная, дешевле, хуже гнётся). Лазерная резка требует снижения скорости на 30–40% против конструкционной стали той же толщины, гибка ферритных марок — увеличенного радиуса, а сварка — присадки с повышенным хромом, иначе в шве стартует межкристаллитная коррозия.
Огнеупорный, огнестойкий, жаростойкий, жаропрочный — как не перепутать термины
Все четыре слова описывают поведение материала при высокой температуре, но относятся к разным классам и разным свойствам, и путать их — значит заказать не то, что нужно для узла.
| Термин | Класс материала | Что означает | Типовой представитель |
|---|---|---|---|
| Огнеупорный | керамика, шамот, бетон | сохраняет форму и не плавится при контакте с пламенем изнутри печи | шамотный кирпич, огнеупорный бетон |
| Огнестойкий | строительные конструкции | сопротивляется разрушению при пожаре заданное время (нормируется в минутах, СП/EI) | огнестойкая дверь, перегородка EI60 |
| Жаростойкий | сталь (металл) | сохраняет структуру и не окисляется на воздухе при длительном нагреве без нагрузки | сталь 12Х18Н10Т, 20Х23Н18, 08Х17Т |
| Жаропрочный | сталь и сплавы | сохраняет механическую прочность под нагрузкой при высокой температуре | жаропрочные никелевые сплавы, лопатки турбин |
Практическое следствие: если в заявке написано «огнеупорный лист», технолог обычно имеет в виду именно жаростойкую сталь — стальной лист для кожуха, экрана или дымохода. Если же речь о футеровке самой топки, это уже не металлообработка, а огнеупорная керамика, и заказ идёт другому поставщику. Жаропрочная сталь для этой задачи почти всегда избыточна и дороже: она нужна там, где металл одновременно нагрет и нагружен — например, в деталях, которые вращаются или несут вес внутри горячей зоны. Кожух печи стоит на своей раме и температуру просто выдерживает — для него достаточно жаростойкой марки.
Где на производстве нужен лист из жаростойкой стали
Лист из жаростойкой стали ставят там, где металл постоянно или циклически контактирует с горячим воздухом или продуктами горения, но не работает под механической нагрузкой сверх собственного веса конструкции.
- Кожухи промышленных печей — наружная обшивка термических, сушильных и обжиговых печей, которая держит температуру корпуса и защищает изоляцию от механических повреждений.
- Тепловые экраны и защитные короба — экраны около горелок, зоны излучения, ограждения нагревательных элементов.
- Дымоходы и газоходы — участки, где температура отходящих газов ещё высока, а обычная конструкционная сталь быстро покрывается окалиной и прогорает.
- Элементы термических камер — поддоны, направляющие, перегородки внутри камер термообработки, которые не несут детали, а формируют геометрию камеры.
Обычная низкоуглеродистая сталь в этих узлах не работает по двум причинам сразу. Во-первых, на воздухе при нагреве выше 500–600 °C она интенсивно окисляется — образуется рыхлая окалина, которая отслаивается и не защищает металл дальше, толщина листа быстро уменьшается. Во-вторых, при циклическом нагреве и остывании в обычной стали растут внутренние напряжения, и лист коробит уже после нескольких десятков циклов. Жаростойкая сталь за счёт хрома и никеля в составе формирует плотную оксидную плёнку, которая не отслаивается и защищает металл от дальнейшего окисления — это и есть окалиностойкость, ключевое свойство, ради которого выбирают именно эту группу марок.
Марки жаростойкой стали для листа: 12Х18Н10Т, 20Х23Н18, 08Х17Т
Химический состав и рабочие характеристики жаростойких сталей в России нормирует ГОСТ 5632-2014 — по нему и заказывают лист, ссылаясь на марку и группу.
| Марка | Класс | Особенность | Типовое применение |
|---|---|---|---|
| 12Х18Н10Т | аустенитная хромоникелевая | жаростойкая и коррозионностойкая одновременно, хорошо сваривается и гнётся | кожухи, экраны, детали с умеренным нагревом на воздухе |
| 20Х23Н18 | аустенитная хромоникелевая (повышенный хром и никель) | более высокая окалиностойкость за счёт увеличенного содержания хрома и никеля против 12Х18Н10Т | кожухи и экраны печей с более жёстким тепловым режимом |
| 08Х17Т | ферритная хромистая | жаростойкая, но без никеля — дешевле, хуже гнётся и сваривается, чем аустенитные марки | элементы дымоходов, детали с невысокой нагрузкой на изгиб |
Разница между 12Х18Н10Т и 20Х23Н18 — в запасе по окалиностойкости: у 20Х23Н18 выше содержание хрома и никеля, поэтому она держит более тяжёлый тепловой режим и применяется там, где 12Х18Н10Т уже начинает терять оксидную плёнку. 08Х17Т — ферритная сталь без никеля, она заметно дешевле хромоникелевых марок, но структурно менее пластична: гнётся и сваривается хуже, поэтому её берут для простых по геометрии деталей, а не для сложных гнутых кожухов.
Как подобрать марку и толщину листа под температуру узла
Выбор марки и толщины — не расчёт по формуле, а последовательность вопросов технологу до заказа металла.
- Определите рабочую температуру узла — не среднюю, а максимальную, с которой лист контактирует в реальной эксплуатации.
- Разделите постоянный и циклический нагрев. Печь, которая работает непрерывно, и печь, которая многократно нагревается и остывает за смену, — разные условия: циклический нагрев быстрее разрушает оксидную плёнку и требует более стойкой марки с запасом.
- Оцените агрессивность среды. Присутствие серы, хлоридов или влажных продуктов горения снижает эффективную стойкость марки — в таких условиях берут хромоникелевую сталь с запасом, а не хромистую.
- Проверьте, нужна ли гибка сложной формы. Если кожух гнутый и с вырезами, ферритная 08Х17Т может не подойти по пластичности — переходите на аустенитную марку.
- Заложите толщину с запасом на окисление. Часть толщины листа за годы эксплуатации уходит на образование оксидной плёнки — для длительной службы толщину берут на 0,5–1 мм больше расчётной механической.
Резка жаростойкого листа: лазер, плазма и смена режимов
Хромоникелевые и хромистые жаростойкие стали режутся иначе, чем обычная конструкционная сталь той же толщины, и причина не в «сложности материала» вообще, а в двух конкретных физических свойствах.
Теплопроводность аустенитных нержавеющих и жаростойких сталей примерно в 2,5–3 раза ниже, чем у низкоуглеродистой стали. Тепло от лазерного луча хуже отводится в тело листа и концентрируется в зоне реза — это меняет ширину реза и требует более точного контроля мощности, иначе на кромке остаётся оплавление. Вязкость расплава у хромоникелевых сталей выше, металл в резе не сдувается так же чисто, как у обычной стали, — отсюда более высокие требования к давлению вспомогательного газа.
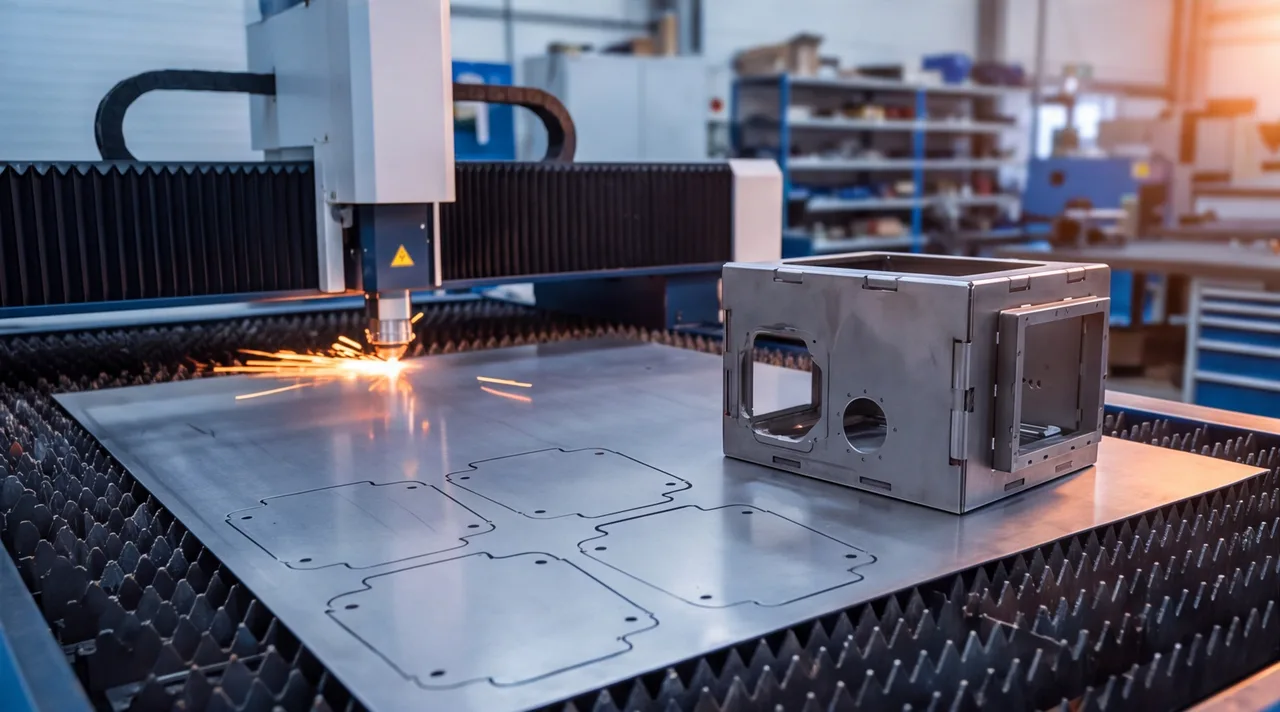
Для жаростойких хромистых и хромоникелевых марок практически всегда режут в азоте, а не в кислороде — кислородный рез оставляет на кромке оксидную плёнку, которая потом мешает сварке и снижает коррозионную стойкость самой кромки. Мы выполняем такой раскрой на лазерной резке с подбором мощности, скорости и давления газа под конкретную марку и толщину — это не «те же настройки, что для чёрного металла», а отдельный технологический режим.
Гибка жаростойкой стали: минимальный радиус и риск трещин
Пластичность у жаростойких сталей разного класса заметно различается, и это напрямую определяет, какой радиус гибки можно закладывать в чертёж кожуха или экрана.
Аустенитные марки — 12Х18Н10Т и 20Х23Н18 — по структуре ближе к обычной нержавеющей стали и гнутся хорошо, с относительно небольшим минимальным радиусом. Ферритная 08Х17Т заметно менее пластична: у ферритной кристаллической решётки меньше запас на деформацию, чем у аустенитной, и при попытке согнуть лист на том же радиусе, что аустенитную сталь, на внешней стороне сгиба появляются микротрещины. Для 08Х17Т минимальный радиус гибки нужно закладывать больше, чем для 12Х18Н10Т той же толщины, а острые внутренние углы и сгибы поперёк проката вообще стараются не проектировать.
Практический вывод для конструктора: если кожух имеет сложную гнутую геометрию с несколькими сгибами и вырезами рядом с линией гиба, дешевле сразу заложить аустенитную марку, чем потом получать брак партии на ферритной стали. Гибку мы делаем на своём оборудовании — при заказе можно сразу обсудить с технологом допустимый радиус под конкретную марку и толщину листа.
Сварка жаростойких сталей: присадки и межкристаллитная коррозия
Самая частая ошибка при сварке жаростойкого кожуха — использовать обычную присадочную проволоку или электрод, рассчитанные на конструкционную сталь. Шов в этом случае визуально получается нормальным, но структурно он слабее основного металла: обычная присадка не содержит того количества хрома и никеля, которое есть в 12Х18Н10Т или 20Х23Н18, и зона шва теряет жаростойкость первой — именно там начинается окалина при последующей эксплуатации.
Правильный подход — присадочный материал с повышенным содержанием хрома, подобранный под конкретную марку основного металла, а не универсальный. Отдельная опасность — межкристаллитная коррозия: при нагреве в диапазоне примерно 500–800 °C, который сварной шов неизбежно проходит при остывании, на границах зёрен аустенитной стали может выделяться карбид хрома, обедняя приграничные зоны хромом. Итог — шов внешне цел, но разрушается по границам зёрен при последующей эксплуатации в горячей среде. Марка 12Х18Н10Т потому и содержит титан (буква «Т» в обозначении) — титан связывает углерод и снижает риск межкристаллитной коррозии, но это не отменяет требования подобрать присадку правильно.
Для толстого листа и ответственных сварных узлов после сварки имеет смысл термообработка, которая снимает напряжения шва и дополнительно снижает риск межкристаллитной коррозии в зоне термического влияния. Сварочные работы с подбором присадки под жаростойкие и нержавеющие стали мы выполняем как отдельную услугу — техпроцесс обсуждается на этапе расчёта, до резки металла.
От чего зависят цена и срок изготовления кожуха или экрана
Стоимость листовой детали из жаростойкой стали складывается из нескольких факторов, и марка металла — только один из них.
- Марка и толщина листа. Хромоникелевая сталь дороже хромистой ферритной, а более толстый лист требует больше времени на резку и гибку.
- Сложность раскроя. Количество и точность вырезов, отверстий под крепёж и вентиляционных прорезей напрямую влияет на машинное время лазерной резки.
- Число гибов и точность углов. Кожух со сложной гнутой геометрией требует больше переустановок на гибочном прессе.
- Объём сварных швов и их доступность. Протяжённые швы, труднодоступные для сварщика места, требования к внешнему виду шва.
- Необходимость термообработки после сварки. Для ответственных узлов добавляет отдельный этап и время.
- Партия. Единичный кожух и серия из десяти одинаковых экранов считаются по-разному — раскрой на несколько деталей сразу снижает цену за штуку.
Ставка изготовления считается по чертежу — для листовых деталей из жаростойкой стали это резка «от N ₽» за погонный метр реза, точная цифра зависит от толщины и марки. Присылайте чертёж или эскиз узла на расчёт по чертежу: технолог подберёт марку под температуру эксплуатации, если она ещё не выбрана, и посчитает резку, гибку и сварку одним заказом.