Содержание9
Токарная деталь прошла контроль, сварной шов зачищен — а узел ещё не готов: соосность вала и корпуса, момент затяжки резьбовых соединений, соответствие каждой детали позиции в спецификации — всё это проверяет и доводит вручную сборочный цех. Разберём, что там происходит после станков и сварки, как контролируют соосность и моменты затяжки, откуда берётся типовой узел «закладная деталь» и что передать нам, чтобы цех собрал узел с первого раза, а не переделывал по чертежу дважды.
Коротко: сборочный цех — это ручная доводка и сборка узла из готовых деталей, а не участок станков. Слесарь пригоняет посадочные места, контролирует соосность и затягивает резьбу по нормированному моменту, маркирует детали по спецификации сборочного чертежа. Закладные детали — типовой узел, который цех варит и точит по ГОСТ 24379.1. Для правильной сборки нужен сборочный чертёж с допусками на узел, а не только чертежи отдельных деталей.
Что такое сборочный цех и зачем он нужен после механообработки и сварки
Сборочный цех — участок, где заготовки, прошедшие точение, фрезеровку, лазерную резку и сварку, превращаются в узел: собранное, подогнанное и проверенное изделие, готовое к отгрузке или монтажу. До сборочного цеха каждая деталь существует отдельно и проверяется по своему чертежу; после — деталь встраивается в общую конструкцию и проверяется уже как часть узла, по допускам сборочного чертежа.
Разница принципиальная: деталь, идеально прошедшая ОТК по своему чертежу, в узле может не сойтись с соседней — с точки зрения сборки это тоже брак, только выявляется он на цехе, а не на входном контроле. Поэтому изготовление деталей на заказ без последующей сборки и изготовление узла под ключ — разные по риску задачи, и об этом стоит договориться на старте, а не по факту, когда детали уже не сходятся.
Слесарная пригонка деталей в узел: от заусенца до посадки без люфта
Станок выдерживает размер по чертежу, но не устраняет всего, что мешает сборке: заусенец на кромке отверстия, задир на посадочной поверхности рядом со сварным швом, накопленный допуск в паре из двух деталей. Эту разницу между «деталь по чертежу» и «деталь, которая садится в узел без люфта и перекоса» убирает слесарь вручную — и делает это в определённом порядке.
- Снять заусенец и завалить острые кромки — иначе заусенец мнёт сопрягаемую поверхность при первой же сборке.
- Зачистить посадочные места — убрать окалину от сварки, забоины от транспортировки, задиры от предыдущей операции.
- Собрать пробно, без фиксации — проверить, как детали сходятся по факту, а не по номиналу чертежа.
- Довести по допуску — притереть, прошабрить или снять припуск там, где пробная сборка показала натяг сверх допуска.
Ключевое слово здесь — «по допуску»: слесарь не подгоняет детали друг под друга произвольно, а держится в границах, заданных сборочным чертежом. Выйти за них — тоже брак, даже если узел на глаз собрался нормально: изменённая посадка меняет нагрузку на соединение и ресурс узла в эксплуатации. Именно поэтому изготовление деталей по чертежам и слесарная пригонка в цехе всегда идут в связке, а не как две независимые операции.
Контроль соосности и моменты затяжки резьбовых соединений
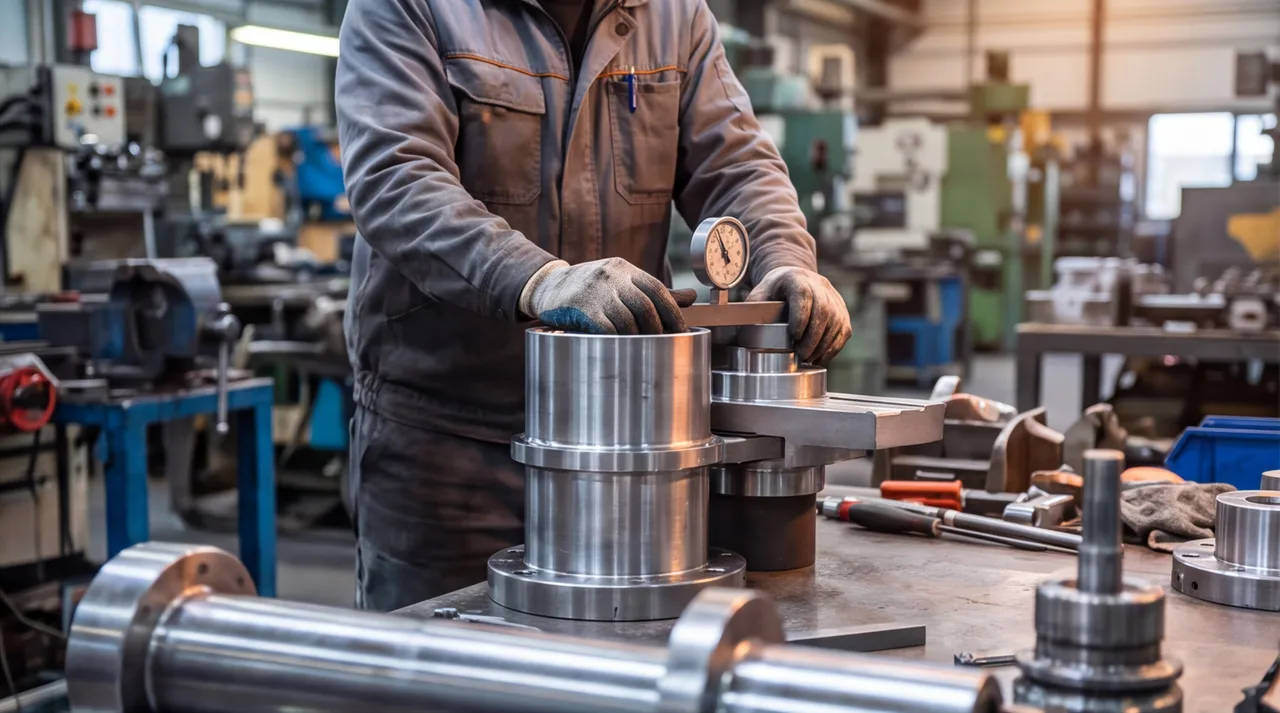
Соосность — это совпадение осей двух и более элементов узла: вала и отверстия под подшипник, фланцев, крепёжных отверстий в стыкуемых деталях. Смещение осей на доли миллиметра, незаметное на глаз, в эксплуатации даёт вибрацию, ускоренный износ подшипника или перекос в резьбовом соединении. Соосность в цехе проверяют индикатором часового типа на поверочной плите или калибром-оправкой, которую пробуют пропустить через сопряжённые отверстия; для ответственных узлов результат заносят в протокол.
Момент затяжки резьбового соединения — вторая величина, которую в сборочном цехе не оставляют на глазок. Недотянутое соединение раскручивается от вибрации, перетянутое — тянет резьбу или ломает крепёж при первой нагрузке. Момент задаёт конструктор в спецификации сборочного чертежа, а не берётся «на глаз по ощущению руки»; в цехе его выдерживают динамометрическим ключом и фиксируют факт затяжки в паспорте узла.
| Резьба | Момент затяжки, Н·м |
|---|---|
| М6 | 8–10 |
| М8 | 20–25 |
| М10 | 40–49 |
| М12 | 70–85 |
| М14 | 110–135 |
| М16 | 170–210 |
| М18 | 240–290 |
| М20 | 340–410 |
Маркировка деталей и узлов по спецификации сборочного чертежа
У сложного узла может быть два десятка похожих на вид деталей — фланцы одного диаметра, но разной толщины, кронштейны зеркальные левый и правый. Спутать их на сборке или, хуже, на монтаже у заказчика — обычная причина переделки. Поэтому каждая деталь, попадающая в сборочный цех, отслеживается по номеру позиции из спецификации сборочного чертежа: бирка, клеймо или маркировка несмываемым маркером с этим номером наносится ещё до того, как деталь попадает в сборку.
Для единичного узла хватает бирки с номером партии, для серии — клеймения или гравировки прямо на детали, чтобы маркировка не потерялась и не отклеилась при транспортировке. Способ маркировки — тоже часть спецификации, и его стоит проговорить заранее, если узел уходит на объект, где бирки часто срывают при монтаже.
Закладные детали как типовой узел сборочного цеха: конструкция и типоразмеры
Закладная деталь — металлический элемент, который замоноличивают в бетон или крепят к конструкции при монтаже, чтобы дальше приваривать к нему технологическое оборудование, ограждения или другие металлоконструкции без бурения и анкеровки на месте. Типовая закладная деталь — пластина с приваренными к ней анкерными стержнями: пластина воспринимает нагрузку от привариваемого элемента, стержни передают её на бетон.
Требования к конструкции, сварным соединениям и антикоррозийной защите закладных деталей задаёт ГОСТ 24379.1 — это общие технические условия, а конкретную толщину пластины, диаметр и число анкеров рассчитывает проектировщик под нагрузку конкретного узла, а не берёт из фиксированного каталога.
| Назначение | Толщина пластины, мм | Диаметр анкера, мм | Число анкеров |
|---|---|---|---|
| Лёгкие крепления, ограждения | 6–8 | 8–10 | 2 |
| Стандартные узлы — балки, колонны | 8–12 | 12–16 | 2–4 |
| Тяжёлые узлы, опоры оборудования | 12–20 | 16–22 | 4 |
| Фундаментные, высоконагруженные | 20–25 | 20–25 | 4–6 |
Материал пластины и стержней — обычно сталь Ст3сп или арматурная сталь класса А400, если проект не требует иного. В сборочном цехе закладную деталь размечают, раскраивают, сверлят отверстия под анкерные стержни и сваривают в готовый элемент — то есть это такой же продукт слесарно-сварочного участка, как и любой другой узел, только с собственной нормативной базой.
Сварка и соединение закладных деталей: швы и контроль качества
Анкерные стержни соединяют с пластиной одним из двух способов: втавр угловым швом или, для серии, контактной приваркой — она быстрее и стабильнее по проплавлению на большом объёме. Шов должен обеспечить полный провар в месте соединения стержня с пластиной: именно здесь при вырыве закладной детали из бетона чаще всего рвётся не бетон, а сварной шов, если он выполнен с непроваром.
Контроль шва в цехе — визуально-измерительный по всей партии: катет шва, отсутствие подрезов и пор, целостность по периметру. На ответственных закладных деталях, где отказ шва критичен для конструкции, назначают ультразвуковой контроль выборочно или на всю партию — это указывается в спецификации сборочного чертежа отдельным пунктом, в комплект работ по умолчанию не входит. После сварки закладную деталь зачищают от брызг и окалины и, если это предусмотрено проектом, передают на антикоррозийное покрытие — цинкование или окраску.
Из чего складывается расценка на изготовление серии закладных деталей
Расценка на серию закладных деталей — это не цена за штуку из прайса, а сумма нескольких факторов, и заказчику полезно понимать их до запроса, чтобы сразу прислать нужные данные.
- Металл и сортамент. Лист под пластину и пруток или арматура под анкеры — разные позиции закупки, толщина листа напрямую двигает цену за счёт расхода и времени резки.
- Количество и повторяемость типоразмера. Одна закладная деталь на 200 позиций спецификации дороже в пересчёте на штуку, чем 200 одинаковых — раскрой и сварка ставятся на поток.
- Сложность сварки. Число анкеров на пластину и требование к контролю шва — визуальный или с УЗК — напрямую влияют на трудоёмкость.
- Покрытие. Цинкование или окраска — отдельная операция и отдельная строка в смете.
- Партийность отгрузки. Растянутая по времени отгрузка мелкими партиями дороже, чем один запуск на весь объём.
Точную цену и срок на серию закладных деталей мы называем после того, как увидим спецификацию и чертёж — отправьте их на расчёт, ответ обычно приходит за несколько рабочих дней.
Что передать в цех для сборки узла: чек-лист спецификации, чертежа и допусков
Собрать узел без ошибок цех может только по полному комплекту исходных данных. Часто заказчик присылает чертежи отдельных деталей и ждёт, что цех «сам разберётся», как их сажать друг в друга, — так теряется день на уточнения. Комплект, который снабженец может скопировать в письмо технологу:
- Сборочный чертёж узла — с видом в собранном состоянии, а не только чертежи отдельных деталей.
- Спецификация с позициями — номер, наименование и количество каждой детали, соответствующее маркировке на самих деталях.
- Допуски на узел — соосность, зазоры в стыках, допустимые отклонения после сборки, а не только допуски на отдельные детали.
- Перечень покупных крепёжных изделий — марка стали, класс прочности, покрытие болтов и гаек, если они не входят в состав деталей от нас.
- Требования к маркировке — способ (бирка, клеймо, гравировка) и что именно наносится: номер позиции, номер партии, дата.
- Моменты затяжки резьбовых соединений, если они отличаются от стандартных значений для данного диаметра резьбы.
Если часть деталей для узла делаем не мы, а заказчик привозит их со стороны, в спецификации стоит явно пометить, какие позиции наши, а какие покупные или изготовлены другим подрядчиком: это меняет и порядок входного контроля, и то, что именно проверяет слесарь на пробной сборке.
Когда заказывать готовый узел под ключ, а не отдельные детали
Заказать отдельные детали и собрать узел своими силами на объекте дешевле по счёту за металлообработку — но это не всегда дешевле по итогу. Самостоятельная сборка требует своего слесаря, поверочного инструмента для контроля соосности, динамометрического ключа и, главное, времени на пригонку, которое на монтаже обычно в дефиците.
Узел под ключ имеет смысл заказывать, когда: серия от нескольких единиц и однотипность важнее гибкости; сроки монтажа сжаты, и пригонка на месте создаёт риск простоя бригады; узел ответственный, и ошибка сборки — несоосность, недотянутое соединение — дорого стоит в эксплуатации; на объекте нет условий для контроля: плиты, индикатора, ключа с нужным диапазоном моментов. Если же узел простой, единичный и собирается на объекте вашими монтажниками регулярно, заказ отдельных деталей без сборки — вполне рабочий вариант, переплачивать за неё незачем.
Слесарную пригонку, сборку и сварку узлов из ваших или наших деталей делает участок слесарных работ, а если узел требует сварки закладных элементов или каркаса — на той же площадке работает участок сварочных работ. Пришлите сборочный чертёж на изготовление деталей по чертежам — обсудим, что выгоднее в вашем случае: детали россыпью или готовый узел.