Содержание7
Мелкая серия почти всегда выходит дороже в пересчёте на деталь — и не потому, что цех «накручивает» на маленький заказ. Станок нужно переналадить, оснастку найти, заготовку получить со склада — и всё это время идёт в себестоимость партии из пяти-двадцати штук так же, как в себестоимость партии из тысячи. Разница в том, что у крупной серии это время размазывается по многим деталям, а у мелкой — почти целиком ложится на каждую. Бережливое производство работает именно с этим временем: сокращает переналадку, убирает переделки из-за брака и не даёт станку простаивать в ожидании материала. Дальше — как конкретно это устроено и что заказчик видит в цене и сроке.
Коротко: SMED сокращает переналадку станка с 60–120 до 10–20 минут, поэтому мелкая серия дешевле — время наладки делится на меньшее число деталей. 5S — пять шагов наведения порядка на рабочем месте, которые убирают путаницу с оснасткой и снижают брак. Канбан на складе заготовок сигнализирует о минимальном остатке раньше, чем материал закончится, — станок не простаивает, и срок партии не сдвигается.
Что такое бережливое производство в цехе контрактного производства
Бережливое производство — это не философия про «эффективность» и не лозунг на стене цеха, а набор конкретных рабочих инструментов, которые убирают из процесса действия, не добавляющие ценности детали: простой, поиск, переделку, лишнее перемещение. В контрактном производстве, где через один и тот же станок за месяц проходят десятки разных заказов, три инструмента дают основной эффект — SMED (быстрая переналадка), 5S (организация рабочего места) и канбан (управление запасом заготовок). Дальше в статье — конкретные цифры цеха по каждому из них, без общих слов про «оптимизацию процессов».
Все три инструмента работают на одну и ту же цель — себестоимость мелкой серии. Она складывается не только из материала и машинного времени на резание, но и из времени, которое станок не режет металл: наладка, ожидание заготовки, переделка бракованной детали. Именно это время бережливое производство и сокращает.
SMED: как быстрая переналадка станка снижает цену мелкой серии
SMED (Single-Minute Exchange of Die — «переналадка в одну минуту») — методика, которая делит все действия переналадки на две группы: те, что можно сделать только при остановленном станке (замена оснастки, зажим детали), и те, что можно подготовить заранее, пока станок ещё работает над предыдущей партией (подбор инструмента, программы, измерительных калибров). Вторую группу выносят во «внешнее» время — до остановки станка. Это и есть суть метода: не ускорять руки наладчика, а убрать из простоя всё, что можно сделать без простоя.
Эффект на практике заметен по времени переналадки. На токарной операции с партией 5–20 деталей типовая переналадка без подготовки — 60–90 минут: наладчик ищет оснастку, настраивает нулевую точку, подбирает калибр. После внедрения SMED — подготовленная заранее оснастка, заранее загруженная УП, размеченные места хранения — то же самое укладывается в 12–18 минут. На фрезерной операции с более сложной оснасткой разрыв ещё заметнее.
| Операция | Партия, шт. | Переналадка до SMED, мин | Переналадка после SMED, мин |
|---|---|---|---|
| Токарная | 5–20 | 60–90 | 12–18 |
| Фрезерная | 5–20 | 90–120 | 18–25 |
| Штамповка (смена оснастки пресса) | 10–30 | 120–180 | 25–40 |
Арифметика простая: если переналадка занимает 90 минут и делится на партию из 10 деталей, на каждую деталь приходится 9 минут станочного времени, за которое ничего не изготовлено, — эти минуты всё равно оплачиваются как нормо-час. Сократив переналадку до 15 минут, на деталь остаётся 1,5 минуты. Именно поэтому мелкая серия после внедрения SMED дешевеет заметнее, чем крупная, — доля времени переналадки в себестоимости единицы там изначально выше.
5S на рабочем месте: как порядок снижает брак и переделки
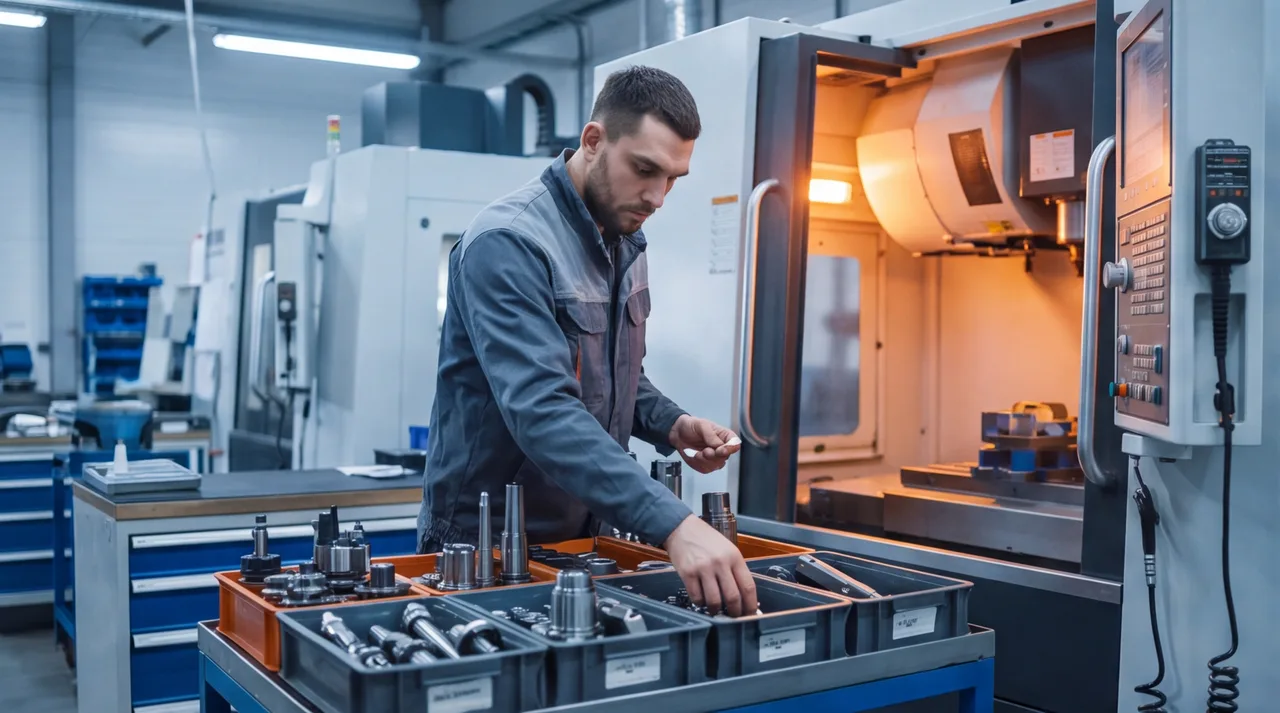
5S — не разовая уборка, а система из пяти последовательных шагов: сортировка (убрать с рабочего места всё, что не используется в текущей операции), порядок (закрепить за каждым инструментом и калибром своё маркированное место), чистота (ежедневная уборка станка и рабочей зоны как часть регламента, а не по остаточному принципу), стандартизация (единые правила расположения для всех смен) и поддержание (регулярный аудит, а не разовое наведение порядка перед проверкой).
Связь с браком прямая, а не абстрактная. Две самые частые причины переделки в мелкосерийном производстве — перепутанная оснастка (взяли державку под другой резец или установили не тот кулачок в патрон) и неповеренный измерительный инструмент (микрометр или калибр-пробка, которая давно не проходила поверку и даёт смещённый результат). Обе причины устраняются на уровне 5S: маркированные места хранения делают невозможной путаницу оснастки, а закреплённый график поверки инструмента — часть шага «поддержание». В цехах, где 5S внедрён и поддерживается, доля брака по этим двум причинам обычно снижается в 2–3 раза относительно исходного уровня.
Канбан на складе заготовок: как сокращает срок изготовления
Канбан на складе заготовок — визуальная система сигналов о минимальном остатке материала. Простейший вариант — карточка (или бирка) на ячейке склада, которая срабатывает, когда остаток заготовок определённого типоразмера доходит до заранее рассчитанного минимума. Сигнал уходит в снабжение раньше, чем склад опустеет полностью, — с учётом времени поставки материала. Без канбана снабженец узнаёт о нехватке заготовки постфактум: когда наладчик приходит к станку, а material для следующей операции ещё не заказан.
Разница видна в простое станка. Без системы сигналов станок может стоять 1–2 рабочих дня в ожидании партии заготовок, которую не заказали вовремя, — и этот простой добавляется прямо к сроку изготовления партии. Канбан убирает именно этот вид простоя: заготовка заказывается по факту достижения минимального остатка, а не по факту его исчерпания, поэтому станок переходит на следующую операцию без разрыва. По опыту цехов, работающих на канбане, срок изготовления партии из 10–15 деталей короче на 1–2 рабочих дня именно за счёт устранения этого простоя, а не за счёт ускорения самой обработки.
Как бережливое производство переводится в цену и срок для заказчика
Заказчик, который присылает чертёж детали, не видит внутреннюю кухню цеха — но видит результат в двух цифрах: стоимости и сроке. SMED, 5S и канбан работают на разные звенья одной цепочки, и вместе они складываются именно в эти две цифры.
Это не декларация «мы работаем эффективно», а конкретный механизм: технолог, который считает расчёт по чертежу, закладывает в стоимость реальное время переналадки под конкретную оснастку и объём вашей партии, а не усреднённый норматив «на глазок». Чем короче переналадка и меньше плановый процент брака в маршруте, тем ниже цена единицы в мелкой серии и тем точнее срок, который цех может держать без сдвига.
Таблица: время переналадки и брак до и после внедрения бережливого производства
Сводная таблица по тем же трём операциям — переналадка и процент брака до и после внедрения SMED и 5S. Она подтверждает цифры из предыдущих разделов и даёт их рядом для сравнения.
| Операция | Переналадка до, мин | Переналадка после, мин | Брак до / после, % |
|---|---|---|---|
| Токарная | 60–90 | 12–18 | 4–6 / 1–2 |
| Фрезерная | 90–120 | 18–25 | 5–7 / 1,5–2,5 |
| Штамповка | 120–180 | 25–40 | 6–9 / 2–3 |
Разброс в диапазонах — не признак неточности, а следствие того, что переналадка и брак зависят от сложности конкретной оснастки, материала и требований к точности. Именно поэтому цена мелкой серии не считается по усреднённому прайсу, а формируется технологом под ваш чертёж.
Как проверить, что цех действительно применяет бережливое производство
Декларация «мы работаем по принципам бережливого производства» на сайте подрядчика ничего не доказывает — это словосочетание пишут и цеха, где ни один из трёх инструментов не внедрён. Проверить реальное применение можно по нескольким наблюдаемым признакам, которые видны при визите в цех или при разговоре с технологом:
- Маркировка мест хранения оснастки. У каждого резца, фрезы, кулачка и калибра — подписанное место на стенде или в шкафу, а не общая коробка «всё вперемешку».
- Журнал или система учёта простоя станка. Цех, который считает время простоя в ожидании заготовки или наладчика, знает эту цифру и может её назвать — а не отвечает «станки почти всегда загружены».
- Журнал брака с причинами. Не просто процент брака, а разбивка по причинам — перепутанная оснастка, износ инструмента, ошибка программы. Без разбивки причин снижать брак нечем.
- Визуальная система сигналов на складе заготовок. Карточки, бирки или электронная система минимальных остатков — а не «кладовщик помнит, что заканчивается».
Если хотя бы два из четырёх признаков подтверждаются, вероятность того, что бережливое производство — реальная практика цеха, а не строчка на сайте, высокая. Дальше остаётся самое конкретное: прислать чертёж и получить расчёт стоимости и срока, в котором эти инструменты уже учтены технологом, а не декларированы отдельно.