Содержание8
Радиальное биение на фрезерованной детали ещё не вердикт, что шпиндель пора менять. На контуре по IT7 и на пояске с допуском биения по ГОСТ 2.308 индикатор складывает конус, посадку, вылет и держатель. Ниже — фильтр, который отделяет неисправность шпинделя ЧПУ от ошибки установки: очистка сопряжения, контрольная оправка, замер на разных вылетах и геометрия снятого держателя. Предел берут из документации этого шпинделя и инструментальной системы.
Коротко: сначала очистите конус шпинделя и снимите радиальное биение контрольной оправкой у основания и на большем вылете. Рост показания с вылетом указывает на угловую ошибку, почти одинаковые цифры на двух вылетах — на параллельный сдвиг. Оправка в критерии при плохом держателе снимает вопрос ремонта шпинделя. КИМ меряет снятую оснастку и деталь и не заменяет вращение на станке.
Биение на детали ещё не значит ремонт станков
Брак на детали часто читают как повод к ремонту станков. Индикатор на пояске показывает сумму: радиальное биение шпинделя ЧПУ, стружка и забои в конусе, перекос посадки и собственная погрешность инструментального держателя. Разборка до фильтра даёт ложный вердикт: причина может сидеть в хвостовике.
Развилка: неисправность шпинделя или ошибка установки. Оба дают овал, ступеньку на стенке и уход размера после смены инструмента. По одной точке на готовой поверхности их не разделить: держатель добавляет собственную погрешность к радиальному биению, и она уже в контуре при исправных подшипниках.
IRONEX фиксирует причину замером. Решение о ремонте станка остаётся у заказчика: цех не разбирает шпиндель и не открывает ремонт станков с ЧПУ, пока не отсечены конус, оправка и оснастка. На фрезеровке на станках с ЧПУ биение раздувает допуск стенки.
Шпиндель снимают, а в конус возвращается тот же держатель со стружкой. Пока узел и оснастка не разделены, цифра на детали одинаково поддерживает обе версии.
Критерий — не одна микронная норма на все станки. Допуск биения самой детали задают по ГОСТ 24643 и ставят на чертёж по ГОСТ 2.308; к вращающемуся шпинделю этот ряд не прикладывают.
Четыре звена: конус, оправка, вылет и держатель
Отличие этого текста от типичных материалов темы — последовательность фильтров, а не одна микронная «норма на все станки». Цепочка: конус шпинделя, контрольная оправка, вылет инструмента, инструментальный держатель. Цифр на схеме нет: предел берут из паспорта этого шпинделя и инструментальной системы.
Конус 7:24 (ISO, BT, SK) сажает хвостовик по конической поверхности, HSK — по конусу и торцу. Стружка, масло и забои перекашивают оправку. Конус шпинделя при стружке и забоях имитирует неисправность шпинделя ЧПУ: индикатор у торца уже показывает биение при исправных подшипниках.
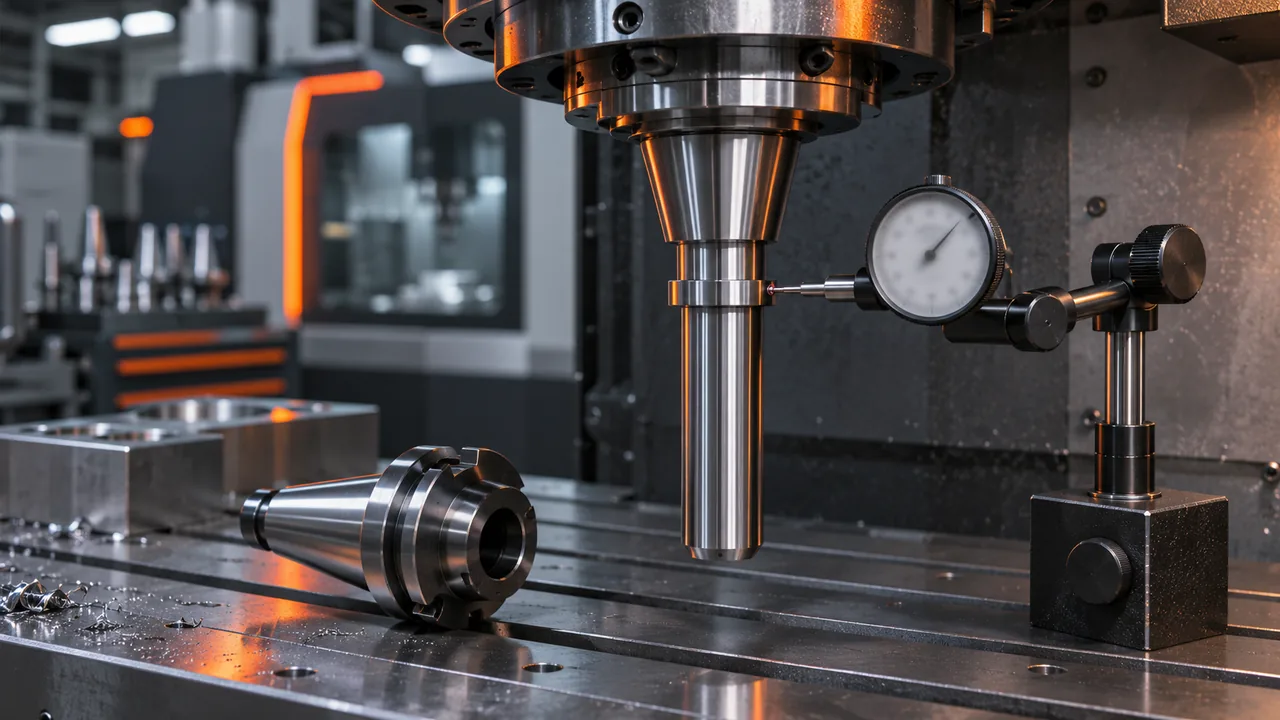
Контрольная оправка исключает влияние инструментального держателя: калиброванный хвостовик с пояском, без цанги и без износа гнезда. Оправка в критерии при плохой сборке закрывает ремонт шпинделя: дальше смотрят оснастку.
Вылет инструмента увеличивает радиальное биение при угловой ошибке — плечо растит ход индикатора. Параллельный сдвиг с длиной почти не меняется.
Держатель ставят последним: его конус, цанга или гидрозажим добавляют свою долю к уже измеренному биению оправки.
Очистка сопряжений и замер контрольной оправкой
До серии замеров фиксируют две вещи. Первая — допустимая точность из документации этого шпинделя: без числа, которое узел обязан держать, любое показание индикатора не с чем сравнить. Вторая — исходное состояние: запись биения на тех же точках и той же оправке. Без этой базы следующий визит не показывает, характеристика ушла или такой была всегда. Рычажный индикатор с ценой деления 0,001 мм видит отклонение, которое паспорт ещё различает; головка 0,01 мм его смажет.
- Снять инструмент. Осмотреть конус шпинделя и хвостовик: стружка, масло, забои, цвета прижога. Типы интерфейса — ISO, BT, HSK. Допуски типоразмера из памяти не берут.
- Очистить сопряжение без абразива. Безворсовая салфетка. Камень и шкурка снимают конус и сами создают биение.
- Поставить контрольную оправку до упора и затянуть штатным механизмом. Снять радиальное биение у основания, на пояске рядом со шпинделем ЧПУ.
- Переустановить оправку. Снять, повернуть относительно шпонки или паза и поставить снова. Повторить замер у основания. Скачок от установки к установке — это посадка, не подшипник.
- Сравнить с критерием этого узла. Только устойчивое показание сопоставляют с паспортом шпинделя.
Если после очистки и двух установок оправка в критерии, ремонт станков по этому симптому не начинают: ложное биение сняла подготовка сопряжения. Если у основания после чистого конуса показание стабильно вне критерия — вопрос к шпинделю, его несут на разные вылеты.
Как читать биение на разных вылетах
Второй замер снимают на том же пояске контрольной оправки дальше от торца.
Угловая ошибка — наклон оси оправки к оси вращения. Вылет инструмента увеличивает радиальное биение при угловой ошибке: при постоянном наклоне приращение растёт вместе с расстоянием от торца. Параллельный сдвиг — ось смещена, но остаётся параллельной — с длиной почти не меняется, цифры на двух вылетах близки. Забой даёт всплеск в одной фазе поворота и не обязан расти с вылетом.
Контрольная оправка в критерии при плохом держателе закрывает вопрос ремонта шпинделя. Конус и вращение уже отделены, а инструментальный держатель добавляет собственную погрешность к радиальному биению поверх годного узла. Оправка вне критерия и у торца, и на длинном вылете сменой цанги не лечится.
Микрон в ячейках нет: у HSK и у конуса 7:24 паспорта разные.
| Картина | Что это значит | Где проверять дальше | Разговор о ремонте | Критерий |
|---|---|---|---|---|
| Растёт с вылетом | Угловая ошибка | Станок, повтор оправки | Если рост вне критерия узла после очистки | Паспорт узла |
| Одинаково на двух вылетах | Параллельный сдвиг | Точка у торца, на станке | Если короткий вылет уже вне критерия | Паспорт узла |
| Есть на держателе, нет на оправке | Погрешность оснастки | Снятый держатель | Ремонт шпинделя не открывают | Паспорт узла |
| Пропало после очистки | Грязь или посадка | Сопряжение, повтор | Ремонт не начинают | Паспорт узла |
| Оправка вне критерия узла | Биение шпинделя ЧПУ | Станок, затем геометрия | Разговор уместен после фильтра | Паспорт узла |
Замеры на станке и протокол для КИМ
Часть картины видна только на вращающемся шпинделе ЧПУ: радиальное биение конуса в сборе, оправки и рабочей сборки. Снятый со станка предмет этой картины уже не содержит. Координатная машина измеряет геометрию в покое. Подмена одного протокола другим отправляет годный узел в ремонт станков с ЧПУ или оставляет биение без доказательства: на КИМ шпиндель не крутится.
КИМ измеряет геометрию снятого инструментального держателя и обработанной детали. Для держателя это конус хвостовика, биение гнезда относительно хвостовика и торец. Для детали — размеры и отклонения формы от баз чертежа. Эти величины не вердикт по подшипникам шпинделя.
Заявку на КИМ-контроль собирают так, чтобы цифры со станка и с машины легли на одни базы. Нужны вылеты, на которых снимали биение, и список поверхностей. Цену и срок здесь не называют: их считают по составу протокола.
| Объект | Где мерить | Что доказывает | Чего не доказывает |
|---|---|---|---|
| Конус в сборе | На станке | Сопряжение во вращении | Геометрию снятого держателя |
| Контрольная оправка | На станке | Биение шпинделя без оснастки | Годность фрезы и цанги |
| Держатель | На КИМ, снятый | Геометрию хвостовика и гнезда | Биение вращающегося шпинделя |
| Обработанная деталь | На КИМ | Геометрию изделия от баз | Вердикт по шпинделю |
Когда проверка доходит до ремонта станков с чпу
Фильтр до этого места мог закончиться салфеткой или сменой держателя. Дальше — оправка в критерии, а контур всё равно уходит, либо оправка стабильно вне критерия узла. Разговор о ремонте станков с ЧПУ здесь уже уместен, но метод подменять нельзя. Оправка смотрит конус и радиальное биение шпинделя ЧПУ.
- Ёмкостный датчик. Его ставят на тепловой рост и биение шпинделя отдельно от осей станка. Датчиком не заменяют контрольную оправку: у него нет хвостовика в конусе, стружку в сопряжении он не ловит. Холодная оправка тепловой рост не показывает.
- Вибрация. Записи сравнивают с исходной, предыдущей и новой, а не с чужой нормой. Рост составляющих при той же оправке и тех же оборотах показывает, что узел изменился. Спектр без базы не отличает исправный шпиндель от больного.
- Система ballbar. Она проверяет траекторию в движении. На окружности изменение расстояния между шарнирами на столе и в шпинделе показывает отклонение от круглости. Ballbar не видит забой в конусе, оправка не видит ошибку круга.
- Лазерный интерферометр по диагонали. Луч ведут из одного угла рабочего объёма в другой, пока станок отрабатывает перемещения. Вскрываются ошибки перпендикулярности осей станка, линейного позиционирования, реверса, тангажа и рыскания. Диагональ не заменяет оправку: конус она не видит.
- Координатная сетка с бесконтактной головкой строит график отклонений круговой траектории. По нему правят сервопривод и механику, но только в двух осях. График двух осей не повод разбирать шпиндель.
Прайсы калибровки в расчёт не входят. Если оправка чистая и в критерии, а уходят траектория или тепло, шпиндель заодно не разбирают. Решение о ремонте станка остаётся у владельца узла.
Критерий точности, выбор прибора и помехи измерения
Сначала называют точность, которую станок обязан держать, и только потом проверяют, способен ли прибор увидеть такое отклонение. Прибор грубее допуска шпинделя ЧПУ рисует ноль на узле, который уже выпускает брак, либо шум, который примут за радиальное биение.
Остановленная ось — отдельная ловушка. Одночастотный лазерный интерферометр при неподвижном отражателе не отделяет турбулентность воздуха, электрический шум и дрейф усиления от реального хода оси станка. Прочитать такой след как ход оси — назначить ремонт механики, которая в замер не двигалась. На неподвижной оси показание без защиты от воздуха и без проверки электрического фона не считают дефектом шпинделя.
Механический угольник с компаратором упирается в разрешение компаратора и в навык оператора. Для малых отклонений, сопоставимых с биением шпинделя, метод слабый: им подтверждают грубую перпендикулярность, не микронный уход оси.
| Метод | Что мешает чтению | Как не принять помеху за дефект шпинделя |
|---|---|---|
| Одночастотный лазер, отражатель неподвижен | Турбулентность воздуха, электрический шум, дрейф усиления | Не читать след на остановленной оси как ход |
| Угольник и компаратор | Низкое разрешение и навык оператора | Не судить по нему малые отклонения шпинделя |
| Прибор грубее допуска станка | Недостаточная чувствительность | Сначала допуск узла, потом выбор прибора |
Поля заявки на замер и источники критериев
Сопоставить замер на станке и протокол КИМ можно только если в заявке одни и те же вылеты, базы и имена поверхностей. Контрольная оправка без записи показания и шпиндель ЧПУ без модели станка оставляют две несвязанные цифры. Нормы в ГОСТ не переводят: критерий — документация конкретного шпинделя и инструментальной системы. Если паспортной цифры нет, базой служит исходное состояние этого же узла.
В заявке нужны такие поля:
- модель станка; тип конуса ISO, BT или HSK;
- критерий из паспорта, если он есть;
- вылеты, на которых снимали биение;
- показания оправки у основания и на большем вылете;
- показания держателя на тех же вылетах;
- грелся ли узел к моменту замера;
- для КИМ — базы чертежа и список поверхностей держателя и детали.
С этими полями держатель и деталь отдают на измерение. Годность узла и оснастки закрывает ремонт станков и переводит брак контура в передел. Если нужен передел, его отдают на изготовление деталей по чертежам отдельно от замера: в заявке тот же чертёж, но уже не диагностика шпинделя.
Источники. Методы калибровки после чистой оправки разобраны в статье Predictive Maintenance and Machine Tool Calibration Techniques. Числовые пределы шпинделя оттуда не переносятся.