Содержание8
Пресс держит давление, а плита садится, или масло выходит на шток при сухих стыках — и в заказ уходит комплект манжет. Ремонт гидроцилиндров начинается с развилки до разборки: наружная течь, внутренний перепуск или заедание. Ниже — как развести эти картины, какие замеры писать в дефектную ведомость и при каких порогах комплект кромок уже не ремонт: зазор шток–направляющая свыше 0,10 мм, диаметр штока меньше номинала более чем на 0,05 мм, шероховатость хуже Ra 0,4 мкм, задир гильзы глубже 0,05 мм, толщина стенки гильзы ниже 90 % номинала.
Коротко: комплект уплотнений закрывает изношенную кромку, когда геометрия в ориентире, а клапан держит нагрузку. Масло снаружи — наружная течь по штоку или стыку. Просадка при сухой поверхности — сначала удерживающий клапан, затем поршневое уплотнение. Рывки, нагрев и рост давления без хода — шток, гильза, направляющая втулка и стяжные шпильки. Каждая ветка заканчивается строкой ведомости с замером.
Ремонт гидроцилиндров: утечка, перепуск или заедание
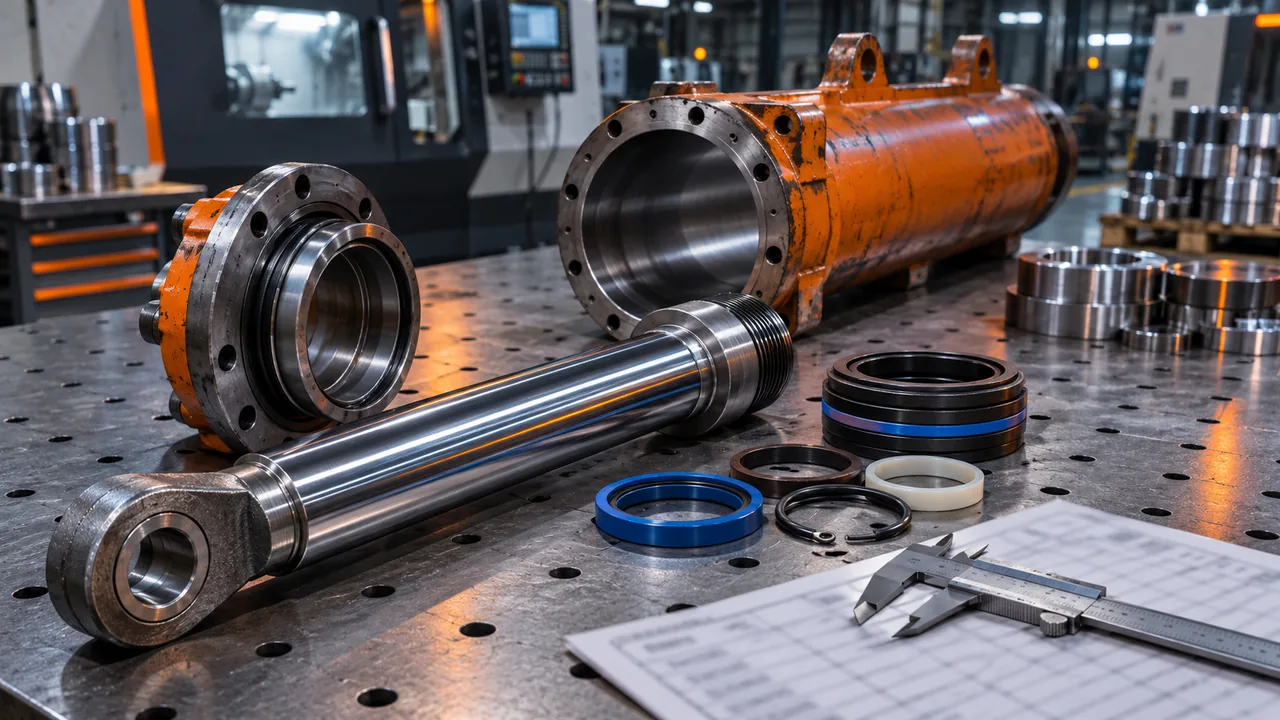
До разборки гидроцилиндр пресса сортируют по симптому.
Ветка А — масло на штоке, на стыке направляющей или у штуцера. Это наружная течь: в ведомость попадает точка и состояние поверхности штока.
Ветка Б — цилиндр садится под нагрузкой, наружные поверхности сухие. В этой ветке сначала стоит проверка удерживающего клапана, затем поршневое уплотнение. Порядок проверки и последствие пропуска шага — в разделе про просадку.
Ветка В — шток идёт рывками, узел греется, давление растёт без перемещения. Смотрят шток, гильзу, зазор направляющей втулки и стяжные шпильки.
Комплект уплотнений назначают, когда картина сводится к изношенной кромке: геометрия штока, гильзы и направляющей ещё в ремонтном ориентире, а клапан нагрузку держит. Иначе в ведомости стоит восстановление или изготовление детали.
Наружная течь и ремонт штока гидроцилиндра
Пятно масла ведёт к конкретному узлу.
- Грязесъёмник. Плёнка на выходящем штоке. Грязесъёмник срезает грязь с выходящей поверхности штока; порванная кромка пускает абразив к манжете. В ведомость — состояние кромки.
- Манжета штока. Масло кольцом у выхода из направляющей. Строка: уплотнение штока и хромовое покрытие — риски и грубая поверхность режут кромку.
- Стык направляющей. Подтёк по фланцу головки. Строка: направляющая втулка и плоскость стыка.
- Штуцер. Капля на конусе или по резьбе подвода. Строка: штуцер и кольцо подвода.
- Сварной шов проушины. Масло по шву при сухой манжете. Строка: свищ или трещина, ремонт шва отдельно от уплотнений.
- Трещина гильзы. Мокрая полоса по телу. Строка: замена гильзы.
В плунжерном гидроцилиндре отдельного поршня нет, поршневые уплотнения при ремонте не меняют. Место герметизации и поиска утечки — пакет уплотнений в направляющей головке. У поршневого гидроцилиндра пакет штока и кромка поршня разделены: наружное масло к поршню не относится.
Ремонт гидроцилиндра подъема по штоку собран по той же схеме: масло на выходе штока ведёт в грязесъёмник, манжету и направляющую, поднимает ли цилиндр плиту пресса или кузов.
Течь сразу после сборки чаще всего значит, что новую кромку срезало об острый вход или резьбу. Признак пишут в ведомость. Снятие кромки напильником и удаление стружки — в разделе сборки.
Просадка: ремонт гидроцилиндра подъема начинается с клапана
- Зафиксировать, сухой ли шток и сухие ли стыки.
- Проверить удерживающий клапан на утечку в обход цилиндра.
- При исправном клапане отнести просадку к перепуску через поршневое уплотнение вдоль гильзы.
- Записать клапан и поршень разными строками ведомости.
Проседание гидроцилиндра под нагрузкой дают две неисправности. Поршневое уплотнение при обходе кромки перепускает жидкость между полостями внутри гильзы: снаружи сухо, а плита, кузов или стрела садятся. Удерживающий клапан даёт ту же просадку под нагрузкой, что и износ поршневого уплотнения: жидкость уходит в обход цилиндра. Клапан проверяют до замены уплотнений. Если клапан травит, новый комплект манжет плиту, кузов или стрелу не удержит.
Пропуск шага повторяет отказ: кромки меняют, цилиндр собирают, просадка остаётся, потому что жидкость уходит через клапан, а не вдоль поршня. Манжеты при этом целые, а груз всё равно ползёт.
Подъём кузова, подъём стрелы и ход пресса удерживают груз одной схемой. Поэтому ремонт гидроцилиндра подъема кузова, ремонт гидроцилиндров подъема стрелы и ремонт гидроцилиндра газ — в значении цилиндра техники ГАЗ — начинают с клапана, как и пресс. Формулировка «гидроцилиндры ремонт кузова» порог проверки не меняет.
Заедание и дефекты, которые уплотнения не закрывают
- Глубокий задир гильзы — замена гильзы, статус не ремкомплект.
- Износ диаметра или изгиб штока — восстановление или новый шток.
- Зазор в направляющей выше типичного — замена направляющей втулки.
- Стяжная шпилька с вытяжкой, задиром резьбы или трещиной — замена крепежа.
- Неисправный клапан удержания — строка вне ремкомплекта.
Стяжные шпильки и гайки проверяют на деформацию, задиры резьбы и трещины. При этих дефектах крепёж меняют. В ведомость пишут длину, шаг резьбы и вид повреждения. Формулировка «заменить по состоянию» строку не закрывает: сборщик не видит, какая шпилька вытянута.
Вытянутая шпилька снова открывает стык крышки после набора давления, даже если до разборки течи по крышке не было. Новые манжеты этот стык не держат: давление разводит крышку по вытянутому крепежу.
Задир глубже 0,05 мм и стенка ниже 90 % номинала — причины замены гильзы. Хонингование глубокой риски оставляет поршень без опоры, тонкая стенка не держит рабочее давление. Изогнутый шток клинит в направляющей и греет пару: комплект кромок ход не возвращает.
Ремонт гидроцилиндра стрелы, ремонт гидроцилиндра экскаватора, ремонт гидроцилиндра ковша, ремонт гидроцилиндра навески и ремонт гидроцилиндров погрузчиков дают ту же картину заедания, что и пресс: рывок, нагрев, рост давления без хода.
Дефектная ведомость: форма замеров и решение по строке
Ведомость — цеховой лист: параметр, факт, критерий, решение оставить, восстановить или изготовить. При неизвестном изготовителе комплект подбирают по размерам каждого снятого уплотнения, одно старое хранят образцом до совпадения сечения и посадки. В строку пишут эскиз профиля и размеры.
| Узел | Параметр | Чем мерить | Номинал | Факт | Критерий | Решение | В чертёж |
|---|---|---|---|---|---|---|---|
| Шток, пример | диаметр, Ra, хром, прямолинейность | микрометр, профилометр | 80,00 мм | 79,93 мм | см. ниже | восстановить | диаметр, длина, Ra, хром |
| Гильза | диаметр, овальность, задир, стенка | нутромер, стенкомер | чертёж или обмер | — | см. ниже | по ориентиру | диаметр, стенка |
| Поршень–гильза | зазор | нутромер, микрометр | — | — | см. ниже | заменить поршень или кольца | диаметр поршня |
| Шток–направляющая | зазор | микрометр, нутромер | — | — | см. ниже | заменить втулку | диаметры пары |
| Уплотнения | профиль и размеры | обмер, эскиз | образец кромки | — | совпадение посадки | комплект по размерам | эскиз профиля |
| Шпильки | длина, шаг, повреждение | штанген, резьбомер | — | — | вытяжка, задир, трещина | заменить | длина, шаг, дефект |
| Клапан удержания | удержание нагрузки | проверка в схеме | — | — | вне ремкомплекта | оставить или заменить | не в чертёж |
Полиуретановое уплотнение работает примерно от −30 до +110 °C. Его берут при высоком давлении и абразивном износе. Горячая вода и тормозная жидкость для него непригодны. Если жидкость или температура другие, в заявке указывают среду и режим, а марку кромки не копируют вслепую.
Графа «заменить уплотнения» без диаметров дефектовкой не является. Ремонт рулевых гидроцилиндров заполняют той же формой колонок.
Зазоры, шероховатость и пороги замены гильзы и штока
От параметра зависит решение: оставить, восстановить или изготовить. Сотые по штоку и гильзе закрывают контролем на КИМ.
| Параметр | Ориентир | Решение при выходе |
|---|---|---|
| Зазор поршень–гильза | 0,05–0,15 мм | превышение — заменить поршень или направляющие кольца |
| Зазор шток–направляющая | 0,05–0,10 мм | превышение — заменить направляющую втулку |
| Диаметр штока меньше номинала | более 0,05 мм | хромирование в размер либо новый шток |
| Ra рабочей поверхности штока | 0,1–0,2 мкм | выше 0,4 мкм — повторное хромирование |
| Овальность гильзы | 0,1 мм | хонингование или замена по припуску и толщине стенки |
| Задир гильзы | до 0,05 мм | хонингование; глубже — замена гильзы |
| Толщина стенки гильзы | менее 90 % номинала | замена гильзы |
Широкий зазор поршня снимает опору на гильзе. Направляющая втулка при зазоре более 0,10 мм относительно штока уводит ось. Шток требует повторного хромирования хромовым покрытием при Ra выше 0,4 мкм или при уменьшении диаметра более чем на 0,05 мм. В чертёж сменного штока переносят номинальный диаметр, длину, Ra 0,1–0,2 мкм и хромовый слой.
Овальность гильзу сама не бракует. Замена — задир глубже 0,05 мм и стенка ниже 90 % номинала: глубокая риска после хонингования оставляет поршень без опоры, тонкая стенка не держит давление.
После хонингования гильзу промывают горячей мыльной водой, сушат и сразу покрывают чистым гидравлическим маслом. Иначе коррозия до сборки становится новым задиром.
Сборка уплотнений: ориентация, смазка, кромки
- Осмотреть входные кромки гильзы и резьбу корпуса.
- Снять острый край напильником и удалить стружку целиком.
- Поставить V-манжеты открытой стороной к давлению.
- Смазать поршневые кромки маслом, без консистентной смазки.
- Закрыть резьбу корпуса монтажной втулкой с внутренним диаметром полости.
- Прогрев и оправка — отдельно и только для материала, который переносит воду.
- Ввести поршень в гильзу.
Манжета V-образная удерживает давление гидроцилиндра только открытой стороной к полости. Обратная установка даёт перетекание, цилиндр теряет способность держать давление. Схему пакета сверяют с конкретным узлом.
Поршневые уплотнения перед установкой обильно смазывают маслом и дают стечь. Консистентную смазку на эту операцию не кладут: она мешает кромке сесть по гильзе.
Для ввода поршня через резьбу корпуса делают монтажную втулку, которая закрывает резьбу. Её внутренний диаметр совпадает с внутренним диаметром рабочей полости.
Острые кромки на входе режут новые уплотнения. Сначала напильник. Снятый материал удаляют целиком: стружка остаётся загрязнителем гидросистемы.
Часть поршневых уплотнений прогревают в горячей воде перед растяжением через выступы поршня, затем оправка возвращает кромку к исходному размеру. Это отдельная операция, её не смешивают с вводом поршня в гильзу. Воду дают только материалу, который её переносит; полиуретановое уплотнение от горячей воды берегут, диапазон уже в ведомости.
Заявка на механическую обработку по ведомости
В заявку на механическую обработку уходят строки ведомости со статусом «восстановить» или «изготовить»: шток, гильза, поршень, направляющая втулка. Исправный удерживающий клапан и годный крепёж в механообработку не попадают.
- Номер строки ведомости и имя детали.
- Диаметр с пометкой «номинал» или «обмер с натуры», длина и Ra.
- Хромовый слой для штока, эскиз резьбы и проушин.
- Материал заготовки, если он известен.
Для сменного штока на чертёж переносят номинальный диаметр, длину, Ra 0,1–0,2 мкм и хромовый слой. Гильзу при задире глубже 0,05 мм или стенке ниже 90 % номинала заказывают со статусом «изготовить»: в чертёж идёт диаметр, хонингование эту строку не закрывает.
Направляющую втулку заказывают по строке замены, когда зазор к штоку уже выше ориентира. Та же ведомость закрывает цилиндр пресса, подъёма кузова, стрелы, ковша, навески, погрузчика и рулевой. Город стоянки на пороги не влияет — ни «ремонт гидроцилиндров в москве», ни «ремонт гидроцилиндров спб». Обработку по ведомости ведём в Чебоксарах, отгрузка по России.
Источники
- Ориентиры зазоров, Ra, овальности, задира, толщины стенки, проверка клапана до замены уплотнений, плунжерный узел, образец уплотнения, шпильки, промывка после хонингования, полиуретан
- Ориентация V-манжет, масло вместо консистентной смазки, монтажная втулка, кромки и стружка, прогрев уплотнения и оправка