Содержание8
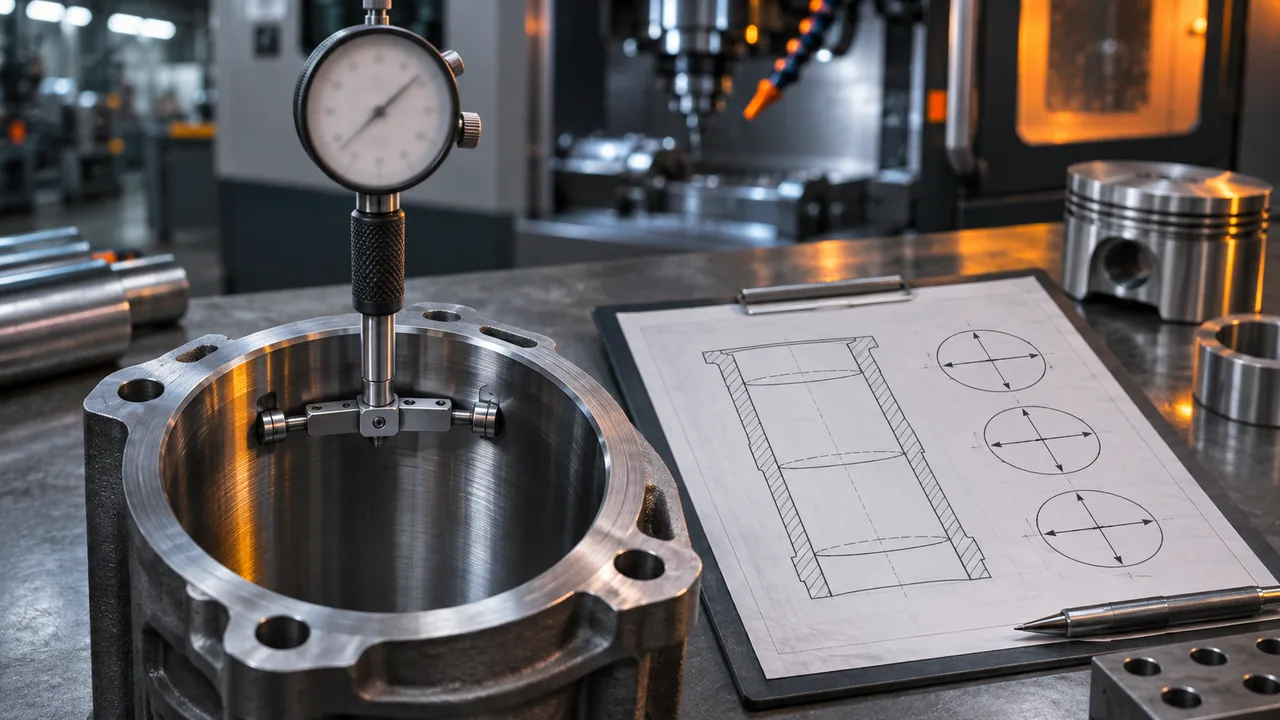
Шесть диаметров индикаторным нутромером по ГОСТ 868-82 (цена деления 0,01 мм) показывают, в допуске ли гильза цилиндра: верхний пояс часто уже овален, пока зеркало ещё блестит. Снабженцу и технологу расточку или замену обосновывает карта этих диаметров вместе с посадкой в блоке цилиндров. Дальше — пояса и направления замера, расчёт овальности и конусности, чтение следов на зеркале и выбор ремонтного размера с проверкой посадки.
Коротко: гильзу цилиндра меряют в трёх поясах — верх, середина, низ — и в двух направлениях под 90°, вдоль оси коленвала и поперёк. Овальность — модуль разности диаметров одного пояса, конусность — модуль разности верхнего и нижнего пояса в одном направлении. Допуск берут из документации двигателя. Расточка выводит зеркало в ремонтную геометрию, пока следующий размер изготовителя проходит по стенке; посадку в блоке проверяют отдельно.
Что фиксирует карта дефектации гильзы цилиндра
Гильза цилиндра устанавливается в блок цилиндров и служит зеркалом, по которому ходит поршень. Поршневое кольцо уплотняет по этому зеркалу масло и газы: где зазор больше упругости кольца, растут расход масла и прорыв в картер. Снабженцу расточку или замену обосновывает карта диаметров. Запись «зеркало потёрто» для заказа слишком грубая.
Геометрию зеркала читают вместе с посадкой в блоке: перекос опоры повторяется на кольцах даже при ровном на вид хоне. Осмотр поверхности читают вместе с размерами и с посадкой в блоке. Неравномерные блестящие пятна на рабочей поверхности указывают на деформацию цилиндра. Кольцо прилегает пятнами: по выпуклостям полирует металл, по соседним зонам пропускает масло и газы. Равномерный износ по окружности даёт близкие диаметры одного пояса.
В карту по каждому цилиндру заносят шесть внутренних диаметров — три пояса и два направления, овальность, конусность, описание зеркала (риски, нагарный след, сохранился ли хон) и посадку: контакт бурта, выступание, нижняя направляющая, контактная коррозия сухой гильзы. Допуск в миллиметрах берётся из ремонтной документации двигателя. Перекос опоры бурта бракует сборку наравне с овальностью сверх этого допуска.
Как снять диаметры по поясам и посчитать овальность с конусностью
Нутромер измеряет внутренний диаметр гильзы цилиндра. Прибор с ценой деления 0,01 мм выставляют по микрометру или установочному кольцу; ошибка установки входит в каждый отсчёт. Отсчёт берут в точке возврата стрелки: нутромер покачивают в плоскости замера, минимальное показание и есть диаметр.
Верхний пояс — зона остановки верхнего поршневого кольца, средний — середина хода поршня, нижний — у нижней мёртвой точки. В каждом поясе два направления под 90°: D1 вдоль оси коленвала и D2 поперёк. Овальность пояса равна модулю разности D1 и D2. Конусность равна модулю разности верхнего и нижнего диаметра в одном направлении, отдельно для D1 и для D2.
Допуск на диаметр, овальность и конусность берут из документации двигателя и вписывают в карту до вердикта о годности. Если деление цехового нутромера грубее допуска, протокол диаметров снимают на контроле на КИМ.
Карта для одного цилиндра собирается так.
| Пояс | D1, мм | D2, мм | Овальность, мм | Конусность по D1, мм | Допуск | Годность |
|---|---|---|---|---|---|---|
| Верх | 92,08 | 92,14 | 0,06 | 0,06 | документация двигателя | сравнение с допуском |
| Середина | 92,04 | 92,07 | 0,03 | 0,02 | документация двигателя | сравнение с допуском |
| Низ | 92,02 | 92,03 | 0,01 | 0,00 | документация двигателя | база замера |
Какие следы на зеркале отделяют износ от деформации
Одинаково светлые участки на зеркале дают деформацию цилиндра, абразив от нагара и обычную приработку серого чугуна. Форма пятен и карта диаметров разделяют эти три картины.
Твёрдый нагар на верхнем пояске поршня работает как абразив и усиливает износ верхней части гильзы цилиндра. Блестящие зоны совпадают с контактом закоксованного пояска. Такой след отмечают в карте отдельно от овальности: диаметр верхнего пояса сравнивают с серединой и низом. Пятна, совпавшие с нагарным пояском, описывают словами, диаметр подтверждают нутромером.
Неравномерные пятна без привязки к пояску поршня сопровождают деформацию. Кольцо трёт выступы, во впадинах контакт пропадает, овальность пояса растёт, хон обрывается полосами. Поршневое кольцо в такой геометрии пропускает масло и газы.
Серый чугун удерживает масло в открытом графите на поверхности гильзы цилиндра. Полированные участки и стёртый хон при такой структуре ещё совместимы с масляной плёнкой. Сами по себе они не доказывают заметную овальность и сохраняют уплотнение поршневого кольца, пока карта поясов в допуске.
Расточка в ремонтный размер или замена гильзы цилиндра
Расточка выводит зеркало гильзы цилиндра в ремонтную геометрию. Диаметр берут следующим из ряда изготовителя двигателя и переносят вместе с поршнем и кольцами того же ремонта. Стенка после расточки остаётся не тоньше минимума изготовителя.
Если ряд исчерпан, стенка минимума не держит или гильза разрушена, ставят новую. Гильза цилиндра встаёт в годное посадочное отверстие блока цилиндров; наружный диаметр, бурт и выступание — по чертежу.
Контактную коррозию сухой посадки разбирают отдельно. Отверстие сначала очищают. Если очистка не возвращает полный контакт по длине и окружности, посадочное отверстие обрабатывают и ставят гильзу увеличенного наружного диаметра.
Расточку зеркала и обработку посадочного отверстия делают на станках сверления и расточки. Цену и срок по карте и чертежу запрашивают на расчёте.
| Решение | Условие по стенке и ряду | Посадка в блоке | Что в заявке |
|---|---|---|---|
| Расточка зеркала в ремонтный диаметр изготовителя | Следующий диаметр ряда проходит по минимуму стенки, поршни этого размера есть | Бурт и отверстие в допуске, контакт полный | Номер ремонта и карта диаметров |
| Замена гильзы | Ряд исчерпан или стенка не держит следующий диаметр | Посадочное отверстие годное | Чертёж: внутренний и наружный диаметры, бурт, выступание |
| Обработка отверстия и гильза увеличенного наружного диаметра | Зеркало или замена — по ряду изготовителя | Контактная коррозия, после очистки контакт неполный | Наружный диаметр под обработанное отверстие и карта посадки |
Как оценить посадочное место бурта и направляющую в блоке
Бурт гильзы передаёт усилие затяжки на посадочное отверстие. Прокладка головки блока нагружает при затяжке этот бурт силой болтов. Грязь, остатки уплотнений и стружка между гильзой и опорой бурта нарушают передачу усилия и создают изгибающий момент: гильза цилиндра трескается при ещё годном зеркале.
После обработки опоры острую кромку снимают фаской по требованиям двигателя. Перекос опоры ломает гильзу под буртом примерно под 30°. При деформации проверяют контакт бурта, выступание над плоскостью блока и нижнюю направляющую: ошибка выступания, износ или деформация направляющей сильно искажают цилиндр.
После шлифования плоскости головки посадочное место огневого пояса заново обрабатывают и очищают. Слишком малое отверстие прокладки головки блока выступает в камеру сгорания и перегружает бурт.
Прессовая и свободная посадка сухой гильзы
Посадочное отверстие контактирует по всей поверхности с гильзой цилиндра. Для тонкостенной сухой гильзы полный контакт — условие, при котором зеркало сохраняет геометрию. Неполный контакт деформирует гильзу уже при установке, на работающем двигателе деформация растёт, и поршневое кольцо уплотняет по искажённому цилиндру.
Свободная посадка оставляет зазор между гильзой и отверстием блока. Из-за этого зазора она сильнее склонна к деформации и коррозии, чем прессовая. Прессовая садится с натягом и держит стенку по всей длине, а запрессовка искажает тонкое зеркало.
Маршрут обработки от этого расходится. Сухую гильзу с прессовой посадкой растачивают и хонингуют после запрессовки в блок: расточка снимает деформацию от натяга, хонингование формирует маслоудерживающий микрорельеф. Гильзу со свободной посадкой поставляют окончательно обработанной, при установке расточку и хонингование не повторяют.
Мокрая гильза отделяет полость охлаждения от блока цилиндров. Зеркало меряют теми же тремя поясами и двумя направлениями. Уплотнение жидкости идёт по своим поясам, размеры канавок задаёт чертёж двигателя.
Что заложить в заявку на изготовление гильзы цилиндра на заказ
Изготовление гильз цилиндров запускают по чертежу и по карте дефектации блока. Одного образца без размеров для запуска мало. IRONEX (ООО «Разар», detalmet.ru, Чебоксары, поставка по РФ) оформляет заказ, когда гильза цилиндра задана внутренним размером, наружной посадкой и буртом. Материал — серый чугун, марка по чертежу двигателя или по согласованному образцу: открытый графит на зеркале удерживает масло.
- Внутренний диаметр и допуск — номинал или ремонтный размер, поле допуска из документации двигателя.
- Номер ремонтного размера — обозначение из документации двигателя.
- Наружный диаметр и посадка — прессовая или свободная; если отверстие блока уже обработано, диаметр согласован с фактической посадкой.
- Бурт — наружный диаметр, толщина, радиусы перехода.
- Выступание — высота бурта над плоскостью блока.
- Фаски — кромки опоры и заходные фаски по требованиям двигателя.
- Длина — полная длина гильзы и положение бурта по оси.
- Материал — серый чугун, марка по чертежу.
- Объём партии — число гильз и обозначение двигателя или блока.
- Карта дефектации блока — диаметры зеркала и посадки приложением к заявке.
Чертёж и карту передают в заказ гильз по чертежу. Смежные втулки и ответные детали блока идут через изготовление деталей по чертежам.
Что проверяют перед затяжкой головки блока
Годная гильза цилиндра трескается до первого пуска, если бурт садится на грязь, перекос опоры или несоответствующую прокладку. Перед затяжкой сверяют чистоту опоры бурта, фаску кромки, выступание, нижнюю направляющую и диаметр отверстия прокладки. Прокладка головки блока нагружает при затяжке бурт гильзы: слишком малое отверстие выходит в камеру сгорания и перегружает бурт.
Болты тянут по схеме и моменту из документации двигателя. Если при затяжке болтов головки слышен треск гильзы, двигатель оставляют незапущенным. Первое поршневое кольцо способно войти в зазор повреждённой гильзы и заклинить, после чего поршень тянет гильзу к коленвалу. Пуск для проверки оставляет кольцо в зазоре и дотягивает гильзу до коленвала. В карту сборки вносят чистоту опоры, фаску, выступание и номер прокладки. Разбор начинают с этого цилиндра.
Источники
- https://www.ms-motorservice.com/int/en/technipedia/cylinders-and-cylinder-liners-part-2-1501
- https://workshop-heroes.mahle.com/en/article/cylinder-liners-installation