Содержание8
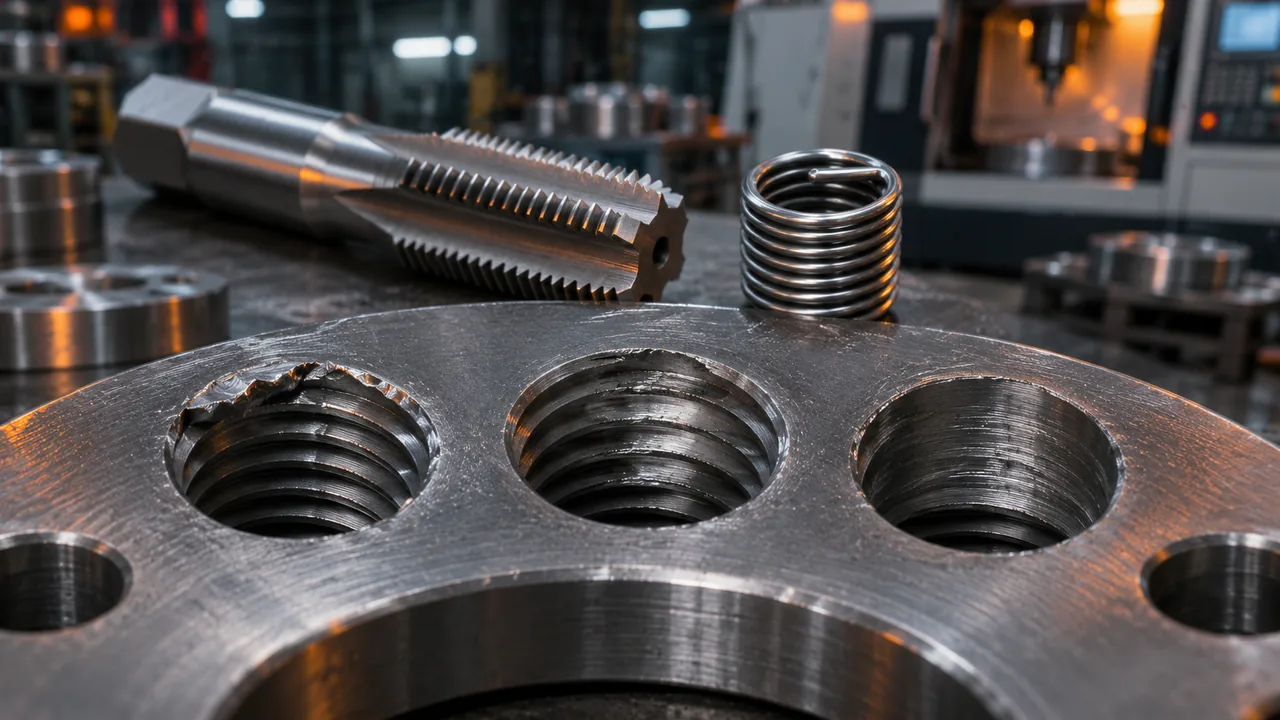
Сорванная резьба М10 в корпусе и смятый заход М14 выглядят похоже только на фото: в одном случае металл рабочего витка ещё держит болт, в другом отверстие уже близко к наружному диаметру и нагрузку не передаёт. Ниже — как отличить смятие захода, износ профиля и полный срыв, и где для М10 и М14 кончаются прогонка метчиком, пружинная вставка и ремонтный размер.
Коротко: способ ремонта выбирают по картине витка, а не по номиналу. Смят заход, а боковые стороны рабочего профиля целы — прогонка метчиком уместна. Профиль стёрт по длине свинчивания или витки срезаны до отверстия около наружного диаметра — метчик металл не наращивает. Дальше выбирают пружинную вставку, если болт М10 или М14 надо сохранить, либо ремонтный размер, если крепёж можно увеличить и хватает стенки.
Три вида повреждения резьбы М10 и М14
Резьба М10 и резьба М14 на детали читаются по продольному разрезу: от картины зависит, жива ли несущая способность. Смотрят, цел ли металл на боковых сторонах рабочего витка, а не только то, наживляется ли болт.
Первая картина — смятый заход. Один-два первых витка завалены ударом, перекосом гайки или заходом без фаски. Ниже по длине свинчивания боковые стороны профиля целы, внутренний диаметр не раздут. Металл, который передаёт срез, на месте. Здесь прогонка ещё уместна: она снимает забоину и выправляет заход.
Вторая картина — износ профиля по всей длине. Боковые стороны стёрты, виток стал ниже, внутренний диаметр увеличен. Несущая высота витка уже потеряна. Прогонка такую резьбу не вернёт к нагрузке: метчик лишь зачистит то, что осталось.
Третья картина — полный срыв. Витки срезаны, отверстие близко к наружному диаметру, у входа часто раструб. Боковых сторон рабочего витка нет. У резьбы М10 отверстие около 10 мм, у резьбы М14 — около 14 мм. Прогонка бессмысленна: нужны вставка или ремонтный размер, иначе новая деталь.
Когда прогонка метчиком уже не восстанавливает несущую способность
Метчик нарезает профиль резьбы М10 только из металла, который ещё стоит на боковой стороне витка. Прогонка — то же нарезание резьбы М10 по старому следу: инструмент снимает забоину и правит заход. Срезанный металл он не наращивает. Граница — цела ли боковая сторона рабочего витка.
Шаг подтверждают до прогонки. У М10 он бывает 1; 1,25 или 1,5 мм, у М14 — 2; 1,5 или 1,25 мм. Метчик чужого шага не правит заход, а срезает остаток профиля. Болт из узла или строка чертежа надёжнее глазомера: на смятом заходе крупный и мелкий шаг М10 легко перепутать.
Годный болт того же номинала и шага должен сесть на рабочую длину без люфта. Люфт по всей глубине значит, что боковые стороны уже не держат срез: чистовой проход снимет заусенец с неполного витка и нагрузку не вернёт. В алюминиевом сплаве это наступает раньше. Сплав снижает сопротивление срезу резьбы М10, виток сминается при меньшей нагрузке, чем в стали, и мягкий ход метчика легко принять за нормальную прогонку.
- Подтвердить шаг по болту или чертежу: у М10 это 1; 1,25 или 1,5 мм.
- Отличить смятый заход от износа по всей длине и от полного срыва.
- Проверить, сидит ли годный болт на рабочей длине без люфта.
- В глухом отверстии взять чистовой метчик с короткой заборной частью.
- Остановиться, если отверстие уже вышло к наружному диаметру.
Дальше обычный метчик для нарезания резьбы М10 только скользит по остаткам витка и несущую способность не возвращает.
Какое сверло под резьбу М10 и каким сверлят М14
На вопросы, какое нужно сверло под резьбу М10 и каким сверлом сверлить под резьбу М10 и М14, отвечает одно правило: номинал минус шаг. Сверло под резьбу задаёт диаметр отверстия под резьбу М10. ГОСТ 19257-73 регламентирует диаметры отверстий для резьбы М10 и резьбы М14. Номинал и шаги резьбы М14 устанавливает ГОСТ 8724-2002: без указания шага М14 — это М14×2, М10 — это М10×1,5. Цифры ниже — только под новую нарезку. Под пружинную вставку и в уже сорванное отверстие их не переносят.
| Обозначение | Шаг, мм | Номинал минус шаг, мм | Примечание |
|---|---|---|---|
| М10×1,5 | 1,5 | 8,5 | Не под вставку и не под срыв |
| М10×1 | 1 | 9,0 | Не под вставку и не под срыв |
| М10×1,25 | 1,25 | 8,75 | Расчёт 8,75 мм; в цеху 8,7 и 8,8, сверка с ГОСТ 19257-73. Не под вставку и не под срыв |
| М14×2 | 2 | 12,0 | Не под вставку и не под срыв |
| М14×1,5 | 1,5 | 12,5 | Не под вставку и не под срыв |
| М14×1,25 | 1,25 | 12,75 | Расчёт 12,75 мм; сверка с ГОСТ 19257-73. Не под вставку и не под срыв |
Сверло 8,5 мм под М10×1,5 и 12,0 мм под М14×2 ставят только в цельный металл. В сорванном отверстии это сверло меньше уже имеющегося диаметра и профиль не создаёт. Если овал не вписывается в следующий размер, ось выводят на операции сверления и расточки. До метчика на отверстии снимают заходную фаску: без неё первый виток заваливается и на новой резьбе.
Прогонка, вставка или ремонтный размер: пределы применимости
У прогонки, пружинной резьбовой вставки и ремонтного размера разные пределы по стенке, глубине и доступу. Ремонтный размер заменяет сорванную резьбу М10 на М12 и сорванную М14 на М16; вставка восстанавливает номинал и оставляет прежний болт. Стенку в миллиметрах таблица не задаёт: её считают от сверла способа до края бобышки.
| Способ | Повреждение | Ответный крепёж | Стенка | Глубина | Доступ | Запрет |
|---|---|---|---|---|---|---|
| Прогонка метчиком | Смят заход, профиль цел | Прежний болт или шпилька | Сверло не нужно | Длина под чистовой метчик | Вороток или шпиндель по оси | Износ по длине или отверстие у наружного диаметра |
| Пружинная резьбовая вставка | Срыв и износ при сохранении номинала | Болт остаётся М10 или М14 | Сверло по паспорту до края бобышки | Запас под шток и поводок | Ось открыта под шток | Нет стенки или глухое короче штока |
| Ремонтный размер М10→М12 | Сорвана М10, крепёж можно увеличить | Меняют на М12 | 10,25 мм (М12×1,75); 10,5 мм (М12×1,5) | Профиль М12 плюс заход метчика | Метчик М12 по оси | Отверстие больше сверла или овал не вписывается |
| Ремонтный размер М14→М16 | Сорвана М14, крепёж можно увеличить | Меняют на М16 | 14,0 мм (М16×2); 14,5 мм (М16×1,5) | Профиль М16 плюс заход метчика | Метчик М16 по оси | Отверстие больше сверла или овал не вписывается |
| Отказ, новая деталь | Нет запаса ни на вставку, ни на больший номинал | Смена крепежа корпус не спасает | Остаток меньше сверла способа | Не входят метчик или шток | Инструмент не проходит | Неполный виток или выход сверла в стенку |
Пружинная вставка: номинал крепежа, стенка и глубина
Пружинная резьбовая вставка восстанавливает номинал резьбы М10 и резьбы М14: внутрь вставки входит прежний болт или шпилька, а наружная резьба вставки сидит в увеличенном отверстии корпуса. Ответный крепёж менять не нужно.
Отверстие под вставку сверлят не тем сверлом, которым готовят новую резьбу М10. Диаметр берут только из паспорта конкретной вставки. Резьбу под вставку нарезает специальный метчик того же шага. Обычный метчик М10 это отверстие в годную резьбу М10 не превращает: он не создаёт профиль, на который садится вставка.
- Рассверлить повреждённую резьбу сверлом по паспорту вставки.
- Нарезать резьбу метчиком под вставку того же шага.
- Ввернуть вставку штоком до посадочной глубины.
- Удалить поводок, если он есть у данного типа.
- Проверить калибром-пробкой исходный номинал М10 или М14.
Глухое отверстие часто останавливает способ само. Штоку нужна длина сверх вставки, поводку — место, чтобы обломиться и выйти. Если дно близко, вставка не доходит до посадочной глубины или поводок остаётся в витках. Способ тогда не применяют, даже когда стенка бобышки ещё цела.
В алюминиевом сплаве вставку смотрят раньше ремонтного размера. Сплав снижает сопротивление срезу резьбы М10, и срыв витка в бобышке здесь обычен. Вставка переносит срез на больший наружный диаметр в том же металле и сохраняет болт М10, но только пока сверло по паспорту не выходит за край бобышки.
Ремонтный размер М12 и М16: припуск и ответная деталь
Ремонтный размер заменяет сорванную резьбу М10 на М12 и сорванную резьбу М14 на М16. Сверло под резьбу здесь уже другое: это отверстие под новый номинал, а не под исходный. Шаг берут вместе с ответным крепежом. Под М12×1,75 сверло равно 10,25 мм, под М12×1,5 — 10,5 мм. Под М16×2 сверло равно 14,0 мм, под М16×1,5 — 14,5 мм. Правило то же — номинал минус шаг — и относится к чистой нарезке ремонтной резьбы.
Припуск на зачистку у этих свёрл маленький. Наружный диаметр исходной резьбы М10 — 10 мм, сверло под М12×1,75 — 10,25 мм: на сторону остаётся 0,125 мм, и рваный овал следующий размер часто не зачищает. У резьбы М14 наружный диаметр 14 мм, сверло под М16×2 — те же 14,0 мм, запаса на зачистку нет. Сверло 14,5 мм под М16×1,5 даёт полмиллиметра сверх 14 мм и уместно при достаточной стенке.
Ремонтный размер связан с ответной деталью, а не только с отверстием. Сквозной болт часто увеличивают, если парное отверстие и головка это позволяют. Порт, шпильку и стандартный фланец так не меняют: ответная резьба, посадка шпильки или ряд крепежа на фланце заданы чужим стандартом, и одна бобышка в М12 ломает сборку. Пока не ясно, можно ли сменить болт или шпильку, переход М10→М12 и М14→М16 не назначают: остаётся вставка либо новая деталь.
Стенка, глубина отверстия и доступ инструмента
Деталь отбраковывают по чертежу до станка. Порядок один для резьбы М10 и резьбы М14.
Сначала тип повреждения. Смятый заход при целом профиле оставляют прогонке. Износ по длине и полный срыв прогонку вычёркивают.
Дальше — надо ли сохранить крепёж. Болт или шпилька исходного номинала вычёркивают ремонтный размер, даже если большее сверло входит в бобышку. Если крепёж менять можно, вставку оставляют, только когда М12 или М16 не стыкуются с ответной деталью.
Затем сверло способа сравнивают с остатком стенки и с глубиной. У вставки диаметр из паспорта, у ремонтного размера — номинал минус шаг нового М12 или М16. От этого диаметра меряют путь до края бобышки и до дна. Выход в стенку способ вычёркивает. Миллиметры минимальной стенки заранее не назначают: запас бобышки и плоской стенки разный.
Последним проверяют конверт: вороток, шпиндель или шток вставки по оси, бурт часто закрывает подход. В глухом отверстии добавляют длину штока и поводка, в сквозном — выход метчика назад.
Длину свинчивания задают как конструкторскую практику. Для стали — порядка одного диаметра, около 10 мм у резьбы М10 и около 14 мм у резьбы М14. Для алюминиевого сплава длину берут больше: сопротивление срезу ниже.
Что указать в заявке на восстановление резьбы
Слесарный участок не выбирает способ по словам «сорвана резьба». Нужны данные, по которым отделяют прогонку, вставку и ремонтный размер. Площадка — слесарные работы IRONEX, ООО «Разар», Чебоксары, приём деталей по РФ.
- Обозначение с шагом: М10×1,5, М10×1,25, М10×1, М14×2, М14×1,5 или М14×1,25. «М10» без шага — это М10×1,5.
- Правая или левая резьба.
- Глухое или сквозное отверстие и длина резьбы.
- Марка материала.
- Можно ли менять ответный болт или шпильку.
- Фото повреждения и подхода инструмента.
- Образец болта или шпильки, если чертежа нет.
После ремонта годность проверяет калибр-пробка резьбовой. Проходная сторона садится на рабочую длину резьбы М10 или М14, непроходная не входит в прослабленный профиль. Шаг на калибре и шаг в заявке обязаны совпасть: чужой шаг бракует годную резьбу и пропускает сорванную.
Эти сведения передают на слесарные работы: по ним отделяют прогонку от вставки и ремонтного размера. Если стенка или глубина не оставляют запаса ни под вставку, ни под больший номинал, корпус заказывают как новую деталь по чертежу.