Содержание8
Шлицевой вал в заказе срывается на двух местах: буква центрирования на чертеже прочитана мимо базы, и деталь на замену сделана по табличному номиналу, хотя сопрягаемая втулка уже поработала. В паре это выходит лишним зазором и ударом при реверсе либо натягом, с которым втулка садится с усилием. Момент тогда берут отдельные зубья. Ниже — чем прямобочные шлицы отличаются от эвольвентных, как читается обозначение, какая поверхность остаётся базой и какой маршрут ведёт вал от заготовки до комплексного калибра. Так заказчик и технолог сходятся в одном чтении чертежа до запуска в металл.
Коротко: прямобочные шлицы по ГОСТ 1139-80 задают как z×d×D×b с буквой центрирования D, d или b, эвольвентные по ГОСТ 6033-80 — номинальным диаметром, модулем и углом профиля 30°. По D посадка на наружном диаметре и зазор по внутреннему, по d посадка на внутреннем диаметре и зазор по наружному, по b посадка по боковым сторонам и радиальный зазор по обоим диаметрам. Профиль нарезают червячной фрезой обкатом или долбяком в упор, после закалки центрирующую поверхность шлифуют. Шлицевой вал на замену размеряют по сопрягаемой втулке.
Что даёт шлицевой вал в передаче момента
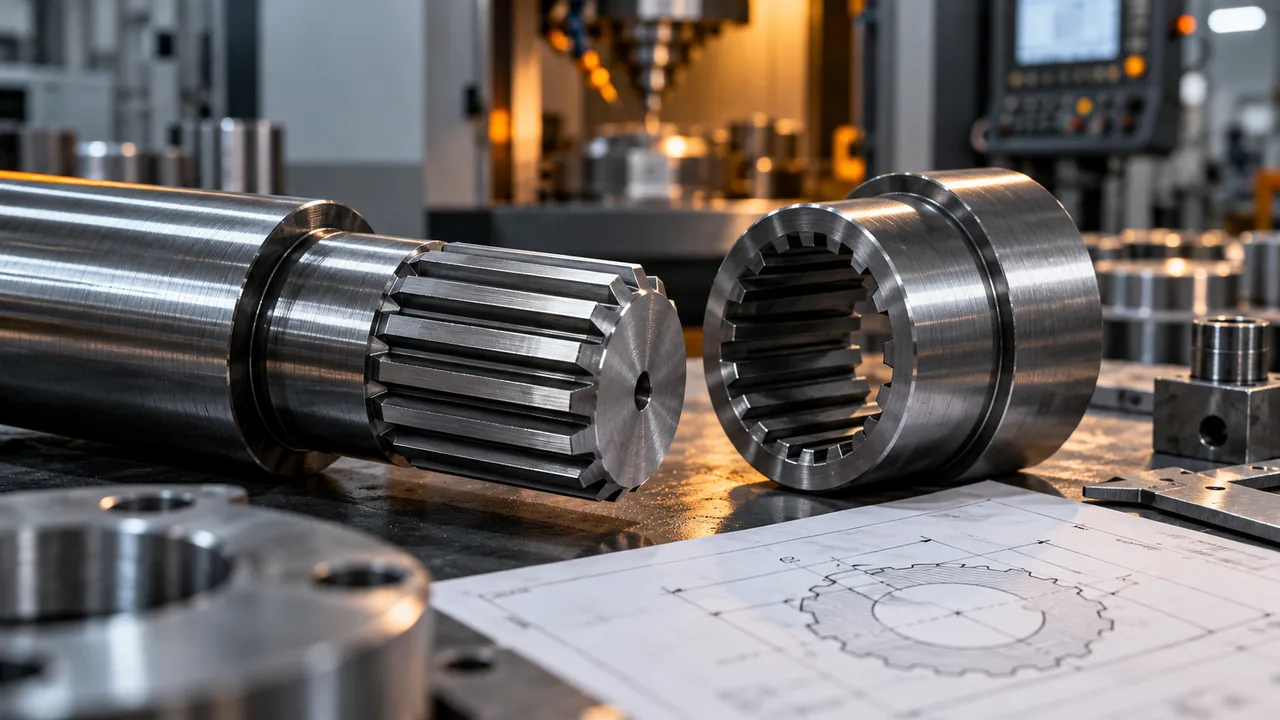
Шлицевой вал передаёт крутящий момент через шлицевую втулку сразу несколькими зубьями. Нагрузка раскладывается по окружности, поэтому смятие на боковой стороне зуба ниже, чем на рабочей грани шпонки при той же длине ступени. При реверсе момент переходит с одной стороны зуба на другую по всему венцу. Соосность пары держит само шлицевое соединение; у шпонки втулку центрирует отдельная цилиндрическая посадка, а зазор в канавке принимает удар смены направления.
Шпонка остаётся уместной на тихом приводе с одной втулкой и длинной ступенью; многозубый венец берут, когда момент, реверс или короткая посадка уже тесны для одной канавки. Шлицевое соединение выбирают в трёх рабочих случаях.
- Реверсивный момент. Зубья держат нагрузку обеими сторонами и сохраняют соосность вала и втулки при смене направления.
- Короткая ступень вала. Площадь контакта набирается числом зубьев на малой длине, и смятие на зубе остаётся умеренным.
- Частая разборка пары вал-втулка. Венец ведёт втулку вдоль оси и сохраняет посадку при повторных сборках.
В передаче крутящего момента дальше два профиля зуба — прямобочный и эвольвентный. Серии, чтение чертежа и маршрут изготовления идут ниже. Ступенчатые и шлицевые валы по чертежу собраны в разделе валы.
Прямобочные шлицы: серии ГОСТ 1139-80 и обозначение
Прямобочные шлицы регламентируются ГОСТ 1139-80. Боковые стороны зуба параллельны, профиль задают числом зубьев z, внутренним диаметром d, наружным диаметром D и шириной зуба b. Стандарт делит соединение на три серии шлицев — лёгкую, среднюю и тяжёлую. Серия при одном наружном диаметре меняет высоту и ширину зуба.
Обозначение шлицев на чертеже читается полями слева направо. Первая буква — центрирование: D, d или b. Дальше произведение z×d×D×b. Затем поле допуска центрирующего размера и поле допуска ширины зуба. Хвост — ГОСТ 1139-80.
D — z×d×D×b — поле центрирующего размера — поле ширины зуба ГОСТ 1139-80
Буква впереди называет базу: D — наружный диаметр, d — внутренний, b — боковые стороны. Поля допусков на чертеже стоят на этой базе и на ширине зуба. Ряд z, d, D и b берут из таблицы стандарта под выбранную серию и переносят в обозначение целиком.
| Серия | Зуб относительно наружного диаметра | Характер нагрузки | Частое центрирование |
|---|---|---|---|
| Лёгкая | Низкий и узкий | Небольшой момент при стеснённом габарите | По наружному диаметру D |
| Средняя | Высота и ширина зуба средние | Основной машиностроительный момент | По D или по d — по наличию закалки |
| Тяжёлая | Высокий и широкий при том же D | Большой момент, удар, реверс | По d или по боковым сторонам b |
Эвольвентные шлицы ГОСТ 6033-80: модуль и угол 30°
Эвольвентные шлицы регламентируются ГОСТ 6033-80. Главные признаки — угол исходного профиля 30° и модуль шлицев. Угол задаёт наклон боковой эвольвенты, модуль задаёт шаг по дуге и высоту зуба. На шлицевом валу обозначение читают скелетом: номинальный диаметр × модуль × посадка по толщине зуба и ширине впадины, хвост — ГОСТ 6033-80. Угол 30° сидит в исходном контуре стандарта, в строке обозначения его дублируют редко.
Посадка у эвольвентных шлицев чаще идёт по боковым поверхностям. Толщина зуба шлицевого вала и ширина впадины втулки составляют пару, и момент проходит через этот контакт. Центрирование по наружному диаметру оставляют на случай, когда соосность опирают на цилиндрическую базу, а боковые стороны остаются под момент.
С прямобочным профилем разница видна на зубе и на реверсе. У прямобочных шлицев боковые стороны параллельны, ширина зуба по высоте постоянна. У эвольвентных бок выпуклый: при смене направления нагрузка ложится на эвольвенту, у прямобочного зуба в том же реверсе работает плоская грань, поэтому реверсивный момент эвольвентный венец несёт спокойнее. Какой профиль выбрать под нагрузку и операцию, собирает таблица ниже; здесь сравнение держится на форме зуба и на реверсе.
Центрирование по D, d и b на чертеже вала
Центрирование шлицев назначает базу пары и место зазора. Центрирование по D назначает базой наружный диаметр шлицевого вала: посадка по наружному диаметру, зазор по внутреннему. Центрирование по d держит посадку на внутреннем диаметре, зазор остаётся по наружному. Центрирование по b держит посадку по боковым сторонам, по обоим диаметрам остаётся радиальный зазор. Буква b задаёт боковой зазор в соединении со шлицевой втулкой, момент идёт по боковым сторонам.
Буква на чертеже для технолога означает, какую поверхность после закалки шлифуют. При центрировании по наружному диаметру шлифуют наружный диаметр вала, отверстие втулки можно обработать без закалки этой поверхности. При центрировании по внутреннему диаметру после закалки шлифуют оба центрирующих диаметра. При центрировании по боковым сторонам шлифуют боковые поверхности, когда поле ширины зуба жёсткое. Поле допуска центрирующего размера и поле ширины зуба читают с чертежа и переносят в маршрут как написано.
Буква D. Посадка по наружному диаметру, зазор по внутреннему.
Буква d. Посадка по внутреннему диаметру, зазор по наружному.
Буква b. Посадка по боковым сторонам, радиальный зазор по диаметрам.
Как нарезают и шлифуют шлицевой вал
Изготовление шлицевого вала ведут одной заявкой: точение и фрезерование на ЧПУ до закалки, шлифовка базы после неё. Шейки, торцы и шлицевой участок до термообработки закрывает токарно-фрезерная обработка на ЧПУ: заготовку точат с припуском под шлифование шеек и центрирующего диаметра.
Нарезание шлицев выполняет червячная фреза: она нарезает обкатом и прямобочные шлицы, и эвольвентные. Обкат даёт одинаковый шаг по всему венцу за один установ фрезы. Фрезе нужен выбег за торец венца. Где бурт этот выбег закрывает, долбяк нарезает шлицы в упор на шлицевом валу. Термообработка идёт по чертежу и уводит шаг, профиль и биение к шейкам.
Шлифование шлицев делают после термообработки. Шлицешлифование выводит шлицевой вал в допуск: базовый диаметр и, при жёстком поле ширины зуба, боковые стороны. Операцию ведут на шлифовке. До закалки червячная фреза и долбяк профиль формируют, посадку базы после термообработки держит шлифование.
- Точение. Заготовка с припуском на шлифование шеек и центрирующего диаметра.
- Фрезерование обкатом. Нарезание шлицев червячной фрезой.
- Долбление. Долбяк, если бурт закрывает выбег фрезы.
- Термообработка. Режим и твёрдость — как записано в чертеже.
- Шлифование. Базовый диаметр и, при жёстком допуске, боковые стороны.
- Контроль. Комплексный калибр, размер по роликам и биение зубьев к шейкам.
Тип шлицев, нагрузка и технология: таблица выбора
Выбор шлицев собирает профиль, центрирование, нагрузку на шлицевой вал и технологию нарезания шлицев в одном месте.
| Тип и центрирование | Нагрузка | Технология | Когда выбрать |
|---|---|---|---|
| Прямобочные по D | Умеренный момент, редкий реверс | Червячная фреза, наружный диаметр шлифуют как цилиндр | База — наружный диаметр, отверстие втулки без закалки этой поверхности |
| Прямобочные по d | Момент выше, детали после закалки | Фреза или долбяк до закалки, затем шлицешлифование внутреннего диаметра | Оба центрирующих диаметра шлифуют после закалки |
| Прямобочные по b | Реверсивный и переменный момент | Нарезка обкатом, при жёстком допуске шлифуют боковые стороны | Момент через боковой зазор, по диаметрам радиальный зазор |
| Эвольвентные по боковым поверхностям | Реверс, контакт по эвольвенте | Червячная фреза обкатом, при жёстком допуске шлицешлифование боков | В чертеже модуль и угол 30°, посадка по толщине зуба и ширине впадины |
| Эвольвентные по наружному диаметру | Момент по боковым сторонам, соосность по наружному диаметру | Фреза формирует профиль, наружный диаметр шлифуют как базу после закалки | Нужна цилиндрическая база при эвольвентном профиле |
Шлицевой вал на замену: замер сопрягаемой втулки
Шлицевой вал на замену сажают по сопрягаемой втулке. Табличный номинал серии в уже работавшей паре заканчивается лишним зазором или натягом: ширина впадины от износа боковых сторон растёт, диаметры базы тоже уходят от чертежа. Лишний зазор даёт удар на реверсе, и момент берут отдельные зубья. Натяг оставляет втулку несобранной.
Замер шлицев снимают с втулки, которая остаётся в узле. Фиксируют ширину впадины, оба диаметра и следы контакта на базе. След показывает, какая поверхность реально центрировала пару. При центрировании по b боковой зазор соединения со шлицевой втулкой задаёт ширина впадины: толщину зуба нового вала подгоняют под этот размер, радиальный зазор по диаметрам сохраняют.
Если втулку присылают вместе с заявкой, ширину впадины и оба диаметра снимают с неё, а следы контакта подтверждают базу. Посадка нового вала повторяет рабочий зазор этой пары: реверс ложится на зуб по фактической ширине впадины. Как снимают посадку с ответной детали, разобрано в разделе втулки. Чертёж номинала при замере остаётся справочным: в металл идёт размер, который даёт рабочий зазор в этой паре.
Что прислать для расчёта шлицевого вала
Расчёт шлицевого вала начинают с исходных данных: по ним технолог читает профиль, базу и маршрут. Для изготовления вала по чертежу хватает этого набора. Шлицевой вал на заказ взамен изношенной пары дополняют сопрягаемой втулкой.
- Чертёж или образец вала — профиль, буква центрирования и поля допусков.
- Сопрягаемая втулка, если деталь на замену — фактическая ширина впадины и оба диаметра.
- Марка материала — маршрут до термообработки и после неё.
- Количество — размер партии в одной заявке.
- Момент — какую нагрузку несут зубья.
- Обороты — режим пары вал-втулка.
- Реверс — нужен ли боковой зазор под смену направления.
- Среда работы — масло, абразив или открытый узел.
По образцу без чертежа обозначение восстанавливают замером: базу — по следам контакта, профиль — по форме боковой стороны, размеры z, d, D, b или номинальный диаметр и модуль — по диаметрам и ширине зуба. Заявку отправляют на расчёт. Шейки, торцы и шлицевой участок до закалки входят в токарно-фрезерную обработку на ЧПУ, центрирующий диаметр и жёсткие боковые стороны после термообработки шлифуют по тому же чертежу. Изготовление в Чебоксарах, отгрузка по РФ.