Содержание8
Шток гидроцилиндра выходит наружу и на каждом ходе тащит за собой кромку уплотнения. Продольная риска, отслоение хрома или изгиб на рабочей поверхности дают течь раньше, чем износится поршень, а сорванная резьба под поршень выводит из строя и прямой стержень. Ниже разобрано, какую сталь брать на замену, зачем закалка ТВЧ и твёрдый хром, какую шероховатость Ra 0,2–0,4 держать под уплотнения, какие дефекты штока ещё восстанавливают и что прислать, чтобы посчитать изготовление.
Коротко: шток гидроцилиндра передаёт усилие поршня наружу через уплотнения. На концах резьба под поршень и проушина, посередине рабочая поверхность: закалка, шлифовка, твёрдый хром толщиной по чертежу (порядок — десятки микрометров) и полировка до Ra 0,2–0,4. Сталь 45 берут на умеренную нагрузку, 40Х с закалкой ТВЧ — когда нужна прочная основа под хром. Мелкая риска при живом диаметре уходит в перешлифовку, вспученный хром и заметный изгиб закрывают заменой штока.
Как шток гидроцилиндра связан с поршнем и проушиной
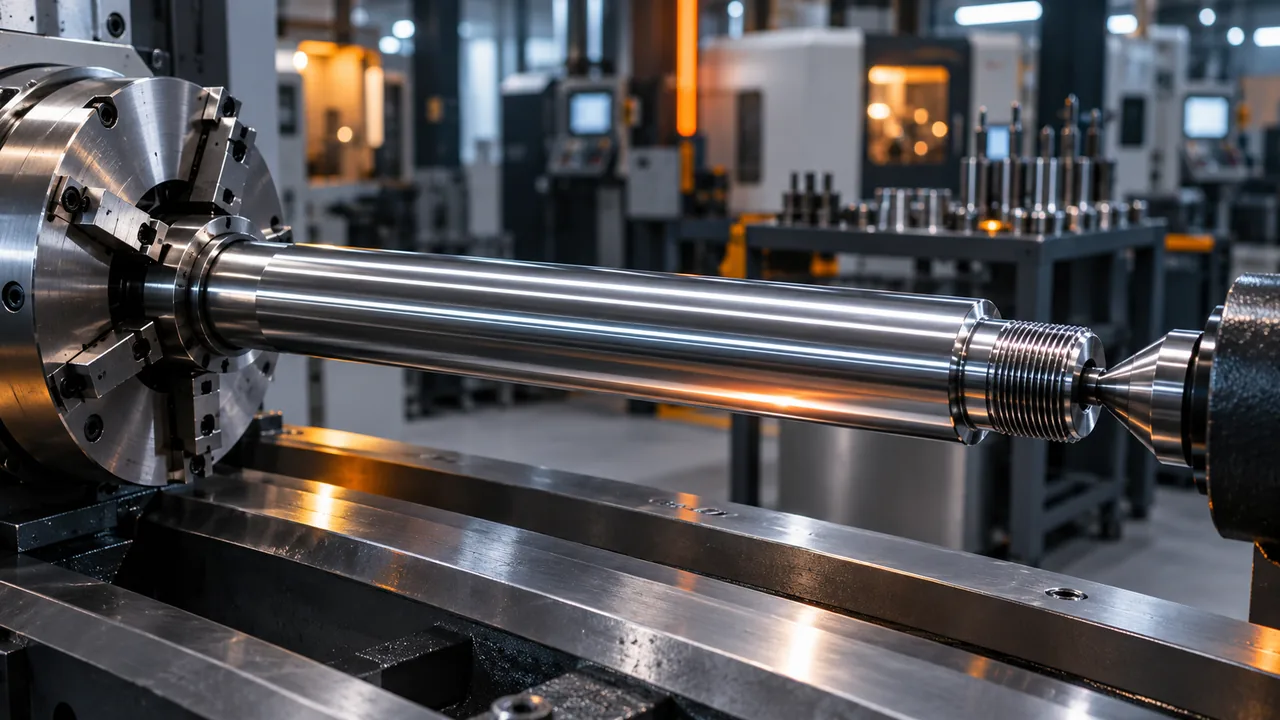
Шток гидроцилиндра принимает усилие от поршня и выводит его за пределы гильзы. Поршень гидроцилиндра давит на торец или бурт, стержень идёт вдоль оси и проходит уплотнение гидроцилиндра в крышке. Кромка уплотнения скользит по рабочей поверхности и чувствует диаметр, покрытие и микрорельеф.
- Резьба под поршень. Шток гидроцилиндра соединяется резьбой с поршнем гидроцилиндра: поршень сажают на хвостовик и стопорят гайкой. Перекос этой резьбы штока сбивает посадку поршня в гильзе.
- Рабочая поверхность. Участок между резьбами ходит в уплотнении гидроцилиндра. Здесь держат диаметр, слой хрома и шероховатость: кромка скользит только по нему.
- Проушина штока. Снаружи шток гидроцилиндра крепится резьбой к проушине штока; на части цилиндров проушина выполнена заодно со стержнем. Через неё усилие уходит на палец.
Пара «поршень и шток» согласуется вместе: диаметр, резьба и длина хода. Типовые пары собраны в разделе поршни и штоки. Для заказа штока достаточно этих зон.
Какую сталь брать на шток: 45, 40Х и закалка ТВЧ
Сталь для штока гидроцилиндра выбирают по нагрузке: основа должна держать слой хрома. Сталь 45 применяется как материал штока гидроцилиндра на умеренной нагрузке. Сталь 40Х берут на режим, где после закалки нужна более прочная основа.
Сталь 45 нормирована по ГОСТ 1050, сталь 40Х — ГОСТ 4543. Закалка ТВЧ повышает поверхностную твёрдость стали 40Х и оставляет вязкую сердцевину: хром лежит на твёрдом подслое. Мягкая основа под хромом проседает, и покрытие трескается.
Для сменных штоков на спокойном режиме берут пруток типа 4140 TG&P твёрдостью около 35 HRC: он хорошо обрабатывается и даёт приемлемый износ. В таблице это частная практика такого прутка. Аналог подтверждают по механическим свойствам в заявке.
| Материал | Где уместен | Что писать в заявке | Мягкая основа под хромом |
|---|---|---|---|
| Сталь 45, ГОСТ 1050 | Умеренная нагрузка | Марка, состояние поставки | Просадка и трещины хрома |
| Сталь 40Х, ГОСТ 4543 | Удар, абразив, прочная основа | Марка, закалка ТВЧ, твёрдость | Хром на мягком сердце |
| 4140 TG&P, около 35 HRC | Частная практика, спокойный ход | Твёрдость и свойства в заявке | Слишком твёрдый пруток режется плохо |
Зачем штоку твёрдый хром и как готовят участок под резьбу
Твёрдое хромирование защищает рабочую поверхность штока гидроцилиндра от износа и коррозии. Уплотнение скользит по хрому: слой закрывает сталь от ржавчины и надира. Толщину слоя берут с чертежа. Порядок величины — десятки микрометров: тонкий слой протирается на абразиве, более толстый легче скалывается на кромках. Конкретные микроны пишут числом с чертежа.
Хромированный пруток служит заготовкой для штока гидроцилиндра: диаметр уже покрыт, точат только концы. Твёрдое хромирование удаляют перед нарезкой резьбы на хромированном прутке: хром на участке сошлифовывают, потом точат и нарезают профиль. Слой, оставленный под резьбу, скалывается и портит витки. На чертеже задают границу участка без хрома, чтобы съём не зашёл на поверхность под уплотнение.
Слой наносят как гальванические покрытия после подготовки основы.
| Параметр | Что указать в чертеже | Что будет при пропуске |
|---|---|---|
| Твёрдый хром | Покрытие рабочей поверхности | Износ и коррозия идут по стали |
| Толщина слоя | По чертежу, порядок — десятки микрометров | Тонкий слой протирается, толстый скалывается |
| Участок без хрома под резьбу | Границы съёма до нарезания | Скол слоя и порча профиля резьбы |
| Состояние слоя | Сплошной, без вспучивания и отслоений | Отслоение режет уплотнение |
Какая шероховатость и прямолинейность нужны под уплотнения
Уплотнение гидроцилиндра требует выдерживать шероховатость Ra 0,2–0,4 на рабочей поверхности штока. Эту величину получают после полировки. Кромка уплотнения тонкая: продольная риска режет её и открывает течь. Микрорельеф сразу после хромирования для кромки ещё грубый, его доводят до Ra 0,2–0,4; если чертёж задаёт жёстче, берут число с чертежа.
До полировки рабочую поверхность шлифуют: шлифовка снимает припуск и срезает грубую риску, полировка доводит Ra. Грубая риска после шлифовки, оставленная под хром, проступает в слое и так же режет кромку. В заявке пишут Ra 0,2–0,4 на участке хода уплотнения и базу, от которой меряют диаметр.
Прямолинейность штока определяет ресурс уплотнения гидроцилиндра. Допуск прямолинейности берут с чертежа и проверяют контролем по всей длине рабочей части. Изогнутый шток гоняет кромку по эллипсу: с одной стороны уплотнение пережато, с другой появляется серповидный зазор, и масло уходит на каждом ходе. После любой стыковки и сварки ось проверяют заново: местный нагрев уводит стержень.
На чертеже под уплотнение фиксируют три пункта.
- Ra 0,2–0,4 на длине хода кромки; более жёсткое число переносят с чертежа.
- Допуск прямолинейности на рабочей длине.
- Диаметр после хрома и полировки, с базой измерения.
Как изготовить шток на замену из хромированного прутка
Шток гидроцилиндра на замену — токарная деталь по чертежу или образцу. Хромированный пруток служит заготовкой, но готовый шток — это проточенные концы, резьбы и выдержанная ось, а не отрезок каталожного прутка. Концы обрабатывают токарной обработкой: один под поршень гидроцилиндра, второй под проушину штока.
Два приёма ниже взяты из одного ремонта. Размеры этого случая относятся к тому штоку, для других диаметров их задают заново. Перед партией проверяют, берёт ли пруток инструмент. Часть хромированных прутков настолько твёрдая, что быстрорежущая сталь их не берёт: сначала работают керамическими пластинами. Твёрдое хромирование на концах сошлифовывают с отсосом пыли до резьбы. Хром, оставленный на витках, скалывается и портит профиль.
Если старую проушину сохраняют, у неё оставляют участок штока длиной около 50,8 мм, протачивают его до диаметра 25,4 мм и нарезают резьбу. Новый шток растачивают и нарезают ответную резьбу, оставляя V-образную разделку под сварку. После стыка проверяют прямолинейность: шов уводит ось, и уплотнение получает эллипс.
- Проверка: берёт ли пруток резец из быстрорежущей стали.
- Съём хрома на концах под резьбу.
- Точение и резьба под поршень.
- Старая проушина: около 50,8 мм до 25,4 мм, ответная резьба, V-разделка.
- Контроль прямолинейности после стыка.
Полированный стальной шток без хрома: где он работает
Шток без хромирования делают из холоднокатаного стального прутка: это бюджетный вариант штока гидроцилиндра. Поверхность полируют на токарном станке абразивной шкуркой, и кромка уплотнения гидроцилиндра ходит по ней ровно. На редкой работе в сухой и чистой зоне полировка штока держит уплотнение.
Граница этого варианта — коррозия штока. Выдвинутый шток без хрома ржавеет на воздухе. Влага садится на полированную сталь, и к следующей смене на поверхности уже точки ржавчины. Ржавчина сажает уплотнение гидроцилиндра: кромка рвётся о бугорки, течь приходит раньше износа стали. Между сменами цилиндр оставляют с задвинутым штоком: рабочая поверхность остаётся внутри, в масле. Стоянка с выдвинутым штоком даёт коррозию за одну смену и перечёркивает полировку.
Твёрдое хромирование здесь закрывает сталь от влаги и абразива. Его задают, когда шток работает на улице, в пыли, на долгих стоянках с любым вылетом или когда замена уплотнения дорога. Полированный шток без покрытия остаётся решением для редкого сухого хода и короткого срока между разборками. В заявке пишут прямо: без хрома, полировка абразивной шкуркой, хранение с задвинутым штоком.
Какие дефекты штока восстанавливают, а какие только меняют
Восстановление штока — развилка по трём условиям: диаметр в допуске, слой хрома держится, прямолинейность штока в допуске. Совпали все три — мелкий дефект уходит в перешлифовку и повторное твёрдое хромирование с полировкой до Ra 0,2–0,4. Выпало хотя бы одно условие — шток меняют.
Продольная риска при живом диаметре и прямой оси уходит в перешлифовку и повторный хром. Вспученное покрытие по длине — потерянное сцепление на рабочем участке. Заметный изгиб ломает прямолинейность штока, и уплотнение снова идёт по эллипсу. Сорванная резьба под поршень лишает стержень стыка с поршнем, такой шток меняют.
| Дефект | Признак | Когда восстанавливают | Когда замена |
|---|---|---|---|
| Продольная риска | Царапина на рабочей поверхности | Диаметр и ось в допуске, повторный хром | Риска глубже припуска |
| Местное отслоение хрома | Сколы на коротком участке | Слой вокруг держится, ось в допуске | Отслоение переходит во вспучивание |
| Вспучивание хрома по длине | Слой поднят на длине | Только замена | Замена: сцепление потеряно |
| Изгиб | Шток ушёл с прямой оси | Не восстанавливают | Заметный изгиб, ось вне допуска |
| Срыв резьбы под поршень | Витков нет, поршень не садится | Не восстанавливают | Замена штока |
Что прислать для расчёта штока на замену
Чтобы посчитать изготовление штока гидроцилиндра, технологу нужен комплект исходных. Марку, сталь 45 или сталь 40Х, фиксируют вместе с твёрдостью и закалкой ТВЧ. Твёрдое хромирование описывают толщиной с чертежа, шероховатость — как Ra 0,2–0,4 или жёстче по чертежу.
- Чертёж или образец с посадками.
- Марка стали: 45, 40Х или свойства прутка около 35 HRC.
- Количество, диаметры и длина штока.
- Твёрдость или закалка ТВЧ.
- Толщина твёрдого хрома по чертежу.
- Шероховатость Ra 0,2–0,4 на участке уплотнения.
- Резьбы под поршень и проушину.
- Среда, ход штока и как цилиндр стоит между сменами.
Заявку отправляют на расчёт. Деталь ведут как изготовление деталей по чертежам: концы, резьбы и стык проушины проходят токарную обработку. Штоки по чертежу и образцу делает ООО «Разар» (IRONEX) в Чебоксарах, отгрузка по всей РФ.
Источники. Съём хрома перед резьбой, пруток около 35 HRC, стык со старой проушиной и полировка прутка без хрома пересказаны своими словами по материалу обсуждения замены штока.