Содержание8
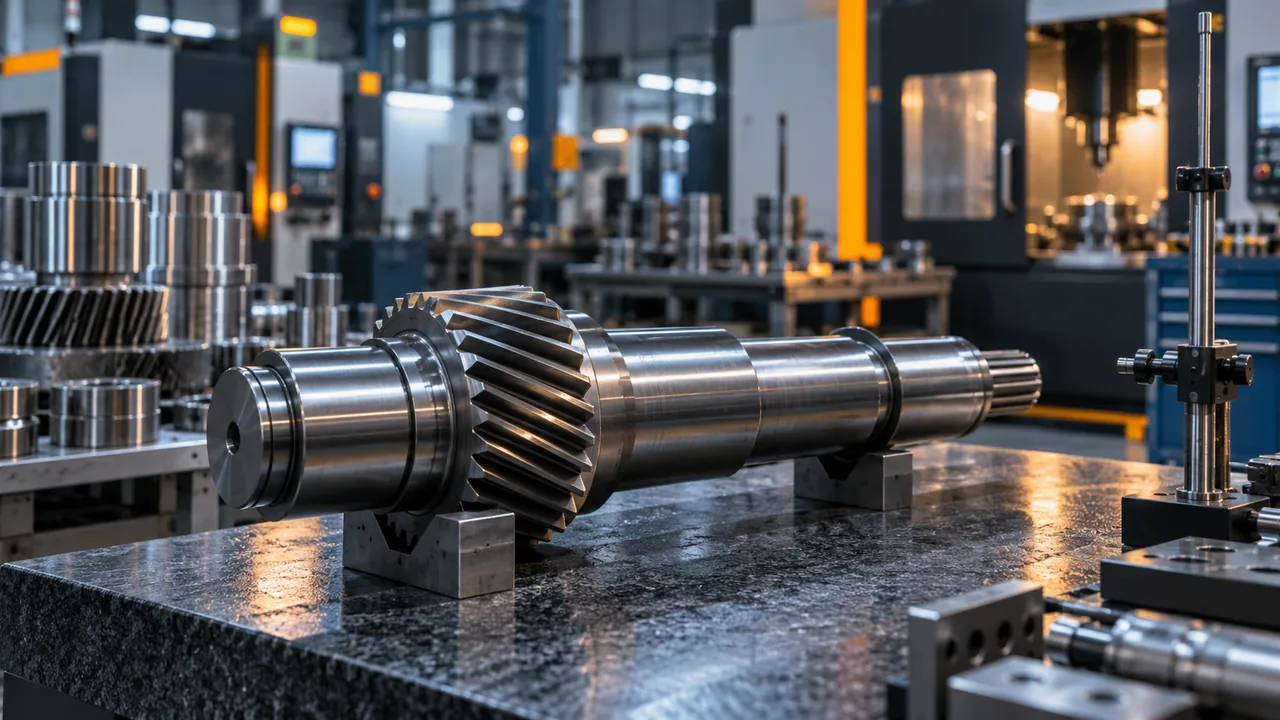
Вал шестерня редуктора на быстроходной ступени изнашивается раньше тихоходных колёс: зуб меньше, циклов на зуб больше, а стенка под отдельную ступицу уже не заложена. Посадить новое колесо на старый вал нельзя: венец нарезан на теле вала. Ниже — по какому диаметру шестерню делают заодно с валом, что цельная деталь меняет в ремонте, как развести стали 40Х, 18ХГТ и 20ХН3А и какие размеры снять с образца без чертежа.
Коротко: шестерню делают заодно с валом, когда диаметр впадин близок к диаметру вала и ступицу сажать уже некуда. Прикидка прямозубого венца без смещения — диаметр впадин около m(z − 2,5). Сталь 40Х упрочняют закалкой ТВЧ, 18ХГТ и 20ХН3А идут в цементацию, после которой зуб шлифуют. С образца снимают модуль, число зубьев, угол и направление наклона, ширину венца и шейки.
Когда шестерню делают заодно с валом
У наружного зацепления отдельное колесо или шестерня заодно с валом читаются по диаметрам венца. Делительный диаметр — окружность, на которой лежит шаг. Модуль задаёт вместе с числом зубьев делительный диаметр: у прямозубого венца d = m·z, у косозубого в ту же формулу входит торцовый модуль.
Диаметр впадин — окружность по дну зуба. Для прямозубого венца без смещения его прикидывают как m(z − 2,5): от делительного диаметра в глубину уходит около 1,25 модуля с каждой стороны. Это прикидка. Смещение, другой угол профиля и косой зуб сдвигают число, поэтому на детали диаметр впадин измеряют, а в чертёж оценку не переносят.
Отдельное колесо держится отверстием ступицы: между диаметром впадин и отверстием должна остаться стенка. Когда диаметр впадин близок к диаметру вала, стенка исчезает. Диаметр впадин вынуждает перейти к вал-шестерне. Венец нарезают на теле вала, шейки под подшипники остаются той же деталью. Так делают малую шестерню быстроходной ступени: зубьев мало, а диаметр вала уже задан моментом и подшипником.
диаметр впадин
диаметр отверстия
диаметр впадин
диаметр шейки
Что цельный вал меняет в ремонте редуктора
Вал-шестерня собирает венец и шейки в одной заготовке. Соосность венца и посадок под подшипники получается с обработки, а не из насадки колеса на вал. Под венцом сечение сплошное: момент идёт телом вала, шпоночный паз во впадине не появляется. Для конструктора это жёсткая на изгиб ступень без лишнего стыка в размерной цепи.
В ремонте редуктора та же цельность ограничивает работу. Замена вала-шестерни идёт целиком: изношенный венец от шеек не отделить, и годные посадки уходят в заказ вместе с зубом. Новое колесо на старый вал сажается только там, где между диаметром впадин и отверстием ступицы остаётся стенка. У малой шестерни этой стенки нет: диаметр впадин уже сошёлся с диаметром вала, и ремонтная деталь повторяет цельную.
Что сохраняет цельная деталь
- Соосность венца и шеек. Венец и посадки подшипников принадлежат одной заготовке и одной базе.
- Передача момента без шпонки под зубом. Впадина остаётся целой, момент идёт телом вала.
Что получает ремонт
- Меняется весь вал. Износ зуба закрывают заменой вал-шестерни целиком, вместе с шейками, шпонками и резьбами концов.
- Новое колесо на старый вал сажается только при достаточной стенке под ступицу. На быстроходной ступени стенку уже забрал диаметр впадин.
Какую сталь брать: 40Х, 18ХГТ или 20ХН3А
Для вала-шестерни берут сталь 40Х, сталь 18ХГТ или сталь 20ХН3А. ГОСТ 4543 регламентирует состав стали 40Х; 18ХГТ и 20ХН3А заданы тем же стандартом. Марки расходятся по углероду и по маршруту упрочнения, а не по месту в справочнике прочности.
Сталь 40Х содержит около 0,4 % углерода: поверхности зуба этого хватает, чтобы закаливаться без насыщения. Деталь ведут объёмной закалкой с отпуском — сердцевина и шейки получают прочность и сохраняют вязкость. Сталь 40Х упрочняется через закалку ТВЧ по зубу, когда венцу нужна твёрдая рабочая поверхность, а чертёж не задаёт цементованный слой. Вал-шестерня из стали 40Х закрывает умеренную нагрузку.
Сталь 18ХГТ малоуглеродистая. Углерода в сечении мало для рабочей твёрдости зуба объёмной закалкой. Сталь 18ХГТ упрочняется через цементацию: поверхность насыщают углеродом и закаливают, сердцевина остаётся вязкой и держит удар. Шестерня из 18ХГТ — обычный выбор на среднюю нагрузку редуктора.
Сталь 20ХН3А упрочняется через цементацию тем же порядком. Никель поднимает прокаливаемость: упрочнённый слой и переход к сердцевине устойчивее на крупном сечении шейки и при тяжёлой передаче момента. Вал-шестерню из 20ХН3А берут, когда сечение и нагрузка уже выходят за спокойную работу 18ХГТ.
Цементация, закалка ТВЧ и шлифование зубьев
Цементация вала-шестерни — насыщение поверхности зуба углеродом и последующая закалка. К ней привязаны 18ХГТ и 20ХН3А: без насыщения твёрдость венца остаётся низкой. Ориентир цементованной поверхности — 56–63 HRC. Чертёж главнее ориентира: если в нём другие твёрдость и место замера, в работу берут чертёж.
Закалка ТВЧ шестерни — местный нагрев венца токами высокой частоты и охлаждение. У стали 40Х углерода около 0,4 % уже достаточно, отдельная цементация этой марке не нужна. Твёрдость после закалки ТВЧ задают качественно: рабочая поверхность зуба твёрже сердцевины. Число HRC для индукционной закалки оставляют таким, каким оно стоит в чертеже.
Химико-термическая обработка ведёт деталь. После цементации венец уходит по шагу, профилю и направлению — это поводка. Цементация требует финишного шлифования зубьев, иначе степень точности не удерживается. Степень точности венца вал-шестерни нормирует ГОСТ 1643: нормы кинематической точности, плавности и контакта зубьев назначает чертёж, шлифование зубьев возвращает венец в эти нормы после поводки. После закалки ТВЧ шлифование зубьев назначают, когда биение и пятно контакта выходят за допуск. Если чертёж оставляет зуб после ТВЧ без шлифовки, отдельную зубошлифовальную операцию не добавляют.
Шейки под подшипники шлифуют отдельно от венца: у них свой диаметр, галтель и шероховатость посадки. Эту операцию закрывает шлифование после термообработки, уже в окончательный размер под подшипник.
Как сопоставить марку, термообработку и нагрузку
Материал вала-шестерни смотрят вместе с термообработкой шестерни редуктора: марка без маршрута нагрузку не описывает. Клейма на образце нет — марку согласуют по сечению шейки и по нагрузке, а не подставляют 20ХН3А с запасом. Прокаливаемость у 20ХН3А выше, и сердцевина со шейкой после закалки выйдут иными, чем у стали 40Х или 18ХГТ.
| Марка | Маршрут термообработки | Что получает твёрдость | При какой нагрузке брать | Шлифованный зуб |
|---|---|---|---|---|
| 40Х | Объёмная закалка с отпуском и закалка ТВЧ по зубу | Твёрдая поверхность зуба при более вязкой сердцевине | Умеренная, цементованный слой чертежом не задан | Когда биение и пятно контакта выходят за допуск |
| 18ХГТ | Цементация и закалка | Цементованная поверхность зуба, вязкая сердцевина | Средняя нагрузка редуктора | Да, шлифование зубьев: после цементации венец ведёт |
| 20ХН3А | Цементация и закалка | Цементованная поверхность, прокаливаемость выше за счёт никеля | Тяжёлая передача и крупное сечение шейки | Да, шлифование зубьев: после цементации венец ведёт |
Что обмерить на образце, если чертежа нет
Вал-шестерню по образцу обмеривают как зубчатый венец: набор размеров тот же, что у отдельного колеса на странице шестерён и зубчатых колёс, только ступицы нет и зуб стоит на валу. Модуль со сбитого наружного диаметра не снимают: вершины занижают. Смещение исходного контура на глаз не оценивают — его даёт толщина зуба или длина общей нормали, а без такого промера в заявке ставят «согласовать по ответной шестерне».
У косого зуба разделяют нормальный и торцовый модуль. Нормальный лежит поперёк линии зуба, им обычно задана пара. Торцовый больше: m_t = m_n / cos β. Модуль задаёт вместе с числом зубьев делительный диаметр уже в торцовой плоскости: d = m_t·z. Один записанный «модуль» без угла наклона даёт неверный делительный диаметр и чужую пару с ответным колесом.
Диаметр впадин на изношенном валу сверяют с прикидкой m(z − 2,5) и с шейкой рядом с венцом. Близость этих диаметров подтверждает, что перед вами вал-шестерня. В заявку диаметр впадин входит контрольным размером и модуль не заменяет.
- Число зубьев. Пересчёт по венцу; обломанный зуб включают, если впадина на месте.
- Модуль. По шагу сохранившихся зубьев. У прямозубого венца окружной шаг равен π·m. У косого записывают нормальный и торцовый модуль отдельно.
- Угол наклона зуба. У прямого угол нулевой, у косого измеряют наклон линии зуба на делительном цилиндре.
- Направление линии зуба. Левое или правое. Во внешнем зацеплении у ответной шестерни направление противоположное.
- Ширина венца. Размер по торцам зуба, фаску в ширину не включают, если она читается отдельно.
- Диаметры, длины и галтели шеек. У каждой посадки — диаметр, длина, положение вдоль вала и радиус галтели.
- Концы вала. Шпонки, шлицы, резьбы и центровые отверстия: ими вал стыкуется с муфтой и встаёт в центры станка.
Какие параметры внести в заявку на вал-шестерню
Заказать вал-шестерню без этих полей нельзя: геометрию замены считают по ним. Пустую клетку не заполняют догадкой — её закрывают ответной шестернёй или согласованием.
| Параметр | Зачем нужен расчёту | Как снять с образца | Если значения нет |
|---|---|---|---|
| Модуль | Шаг зуба и делительный диаметр | По шагу целых зубьев | Снять с ответной шестерни |
| Число зубьев | В паре с модулем задаёт d | Пересчёт по венцу | Нужен образец или чертёж |
| Угол наклона и направление | Прямой зуб или косой, рука линии | По линии зуба | По ответной шестерне |
| Ширина венца | Рабочая длина зуба | По торцам венца | Согласовать по корпусу |
| Диаметры и длины шеек | Посадки и база подшипников | Диаметр, длина, галтель | Обмерить годное, износ согласовать |
| Шпонки или шлицы | Стык конца вала с муфтой | По пазу и ответной детали | Эскиз на согласование |
| Марка и термообработка | Чем упрочнён венец и сердцевина | По клейму | Согласовать, марку не подменять |
| Степень точности | Допуск венца по ГОСТ 1643 | Из прежнего чертежа | Согласовать по работающей паре |
| Количество | Объём партии заготовок | Берётся из заявки | Указать число явно |
| Ответная шестерня | Проверка шага, угла и руки | Образец или чертёж колеса | Прислать, иначе модуль под вопросом |
Что прислать на расчёт изготовления
Изготовление вала-шестерни редуктора на заказ начинают с решения, делается ли шестерня заодно с валом. Диаметр впадин близок к шейке — в заявке цельная деталь. Стенка под ступицу остаётся — отдельное колесо и отдельный вал. Пустое поле здесь не заполняют догадкой: либо размер с образца или с чертежа, либо пометка «согласовать».
- Чертёж или образец с обмером. Чертёж закрывает геометрию. Образец сопровождают семью размерами предыдущего раздела и пометкой, какие поля сняты с ответной шестерни.
- Марка и термообработка либо пометка «подобрать». Читаемое клеймо — сталь 40Х под закалку ТВЧ, 18ХГТ или 20ХН3А под цементацию. Клейма нет — в строке пишут «согласовать».
- Количество и шлифованный зуб. Число деталей и нужно ли шлифование зубьев после термообработки.
- Условия работы и отправка. Обороты, характер нагрузки, смазка и есть ли ответная шестерня. Комплект передают на расчёт.
Тело вала, шейки, пазы и лыски делаем токарно-фрезерной обработкой ЧПУ. Нарезку венца, в том числе когда зуб стоит на валу, ведут как зубчатое колесо — вместе со шестернями и зубчатыми колёсами. Посадки шеек совпадают с маршрутом валов: точение и шлифование под подшипник после термообработки. Чебоксары, поставка по РФ, ООО «Разар».