Содержание9
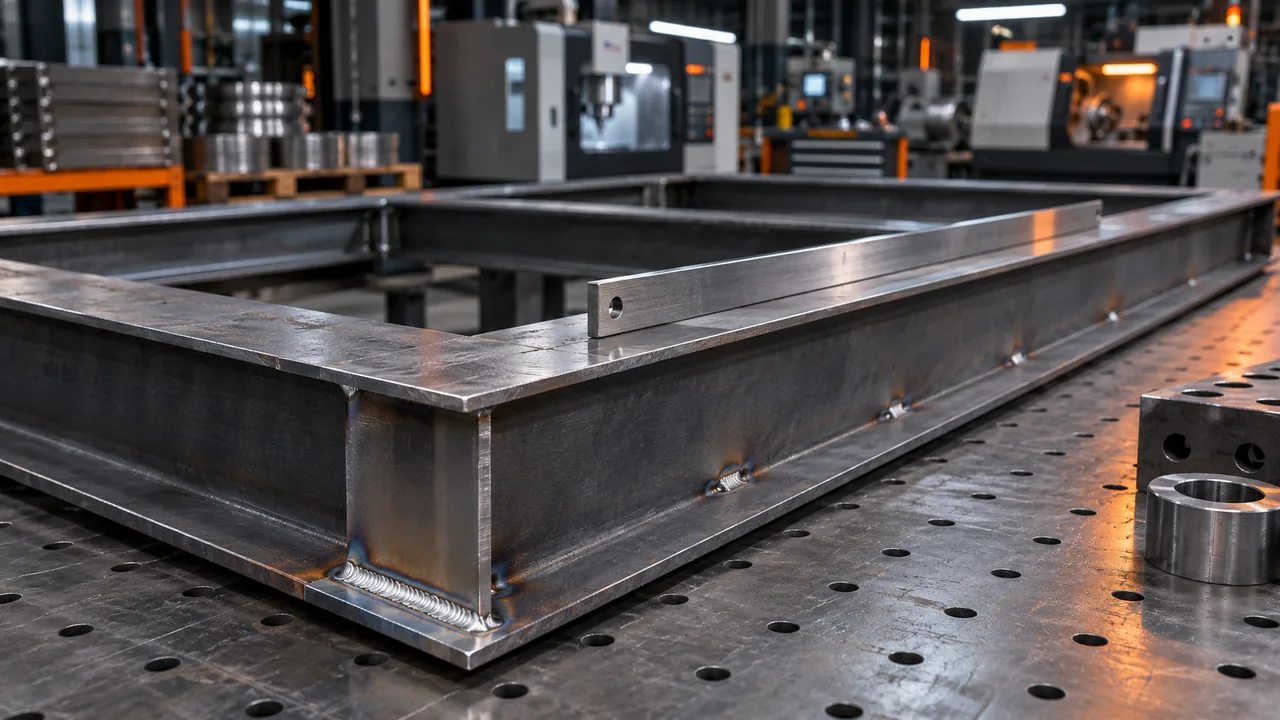
Сварная рама из конструкционной стали Ст3 или 09Г2С собирается из заготовок, которые до шва лежат в допуске, а после остывания полка тавра и диагонали уже не совпадают с чертежом. Алюминиевый каркас из листа 3–4 мм теряет плоскость заметнее, чем стальной узел со стенкой 6–8 мм: зона нагрева шире. Дальше разобрано, откуда берутся угловая деформация, продольная усадка и потеря плоскостности, как последовательность швов, прихватки и закрепление меняют эти три величины на обоих узлах и какие три замера отделяют погрешность заготовки от пружинения после снятия с оснастки.
Коротко: конструкцию ведёт остывающий сварной шов вместе с зоной термического влияния. Усадка одного шва идёт вдоль оси, поперёк стыка и поворотом кромок, когда по толщине металл садится неравномерно. Жёсткая оснастка до освобождения маскирует угловую деформацию. Приёмочный размер снимают в свободном состоянии после выравнивания температуры с цехом. Общего допуска на поводку нет: узел годен, если свободное состояние укладывается в допуски чертежа.
Сварка это локальный нагрев и усадка шва при остывании
Сварка это локальное расплавление кромок и присадки с последующей кристаллизацией. Что такое сварка для размеров узла: расплав и металл вокруг ванны при остывании сокращаются и тянут конструкцию. Сварной шов при остывании вызывает продольную усадку вдоль оси. Сварной шов при неравномерной усадке по толщине даёт угловую деформацию — кромка поворачивается в сторону большего катета.
Погонная энергия — тепло на единицу длины шва. Погонная энергия при росте увеличивает продольную усадку: зона термического влияния шире и сокращается больший объём металла. Виды сварки по металлу для технолога различаются шириной нагрева. Ручная дуговая покрытым электродом (ГОСТ 5264), дуговая в защитном газе (ГОСТ 14771) и луч лазера вносят в стык разное тепло. Какие бывают виды сварки металлов, здесь различают по теплу, которое процесс вносит в стык. Все для сварки конкретного узла технологу сводится к режиму, присадке и оснастке.
- Вдоль оси шва — продольная усадка: балка укорачивается и изгибается к шву.
- Поперёк стыка — поперечная усадка: зазор закрывается, ширина узла уменьшается.
- Поворот кромок из-за разницы усадки по толщине — угловая деформация.
Как ведёт стальную раму и алюминиевую конструкцию
На стальной раме из конструкционной стали доминируют угол полки и изгиб длинного элемента. Угловая деформация поворачивает полку у таврового шва: наплавка с одной стороны стенки садится сильнее, полка клюёт к шву. Продольная усадка того же шва гнёт балку к наплавке и разводит диагонали. Сварка конструкционной стали держит нагрев узкой полосой, поэтому волна листа здесь вторична.
Алюминиевая конструкция из листа или профиля ведёт узел шире. При сварке алюминиевых сплавов теплопроводность и температурное расширение заметно выше, чем у конструкционной стали, и полоса нагрева шире. Продольная усадка в тонком листе вызывает потерю плоскостности — панель уходит волной вдоль шва. Алюминиевый сплав большим температурным расширением усиливает потерю плоскостности. После снятия зажимов пружинение алюминиевого каркаса обычно сильнее, чем у стальной рамы. Дальше оба узла идут парой.
Прогиб продольной балки к шву
Расхождение диагоналей
Волна от потери плоскостности
Усадка тянет лист в его плоскости
Порядок швов, прихватки и закрепление: сравнение на двух узлах
Порядок швов, прихватка и жёсткость оснастки на раме и на алюминии двигают угол, длину и плоскость по-разному. Прихватка фиксирует зазор до выполнения сварного шва. Короткая держит сборку и оставляет место усадке. Редкая рвётся, стык раскрывается, и катет основного шва ложится на гуляющий зазор. Длинная и частая рано запирает усадку в полке рамы и в листе алюминия. Шаг и длину задаёт техпроцесс узла.
Сварочная оснастка до освобождения маскирует угловую деформацию. После снятия зажимов деформация выходит пружинением: у рамы расходятся диагонали, у алюминия плоскость уходит волной. Жёсткая оснастка уменьшает увод, пока узел зажат, и проявляет его после освобождения.
Сварка закладных деталей с одной стороны пластины поворачивает плоскость сильнее симметричной обварки поясов рамы. Где конструкция позволяет, закладную обваривают с чередованием сторон.
| Приём | Стальная рама | Алюминиевая конструкция |
|---|---|---|
| Швы от центра к краям | Меньше угловой поворот полки | Волна листа слабее |
| Все швы с одной стороны | Угловой поворот полки растёт | Плоскость уходит волной |
| Короткие прихватки | Зазор зафиксирован, усадка ещё возможна | Стык держит зазор до шва |
| Длинные частые прихватки | Угол копится в полке | Волна запирается в листе |
| Жёсткие зажимы до остывания | Диагонали расходятся после снятия | Плоскость уходит волной после снятия |
| Сварка без оснастки | Увод виден по ходу шва | Волна растёт по ходу шва |
Три замера геометрии: до сварки, после остывания, после оснастки
До сварки снимают зазор, диагонали заготовок и плоскость основания: это погрешность металла и подготовки кромок, её отделяют от усадки шва. После остывания узел ещё в оснастке, смотрят катет и целость стыка. Сварочная оснастка в этот момент маскирует угловую деформацию, размер в зажимах с чертежом не сверяют.
Приёмочный размер стальной рамы и алюминиевой конструкции снимают после выравнивания температуры с цехом и после снятия зажимов. В свободном состоянии видны продольная усадка, угловая деформация и потеря плоскостности. Общего допуска на поводку нет. Узел годен, если свободное состояние укладывается в допуски чертежа.
Порядок «остыло — сняли — измерили» на инструментальную сталь не переносят. Термообработку после сварки начинают сразу и не остужают деталь ради замера. Иначе в шве и зоне термического влияния появляются хрупкие структуры и трещины. Режим подогрева разобран ниже.
| Состояние | Что снять | Зачем замер |
|---|---|---|
| До сварки | Зазор, диагонали заготовок, плоскость основания | Отделить погрешность заготовки от усадки шва |
| После остывания, ещё в оснастке | Катет, раскрытие стыка, угол полки в зажимах | Проверить шов, пока пружинение скрыто оснасткой |
| После освобождения и температуры цеха | Угол полки, диагонали рамы, плоскостность панели, перпендикуляр стоек | Приёмочный размер в свободном состоянии |
Погонная энергия: чем ММА, сварка в газе и лазер по-разному греют узел
ММА сварка что это такое: ручная дуговая сварка покрытым электродом. Погонная энергия при ней сильно зависит от скорости руки и тока, поэтому один и тот же катет на конструкционной стали даёт разную продольную усадку. Дуговая сварка в защитном газе ведёт шов ровнее по длине балки. Сварка лазером сужает зону нагрева относительно ММА, объём металла, который садится, меньше. Усадка при этом остаётся: порядок швов и замер в свободном состоянии нужны и стальной раме, и алюминиевому сплаву.
- ММА — ручная дуговая покрытым электродом: погонная энергия сильно зависит от скорости и тока, вместе с ними меняется продольная усадка.
- Дуговая в защитном газе — ровнее ведение шва по длине, ширина нагрева стабильнее от начала балки к концу.
- Лазер — узкая зона нагрева относительно ММА и меньший объём металла, который садится при остывании.
- Лазерная резка кромок стабилизирует зазор и объём наплавленного металла, а с ними поперечную усадку. Сама усадка и замер в свободном состоянии при этом остаются.
Лазерная резка и сварка металла стыкуются на подготовке кромок. Кромка после лазерной резки держит зазор ровным по длине стыка. На алюминиевом сплаве ту же кромку очищают от окисной плёнки, чтобы ширина шва оставалась стабильной, а потеря плоскостности — предсказуемой.
Первый проход выполняют электродом или присадкой минимального сечения на малой погонной энергии. Разбавление шва основным металлом падает, в стык попадает меньше металла, который при остывании садится. На следующих проходах сечение постепенно увеличивают. На алюминиевом сплаве узкий первый проход меньше снимает плоскостность, на конструкционной стали меньше разворачивает полку.
Инструментальные стали: подогрев, водород и момент термообработки
Инструментальные и штамповые стали из-за высокого углеродного эквивалента крайне склонны к трещинам и требуют отдельной технологии относительно сварки конструкционной стали. Лучше варить в отожжённом состоянии. Закалённую и отпущенную деталь варят с подогревом и термообработкой сразу после сварки. У рамы лишнее тепло уводит геометрию, у штампа то же остывание даёт холодную трещину и добавочную усадку. Замер после свободного остывания для штампа не годится: термообработку начинают сразу, деталь ради линейки не остужают. Иначе в шве и зоне термического влияния появляются хрупкие структуры и трещины. Пока цикл не закончен, диагонали к приёмке не берут.
Подогрев нужен при любом состоянии отпуска. Его температура зависит от состава и состояния и лежит в диапазоне температур отпуска этой стали: у закалённой детали — нижняя часть диапазона, у отожжённой — верхняя. Между проходами температуру держат равной предварительному подогреву. Стоит детали остыть, растут термические напряжения, риск трещин и добавочная усадка. Первый проход ведут на малой погонной энергии, чтобы снизить разбавление, подогрев при этом сохраняют. Водород повышает риск холодных трещин, поэтому берут низководородные материалы, а электроды — с основным покрытием. В ответственной зоне твёрдость наплавки подбирают под основной металл. В неответственной зоне допустим аустенитный присадочный материал: он пластичнее и снижает склонность к трещинам, по твёрдости основному металлу не равен. Если документов на марку нет, до сварки делают химический анализ и замер твёрдости, чтобы определить состав и степень отпуска.
| Состояние | До сварки | Подогрев | Металл шва | Сразу после сварки |
|---|---|---|---|---|
| Отожжённое | Предпочтительное состояние | Верхняя часть диапазона отпуска | Низководородный, электрод с основным покрытием | Термообработка сразу, без остывания |
| Закалённое и отпущенное | Отдельный режим, не режим рамы | Нижняя часть диапазона отпуска | Низководородный, под состав и отпуск | Термообработка сразу, без остывания |
| Документов на марку нет | Химический анализ и замер твёрдости | После определения состава и отпуска | Низководородный, под найденный состав | Термообработка сразу |
| Ответственная зона | Состав и отпуск известны | По текущему отпуску | Твёрдость наплавки под основной металл | Термообработка сразу |
| Неответственная зона | Состав и отпуск известны | По текущему отпуску | Аустенитный присадочный: пластичнее, твёрдость не равна основному | Термообработка сразу |
Обозначение сварки на чертеже и состав заявки
Обозначение сварки на чертеже собирают по ГОСТ 2.312: стандарт регулирует условное обозначение сварного шва — видимый и невидимый шов, катет, длину, шаг прерывистого шва и вспомогательные знаки. Обозначение сварки на чертежах по ГОСТ показывает, где лежит шов и какого он сечения, и само по себе не задаёт погонную энергию. Способ, если он назначен, указывают рядом со знаком. Обозначение сварки на чертеже по ГОСТ 14771 — дуговая сварка в защитном газе: ГОСТ 14771 нормирует такие сварные соединения, и его ставят, когда способ задан. Ручную дуговую покрытым электродом задают по ГОСТ 5264. Номер пункта стандарта катет и базы замера не заменяет.
Если порядок швов на жёсткой раме в чертеже не задан, ход выберет сварщик, и швы одной полки могут лечь с одной стороны. Угловая деформация тогда вырастет до спора о допуске. Алюминиевой панели тот же пробел скрывает волну до снятия с оснастки.
- Марка и состояние термообработки — от них зависят подогрев, присадка и то, рама это или штамп.
- Способ сварки, если он задан: ГОСТ 14771 для дуговой в защитном газе, ГОСТ 5264 для ручной дуговой.
- Катет или сечение шва — лишний катет увеличивает объём металла, который садится.
- Порядок швов, если геометрия жёсткая: от середины к краям, чередование сторон, запрет односторонней обварки полки.
- Базы замера и допуск плоскостности, диагоналей или перпендикулярности в свободном состоянии.
- Механическая обработка — закрывается ли размер резанием и какой припуск на это оставлен.
Приёмы, которые уменьшают увод без общего допуска
Длинный шов стальной рамы ведут от середины к краям или обратно-ступенчато: очередной участок кладут навстречу уже сваренному, чтобы короткая усадка шла в сторону готового металла. Длина ступени зависит от сечения и длины шва конкретного узла. Стороны чередуют. Если проварить все швы с одной стороны полки, угловой поворот рамы растёт. На алюминиевой панели односторонняя наплавка снимает лист волной, чередование сторон держит плоскость.
Зажимы снимают после остывания до температуры цеха. Снятие на горячую отпускает усадку рывком: диагонали рамы и плоскость алюминия уходят уже вне оснастки. Короткая прихватка до основного шва фиксирует зазор. Пропуск прихваток на длинной балке раскрывает стык, и катет ложится на разошедшиеся кромки. Катет больше чертежа растит погонную энергию и продольную усадку балки. Первый проход малым сечением уменьшает объём металла, который садится, и на алюминии меньше задевает плоскость.
- Собрать узел и снять размеры заготовки: зазор, диагонали, плоскость основания.
- Поставить короткие прихватки по техпроцессу этого узла.
- Варить от середины к краям или обратно-ступенчато.
- Чередовать стороны полки, пояса или листа.
- Держать катет по чертежу.
- Первый проход выполнить малым сечением на малой погонной энергии.
- Остудить в оснастке до температуры цеха.
- Снять зажимы.
- Замерить геометрию в свободном состоянии.
Для инструментальной стали между проходами температуру не роняют и деталь не остужают перед термообработкой. Шаги остывания в оснастке к штампу подключают только после этого цикла.
Когда геометрию правят, а когда снимают припуском
Уже поведённый узел заканчивается одним из трёх исходов. Правка — только тот, который чертёж прямо разрешил.
- Свободное состояние уже в допусках чертежа. Стальную раму и алюминиевую панель сдают без правки.
- Чертёж разрешает правку. Угол полки или плоскость возвращают в указанный допуск, если сечение и шов это выдерживают.
- Геометрия закрывается резанием с заранее оставленного припуска: после сварки размер ещё сырой, чистовой получают обработкой.
Сильная угловая деформация толстой полки и глубокая потеря плоскостности тонкого алюминия после правки оставляют остаточные напряжения, шов при этом может треснуть. Правкой не возвращают произвольный узел в произвольный допуск.
Дефекты и трещины перед наплавкой полностью удаляют механической обработкой. Контур выборки делают плавным, без острых углов и кромок: острая кромка становится концентратором и очагом новой трещины. На инструментальной стали выборку делают до подогрева. Штамп с оставленной трещиной правкой не выравнивают.
Сборку и сварку с порядком швов и замером после снятия с оснастки выполняют на сварочных работах. Диагонали, плоскостность и перпендикуляр в свободном состоянии проверяют контролем на КИМ. Припуск снимают механической обработкой, если чертёж закрывает геометрию резанием. Чертёж с базами замера и допуском свободного состояния отправляют на расчёт.
Источники
- Как снизить риск трещин при восстановлении инструмента и штампов сваркой — углеродный эквивалент, подогрев в диапазоне отпуска, низководородные материалы, термообработка сразу после сварки, плавная выборка трещин.