Содержание8
В заявке стоит «болт М14», а в корпусе уже нарезана резьба. Покупной крепёж без шага придёт как М14×2 по ГОСТ 8724 и под гайку, а резьба детали может быть мелкой — пара не соберётся. Ниже разобрано, чем винт отличается от болта по месту резьбы, три схемы узла и поля, без которых цех додумывает длину, покрытие и отверстие. Класс прочности углеродистого болта, например 8.8, задаёт несущую способность стержня и в заявке стоит отдельной графой рядом с местом резьбы.
Коротко: болт требует гайку и проходит сквозные гладкие отверстия пакета, винт вворачивается в резьбовое отверстие детали. Шестигранная головка бывает у обоих. Покупной болт М14 без шага — это М14×2 по ГОСТ 8724. Углеродистый крепёж задают классом прочности, нержавеющий — группой А2 или А4. Поле 6g на наружной резьбе и 6H в отверстии — обычная пара, если допуск не выписан.
Болт это соединение с гайкой: определение через сборку
Болт это крепёжный стержень, который собирают вместе с гайкой. В болтовом соединении детали пакета имеют гладкие отверстия, стержень проходит их насквозь, а гайка наворачивается с обратной стороны и создаёт стяжку. Гайка входит в состав болтового соединения наравне с болтом.
Чем отличается винт от болта, видно по сборке. Винт собирают по-другому: его вворачивают в резьбовое отверстие, нарезанное в теле детали. Отдельной гайки в узле нет, ответная резьба остаётся в детали. Форма головки разницу не задаёт: шестигранник и потай бывают и у болта, и у винта, поэтому заказ по головке не делят.
В заявке это видно сразу. Строка «болт» при нарезанной резьбе корпуса значит, что стержень согласован с гайкой: шаг и поле допуска берут под гайку. Винт повторяет шаг и направление резьбы детали, иначе пара не соберётся.
Признаки узла, по которым название проверяют до закупки:
- Гладкие сквозные отверстия в деталях пакета.
- Ответная гайка с обратной стороны стержня.
- Затяжка ведётся парой болт–гайка.
- У винта резьба нарезана в теле детали, отдельной гайки нет.
Шпильку с двумя гайками относят к болтовой схеме: стяжку дают гайки, а резьбы в деталях пакета может не быть. В спецификации пишут шпильку и две гайки.
Где живёт резьба: три схемы винтового и болтового узла
Рабочая разница в том, где нарезана резьба и что остаётся в детали после разборки. К схемам ниже отсылают и обозначение на чертеже, и выбор гайки, и ремонт сорванного узла. Каталог головок эту разницу не заменяет.
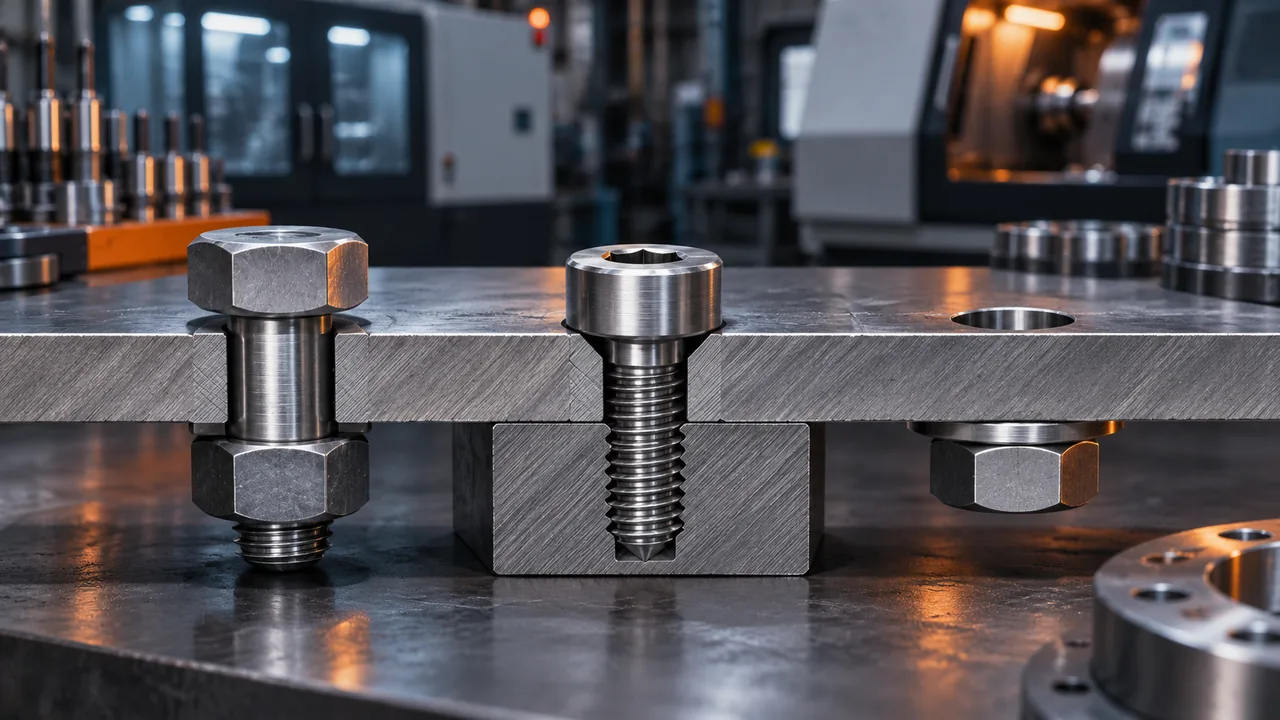
Схема А — болтовое соединение: пакет держится гайкой. Схема Б оставляет резьбу в детали, схема В крепит гайку к листу. Шпилька с двумя гайками относится к схеме А, винт с любой головкой — к схеме Б.
Схема Б — винт любой головки. Верхняя деталь со сквозным гладким отверстием, нижняя с резьбовым. Винт вворачивается в резьбовое отверстие и при разборке выходит целиком, резьба в детали остаётся. Схема В — тот же болт, только гайка уже закреплена на листовой детали: приварная или запрессовываемая. Резьба живёт в гайке, гайка остаётся на листе, вращают болт.
Обозначение болта на чертеже и поля спецификации
Обозначение разбирают по полям: порядок зависит от стандарта на геометрию, целиком строку по памяти не собирают. Пустой шаг, покрытие или схема отверстия на сборке расходятся с деталью. Диаметры и шаги метрической резьбы задаёт ГОСТ 8724.
| Поле | Что писать в чертеже и заявке |
|---|---|
| Изделие | Болт с гайкой или винт в резьбе детали |
| Диаметр и шаг | М14×2; пустой шаг покупного крепежа — крупный ряд |
| Длина и база | От опорной плоскости головки до торца стержня |
| Класс или марка | 8.8 или 10.9, иначе марка; для нержавеющего — А2 или А4 |
| Покрытие | Гальванический цинк или горячее цинкование и толщина слоя |
| Стандарт | Номер ГОСТ или ISO на геометрию головки и стержня |
| Количество | Штук на одно изделие и на партию |
| Схема отверстия | Сквозное гладкое, резьба в детали или закреплённая гайка |
| Фаска | Заход на стержне и на кромке отверстия |
Длину болта с выступающей головкой отсчитывают от опорной плоскости под головкой до торца. Резьба в детали повторяет шаг стержня. При пустом шаге покупной крепёж идёт крупным рядом ГОСТ 8724, и отверстие в детали нарезают тем же шагом. Поле допуска, если его не выписали, для наружной резьбы обычно 6g, для внутренней — 6H.
Виды болтов, шаг резьбы и покрытие
Виды болтов задают головкой и узлом; схема сборки при этом одна: стержень и гайка. Шестигранный стягивает пакет, потайной садится заподлицо, откидной нужен для частого съёма и тоже работает с гайкой. Класс прочности определяет несущую способность болта. 8.8 закрывает рядовой стык, 10.9 и 12.9 берут на более высокую нагрузку.
Таблица ниже — резьбы болтов с крупным шагом.
| Резьба | Шаг P, мм | Сверло D−P, мм |
|---|---|---|
| М6 | 1 | 5,0 |
| М8 | 1,25 | 6,75 |
| М10 | 1,5 | 8,5 |
| М12 | 1,75 | 10,25 |
| М14 | 2 | 12,0 |
| М16 | 2 | 14,0 |
Цинковое покрытие защищает болт от коррозии. Гальваническое покрытие болтов и горячее цинкование пишут раздельно: горячий слой толще и меняет свинчиваемость. В заявке на оцинкованную сталь способ указывают прямо. Классы 10.9 и 12.9 после гальваники согласуют отдельно: есть риск водородного охрупчивания. Нержавеющий болт маркируют группой А2 или А4, марку стали добавляют, когда группы мало. Болт с трапецеидальной резьбой по ГОСТ 9484 передаёт движение и в ряд метрического крепежа не входит. В заявке нужны профиль, шаг и направление.
Какой элемент узла с гайкой сдаёт первым
Несущая способность болтового соединения равна слабому звену, а не самому крупному болту. Сначала устанавливают, что ограничивает узел: резьба или крепление гайки к листу. Усиление остальных элементов без этой проверки поднимает цену и не прибавляет нагрузки, которую стык способен держать.
Три слабых звена стыка с гайкой:
- Срез или смятие витков метрической резьбы в паре болт–гайка.
- Вырыв крепления гайки из листовой детали.
- Разрушение самого листа вокруг точки крепления.
На приварных гайках М8, закреплённых на оцинкованной двухфазной листовой стали DP600, картина разрушения зависела от толщины. При листе 1,2 мм и 1,65 мм почти всегда сдавал лист. При 2,0 мм чаще сдавала резьба. Значит, наращивая толщину опоры, прочность резьбовой пары проверяют заново: бывшее слабое звено сменилось.
При усталости толщина опорного листа подняла стойкость сильнее, чем больший размер резьбы или более прочная сталь. Сначала проверяют толщину листа, затем диаметр резьбы. У рассмотренной пластины под приварную гайку толщина сверх 2,0 мм нагрузку уже не поднимала: ограничивает резьба. Цифры относятся к этой конструкции на оцинкованной DP600 и к гайке М8. На другой болтовой стык и на марку по ГОСТ их не переносят.
Приварная гайка, запрессовка и обычная гайка
Приварная гайка крепится к листовой детали сваркой, запрессовываемая — пластическим внедрением втулки в отверстие. Обычная гайка в болтовом соединении на детали не закреплена: её держит болт, при разборке она снимается.
Для небольших нагрузок и резьб М6–М8 запрессовку и приварку в рассмотренных условиях можно считать близкими по несущей способности и выбирать по тому, как устроен цех. На высоких нагрузках и крупных резьбах оставляют приварную гайку. Её ставят с обратной стороны листа относительно силы, чтобы нагрузка стремилась протянуть гайку сквозь лист: дефект сварки тогда меньше влияет на вырыв.
Гайка с кольцевым сварочным выступом при высокой и усталостной нагрузке предпочтительнее гайки с отдельными выступами: кольцо даёт меньше мест, где зарождается трещина. Под кольцевой выступ нужен плоский лист. Шов такой гайки сложнее, а надёжный неразрушающий контроль для него не описан, поэтому в карте контроля закладывают разрушающую проверку узла, а не только внешний осмотр.
Муфта соединительная болтовая устроена иначе. Это пакет фланцев, который стягивают обычными болтами с гайками. Слово «муфта» вид болта не меняет: в спецификации остаются болт, гайка, схема сквозных отверстий и класс прочности. Приварная гайка здесь ни при чём, если чертёж муфты её не показывает.
Фаска и проворот резьбы: что проверить до повторной сборки
Фаска сохраняет заход метрической резьбы. На стержне она снимает заусенец с первого витка, в отверстии — с кромки, о которую винт или болт упирается при наживлении. Без фаски виток заваливается, гайка идёт рывками, а в глухом резьбовом отверстии метчик оставляет рваный вход. Снятие фаски на кромке и на торце стержня делают до сборки, угол и размер фаски пишут на чертеже.
Запрос на насадку для снятия фаски на болтах сводится к той же операции: фаска по чертежу, без отдельной оснастки в спецификации крепежа.
Если резьба уже прокручивается, порядок такой:
- Определить, крутится гайка на сквозном болте или сорвана резьба винта в детали.
- Момент не наращивать: больший рычаг доламывает оставшиеся витки.
- Извлечь остаток стержня, не прогоняя сорванную пару дальше.
- Восстановить резьбу по фактическому шагу или заменить деталь.
- Заново снять фаску на стержне и в отверстии и только потом собирать узел.
Как снять болт, если резьба прокручивается, зависит от места срыва. Проворот — это уже потеря витков. У сквозного болта крутится гайка или срезан стержень, и пакет разбирают с обратной стороны. У винта сорвано резьбовое отверстие: остаток выводят, резьбу калибруют по фактическому шагу, при срыве витков отверстие ремонтируют вставкой или деталь меняют. Повторная сборка в ту же сорванную резьбу возвращает тот же брак.
Что заказать, если резьба нарезается в детали
Маршрут повторяет три схемы. Для схемы А, когда болт покупной и идёт с гайкой, в детали нужны гладкое отверстие больше номинала стержня и фаска. Резьбу в пакете не нарезают. Для схемы Б сверлят отверстие под шаг, нарезают резьбу и проверяют её калибром, затем снимают фаску. Для схемы В к листу добавляют приварную или запрессовываемую гайку, отверстие в листе оставляют сквозным. Покрытие в маршрут отверстия не прячут: у схемы Б слой меняет поле допуска резьбы.
Сверление под гладкое отверстие и под резьбу закрывает сверление и расточка. Сборку пакета, пригонку и установку гайки относят к слесарным работам. Цинковое покрытие болта и самой листовой детали — отдельная строка заявки: слой заказывают на гальванике и покрытиях, когда он задан чертежом отдельно от марки стали.
В заявке на деталь с резьбой достаточно одной пачки полей: схема А, Б или В, диаметр и шаг, длина, класс прочности или марка, покрытие, фаска, число штук. Чертёж или модель отправляют на расчёт: технолог сверяет шаг отверстия с болтом и не запускает метчик вслепую.
Источники. Несущая способность приварной гайки, толщины листа 1,2, 1,65 и 2,0 мм, сравнение М6–М8 и кольцевой шов — по статье Projection welding for nut and bolt attachment.