Содержание8
Сварщик берёт один вольфрамовый электрод «на все случаи» — и получает то холодный непровар на нержавейке, то блуждающую дугу на алюминии, то чёрные вкрапления в готовом шве. Электрод в аргонодуговой сварке — не расходник «любой сгодится»: тип присадки, ток и полярность, диаметр и заточка кончика подбираются под металл заготовки так же строго, как марка присадочной проволоки. Разбираем, как выбрать электрод для TIG-сварки нержавеющей стали, алюминия и титана — и что говорит готовый шов, если выбор был неверным.
Коротко: тип электрода и присадку подбирают под металл заготовки, а ток и полярность — под тип тока, который этот металл требует. Нержавейка и титан варятся на постоянном токе прямой полярности лантанированным или торированным электродом с острой заточкой. Алюминий — на переменном токе электродом WP или WZ8 со скруглённым кончиком. Диаметр электрода берут по силе тока и толщине металла, а не по диаметру присадочного прутка.
Почему универсальный электрод — это компромисс, а не решение
В магазине «всё для сварки» вольфрамовые электроды часто лежат одной пачкой — «электроды TIG, диаметр 2,4», без разделения по присадке. Сварщик берёт то, что есть под рукой, и варит им и нержавеющую сталь, и алюминий, и конструкционную сталь. На одном металле такой электрод работает сносно, на другом — даёт непровар корня шва, блуждающую дугу или чёрные включения вольфрама в наплавленном металле, которые потом находит рентген или ультразвуковой контроль.
Разные виды сварки по металлу прощают универсальность инструмента по-разному: ручную дуговую сварку штучным электродом можно вести практически любым диаметром на подходящем токе, а в аргонодуговой сварке (TIG) неплавящийся вольфрамовый электрод не переходит в шов — он держит дугу всю операцию, и его геометрия, присадка и заточка формируют дугу напрямую. Ошибка в выборе электрода здесь не сглаживается технологией, а прямо переходит в шов.
Присадка вольфрамового электрода и её цветовая маркировка
Чистый вольфрам плавится при 3422 °C — выше среди металлов только у рения, поэтому сам электрод в дуге не расходуется, а держит форму заточенного кончика десятки поджигов. Но чистый вольфрам хуже держит дугу на постоянном токе и быстрее оплавляется на высоких токах, поэтому в него добавляют оксиды других металлов — присадку. Присадка меняет работу выхода электронов: с ней дуга зажигается легче, держится стабильнее и меньше «гуляет» по кончику.
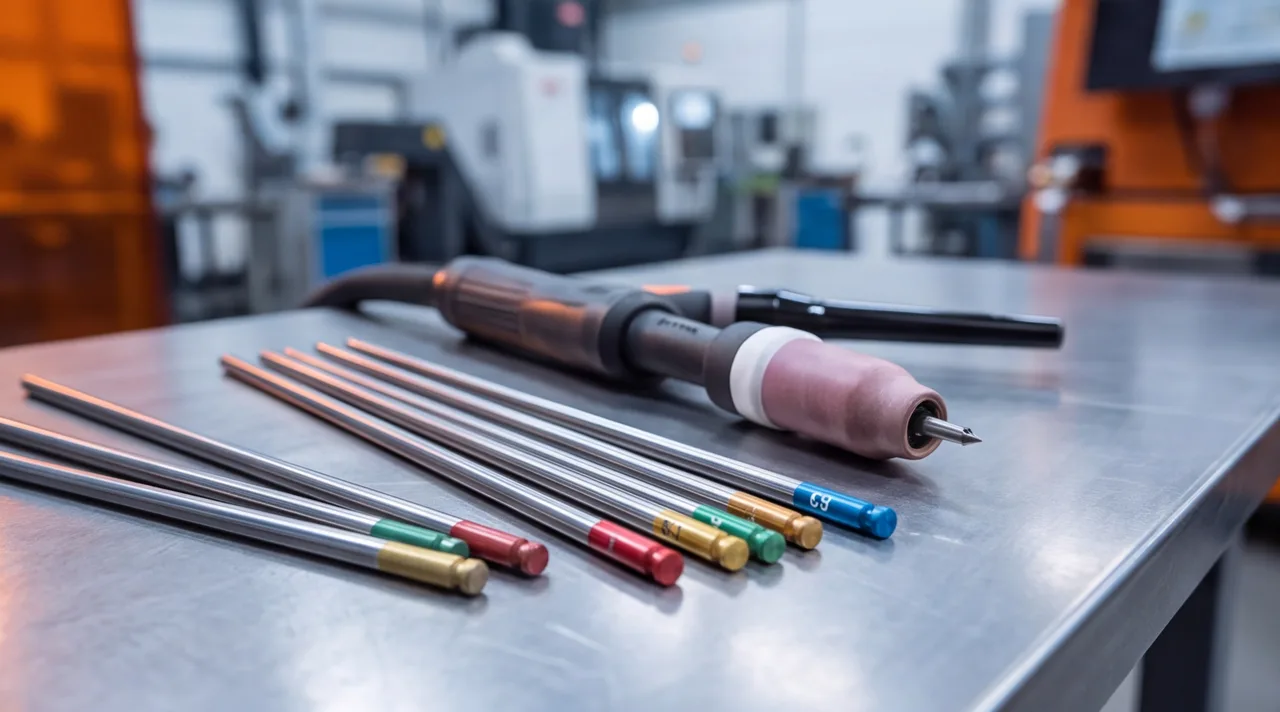
На торце электрода состав присадки не написан — там только цветная точка или полоса, потому что маркировка на самом стержне стирается за первые же минуты работы. В цехе электрод узнают по цвету торца, а не по коробке, которая обычно теряется в первый день.
| Тип | Цвет торца | Присадка | Типичное применение |
|---|---|---|---|
| WP | зелёный | без присадки, чистый вольфрам | AC, алюминий и магний — бюджетный вариант, ток держит хуже присадочных |
| WC20 | серый | оксид церия, 2% | DC на малых токах, тонкий металл, орбитальная сварка |
| WL15 | золотистый | оксид лантана, 1,5% | универсальный, AC и DC, низкий унос металла, не радиоактивен |
| WT20 | красный | оксид тория, 2% | DC, нержавейка и титан — лучший поджиг дуги на постоянном токе |
| WZ8 | белый | оксид циркония, 0,8% | только AC, алюминий, устойчив к загрязнению сварочной ванны |
Торированный электрод WT20 слабо радиоактивен за счёт оксида тория, и часть цехов по этой причине переходит на лантанированный WL15 как замену: по свариваемости на постоянном токе он близок к WT20, но не требует особого обращения с пылью при заточке.
Таблица выбора электрода по металлу заготовки: нержавейка, алюминий, титан
Ниже — сводная таблица подбора электродов для аргонодуговой сварки по трём металлам, которые чаще всего путают в цехе: нержавеющая сталь, алюминий и титан. Диаметр и ток даны для стыкового шва на металле толщиной 2–4 мм; точные режимы под конкретную деталь уточняют по фактической толщине и типу шва.
| Металл заготовки | Электрод | Диаметр, мм | Ток и полярность | Присадочный пруток |
|---|---|---|---|---|
| Нержавеющая сталь (AISI 304, 12Х18Н10Т) | WL15 или WT20 | 1,6–2,4 | DCEN, 60–150 А | ER308LSi / Св-04Х19Н9 |
| Алюминий и сплавы (АМг5, Д16) | WP или WZ8 | 2,4–3,2 | AC, 80–180 А | ER4043 / ER5356 |
| Титан и сплавы (ВТ1-0, ВТ6) | WT20 или WL20 | 1,6–2,4 | DCEN, 50–120 А | ERTi-1 / ВТ1-00св |
Общая логика видна из таблицы: нержавеющая сталь и титан ведут себя как «обычные» металлы на постоянном токе — электрод отдаёт электроны в заготовку, дуга узкая и стабильная, кончик можно заточить в острый конус. Алюминий выбивается из этой логики из-за собственной оксидной плёнки, и этому посвящён следующий раздел.
Полярность и ток: почему алюминий требует переменный ток, а нержавейка и титан — постоянный
Алюминий на воздухе за доли секунды покрывается оксидной плёнкой Al₂O₃, которая плавится при 2050 °C — почти на 1400 °C выше самого алюминия (660 °C). На постоянном токе прямой полярности (DCEN) эта плёнка не успевает разрушиться: дуга проплавляет металл под ней, плёнка мешает сплавлению кромок, и шов получается непроваренным или пористым — независимо от того, насколько поднят ток.
Переменный ток решает это механически. В прямом полупериоде AC электрод работает как на DCEN — держит дугу и мало греется. В обратном полупериоде полярность меняется, поток ионов аргона бомбардирует поверхность заготовки и буквально скалывает оксидную плёнку — это явление называют катодным распылением. Поэтому алюминий варят только переменным током: чередование полупериодов совмещает стабильную дугу с постоянной очисткой поверхности от оксида.
У нержавеющей стали и титана оксидная плёнка либо тоньше и не мешает сплавлению кромок, либо разрушается уже при поджиге дуги, поэтому обоим металлам очистка обратным полупериодом не нужна — они свариваются на DCEN, где до 70% тепловой энергии дуги уходит в заготовку, а не в электрод, и это даёт более глубокий и узкий провар.
Диаметр электрода и сила тока: как не сжечь тонкий металл и не потерять дугу на толстом
Диаметр электрода выбирают не под толщину металла напрямую, а под силу тока, которую предстоит держать: тонкий электрод на завышенном токе перегревается, теряет заточку за минуту и начинает «сыпать» вольфрамом в шов, а толстый электрод на заниженном токе держит дугу нестабильно и труднее поджигается.
| Диаметр, мм | Ток DCEN, А | Ток AC, А | Толщина металла |
|---|---|---|---|
| 1,0 | 10–75 | 15–55 | до 1,5 мм |
| 1,6 | 60–150 | 45–90 | 1,5–3 мм |
| 2,4 | 130–250 | 100–160 | 3–6 мм |
| 3,2 | 225–340 | 150–210 | 6–10 мм |
На переменном токе тот же диаметр держит меньший ток, чем на постоянном: часть полупериода уходит на очистку оксидной плёнки, а не на проплавление металла, и сам электрод дополнительно греется в обратном полупериоде. Поэтому таблицы режимов для DCEN и AC у производителя электродов почти всегда идут раздельно — переносить цифры между ними нельзя.
Заточка электрода под ток: угол и форма кончика
Форма заточки — третья переменная, которая меняется вместе с металлом и током, хотя про неё вспоминают реже остальных. Угол и форма кончика управляют тем, как дуга распределяется по поверхности заготовки: острый конус даёт узкую сфокусированную дугу и глубокий провар, скруглённый кончик — широкую и мягкую.
- Острый конус, 20–30° — для DCEN на нержавеющей стали и титане. Узкая дуга держит малую зону нагрева, важную на тонком и на ответственном металле.
- Слегка притупленная вершина конуса — для DCEN на средних и высоких токах, когда острый кончик успевает оплавиться раньше времени.
- Скруглённый или полусферический кончик — для AC на алюминии. Острая заточка на переменном токе оплавляется в первые же секунды и сама превращается в шарик — форму проще задать заранее, чем ждать, пока электрод «доточит» себя в дуге.
Заточка зависит от полярности не меньше, чем от металла: один и тот же WL15 затачивают в острый конус для DCEN на нержавейке и оставляют со скруглённым кончиком для AC на алюминии — это один и тот же электрод, но две разные подготовки под два разных тока.
Признаки неправильно подобранного электрода: непровар, пережог, вольфрамовые включения
Шов — самый честный индикатор того, что электрод, ток или полярность подобраны неверно. Три дефекта встречаются чаще остальных и почти всегда указывают на конкретную причину.
Непровар корня шва на нержавейке или титане чаще всего означает заниженный ток или электрод, подобранный под диаметр меньше нужного для данной толщины металла. Пережог кромки на алюминии — обратная ошибка: ток завышен для выбранного диаметра, либо заточка кончика слишком острая для AC и не даёт дуге равномерно растечься по кромке. Чёрные вольфрамовые включения в наплавленном металле — почти всегда следствие того, что кончик электрода коснулся сварочной ванны или присадочного прутка: перегретый или загрязнённый вольфрам частицами уходит прямо в шов, и это уже не ошибка подбора режима, а нарушение техники сварки.
Что мы делаем: сварка по чертежу с учётом металла и типа шва
Тип шва, металл заготовки и требуемая полярность видны из чертежа — мы не подбираем электрод на глаз, а берём его из спецификации: обозначение сварки на чертеже по ГОСТ 2.312 задаёт тип шва и стандарт, а марка металла — присадку и ток. Аргонодуговую сварку применяем там, где важны чистый шов без брызг и минимальная зона термического влияния — тонкостенные узлы, нержавеющая сталь, алюминий, титан; для толстого металла и конструкционной стали, где скорость важнее чистоты шва, используем полуавтоматическую или ручную дуговую сварку.
Пришлите чертёж узла на изготовление деталей по чертежам — технолог подберёт способ сварки, электрод и присадочный материал под металл и толщину, а если детали для сварного узла нужно ещё выточить или отфрезеровать, соберём весь маршрут за один расчёт вместе с механической обработкой.