Содержание8
Подрядчик присылает фото сварочного аппарата Аврора и уверяет, что сварит любой узел из чертежа — а как проверить, хватает ли класса этого источника под вашу деталь? Аппараты серии Аврора относятся к однофазным инверторным источникам бытового и полупрофессионального класса: на них уверенно варят тонкий лист, нержавейку и алюминий в объёме мастерской, но у любого источника такого уровня есть предел по толщине металла, продолжительности включения и стабильности шва на серии. Разберём, какие металлы и толщины реально по силам аппарату этого класса, где проходит граница с промышленным источником и по каким конкретным вопросам оценить парк оборудования подрядчика, прежде чем отдавать ему чертёж.
Коротко: аппараты класса Аврора — это бытовые и полупрофессиональные TIG-инверторы, которые уверенно варят нержавейку и тонкостенную сталь на постоянном токе прямой полярности и алюминий — на переменном токе с HF-поджигом, но в пределах толщины до 3–4 мм и ограниченной продолжительности включения. Для серии, толстого металла и ответственных узлов нужен промышленный источник с запасом по ПВ и, как правило, аттестованный сварщик.
Что такое аргонодуговая сварка и при чём тут аппараты Аврора
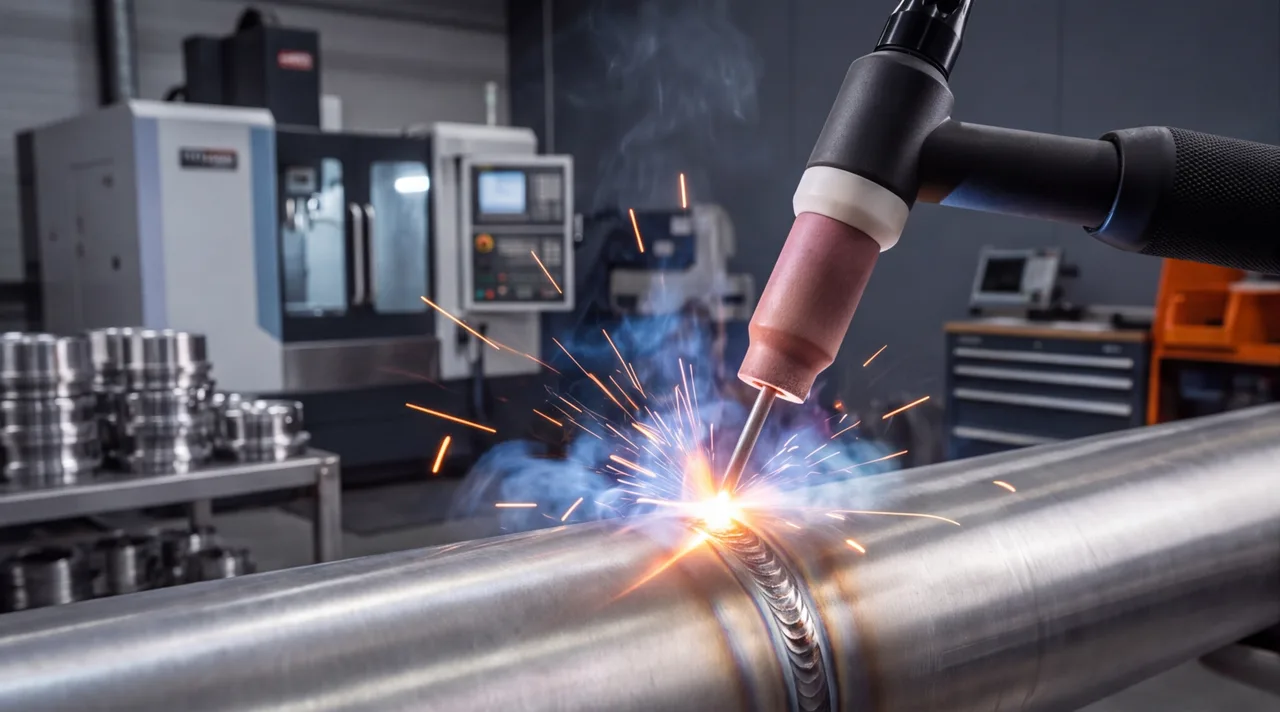
Сварка соединяет металлы за счёт локального расплавления кромок с последующей общей кристаллизацией — этим она принципиально отличается от пайки и склейки, где основной металл не плавится. Аргонодуговая сварка, TIG (Tungsten Inert Gas), — один из способов дуговой сварки: дуга горит между неплавящимся вольфрамовым электродом и деталью, а сварочную ванну от кислорода и азота воздуха защищает поток инертного газа аргона. Присадочная проволока или пруток подаются отдельно, вручную, вторым движением горелки — сварщик управляет теплом и добавкой металла раздельно, поэтому шов получается узким, чистым и почти без брызг.
Это принципиально отличает TIG от сварки полуавтоматом, которую обычно советуют для начинающих: там электродная проволока подаётся автоматически через горелку и одновременно служит присадкой, скорость выше, но брызг больше, а контроль тепла на тонком металле хуже. Аппараты серии Аврора — однофазные инверторные источники бытового и полупрофессионального класса; часть моделей линейки работает и в режиме TIG, и в режиме MMA штучным электродом. Именно такие источники чаще всего стоят в небольших мастерских, на постах монтажников и в цехах мелкой серии — не потому что это предел технологии, а потому что цена и габариты источника подобраны под нерегулярную нагрузку, а не под конвейер.
Какие металлы и толщины реально по силам аппарату такого класса
У любого TIG-источника есть верхний предел по свариваемой толщине — он определяется максимальным сварочным током и тем, насколько долго аппарат способен держать этот ток без перегрева. У бытовых и полупрофессиональных инверторов, к которым относится линейка Аврора, предел за один проход без разделки кромок обычно укладывается в 3–4 мм; конкретное значение у разных моделей линейки отличается, поэтому ориентируйтесь на вилку, а не на цифру из рекламного буклета.
| Материал | Толщина за проход, мм | Род тока |
|---|---|---|
| Нержавеющая сталь (12Х18Н10Т и близкие) | 0,5–4 | Постоянный, прямая полярность (DC−) |
| Алюминий и его сплавы (АД31, АМг) | 0,8–4 | Переменный (AC) с HF-поджигом |
| Конструкционная сталь, тонкий лист | 0,5–3 | Постоянный, прямая полярность (DC−) |
Разница по роду тока — не формальность. Нержавеющая сталь варится на постоянном токе прямой полярности: электрод подключён к минусу, тепло сосредоточено на детали, дуга стабильна и узкая. Алюминий на таком токе не сваривается — на его поверхности постоянно есть плотная оксидная плёнка с температурой плавления заметно выше самого металла, и только переменный ток, в котором полярность меняется десятки раз в секунду, попеременно разрушает эту плёнку и плавит металл под ней. Аппарат без AC-режима и без устойчивого HF-поджига для алюминия просто не годится, независимо от заявленного максимального тока.
Тонкостенная труба — отдельный случай, где TIG не альтернатива, а необходимость: сваривать стенку тоньше 2–3 мм штучным электродом (MMA) почти всегда означает прожиг, потому что у ручной дуговой сварки меньше контроля над тепловложением. Аргонодуговая сварка здесь работает мягче: ток и скорость подстраиваются под толщину, шов получается сквозным без сквозного прожига стенки.
Где заканчивается зона аппарата и начинается зона промышленного источника
Главное ограничение бытового и полупрофессионального источника — не максимальный ток, а продолжительность включения (ПВ): доля времени в десятиминутном цикле, которую аппарат способен работать на этом токе без перегрева. У однофазных инверторов такого класса на предельном токе ПВ часто укладывается в 15–35 %, то есть на длинном непрерывном шве или на серии одинаковых деталей подряд аппарат раньше или позже уходит в тепловую защиту и требует паузы на охлаждение. На короткие швы и штучные заказы это не влияет, но для загрузки, близкой к конвейерной, становится узким местом.
Промышленные сварочные источники — как правило, трёхфазные, с водоохлаждаемой горелкой и запасом по ПВ вплотную к 100 % на рабочем токе — держат такую загрузку без остановок. В нашем парке под аргонодуговую сварку стоят именно такие аппараты, WSM-400 и WSME-315, рассчитанные на непрерывную работу в серии, а не на эпизодическую. Контрактное производство обычно совмещает оба класса источников: бытовой или полупрофессиональный инвертор закрывает штучные и мелкосерийные заказы, промышленный источник — партии и толстый металл, где важна стабильность параметров шва от детали к детали.
Есть и другая граница — по толщине и типу соединения. На металле толще 4–5 мм TIG уже не самый быстрый вариант: экономичнее переходят на полуавтомат (MIG/MAG) или ручную дуговую сварку штучным электродом (MMA), а на сериях тонкого листа, где важны скорость и минимальные деформации, — на лазерную сварку. Сварка MMA в двух словах: дуга горит между покрытым металлическим электродом и деталью, покрытие электрода само образует защиту шва, поэтому источник для MMA проще и переносится куда угодно, но качество и внешний вид шва уступают TIG.
Типы сварных соединений и их обозначение на чертеже по ГОСТ 14771
Аргонодуговая сварка регулируется тем же ГОСТ 14771, что и полуавтоматическая сварка в защитных газах, — стандарт задаёт типы сварных соединений, их конструктивные элементы и размеры. Каждому типу соответствует буквенный код и порядковый номер варианта разделки кромок: С — стыковое соединение, У — угловое, Т — тавровое, Н — нахлёсточное. Цифра после буквы уточняет форму подготовки кромок и катет шва — именно её, а не только букву, берёт технолог из чертежа, когда считает трудоёмкость и подбирает разделку.
| Тип соединения | Код по ГОСТ 14771 | Где встречается на практике |
|---|---|---|
| Стыковое | С | детали в одной плоскости, трубы впритык или в раструб |
| Угловое | У | обвязка корпусов, рамы и стойки под углом |
| Тавровое | Т | ребро жёсткости или стойка, приваренная перпендикулярно к плоскости |
| Нахлёсточное | Н | листы с перекрытием, где не нужна сквозная проварка по толщине |
Сам тип соединения — это ещё не то, что видно на чертеже как значок шва. Условное изображение и обозначение сварного шва на чертеже регламентирует отдельный стандарт, ГОСТ 2.312: флажок с треугольником для углового или таврового шва, сплошная основная линия для видимого шва и штриховая для невидимого, а рядом с флажком — буквенно-цифровое обозначение типа по ГОСТ 14771 и значение катета. Если на чертеже стоит только слово «сварка» без обозначения шва, это повод вернуть чертёж на уточнение: тип соединения и катет нельзя достоверно угадать по общему виду детали.
Как сварка влияет на дальнейшую механическую обработку детали
Сварка почти никогда не финальная операция маршрута — сваренный узел, как правило, идёт дальше на расточку, фрезеровку или другую механическую обработку, и порядок операций здесь решает, сохранятся ли допуски. Локальный нагрев при сварке создаёт неравномерное температурное поле и остаточные напряжения: после охлаждения деталь может увести на десятые доли миллиметра, особенно если сварной шов расположен рядом с точной поверхностью.
Рабочее правило технологов — закладывать финишную обработку после сварки, а не до неё. Черновые операции и подготовку кромок под сварку делают заранее, с припуском на возможную деформацию; сам сварной шов и прилегающую зону оставляют «в металле», а точные размеры — посадочные диаметры, плоскости под сопряжение, отверстия под резьбу — растачивают или фрезеруют уже после сварки и, если нужно, после снятия остаточных напряжений отпуском. Для узлов с жёсткими допусками между сваркой и финишной обработкой добавляют технологическую выдержку — иначе размер, выдержанный на станке, «уходит» через сутки-другие после сварки. В контрактном производстве это закладывается в маршрут детали заранее: сварка и расточка идут на одной площадке, и технолог видит всю цепочку от чертежа до готового узла, а не только свою операцию.
Путь детали от чертежа до сварного узла
Аргонодуговая сварка — один шаг в маршруте детали, а не отдельная операция сама по себе. На производстве этот путь обычно выглядит так:
Как оценить парк сварочного оборудования подрядчика
Перед тем как отдавать чертёж в работу, полезно задать подрядчику несколько конкретных вопросов про сварочный участок — общие фразы про качество и опыт здесь не проверяются, а ответы на конкретику проверяются легко.
- Каким источником варят узел — бытовым или полупрофессиональным инвертором класса Аврора, или промышленным трёхфазным аппаратом? Для штучной детали и мелкой серии подходит и то и другое, для протяжённых швов и партии — только промышленный источник с запасом по ПВ.
- Какой род тока и есть ли устойчивый AC/HF-поджиг, если в узле есть алюминий? Без этого варить алюминий стабильно не получится независимо от опыта сварщика.
- Какая продолжительность включения на рабочем токе? Если подрядчик не может назвать ПВ своего источника, скорее всего, оборудование выбрано не под серию.
- Аттестован ли сварщик под нужный вид сварки — по системе НАКС или внутренним протоколам предприятия? Для ответственных узлов запись об аттестации входит в комплект документов на партию.
- Есть ли техпроцесс или карта сварки с указанием тока, скорости, присадочного материала и типа соединения по ГОСТ 14771? Отсутствие такого документа означает, что параметры каждый раз подбираются на глаз.
- Как контролируется шов — только визуально или ещё и измерительно, добавляется ли капиллярный контроль или испытание на герметичность для нагруженных и герметичных соединений?
Когда заказывать сварку по чертежу, а не варить своим аппаратом
Граница между «сварить самому на Аврора» и «заказать по чертежу» проходит не по бренду аппарата, а по трём практическим критериям. Первый — серийность: единичная деталь и партия в сто штук с одинаковым швом требуют разной стабильности параметров, а стабильность на серии даёт промышленный источник и отработанный техпроцесс, а не ручная подстройка тока каждый раз. Второй — ответственность узла: закладные детали, элементы силового каркаса, герметичные и нагруженные соединения обычно требуют аттестованного сварщика, контроля шва и протокола — не из недоверия к любительской сварке как таковой, а потому что для таких узлов документальное подтверждение параметров обязательно по нормам заказчика или проекта. Третий — допуски после сварки: если деталь дальше идёт на точную мехобработку, сварку нужно закладывать в общий маршрут заранее, с учётом деформации и порядка операций, а не пристраивать отдельно.
Если хотя бы один из этих критериев про вашу деталь — пришлите чертёж на сварочные работы: технолог подберёт способ сварки, источник и порядок операций под материал, серию и допуски. Если сварной узел — часть более крупной детали и после сварки идёт на мехобработку, отправьте чертёж целиком на изготовление по чертежу или на расчёт — так можно уточнить порядок операций и итоговую цену до запуска в работу.