Содержание8
Подрядчик присылает счёт «за изготовление металлоконструкций», и по одной строке не понять, что внутри: какой раскрой, кто варил, как готовили поверхность под краску и что вам отдадут кроме самих конструкций. Пока всё идёт гладко, вопросов нет. Когда на монтаже не сходятся отверстия или через год отслаивается покрытие, выясняется, что ни один этап не был зафиксирован. Ниже — вся работа по изготовлению металлоконструкций по шагам: что делают, какой документ остаётся на выходе и где заказчик вправе остановить процесс и проверить.
Коротко: изготовление металлоконструкций — это семь этапов, и на каждом должна быть точка приёмки: согласованные чертежи КМД, сертификаты на прокат, карта сварки с уровнем качества швов, протокол контроля, паспорт покрытия и комплект документов при отгрузке. Оплату разумно привязывать именно к этим точкам, а не к календарю. Вместо «качественная сварка» в договоре пишут конкретный уровень по ГОСТ ISO 5817, вместо «покрасим» — степень очистки и толщину покрытия.
Из каких этапов состоит изготовление металлоконструкций
Любая работа по изготовлению металлоконструкций укладывается в одну цепочку: проектирование и деталировка, раскрой, сборка, сварка, зачистка и контроль, покраска, отгрузка с монтажом. Общие технические условия на стальные строительные конструкции собраны в ГОСТ 23118-2019 — на него обычно ссылаются в договоре как на базовый документ по допускам и приёмке. Конкретные требования к вашей конструкции всё равно задаёт проект.
Важна не сама цепочка, а то, что у каждого звена есть выходной документ. Если документа нет, проверить этап нечем, и вы узнаёте о проблеме только на следующем шаге, где исправлять её в разы дороже.
Проектирование и КМД: что согласовать до резки металла
Проект металлоконструкций делится на две стадии, и путают их постоянно. КМ — общие виды, схемы, узлы и нагрузки: это проект «что должно стоять». КМД — конструкции металлические деталировочные: чертежи, где расписана каждая деталь с размерами и маркировкой. Именно по КМД идёт раскрой и сборка, поэтому ошибка здесь обнаруживается позже всего и стоит дороже всего: неверный размер отверстия вскрывается уже на монтаже, когда конструкция окрашена и стоит на объекте.
Прежде чем подрядчик возьмёт в руки лист металла, у вас на руках должен быть согласованный комплект. Что в него входит:
- Чертежи КМ — если делал не подрядчик, а проектная организация, и подрядчик обязан сверить с ними деталировку;
- деталировка КМД с маркировкой каждой детали и отправочной марки;
- спецификация проката с марками стали и профилями; типовой сортамент для строительных конструкций описывает ГОСТ 27772-2015, а марку (например, С245 или С345) задаёт проект и условия эксплуатации;
- требования к сварке и покрытию — уровень качества швов, тип покрытия, степень очистки;
- допустимые отклонения размеров и геометрии.
В договоре нужно прямо записать, кто выпускает КМД, кто его согласует и что производство начинается только после подписи. Учтите: IRONEX не заявляет КМД и монтаж как собственные услуги — это ориентир, что требовать от любого исполнителя, а не рекламное обещание. Если КМД делает подрядчик, потребуйте его до старта, а не «по ходу дела».
Раскрой и заготовка: чем режут и что проверить до сборки
Раскрой начинается не с резки, а с приёмки металла. Для каждой партии проката должен быть сертификат или паспорт с номером плавки, а маркировка на листе и профиле должна совпадать со спецификацией КМД. Подмена марки стали на «похожую» — самая дорогая экономия подрядчика: на глаз её не отличить, а несущая способность конструкции другая.
Способ резки влияет на кромку, а значит, на следующий этап — сварку. Термическая резка оставляет зону термического влияния, механическая — нет, но ограничена по форме реза. Выбор способа делают под толщину, контур и требования к кромке, а не под то, что стоит в цехе у подрядчика.
| Способ раскроя | Качество кромки | Термическое влияние | Для каких заготовок |
|---|---|---|---|
| Лазерная резка | чистая, узкий рез | небольшое | листовые детали сложного контура, фасонные элементы, отверстия под крепёж |
| Плазменная резка | грубее лазера, возможна конусность | заметное | крупные листовые заготовки, детали, где кромку потом обрабатывают |
| Гидроабразивная резка | ровная, с характерной шероховатостью | отсутствует | толстые и закалённые заготовки, материалы, которые нельзя нагревать |
| Гильотина | ровная, при прямом резе | отсутствует | прямые резы листа, простые плоские детали |
| Ленточная пила | торец под заданным углом | отсутствует | профили, трубы, сортовой прокат |
Что проверить до сборки: маркировку каждой заготовки, состояние кромок под сварку (без грата, наплывов и подгаров), отсутствие расслоений и глубоких дефектов проката, соответствие количества деталей спецификации. Раскрой листовых деталей и гибку можно заказать одним потоком — каталог услуг показывает, что из этого делается на нашем производстве. Если у вас есть чертёж и нужен разбор способа резки, его можно отправить на расчёт по чертежу.
Сборка и сварка: где закладывается основное качество
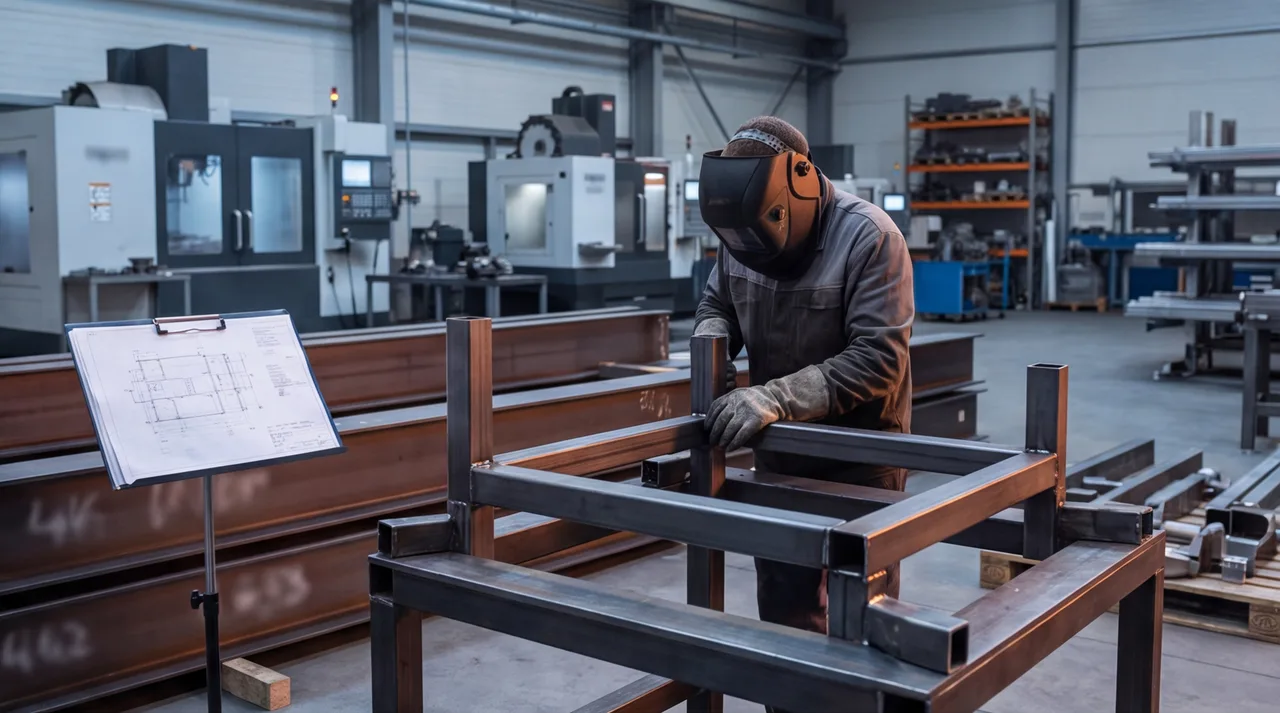
Металлоконструкцию собирают на стапеле или в кондукторе: детали фиксируют по контрольным размерам и только потом прихватывают. На этом же этапе видно, насколько хорошо проработан КМД: если детали не встают без силового подгона, ошибка в чертежах или в раскрое, и «дожимать» их нельзя — напряжения останутся в конструкции.
Порядок сборки и сварки обычно такой:
- Контрольные размеры при сборке на стапеле — базы, диагонали, зазоры под сварку сверяют с КМД до первой прихватки.
- Прихватки — короткие швы, которые фиксируют геометрию. Их выполняет тот же аттестованный сварщик, что и основной шов.
- Сварка по технологической карте — с заданным способом, материалами и последовательностью швов, которая ограничивает деформации.
- Зачистка швов — снятие шлака и брызг, без которых нельзя оценить шов.
- Сверка геометрии с КМД — повторный замер после сварки, потому что металл при остывании ведёт.
Сварное соединение оценивают по уровням качества из ГОСТ ISO 5817: это B, C и D, где B — самые жёсткие требования к дефектам. Какой уровень нужен, определяет проект и назначение конструкции. Для вас главное, чтобы уровень был назван в договоре: «качественная сварка» не измерить и не оспорить, а «уровень C по ГОСТ ISO 5817» — можно.
Для ответственных конструкций в договор записывают ещё две вещи: способ сварки (ручная дуговая, полуавтоматическая в среде защитного газа, автоматическая под флюсом) и аттестацию сварщиков и технологии по НАКС. Аттестация НАКС подтверждает допуск сварщика к работе именно на тех материалах и способах, которые указаны в удостоверении. Общие принципы и способы — на странице сварочных работ.
Зачистка, правка и контроль швов: что делают до покраски
После сварки конструкция ещё не готова к покраске. Дефекты швов и геометрии закрашивать бессмысленно: краска скроет их на месяц, а не устранит. Поэтому между сваркой и покраской идёт отдельный блок операций:
- зачистка брызг и шлака по всей длине швов;
- снятие фасок и заусенцев на острых кромках — на них покрытие ложится тоньше и отслаивается первым (для деталей есть отдельная операция снятия фасок);
- правка деформаций, если конструкция «повела» при сварке;
- визуально-измерительный контроль (ВИК) всех швов и геометрии;
- дополнительный контроль — в объёме, заданном проектом.
Порядок важен: сначала ВИК всех швов, и только потом углублённые методы. Ультразвуковой контроль (УЗК) и другие методы применяют выборочно или сплошняком — объём определяется проектом и нормативами для класса конструкции, поэтому его нужно прописать в договоре заранее, а не выяснять по факту. Идти на УЗК со швом, который не прошёл осмотр, нет смысла: сначала устраняют видимые дефекты.
Контроль размеров готовых деталей и узлов (отверстия, посадочные места, плоскостность) проводят измерительными средствами — этим занимается КИМ-контроль. Итог каждой проверки — протокол с датой, объёмом контроля и подписью ответственного, а не устное «всё в порядке».
Покраска и защита от коррозии: подготовка важнее краски
Отслоившаяся краска почти всегда объясняется не качеством краски, а подготовкой поверхности. Прокат приходит с окалиной, ржавчиной и следами масла; если их не убрать, покрытие держится на грязи, а не на металле. Для лакокрасочных систем часто заказывают очистку абразивом до степени Sa 2½ по ISO 8501-1 (почти белый металл). Требования к подготовке поверхности перед окраской собраны в ГОСТ 9.402-2004. Какая именно степень нужна, определяет система покрытия и условия эксплуатации: цех, улица, агрессивная среда — это разные задачи.
Порошковая окраска даёт ровное покрытие на деталях, которые помещаются в камеру нанесения и печь полимеризации. Для длинных и крупных конструкций порошок часто не подходит из-за размеров камеры — их красят жидкими системами. Обе схемы одинаково зависят от подготовки: адгезию определяет именно она. Подробнее о технологии и ограничениях — на странице порошковой покраски.
| Операция | Что делают | Что фиксируют в договоре | Чем проверяют |
|---|---|---|---|
| Подготовка поверхности | удаляют окалину, ржавчину, масло, обеспыливают | степень очистки (например, Sa 2½), срок между очисткой и грунтованием | осмотр, сравнение с эталонными образцами степени очистки |
| Грунтование | наносят грунт по системе покрытия | тип грунта, число слоёв, толщина | толщиномер, осмотр |
| Финишное покрытие | эмаль или порошковый слой | тип покрытия, цвет, суммарная толщина | толщиномер, осмотр на сплошность |
| Контроль покрытия | измеряют толщину, оценивают внешний вид | места и число замеров, критерий приёмки | толщиномер, при необходимости проверка адгезии |
Отдельно проследите за условиями нанесения: покраска по влажной поверхности или при температуре металла у точки росы портит покрытие независимо от материала. Обычно в договоре достаточно одной строки: покрытие наносится в условиях, которые допускает технический лист производителя материала.
Отгрузка, монтаж и исполнительная документация
Последний этап начинается ещё в цехе. Для сложных узлов (фермы, рамы, каркасы с большим числом отверстий) разумно требовать контрольную сборку до отгрузки: так обнаруживается несоответствие на территории производителя, а не на стройплощадке, где каждая остановка стоит дорого. Каждая деталь при отгрузке должна иметь маркировку, совпадающую с КМД, иначе монтажники теряют время на подбор элементов.
Вместе с конструкциями должен приехать комплект документов. Что входит в него:
- паспорт изделия (на партию или на отправочную марку);
- сертификаты на прокат, сварочные материалы и лакокрасочные материалы;
- документы по сварке: карты, допуски сварщиков, журнал работ;
- протоколы контроля: ВИК, УЗК и другие методы, если они были заданы;
- схема маркировки и ведомость отправочных марок;
- комплект крепежа по спецификации.
Монтаж — отдельная работа, и её выполняет исполнитель с соответствующими допусками. Здесь важны два правила для любого подрядчика: монтаж ведётся по проекту и схеме маркировки, а изменения в узлах на месте согласуются письменно с автором КМД. Требования к комплектности и приёмке конструкций на объекте опять же возвращают нас к ГОСТ 23118-2019 и к проекту.
Чек-лист приёмки по этапам и что записать в договоре
Свернём всё сказанное в рабочий инструмент. Таблица ниже — это порядок контроля подрядчика: что вы проверяете на каждом этапе, какой документ должны получить и что стоит прописать в договоре, чтобы проверка имела юридический вес. Отдельная колонка — привязка оплаты, потому что деньги, привязанные к этапам приёмки, лучший инструмент контроля.
| Этап | Что проверяем | Документ или запись | Что зафиксировать в договоре |
|---|---|---|---|
| Проектирование | КМД совпадает с КМ, у деталей есть маркировка | комплект КМД, спецификация | кто выпускает КМД, порядок согласования, старт производства после подписи |
| Раскрой | марка и плавка проката, кромки, количество деталей | сертификаты на прокат, акт входного контроля | марки стали по спецификации, запрет замены без согласия |
| Сборка | контрольные размеры и зазоры до сварки | протокол замеров | допустимые отклонения геометрии |
| Сварка | способ, порядок швов, допуски сварщиков | карта сварки, удостоверения НАКС | уровень качества по ГОСТ ISO 5817, способ сварки, аттестация |
| Обработка и контроль | ВИК всех швов, УЗК в заданном объёме | протоколы ВИК и УЗК | объём и методы контроля, порядок устранения дефектов |
| Покраска | степень очистки, толщина покрытия, сплошность | запись о подготовке и замерах | система покрытия, степень очистки, критерии приёмки |
| Отгрузка | комплектность, маркировка, документы | паспорт, ведомость отправочных марок | перечень документов, контрольная сборка сложных узлов, график платежей |
Схема оплаты по этапам обычно выглядит так: аванс идёт на материал, следующий платёж — после приёмки сварки и контроля, затем платёж перед отгрузкой, остаток — после получения полного комплекта документов. Если подрядчик возражает против такой привязки, это повод задать вопросы о том, что именно он не готов показывать.
Если вы готовите заказ и хотите понять, какие этапы и какой контроль закладывать в расчёт, пришлите чертёж или эскиз на расчёт по чертежу. Технолог скажет, что из цепочки можно выполнить у нас, где нужен внешний исполнитель, и какие точки приёмки стоит внести в договор.