Содержание8
Конвейерная лента, заказанная по ширине и по памяти о толщине, на действующем конвейере буксует на барабане или уходит с оси в первую смену. Совместимость задают стоящие приводной и натяжной барабаны, ход натяжителя, роликоопоры и стык. Ниже — лист замера, карта параметра ленты и металлической детали и разбор, как биение и плавающее натяжение попадают в показание весового участка.
Коротко: ленту подбирают под уже стоящие барабаны, натяжитель и стык. В заявку входят ширина, длина контура, каркас, диаметры по футеровке и по металлу, остаток хода и тип стыка. Геометрию обечайки, роликов и цапф проверяют до бесконечного соединения.
Какие параметры конвейерной ленты снять с механики
Перед заявкой конвейерную ленту описывают по живому конвейеру, а не по памяти снабженца. Ленту подбирают под уже стоящие барабаны, натяжитель, ролики и стык, и сразу отмечают, какой металл надо восстановить, иначе новая петля повторит старый увод и пробуксовку.
Лист замера с работающего конвейера:
- Ширина и длина замкнутого контура. Ширина ленты и длина по нейтральной линии, с пометкой, в каком положении стоит натяжитель.
- Маркировка каркаса и обкладок. Читают каркас, число прокладок или тип тягового слоя, толщины обкладок. ГОСТ 20-2018 регламентирует резинотканевое исполнение конвейерной ленты: состав каркаса и классы обкладок. ПВХ, полиуретан, модульные и резинотросовые ленты описывают паспортом своего каркаса.
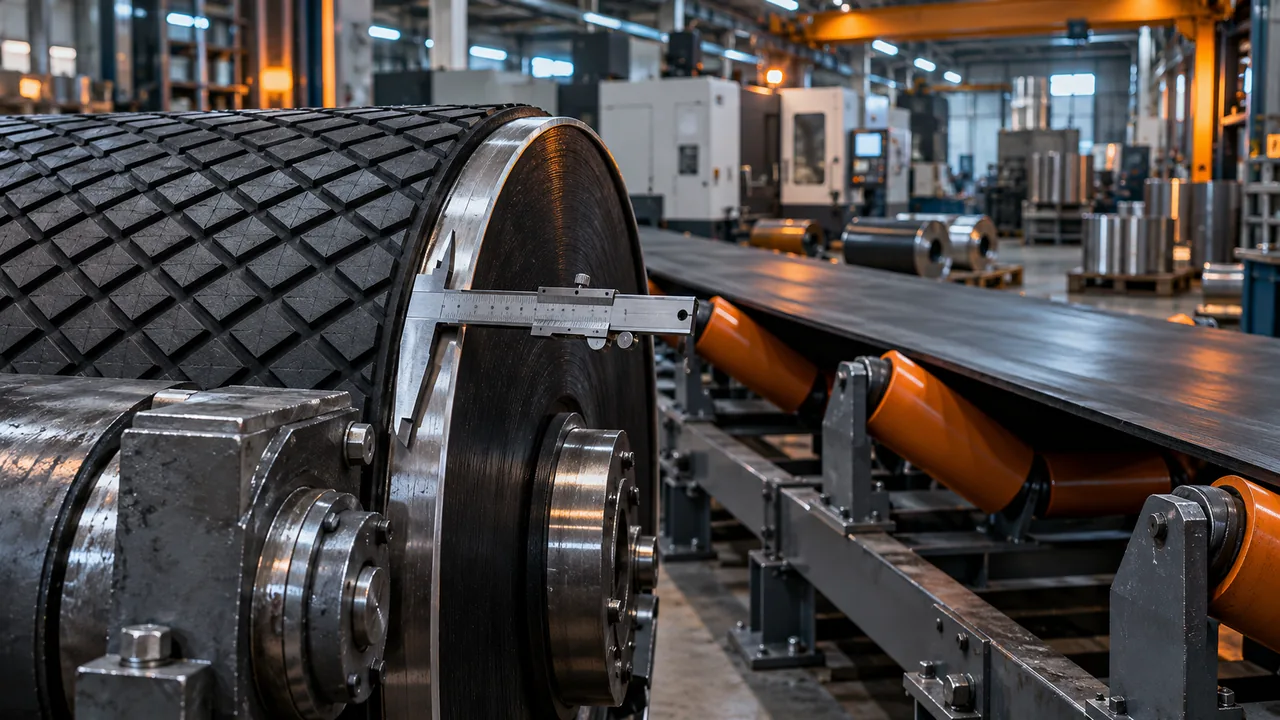
- Наружные диаметры барабанов по футеровке. Приводной барабан и остальные барабаны меряют по рабочей поверхности, которой касается лента.
- Оставшийся ход натяжителя. Тип натяжного устройства и остаток хода до упора.
- Тип и состояние стыка ленты. Вулканизация или механический замок, прямолинейность, местное утолщение.
- Схема роликоопор. Грузовая и холостая ветвь: шаг, диаметр ролика, жёлоб или плоская опора.
- Весовой пролёт. Есть ли он и какие роликоопоры в него входят.
- Зазор скребка. Зазор до обкладки на ровном участке ленты.
Этих восьми позиций хватает, чтобы заявка на ленту и список деталей на проверку собирались из одного обхода.
Минимальный диаметр барабана и узлы перегиба
Каркас ленты задаёт минимальный диаметр огибания приводного барабана. Чем жёстче тяговый слой и чем толще стык, тем больший диаметр нужен конвейерной ленте: наружные волокна на малом барабане перерастягиваются, и каркас расслаивается. Число Dmin берут из паспорта каркаса.
Для проверки снимают два диаметра разными строками. Диаметр по футеровке — рабочая поверхность, по которой идёт лента. Диаметр металла под футеровкой оставляют для ремонта обечайки: в проверку перегиба идёт наружный размер. Натяжной барабан часто меньше приводного и оказывается самым тесным местом. Малый или изношенный барабан узнают по трещинам обкладки у стыка, расслоению каркаса и пробуксовке.
| Узел | Измерение | Ограничение ленты | Dmin по паспорту | Признак |
|---|---|---|---|---|
| Приводной барабан | По футеровке, ширина, бочка | Огибание каркаса, сцепление | — | Трещины у стыка, пробуксовка |
| Приводной барабан | Металл под футеровкой | Ремонт обечайки | — | Конус, футеровка стёрта |
| Натяжной барабан | По футеровке | Тесный перегиб | — | Расслоение каркаса |
| Натяжной барабан | Металл под футеровкой | Восстановление обечайки | — | Лыски, выработка |
| Отклоняющий барабан | По футеровке | Лишний перегиб | — | Трещины обкладки |
| Отклоняющий барабан | Металл под футеровкой | Ремонт обечайки | — | Выработка |
| Оборотный барабан | По футеровке, бочкообразность | Перегиб холостой ветви | — | Увод, расслоение кромки |
| Оборотный барабан | Металл под футеровкой | Ремонт обечайки | — | Конус от износа |
Натяжение ленты и запас хода натяжителя
Натяжное устройство создаёт рабочее натяжение конвейерной ленты. При слабом усилии приводной барабан теряет тягу: лента проскальзывает по футеровке, греется и изнашивает обкладку. Футеровка барабана увеличивает трение с конвейерной лентой, сцепление при этом задаёт натяжение. Избыток усилия грузит подшипники вала и стык.
Винтовой натяжитель имеет конечный ход. Винт или пара винтов двигает натяжной барабан до упора. С вытяжкой ленты усилие падает, пока винт не подожмут. В заявку пишут тип, текущее положение и остаток хода до упора. Если остаток хода меньше вытяжки нового каркаса, длину контура укорачивают с запасом на подтяжку или сначала ремонтируют натяжитель.
Грузовой натяжитель держит усилие весом груза постоянным на всём свободном ходе. Когда груз садится на упор, постоянство усилия пропадает. В заявку входят положение груза и запас хода тележки или каретки.
Автоматический натяжитель — лебёдка или цилиндр — держит уставку, пока узел внутри диапазона концевиков. В заявку пишут уставку, текущее положение и запас до концевика.
Длину новой конвейерной ленты назначают после этих сведений. Вытяжку каркаса берут из паспорта ленты, ход натяжителя должен эту вытяжку перекрыть. Малое натяжение видно по пробуксовке на футеровке при пуске с грузом. Избыточное поднимает нагрузку на подшипники вала и на стык.
Центрирование: барабаны, бочкообразность и роликоопоры
Новая конвейерная лента повторяет старый увод, если геометрия металла осталась прежней. Правило хода прямое: лента идёт в сторону большего диаметра и в сторону более раннего контакта с обечайкой. Непараллельные оси барабанов смещают ленту в сторону более раннего контакта с обечайкой.
Бочкообразный приводной барабан держит ленту у середины, потому что диаметр там больше. На изношенной обечайке бочкообразность пропадает, профиль становится конусным, и лента уходит на больший диаметр у кромки.
Роликоопора формирует жёлоб и участвует в ходе конвейерной ленты. Перекошенная роликоопора разворачивает ленту по ходу. Дефлекторные ролики у борта маскируют перекос осей. После замены ленты увод возвращается, когда обечайка уже конусная и оси барабанов сохраняют прежний перекос.
Биение барабана добавляет к постоянному уводу периодическую составляющую. Изношенная посадка вала или овальная обечайка меняет радиус контакта на каждом обороте, и лента рыскает с оборотом барабана. Источник такого хода — геометрия обечайки и вала. Её правят до стыковки новой ленты.
Лента смещается в сторону более раннего контакта с обечайкой.
Лента стремится к большему диаметру, к середине приводного барабана.
Ролик разворачивает ленту по ходу движения.
Стык ленты и проход по барабану и скребку
Стык ленты приводной барабан отрабатывает на каждом обороте. Стык сравнивают по трём следствиям для механики: местная толщина, жёсткость на перегибе и расход длины на соединение.
Горячая вулканизация сращивает каркас ступенями. Толщина близка к полотну, жёсткость выше родительской ленты и распределена по длине ступеней. Длину ступеней закладывают в раскрой, иначе замкнутый контур выйдет короче.
Холодная вулканизация держит тот же геометрический класс: толщину и жёсткость задают слой связующего и ступени, расход длины снова сидит в раскрое. Горячий или холодный способ выбирают по регламенту производителя ленты и по оснастке на площадке.
Механический замок — накладка или скобы поперёк полотна. Толщина скачет, стык ленты повышает местную жёсткость при огибании приводного барабана, расход длины на замок короткий. Такой стык собирают на месте, когда диаметр барабана эту жёсткость допускает.
Косой стык даёт постоянный боковой толчок и уводит полотно в сторону раннего контакта. Стык режут по угольнику.
Зазор скребка задают по ровной обкладке и проверяют на скачке толщины замка. Выступающий замок бьёт в кромку скребка: изнашиваются замок, скребок и крепление скребка к раме.
Малый барабан и весовой пролёт ведут к вулканизации: лишняя жёсткость и скачок толщины портят каркас и измерение. Сборка на месте при достаточном диаметре, вне весового пролёта и при скребке, который пропускает скачок, допускает механический замок.
Таблица замены: лента и сопряжённые металлические детали
Каждая строка карты замены заканчивается металлической деталью. Параметр конвейерной ленты стоит рядом с деталью, которую проверяют до стыковки.
Вал барабана определяет посадку и радиальное биение приводного барабана. Строку с таким признаком переносят в чертёж на изготовление деталей по чертежам. Критерий в бланке качественный: конус обечайки, выработка цапфы, ролик с заметным радиальным биением, натяжитель в упоре.
| Параметр | Где мерить | Что писать в заявку | Деталь под вопросом | Признак ремонта металла |
|---|---|---|---|---|
| Ширина ленты | По кромкам на прямом участке | Ширина | Обечайка | Сход кромки с обечайки |
| Длина замкнутого контура | При текущей натяжке | Длина и положение натяжителя | Натяжное устройство | Натяжитель в упоре |
| Каркас и число прокладок | Маркировка или торец кромки | Тип каркаса и число слоёв | Приводной барабан | Барабан ниже Dmin паспорта |
| Толщины обкладок | Рабочая и холостая стороны | Толщины обеих сторон | Футеровка | Корд открыт |
| Тип и длина стыка | На петле: вид, длина, угол | Вулканизация или замок | Скребок | Скачок толщины, косой срез |
| Диаметры барабанов | По футеровке и по металлу | Оба диаметра | Обечайка | Конус, футеровка стёрта |
| Ход натяжки | От текущего положения до упора | Тип и остаток хода | Винт натяжки | Винт в упоре |
| Диаметр и шаг роликов | Грузовая и холостая ветвь | Диаметр ролика и шаг | Роликоопора | Заметное биение ролика |
| Бочкообразность привода | Профиль приводного барабана | Есть ли бочка | Обечайка | Конус вместо бочки |
| Радиальное биение | Обечайка и ролики весового пролёта | Где бьёт | Ролик, обечайка | Пульсация на обороте |
| Цапфы и шпоночный паз | Посадка вала и паз | Размеры в чертёж вала | Вал барабана | Выработка цапфы |
Весовой участок: биение и нестабильное натяжение
Весовой участок читает вертикальную силу на роликоопоре. Конвейерная лента при этом работает как натянутая нить: часть веса груза уходит в натяжение мимо ролика. Чем выше натяжение, тем меньшая доля массы остаётся на весовой опоре. Натяжное устройство при потере усилия смещает ноль весового участка: винт ослаб, сила на ролике выросла, весы видят лишнюю силу на пустой ленте.
Биение барабана наводит периодическую погрешность на весовой участок. Овальная обечайка или ролик с радиальным биением качают вертикальную силу с каждым оборотом, и пульсация складывается с массой груза. Биение приводного барабана доходит через ход ленты и через колебание натяжения.
Четыре канала погрешности, которые остаются после тарировки одним грузом:
- Радиальное биение ролика весового пролёта. Ролик сам является опорой, и датчик снимает его вертикальную силу.
- Скачок или просадка натяжения. Винтовой натяжитель меняет долю веса, которая доходит до ролика.
- Местная погонная масса и жёсткость стыка ленты. Стык приходит как повторяющийся груз.
- Сход и переход жёлоба слишком близко к весовой роликоопоре. Лента ещё меняет форму и догружает ролик переходом.
Тарировка образцовым грузом выставляет коэффициент при стабильном натяжении и ровном ролике. Тарировка грузом не компенсирует плавающее натяжение винтового натяжителя и биение ролика: оба меняются уже после тарировки. Ремонт — ролик весового пролёта и цапфа, если биение сидит в посадке. Класс точности весов оставляют на калибровку после ремонта.
Когда вместе с лентой заказывают металлические детали
Заказ ленты и заказ металла сходятся в одной карте замены. Снабженец и механик закрывают её четырьмя шагами.
- Отметить строку карты замены, где металл уже не держит ленту: конус обечайки, натяжитель в упоре, ролик весового пролёта с биением, выработка цапфы.
- Снять эскиз вала, обечайки или ролика: посадки, шпонка, требование по биению. Для вала барабана фиксируют цапфы и посадку обечайки. Для роликоопоры фиксируют диаметр оболочки и посадочные места. На эскизе вала указывают длины шеек, посадочные диаметры под подшипник, шпоночный паз и базу, от которой задают биение обечайки.
- Изготовить или восстановить деталь по эскизу.
- Собрать узел, проверить ход конвейерной ленты вхолостую и после этого выполнять бесконечный стык. Стык до замены конусной обечайки фиксирует старый увод в бесконечной петле.
Шейки вала, которые задают радиальное биение приводного барабана, проходят шлифовку. Биение обечайки и ролика подтверждают на контроле геометрии. Вал барабана заказывают отдельно по цапфам, ролик — по оболочке и биению.
Сопряжённые детали по чертежу — это изготовление деталей по чертежам: делаем в Чебоксарах, отгрузка по РФ. В заявке — эскиз с посадками, шпонкой и требованием по биению и строка карты замены, из-за которой деталь понадобилась.