Содержание8
Корпус редуктора на одну штуку редко окупает литейную модель: оснастка стоит как несколько готовых корпусов, а узел в ремонте простаивает, пока идёт поиск отливки. Ошибка межосевого или увод оси после сварки сажает зуб на кромку, и новый корпус приходится перетачивать уже в сборе. Сварной корпус из листа закрывает единичный заказ, замену треснувшего корпуса и импортный редуктор без запчастей. Для конструктора здесь поля посадки и допуск осей, для снабженца — срок единички против серии. Дальше — состав корпуса, зачем отжиг до чистовой расточки, как за один установ держат межосевое расстояние и параллельность осей, и какой комплект данных нужен на расчёт.
Коротко: сварной корпус заменяет литой на одной штуке, в ремонте и на импортном редукторе без запчасти. Маршрут: раскрой листа, сварка, отжиг для снятия напряжений по марке стали, расточка посадочных отверстий обеих стенок за один установ. ГОСТ 1643-81 нормирует межосевое расстояние и параллельность осей по степени точности. Проверяют их на КИМ или индикатором от борштанги. На серии, когда модель уже есть, литьё из серого чугуна снова уместно.
Когда корпус редуктора сваривают из листа
Литой корпус редуктора оправдан на повторяемой отливке: серый чугун даёт жёсткую оболочку. Сварной корпус ставят вместо литого в трёх случаях.
- Единичное изготовление без модели. Корпус редуктора нужен в одном экземпляре: опытный узел, нестандартное межосевое, посадка под уже купленные шестерни. Модель ради одной отливки дольше и дороже, чем сварить корпус из листа и расточить посадки.
- Ремонт своего редуктора. Треснувший или изношенный литой корпус меняют на сварной, снятый по образцу. Межосевые, фланцы и посадочные места повторяют валы и подшипники, которые остаются в узле.
- Импортный редуктор без запчастей. Заводская отливка снята с производства или едет слишком долго. Обмер рабочего узла даёт геометрию, и сварной корпус редуктора встаёт на прежние валы и зубчатые колёса.
Литьё снова уместно, когда заказ становится серией и модель делают один раз на всю партию. Повторяемый литой корпус редуктора тогда выигрывает у сварки по штучной трудоёмкости: швы, рёбра и отжиг сидят в каждой штуке. До этой границы сварной корпус заменяет литой и обходится без литейной оснастки.
Из чего состоит сварной корпус
Сварной корпус сваривается из листовой стали. Корпус редуктора из стали обычно собирают из Ст3сп или 09Г2С: обе марки хорошо варятся. Ст3сп берут на спокойную нагрузку, 09Г2С — на удар и минус. Толщину задаёт чертёж, жёсткость набирают сечением и рёбрами.
По чертежу сварной корпус из листа складывается из таких частей.
- Стенки. Две боковые пластины несут отверстия под подшипники, их кроят из листа с припуском под бобышку.
- Фланцы и лапы. Крепление к раме, стык крышки, привалочные плоскости двигателя и крышек.
- Бобышки под подшипник. Кольцо или накладка из той же листовой стали вокруг будущего отверстия. Припуск на бобышке оставляют до отжига.
- Рёбра. Полосы листа по стенке и днищу, они держат форму под нагрузкой зуба.
- Разъём, если он есть на чертеже. Плоскости стыка обрабатывают, половины стягивают, затем растачивают общее отверстие. Цельный корпус варят тоннелем: обечайку гнут и вваривают между стенками.
Раскрой стенок, рёбер и фланцев делает лазерная резка, обечайку получают гибкой листового металла. После сварки посадочные места ещё с припуском.
Зачем отжиг перед чистовой расточкой
Сварной корпус требует отжига для снятия напряжений. Шов при остывании тянет стенки, бобышка сидит на припуске, и в металле остаётся поле напряжений. Пока оно есть, чистовой размер снимать рано: отверстие, расточенное сразу после сварки, уходит, когда напряжения ослабевают — от времени, от транспортировки, от следующего прохода резца.
Отжиг сварного корпуса делают по марке стали, до чистовой расточки. Смысл один: дать металлу сесть, пока на бобышках ещё припуск. После снятия сварочных напряжений корпус остывает и только тогда встаёт на расточку.
Пропуск отжига выглядит так: деталь в станке кажется годной и уходит в брак на контроле через день. Межосевое уходит на величину, которой зубчатому зацеплению уже много, соосность отверстий одной оси расходится, крышка перестаёт садиться на штифты. Подрезка по месту на собранном редукторе оставляет этот увод: базы уже срезаны.
Сварочные работы на этом маршруте закрывают термообработкой перед механикой. Черновой припуск на бобышке оставлен, чтобы чистовая расточка снимала уже спокойный металл.
Расточка посадочных за один установ
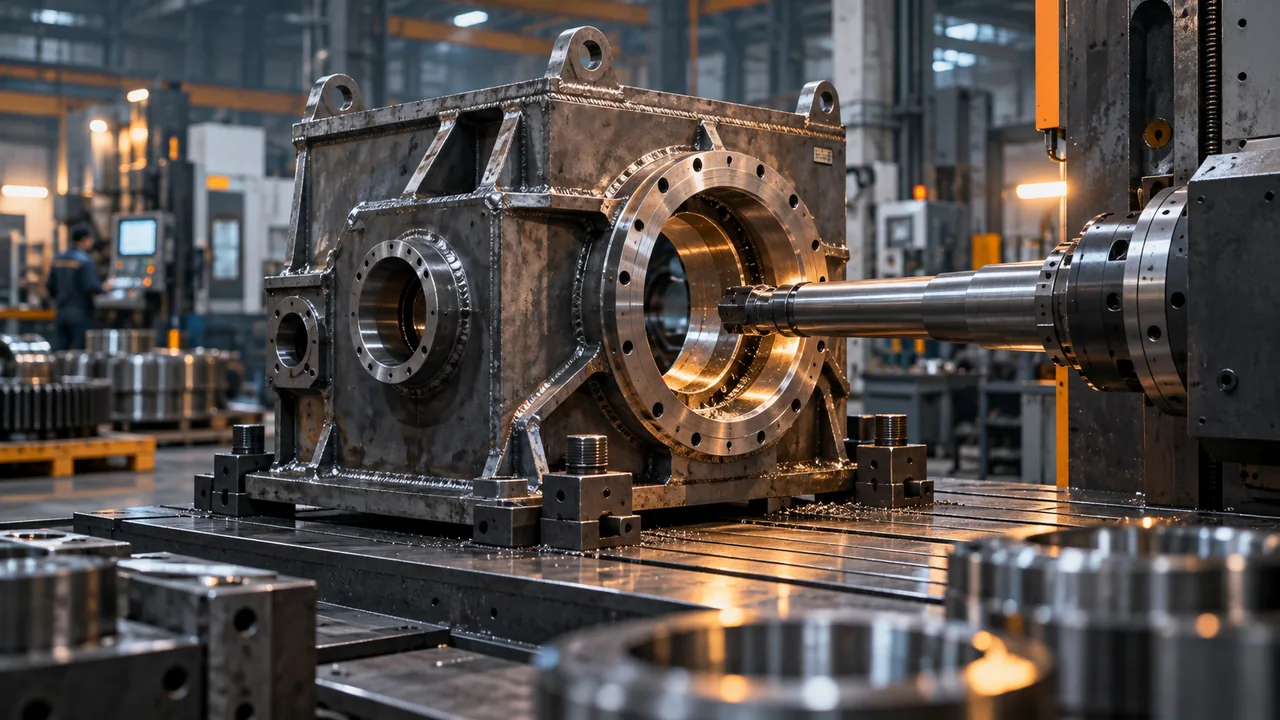
После отжига расточка корпуса редуктора идёт за один установ: обе стенки и все оси. Обработка за один установ, база одна. Борштанга проходит обе стенки по оси I, шпиндель сдвигается на межосевое и проходит ось II. Расточка посадочных отверстий формирует параллельность осей: обе оси сняты от одной базы, без переустановки.
Соосность корпуса редуктора на одной оси даёт сама борштанга: два отверстия видят одну ось инструмента. Переворот корпуса между стенками складывает две ошибки установа, и вал встаёт с изломом.
Раскрой стенок и бобышек оставляет припуск. Сварка собирает стенки, фланцы, рёбра и бобышки. Отжиг для снятия напряжений сажает металл. Расточка отверстий двух стенок одной борштангой выводит посадочные диаметры и положение осей. Контроль осей делают на той же базе.
Крупногабаритная обработка держит корпус на плите. Сверление и расточка дают отверстие под подшипник: диаметр, упорный торец и фаску.
Что задают на отверстии под подшипник
Посадочные места входят в состав корпуса редуктора: на них садятся вал и подшипник. Отверстие под подшипник описывают связкой размеров, и расточка посадочных отверстий закрывает её за тот же установ, что и оси.
- Диаметр и поле допуска. Для неподвижного наружного кольца частый ориентир — H7 по ГОСТ 3325: кольцо стоит в корпусе, вращается вал. Посадку при циркуляционном нагружении кольца согласуют по чертежу до запуска и пишут в заявке явно.
- Шероховатость. Её задают на диаметре отверстия и на упорном торце. Грубая поверхность под кольцом работает на фреттинг, грубый торец перекашивает подшипник.
- Упорный торец. Он держит наружное кольцо вдоль оси. Перпендикулярность торца к отверстию получают в том же установе, что и диаметр.
- Канавки и фаски. Канавка под стопорное кольцо, выход резца, фаска под заход кольца. Глубину канавки берут с чертежа: слишком глубокая канавка ослабляет бобышку.
Посадочное место корпуса редуктора без полного набора этих пунктов возвращают на уточнение до запуска.
Как обеспечивают межосевое расстояние и параллельность осей
Межосевое расстояние редуктора и параллельность осей решают, как сядет зуб. ГОСТ 1643-81 нормирует отклонение межосевого расстояния и отклонение от параллельности осей по степени точности передачи. КИМ-контроль подтверждает межосевое расстояние; на станке то же смотрят индикатором от борштанги.
Соосность отверстий корпуса — совпадение двух посадок одной оси, стенка к стенке. Параллельность осей — положение оси I относительно оси II.
Допуск берут с чертежа заказчика или из ГОСТ 1643-81 под назначенную степень точности. Диаметр отверстия сверяют с ГОСТ 3325.
| Параметр | На что влияет | Как обеспечивают | Как проверяют |
|---|---|---|---|
| Межосевое расстояние | Контакт и зазор зуба | Одна база, сдвиг на межосевое | КИМ, степень по ГОСТ 1643-81 |
| Параллельность осей валов | Контакт по длине зуба | Обе оси с одной базы | КИМ, ГОСТ 1643-81 |
| Соосность отверстий одной оси | Излом вала | Одна борштанга | Индикатор или КИМ |
| Перпендикулярность упорного торца | Перекос кольца | Подрезка в том же установе | Индикатор, допуск с чертежа |
| Диаметр посадочного отверстия | Посадка кольца | Расточка после отжига | Нутромер, ГОСТ 3325 |
Литой и сварной корпус по сроку, массе, жёсткости и цене
Литой корпус отливается из серого чугуна, чаще СЧ20 или СЧ25. Сварной корпус заменяет его на разовом заказе, до изготовления модели. Срок, масса, жёсткость и цена — четыре оси, по которым снабженец собирает заказ.
Серый чугун гасит вибрацию передачи лучше стального листа равной жёсткости. Стальной лист набирает жёсткость рёбрами и толщиной стенки. На одной штуке модель удлиняет литьё: сварной корпус за это время проходит отжиг и расточку. Ремонт по образцу остаётся за сваркой: треснувший корпус обмеряют и варят замену.
| Критерий | Литой корпус | Сварной корпус из листа |
|---|---|---|
| Срок на одну штуку | Модель удлиняет запуск | Сразу в раскрой и сварку |
| Срок на серию | Повторяемая отливка после модели | Швы и отжиг на каждой штуке |
| Масса | Стенка чугуна обычно толще | Лист тоньше, жёсткость рёбрами |
| Жёсткость и демпфирование | Серый чугун гасит вибрацию | Жёсткость набирают рёбрами |
| Цена единичного заказа | В цену входит модель | Лист, сварка, отжиг, расточка |
| Ремонт по образцу | Модель под одну аварию | Обмер образца и сварная замена |
| Типичный материал | Серый чугун СЧ20 или СЧ25 | Лист Ст3сп или 09Г2С |
Что прислать для расчёта корпуса
Для расчёта корпуса редуктора технологу нужен комплект исходных данных: по нему получают срок и стоимость.
- Чертёж или образец. Чертёж с межосевыми, полями посадок и разрезом по осям. Образец или обмер присылают вместе с чертежом или вместо утерянного комплекта: межосевые, посадочные диаметры, фланцы, лапы. Износ сверяют с подшипниками и валами, которые остаются в узле.
- Марка материала. Ст3сп, 09Г2С или марка с чертежа. При замене чугунного корпуса марку стали согласуют до резки листа: от неё зависит отжиг.
- Количество. Одна штука, ремонтный комплект или партия. По количеству видно, остаётся ли сварной корпус или пора возвращаться к литью с моделью.
- Габарит. Длина, ширина, высота корпуса и масса образца, если деталь уже есть.
- Условия работы. Нагрузка, обороты, среда и температура. По ним выбирают толщину листа, рёбра и поле посадки подшипника.
Изготовление корпуса редуктора по чертежу ведёт IRONEX (ООО «Разар», Чебоксары, отгрузка по РФ). Заявку отправляют на расчёт: срок и стоимость возвращают по геометрии этого корпуса.