Содержание8
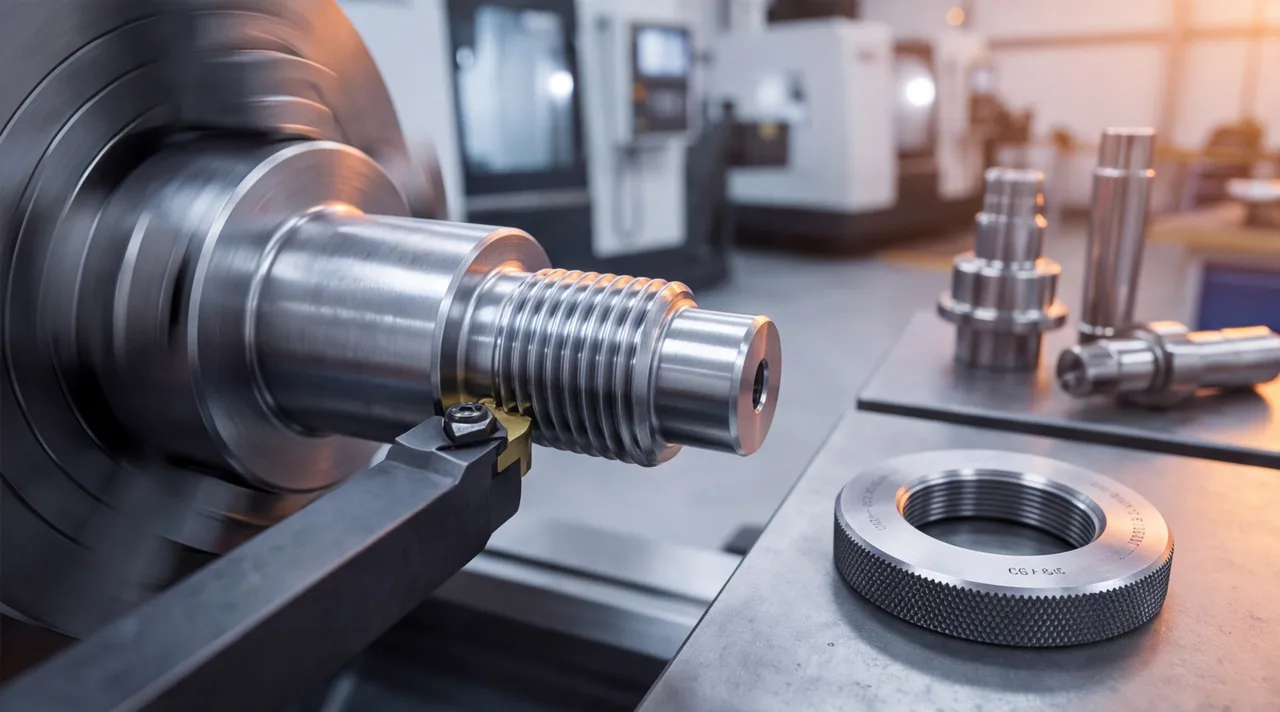
Вал длиной 400 мм с резьбой М30×2 на всю длину метчиком не сделать, плашка даст «гуляющий» шаг и рваные витки, а гайка от соседнего поставщика то не наживляется, то болтается. В таких случаях резьбу режут на токарном станке резцом: шаг задаёт станок, а не инструмент, и средний диаметр можно довести до нужного значения последними проходами. Разберём параметры метрической резьбы, формулы диаметров, число проходов по материалам, допуск 6g/6H и способы контроля, а заодно что написать в чертеже, чтобы заказ не вернулся с вопросами.
Коротко: метрическая резьба имеет угол профиля 60°, а посадку определяет средний диаметр d2 = d − 0,6495·P, где P — шаг. Резец нарезает её за несколько проходов: подача за оборот шпинделя равна шагу, глубина каждого следующего прохода меньше предыдущего. Для стали обычно нужно 6–8 проходов при шаге 1,5 мм, для нержавейки 8–10, для алюминия 5–7, плюс один-два зачистных. Ходовая пара допусков общего назначения — 6g для болта и 6H для гайки, проверяют её калибрами ПР/НЕ.
Резец или метчик: когда токарное нарезание резьбы выигрывает
Типовая ситуация: нужна длинная точная резьба, метчик идёт по ней с нарастающим моментом, стружка забивает канавки, а к концу серии из-за износа инструмента средний диаметр уходит из поля допуска. Плашка на наружной резьбе даёт ту же картину плюс перекос. Метчики и плашки хороши на своём месте, но у резца есть набор преимуществ, которых у них нет.
Резец предпочтительнее, если:
- резьба длинная — шаг выдерживает синхронизация подачи со шпинделем, а не заборная часть инструмента;
- нужна точность по среднему диаметру — его подгоняют последними проходами под калибр или под ответную деталь, у метчика он «зашит» в инструмент и уходит по мере износа;
- диаметр крупный — метчики и плашки больших типоразмеров редки и дороги, а резец для одной пластины подходит на все диаметры с тем же шагом;
- шаг нестандартный или мелкий, резьба левая, многозаходная;
- резьба должна быть соосна базе — она нарезается в том же установе, что и наружная поверхность или расточка;
- материал тяжёлый — в нержавеющей стали метчик наклёпывает поверхность и ломается, а резец работает мелкими проходами и берёт упрочнённый слой.
Метчик, напротив, выигрывает там, где отверстие короткое, диаметр небольшой, а деталей много: один проход, минимум наладки, время цикла в секундах. Всё, что длиннее, точнее и крупнее, разумнее точить.
Параметры резьбы: угол 60°, шаг и три диаметра профиля
Метрическая резьба — это треугольный профиль с углом при вершине 60°. Его размеры полностью определяются двумя числами: номинальным (наружным) диаметром d и шагом P, то есть расстоянием между соседними витками вдоль оси. Остальное считается.
Диаметров у резьбы три, и путать их нельзя:
- наружный d — по вершинам витков болта, это число после буквы М;
- средний d2 — диаметр воображаемого цилиндра, на котором ширина витка равна ширине впадины;
- внутренний — по впадинам: d3 у болта и D1 у гайки.
Посадку определяет именно средний диаметр. Витки болта и гайки соприкасаются боковыми гранями, а не вершинами, поэтому свободно резьба ходит или заедает — решают доли миллиметра по d2, а не по наружному диаметру. По той же причине допуск назначают прежде всего на d2.
Формулы позволяют проверить любой размер без справочника: достаточно знать d и P. Для крупного шага P берут из стандарта, для мелкого пишут в обозначении явно — М12 без шага всегда означает М12×1,75, а М12×1,5 это уже другая резьба, несовместимая с первой.
Таблица размеров: шаг и диаметры резьб М6–М24 с крупным шагом
Ниже номинальные размеры самых ходовых резьб с крупным шагом. Диаметр заготовки под наружную резьбу обычно точат чуть меньше номинального d, а под внутреннюю растачивают близко к D1; конкретную величину задаёт технолог под материал и инструмент.
| Резьба | Шаг P, мм | Средний диаметр d2, мм | Внутренний диаметр гайки D1, мм | Внутренний диаметр болта d3, мм |
|---|---|---|---|---|
| М6 | 1,0 | 5,350 | 4,917 | 4,773 |
| М8 | 1,25 | 7,188 | 6,647 | 6,466 |
| М10 | 1,5 | 9,026 | 8,376 | 8,160 |
| М12 | 1,75 | 10,863 | 10,106 | 9,853 |
| М16 | 2,0 | 14,701 | 13,835 | 13,546 |
| М20 | 2,5 | 18,376 | 17,294 | 16,933 |
| М24 | 3,0 | 22,051 | 20,752 | 20,319 |
Разница между D1 и d3 не случайна: у гайки впадина профиля выполняется чуть глубже расчётной, а у болта закругляется по радиусу. Для наладки это означает одно: диаметр отверстия под внутреннюю резьбу берут по D1, а диаметр болта после резьбы контролируют по d2, а не по впадинам.
Резец, станок и врезание: как подготовить проход
Резьбовой резец имеет режущую кромку с углом профиля 60°: это либо напайной или сборный резец, либо сменная твердосплавная пластина, которую ставят в державку. Пластины бывают под полный профиль (сразу формируют вершину и впадину) и под неполный, где вершины потом дорабатываются отдельным проходом. Порядок работы такой:
- Заготовка. Точение диаметра под резьбу, заходная фаска, проточка для выхода резца в конце резьбы. Без проточки или сбега резец упирается в плечо детали, а на скорости это поломка пластины.
- Установка резца. Вершина точно по оси центров, режущая кромка строго перпендикулярно оси детали. Ставят по шаблону: перекос даёт несимметричный профиль, и калибр не свинчивается, хотя шаг и диаметры в норме.
- Синхронизация подачи. За один оборот шпинделя суппорт проходит ровно один шаг. На универсальном станке это обеспечивает маточная гайка ходового винта, на станке с ЧПУ — датчик положения шпинделя и цикл G76 (многопроходный) или G92 (один проход за команду).
- Врезание. Радиальное — резец идёт строго поперёк оси, режут обе боковые кромки сразу. Или по боковой грани — подача врезания наклонена примерно на половину угла профиля, то есть порядка 30°, и стружку снимает в основном одна кромка.
- Зачистные проходы. Последние один-два прохода выполняют без добавочной глубины, они выбирают упругий отжим детали и подравнивают профиль.
Сравнение двух способов врезания простое. Радиальное проще в программе, но стружка получается широкая и зажатая с двух сторон, поэтому в вязких сталях она хуже отходит и греет пластину. Врезание по боковой грани даёт более лёгкую стружку и меньший нагрев, но кромка, которая не работает, изнашивается неравномерно, и профиль подправляют на чистовых проходах. Режимы резания мы здесь не приводим: скорость и подача зависят от марки пластины и материала, их берут из каталога производителя инструмента.
Число проходов: таблица «шаг — материал — допуск»
Резьбу нельзя снять за один проход: сечение стружки во впадине треугольное, и нагрузка на пластину растёт лавинообразно. Поэтому глубину делят на несколько врезаний, причём каждое следующее мельче предыдущего — так сечение стружки остаётся примерно постоянным, а кромка не перегружается.
| Шаг P, мм | Проходы, конструкционная сталь | Проходы, нержавеющая сталь | Проходы, алюминий | Типовое поле допуска |
|---|---|---|---|---|
| 1,0 | 5–7 | 6–8 | 4–6 | 6g / 6H |
| 1,5 | 6–8 | 8–10 | 5–7 | 6g / 6H |
| 2,0 | 8–10 | 10–12 | 6–8 | 6g / 6H |
| 2,5 | 9–12 | 11–14 | 7–9 | 6g / 6H |
| 3,0 | 10–14 | 12–16 | 8–10 | 6g / 6H |
Как читать таблицу. Нержавеющая сталь требует больше проходов, чем конструкционная: она наклёпывается, плохо отводит тепло, и на последних проходах приходится делать глубину мельче, чтобы кромка не «трясла» упрочнённый слой. При этом слишком малую глубину брать тоже нельзя, иначе резец не режет, а трёт поверхность и упрочняет её ещё сильнее. О том, как в целом ведёт себя этот материал под резцом, мы писали на странице токарной обработки нержавейки.
В алюминии проходов меньше, потому что сила резания низкая, но появляется другая проблема — налипание материала на кромку. Она должна быть острой и полированной, а стружка должна свободно уходить, иначе нарост срывает куски профиля и ухудшает чистоту резьбы. После рабочих проходов делают один-два зачистных без добавочной глубины: так снимают остаточную упругость и стабилизируют размер по среднему диаметру.
Допуск 6g/6H: что он означает и что выдерживается резцом
Обозначение вида М20×1,5-6g читается так: наружная метрическая резьба диаметром 20 мм с шагом 1,5 мм и полем допуска 6g. Внутри поля допуска два элемента:
- 6 — степень точности. Средняя, самая ходовая для общего назначения. Есть более точные и более грубые степени, но обещать их без проверки оснастки и станка неправильно.
- g — основное отклонение наружной резьбы. Оно смещает поле допуска вниз от номинала и создаёт гарантированный зазор в соединении.
- H — основное отклонение внутренней резьбы. Нижняя граница поля совпадает с номиналом, отклонение равно нулю.
Пара 6H/6g даёт посадку с зазором: болт всегда чуть меньше гайки по среднему диаметру, поэтому соединение собирается от руки и не заедает. Допуск задан на средний диаметр и на диаметр вершин (для гайки — на внутренний диаметр D1), а не на что-то одно. Требования и таблицы допусков даёт ГОСТ 16093-2004.
Гарантированный зазор g нужен ещё и под покрытие. Если деталь идёт на цинкование или другую гальваническую обработку, слой покрытия «толстеет» на резьбе, и запас в поле допуска уходит на него. Поэтому в чертеже нужно прямо написать, к какому состоянию относится размер: до покрытия или после. Резцом на токарном станке при нормальной наладке стабильно получают резьбу общего назначения по 6g и 6H; для более точных степеней нужны отдельные условия и контрольный инструмент, а обещания «по любому допуску» без калибра ничего не стоят.
Контроль резьбы: калибры, пробки и косвенные методы
Проверка идёт в двух точках: в процессе наладки, пока деталь на станке, и на приёмке готовой партии. Инструмент для этого разный.
| Инструмент | Что проверяет | Где применяют |
|---|---|---|
| Резьбовое кольцо ПР/НЕ | Наружная резьба, годность по допуску | Наладка и приёмка партии |
| Резьбовая пробка ПР/НЕ | Внутренняя резьба, годность по допуску | Наладка и приёмка партии |
| Резьбовой микрометр со вставками | Средний диаметр | Точные и единичные детали |
| Метод трёх проволочек | Средний диаметр, независимо от калибров | Арбитраж, крупные резьбы |
| Резьбомер (шаблон) | Шаг и профиль | Наладка станка, входной контроль |
| Проектор или микроскоп | Профиль и угол | Ответственные детали |
Принцип работы калибров простой. Проходной (ПР) должен свинчиваться с резьбой свободно, на всю её длину: это значит, что нигде нет зажимающего участка, а профиль не выходит за нижний предел. Непроходной (НЕ) не должен идти дальше первых витков: если он проходит глубже, средний диаметр вышел за верхний предел, резьба «худая». Такой набор подтверждает, что резьба лежит в поле допуска, но не показывает, насколько она близка к границе.
Когда нужно знать конкретный средний диаметр, например для подгонки под ответную деталь, применяют микрометр со вставками или метод трёх проволочек: проволочки калиброванного диаметра кладут во впадины, а размер по ним пересчитывают в d2. На сложных деталях и в партиях с протоколом такую проверку выносят на отдельную операцию, для неё существует контроль на КИМ. Резьбовой шаблон на приёмку не подходит: он подтверждает шаг, но не допуск.
Типичные дефекты и что указать в чертеже при заказе резьбы
Почти у каждого дефекта есть понятная причина, и её видно по виду резьбы.
- Рваные витки и нарост. Тупая или неподходящая кромка, лишние обороты на малой подаче, отсутствие СОЖ на вязком материале.
- Неверный шаг. Ошибка синхронизации подачи со шпинделем, неправильно выбрана гайка ходового винта на универсальном станке, люфт.
- Завал профиля или несимметричные грани. Слабое крепление резца, вылет державки, перекос резца относительно оси.
- Резьба не свинчивается с калибром, хотя шаг верный. Средний диаметр вне поля допуска или профиль несимметричный: проверять установку по шаблону.
- Гайка идёт туго на длинной резьбе. Накопленная погрешность шага, тепловое расширение заготовки, недостаточная жёсткость длинного вала.
Чтобы заказ ушёл в работу без уточнений, в чертеже должно быть указано:
- полное обозначение с шагом и полем допуска, например М20×1,5-6g, а для левой резьбы отметка LH;
- длина резьбы и то, как она заканчивается: выход резьбы, проточка или сбег;
- материал и состояние поставки, если есть термообработка;
- размер до или после покрытия, если оно есть;
- размер партии и требование к контролю: калибры, протокол, выборка.
На цену и срок резьбы влияет материал (нержавейка и жаропрочные сплавы идут медленнее стали), длина и число резьб на детали, требуемая степень точности и объём контроля. Цена операции считается по машинному времени и входит в маршрут детали, точная стоимость определяется по чертежу. Если резьба идёт на детали, которая и так проходит токарную обработку, её нарезают в том же установе, что почти не добавляет времени. Для расчёта по вашему чертежу пришлите файл на страницу расчёта: технолог подберёт способ, проходы и контроль под материал и серию.