Содержание8
Чертёж требует Ra 1,6, партия пришла на склад, а профилометра на входном контроле нет — есть набор образцов и вопрос, можно ли на него положиться. Можно, но в узких границах: образец сравнения по ГОСТ 9378-93 даёт быструю оценку «не грубее», если у образца и детали совпадают материал, метод обработки и направление следов. Ниже — какое Ra дают точение, фрезерование и шлифование, как подобрать образец, в каком порядке принимать детали и в каких случаях без прибора уже не обойтись.
Коротко: образец шероховатости — металлическая пластина с известным Ra, с которой деталь сверяют глазом и ногтем. Он работает только при совпадении метода обработки, материала и направления следов. Справочные ориентиры: черновое точение Ra 12,5–6,3 мкм, чистовое 3,2–0,8, шлифование 1,6–0,2. Число Ra в знаке на чертеже — верхний предел. Посадочные, уплотнительные и спорные поверхности принимают контактным профилометром с записью результата в акт.
Что такое образцы шероховатости и когда ими можно обойтись без прибора
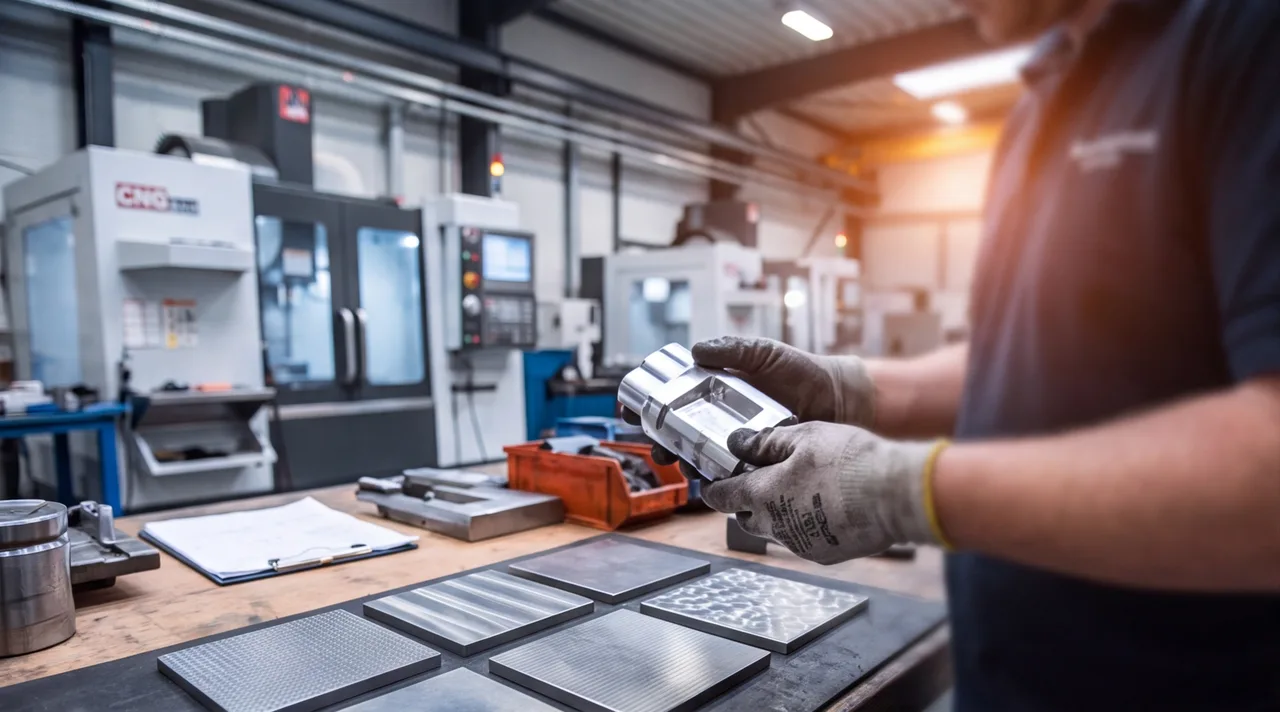
Образцы шероховатости поверхности, или образцы сравнения, — набор металлических пластин, на каждой из которых нанесена поверхность с известным значением Ra. Деталь сверяют с ними глазом и на ощупь и делают вывод: не грубее какого образца.
Требования к образцам задаёт ГОСТ 9378-93. Наборы делают отдельно под каждый вид обработки — точение, фрезерование цилиндрической и торцовой фрезой, шлифование плоское и круглое, полирование и другие — и под разные материалы: одно и то же Ra на стали и на алюминии выглядит по-разному. От измерения образец отличается принципиально: он даёт ступень стандартного ряда, а контактный профилометр — число, которое можно записать в протокол.
Что даёт образец:
- быструю оценку «не грубее» прямо у станка, на складе или в цехе заказчика;
- работу без электроники, питания и калибровки прибора;
- проверку на месте, без отправки детали в лабораторию.
Чего образец не даёт:
- численного значения: результат — ближайшая ступень ряда, а не точное Ra;
- протокола, на который можно сослаться в рекламации;
- проверки по Rz и другим параметрам: образцы маркированы по Ra;
- уверенного различения ступеней на очень гладких поверхностях: соседние образцы там глазом уже не разделить.
Ra, Rz и знак шероховатости на чертеже: что именно сравнивают с образцом
«Ra 1,6 — это сколько и на какой поверхности?» — вопрос, который технолог слышит от конструкторов регулярно. Ra — среднее арифметическое отклонение профиля от средней линии на базовой длине, в микрометрах. Проще говоря, средняя высота микронеровностей. Параметр нормирует ГОСТ 2789-73, там же описан Rz — высота неровностей профиля по десяти точкам, который сильнее реагирует на отдельные глубокие риски. Переводного коэффициента между Ra и Rz нет: он зависит от формы профиля, поэтому пересчитывать один в другой «по прикидке» нельзя.
Правила обозначения на чертеже задаёт ГОСТ 2.309. Знак с чертой на полке означает, что поверхность получена удалением слоя материала — точением, фрезерованием, шлифованием. Знак с кружком — без удаления слоя (литьё, штамповка, прокат). Знак без дополнений способ получения не устанавливает. Число в знаке без буквы означает Ra, остальные параметры пишут с символом. Направление неровностей, если оно важно, отмечают значками: = параллельно, ⊥ перпендикулярно, X перекрещивающееся, M произвольное, C кругообразное, R радиальное. Класс чистоты со значком ▽ на старых чертежах — это диапазон Ra, а не число: его значение уточняют у конструктора, подробнее в вопросах в конце статьи.
Таблица: какое Ra даёт точение, фрезерование и шлифование и как выглядит образец
Диапазоны в таблице — общепринятые справочные ориентиры по стандартному ряду Ra для стальных деталей, а не гарантия конкретного станка: реальное значение зависит от материала, инструмента, режимов и жёсткости системы «станок — деталь».
| Вид обработки | Ra, мкм (ориентир) | Следы обработки на образце | Чем удобнее контролировать |
|---|---|---|---|
| Точение черновое | 12,5–6,3 | Крупная винтовая линия от подачи, хорошо видна и чувствуется ногтем | Образец |
| Точение чистовое | 3,2–0,8 | Мелкая винтовая или кольцевая структура, различима под косым светом | Образец; на ответственных поверхностях профилометр |
| Точение тонкое | 0,8–0,4 | Почти гладкая поверхность, следы подачи угадываются только под светом | Профилометр |
| Фрезерование черновое | 12,5–6,3 | Заметные ступени и дуги от зубьев фрезы | Образец |
| Фрезерование чистовое, цилиндрическая фреза | 3,2–1,6 | Параллельные бороздки поперёк направления подачи | Образец |
| Фрезерование чистовое, торцовая фреза | 1,6–0,8 | Пересекающиеся дуги мелкого шага | Образец; на ответственных поверхностях профилометр |
| Шлифование предварительное, плоское и круглое | 1,6–0,8 | Тонкие штрихи, параллельные при плоском и кольцевые при круглом шлифовании, матовый вид | Образец |
| Шлифование чистовое, плоское и круглое | 0,8–0,2 | Едва видимые штрихи, ровный полуматовый блеск | Профилометр |
Чем ниже Ra, тем жёстче требования к станку, инструменту и режимам и тем дороже деталь: каждая ступень ряда вниз — это, как правило, лишний проход или переход на другую операцию. Если на чертеже стоит Ra 0,8 и ниже, а деталь после чистового точения не выходит в это значение, следующий шаг — шлифовка, которая ведётся в диапазоне Ra 0,2–1,6 мкм.
Как подобрать образец под деталь: материал, метод обработки и направление следов
Образец работает только как сравнение подобного с подобным. Если совпадение нарушено, цифра Ra на образце перестаёт что-либо значить для вашей детали. Типичная ошибка: фрезерованную плоскость с Ra 1,6 сверяют с токарным образцом Ra 1,6. У точения следы кольцевые или винтовые, у торцового фрезерования — пересекающиеся дуги. Цифра одна, картина разная, а глаз и ноготь оценивают именно картину, а не высоту неровностей. В итоге годную деталь бракуют или, наоборот, принимают грубую.
Перед сравнением должны совпасть пять вещей:
- Метод обработки. Точёное с точёным, фрезерованное с фрезерованным, шлифованное со шлифованным. Образцы разных методов между собой не заменяют друг друга.
- Материал. Сталь со сталью, алюминий с алюминием: разные материалы по-разному отражают свет и по-разному ощущаются под ногтем.
- Форма поверхности. Плоскость с плоскостью, цилиндр с цилиндром: кривизна меняет вид бликов.
- Направление следов. Образец и деталь держат под одним углом к свету, а ощупывают поперёк следов: у вала — вдоль оси, у фрезерованной плоскости — поперёк борозд.
- Освещение и чистота. Масло, СОЖ, окалина и пыль искажают и вид, и ощущение. Обе поверхности сухие и чистые, свет рассеянный, падает под углом.
Приёмка деталей по образцам на входном контроле: порядок действий
Порядок для контролёра или снабженца заказчика, у которого на руках чертёж, партия и набор образцов:
- Сверьте требование на чертеже. Параметр, значение, к какой поверхности или зоне оно относится. Если указан Rz, образцы не подойдут — берите прибор.
- Выберите образец. Тот же метод обработки и материал, что у детали. Проверьте, что образец чистый и не затёрт: заполированный образец кажется глаже, чем есть, и пропускает грубые детали. Образец «из прошлой партии» без паспорта эталоном не считается.
- Осмотрите деталь при хорошем свете. Свет рассеянный, деталь сухая и без остатков СОЖ. Сначала оцените общую картину следов и посторонние дефекты: задиры, вибрационные полосы, прижоги.
- Сравните на ощупь. Проведите ногтем поперёк следов сначала по образцу, затем по детали — одним движением и с одним усилием, несколько раз.
- Примите решение по правилу «не грубее образца заданного Ra». Деталь не грубее образца с Ra по чертежу — принимаем. Ощущается как соседняя, более грубая ступень — не принимаем без измерения.
- Спорные и пограничные детали передайте на профилометр. Результат измерения и номер детали запишите в акт приёмки: без записи спор вернётся на следующей партии.
Проверяйте выборку с разных мест партии и разных участков поверхности: шероховатость меняется вдоль детали из-за износа инструмента и вибраций. Если поверхностей много, начните с самых ответственных — посадочных, уплотнительных, направляющих.
Когда образцов недостаточно: контактный профилометр и спорные случаи
Образцы не заменяют измерение, и это не слабость метода, а его область применения. Быстрая оценка «не грубее» подходит для большинства свободных и неответственных поверхностей. Для остальных нужен прибор.
| Способ контроля | Что показывает | Когда применять | Ограничения |
|---|---|---|---|
| Образцы сравнения | Ступень ряда Ra: деталь не грубее образца или грубее | Входной контроль неответственных поверхностей, оперативная проверка у станка | Нет числа и протокола, зависит от опыта контролёра, нужны совпадения по методу, материалу и следам, не работает для Rz |
| Контактный профилометр | Числа Ra, Rz и других параметров по профилю, вычисленному по движению щупа | Посадочные и уплотнительные поверхности, спорная приёмка, протокол по договору | Щуп не достаёт в узкие канавки и малые радиусы, нужна ровная зона достаточной длины, прибор проверяют по образцовой мере |
| Бесконтактный оптический прибор | Числа и карта рельефа участка поверхности без касания | Мягкие и покрытые поверхности, где щуп оставит след, сложные участки, лабораторные измерения | Чувствителен к чистоте и блеску поверхности, дороже и чаще стоит в лаборатории, чем в цеху |
На прибор переходят в четырёх случаях. Поверхность посадочная или уплотнительная, где Ra влияет на работу узла. Приёмка спорная, и нужен документ, на который можно сослаться. В договоре или ТЗ прямо записан протокол измерения. На чертеже указан Rz или диапазон значений. При измерении щуп ведут поперёк следов обработки на участке длиной в несколько базовых длин: при базовой длине 0,8 мм это обычно около 4 мм, поэтому на узкой полоске или в неглубокой канавке шириной 2 мм корректное измерение невозможно.
Как добиться нужной Ra: хватит ли чистовой обработки или нужна шлифовка
Ra выбирают по функции поверхности, а не по принципу «чем ниже, тем лучше». Для свободных и нерабочих поверхностей хватает чернового или получистового прохода. Посадочные поверхности требуют более низкого Ra, а поверхности, работающие на уплотнение и трение, — ещё ниже, но и здесь слишком гладкая поверхность не всегда лучше: на трущихся парах она хуже удерживает масляную пленку. Каждая ступень ряда вниз добавляет операции и стоимость, поэтому лишнюю гладкость не заказывают.
Чистовое точение на наших станках выходит в Ra 0,4–1,6 мкм, поэтому для многих посадок шлифовка не нужна; подробнее — на странице чистовой токарной обработки. Пора переходить со чистового точения или фрезерования на шлифование, если:
- требуемое Ra на посадочной поверхности ниже того, что стабильно даёт чистовой проход на этом материале;
- деталь закалена: после термообработки поверхность доводят шлифованием в размер;
- жёсткий допуск на размер нужен вместе с низкой шероховатостью, особенно на длинных и тонких деталях;
- материал вязкий — нержавейка, медь, — и на чистовом проходе появляются задиры и налипание.
Ответ на «хватит или нужна шлифовка» зависит от материала, инструмента и жёсткости детали, и его проверяют по чертежу. Ориентир по стоимости технолог даёт после расчёта; общие принципы ценообразования собраны на странице цен.
Что указать на чертеже и в заказе, чтобы приёмка по образцам не стала спором
Большинство споров по шероховатости вырастает не из брака, а из недосказанности в чертеже и договоре. Чтобы приёмка по образцам проходила без разногласий, запишите:
- Параметр и значение. Ra 1,6, а не «чистая поверхность». Если нужен Rz, пишите Rz: образцы к нему не применимы.
- Поверхность или зону. Знак ставят на линии контура нужной поверхности, а общее требование — в правом верхнем углу чертежа с пометкой «остальное».
- Способ контроля. Образцы для неответственных поверхностей, профилометр с протоколом для посадочных и уплотнительных.
- Направление неровностей, если оно влияет на работу поверхности, — значком по ГОСТ 2.309.
- Порядок для спорной детали. Что считать спорным (ступень грубее образца), кто и чем измеряет, чей результат окончательный.
Пришлите чертёж в форму расчёта: технолог сверит достижимость заданного Ra с методом обработки и материалом и сразу скажет, где хватит чистового прохода, а где потребуется шлифование. Если деталь нужно изготовить целиком, отправьте чертёж на изготовление деталей по чертежам — с требованиями по Ra, допускам и способу контроля.