Содержание8
В коммерческом предложении написано «сварка инвертором», а чем именно будут варить — электродом, проволокой в газе или вольфрамом в аргоне — непонятно. Это три разных способа: ручная дуговая (процесс 111 по ISO 4063), полуавтомат MIG/MAG (131 и 135) и аргонодуговая TIG (141). У них разные металлы, толщины и качество шва. Разберём виды сварочных аппаратов так, как их выбирает технолог, и покажем, что спросить у цеха до запуска детали, чтобы тонкая нержавейка не досталась аппарату, рассчитанному на конструкционную сталь.
Коротко: аппарат выбирают по способу сварки, металлу и толщине, а не по названию «инвертор» или «полуавтомат». Ручная дуговая (MMA) универсальна и держит монтаж на ветру, MIG/MAG производительна на стали и в серии, TIG нужна для тонкого металла, нержавейки и ответственных швов. Алюминий варят TIG на переменном токе или MIG в чистом аргоне с подачей мягкой проволоки. В паспорте смотрите продолжительность включения при рабочем токе шва: ПВ 60 % означает 6 минут сварки из каждых 10.
Аппарат и способ сварки — не одно и то же: как читать названия
«Инвертор», «трансформатор», «выпрямитель» — это тип источника тока: он превращает сетевое напряжение в сварочный ток. «MMA», «MIG/MAG», «TIG» — способ сварки: что подаётся в дугу и чем защищена ванна. Один и тот же инвертор с разными принадлежностями варит и электродом, и вольфрамом в аргоне, а полуавтомат тоже собран на инверторе. Поэтому в КП и заявке пишут способ, а тип источника — вторым пунктом. Три способа встречаются чаще всего; в скобках номер по ISO 4063 и обозначение из российских технологических карт:
- Ручная дуговая, MMA (111, РД). Подаётся штучный электрод с покрытием; покрытие сгорает, образует газ и шлак, которые защищают ванну. Баллон не нужен.
- Полуавтомат MIG/MAG (131 и 135, МП). Проволока подаётся механизмом непрерывно, защита — газ из баллона: аргон при MIG, углекислота или смесь аргона с CO2 при MAG. Порошковая проволока даёт процессы 136 (с газом) и 114 (самозащитная, без газа).
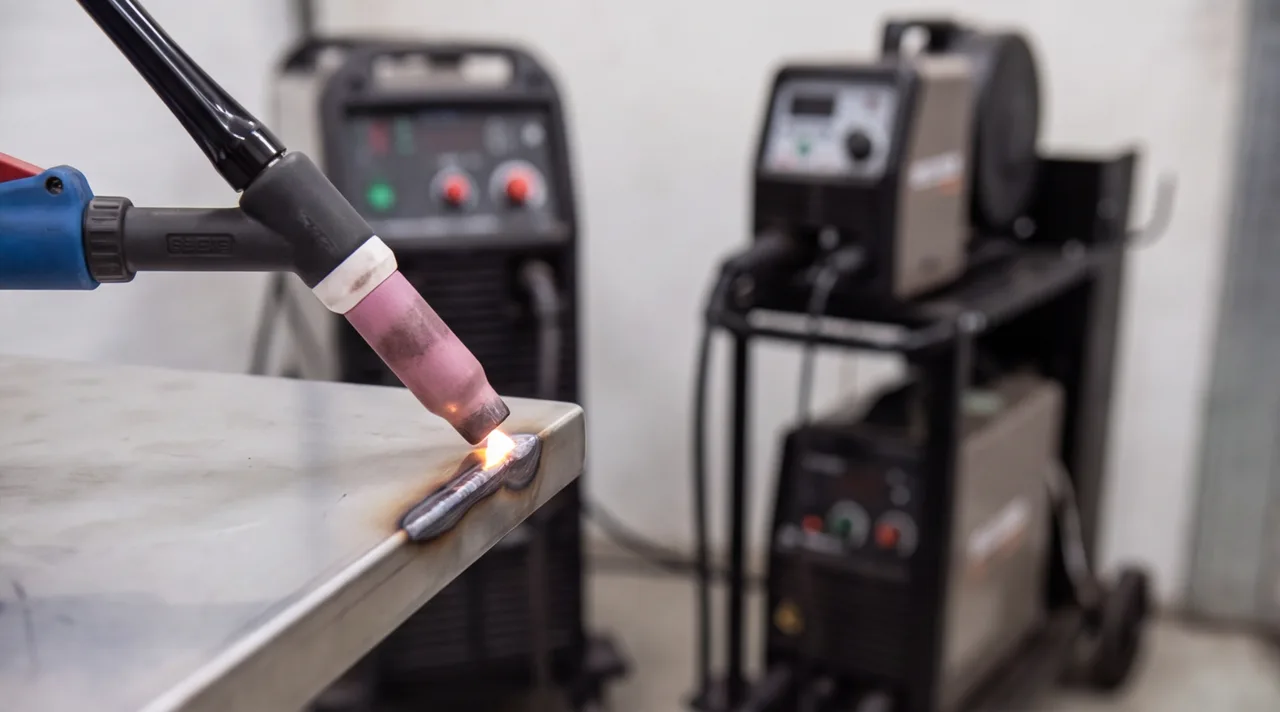
- Аргонодуговая, TIG (141, РАД). Вольфрамовый электрод не плавится, присадочный пруток сварщик вводит в ванну второй рукой, защита — аргон. Скорость минимальна, контроль над ванной максимален.
Таблица: какой аппарат под какой шов и металл
Здесь у каждого способа есть столбец с условием, при котором он не подходит. Толщина дана по главному риску: у тонкого металла это прожог, у толстого — непровар и число проходов; числа задают паспорт аппарата, марка металла и положение шва.
| Способ и аппарат | Род тока | Металлы | Толщина | Типовой шов и положение | Главное ограничение |
|---|---|---|---|---|---|
| MMA, инвертор или трансформатор | DC у инвертора, AC у трансформатора | Углеродистые и низколегированные стали; нержавейка и чугун — специальными электродами | Средняя и толстая | Стыки и углы в любом положении, монтаж, ремонт | Шлак и брызги; электроды с основным покрытием сушат; результат зависит от руки сварщика |
| MIG/MAG, сплошная проволока | DC | Сталь; нержавейка (смесь на основе аргона); алюминий (MIG в аргоне) | От тонкой до толстой, толстая — в несколько проходов | Стыки и углы, лучше всего нижнее положение; серии | Газ сдувает сквозняком; для алюминия нужна горелка под мягкую проволоку |
| MIG/MAG, порошковая проволока | DC | Углеродистые и низколегированные стали; нержавеющие — специальные проволоки | Средняя и толстая | Угловые и вертикальные швы, монтаж; самозащитная проволока (114) — без газа | Шлак и дым; проволока дороже сплошной |
| TIG на постоянном токе | DC | Нержавейка, углеродистая сталь, медь, титан | Тонкая и средняя | Ответственные стыки, корень трубных швов, любые положения | Малая производительность; чистые кромки и аргон высокой чистоты; титан защищают до остывания |
| TIG на переменном токе | AC (источник AC/DC) | Алюминий, магний и их сплавы | Тонкая и средняя | Те же швы, что при DC | Нужен источник AC/DC; кромки зачищают до сварки |
Алюминия нет в строках MMA, порошковой проволоки и TIG на постоянном токе неслучайно: они не разрушают оксидную плёнку. Если цех варит алюминий и нержавейку «тем же аппаратом, что и сталь», спросите про способ и газ.
Источник тока: инвертор, выпрямитель, трансформатор и что смотреть в паспорте
Источники отличаются массой, родом тока и поведением дуги при просадке сети.
- Трансформатор — на выходе переменный ток. Простой и живучий, но тяжёлый; дуга менее стабильна, а многие электроды с основным покрытием на переменном токе работают хуже.
- Выпрямитель — трансформатор с выпрямительным блоком: ток постоянный, дуга ровнее, масса большая. Остался на старых цеховых постах.
- Инвертор — сетевое напряжение преобразуется в токи высокой частоты. Источник легче трансформатора в разы, держит дугу стабильнее и переносит просадки сети; на нём собрана большая часть современных аппаратов для MMA, TIG и MIG/MAG.
В паспорте смотрят на пять пунктов:
- Род тока: DC, AC или AC/DC. Для TIG по алюминию нужен AC.
- Диапазон тока. Нижняя граница важна для тонкого металла.
- ПВ при рабочем токе шва, а не при максимальном.
- Питание: 220 или 380 В; от однофазной сети верхний ток ограничивают розетка и подводка.
- Функции дуги: горячий старт (повышенный ток при зажигании), антизалипание (сброс тока, если электрод прилип), форсаж дуги (подъём тока при коротком замыкании).
Продолжительность включения (ПВ) по IEC 60974-1 считают на 10-минутном цикле при 40 °C: ПВ 60 % — это 6 минут сварки и 4 минуты остывания. Паспорт обычно называет ПВ для максимального тока, а шов вы варите на рабочем. Допустимое ПВ растёт обратно квадрату тока:
| Рабочий ток, А | ПВ, % | Цикл 10 минут |
|---|---|---|
| 250 | 60 | 6 мин сварки, 4 мин пауза |
| 220 | около 77 | около 8 мин сварки, 2 мин пауза |
| 194 | 100 | без пауз |
Для серии на полуавтомате это критично: аппарат с ПВ 30 % на рабочем токе выдержит около 3 минут сварки из каждых 10.
Нержавейка, алюминий, тонкий лист: где ошибка в выборе аппарата видна сразу
На конструкционной стали толщиной в несколько миллиметров многое прощается. Эти три случая не прощают: подмену аппарата, газа или присадки видно по самой детали. В каждом блоке одна схема: что требуется, чем обеспечивается, как выглядит брак.
- Нержавеющая сталь. Требуется защита лицевой стороны шва и корня, иначе металл окисляется и теряет коррозионную стойкость; аустенитная сталь, например AISI 304, проводит тепло втрое хуже углеродистой и сильнее расширяется, поэтому тепловложение низкое. Обеспечивается TIG на постоянном токе с аргоном и поддувом корня либо MAG в смеси на основе аргона на серийных деталях. Брак: цвета побежалости и «сахар» на корне, ржавые разводы по шву, «пропеллер» на тонком листе.
- Алюминий и его сплавы. Требуется разрушить оксидную плёнку: она плавится при температуре около 2050 °C, сам алюминий — при 660 °C, поэтому металл течёт под твёрдой коркой. Защита только инертная — аргон, не углекислота; кромки обезжиривают, иначе водород даёт поры. Обеспечивается TIG на переменном токе (в полупериоде обратной полярности дуга «чистит» плёнку) или MIG в чистом аргоне с горелкой под мягкую проволоку. Брак: тёмный налёт по краям шва, непровар при ровном на вид шве, поры в изломе, проволока «птичьим гнездом» в подающем механизме.
- Тонкий лист. Требуется минимальное тепловложение: избыток тока даёт прожог и коробление. Обеспечивается TIG на малом токе или импульсным режимом инвертора, прижимами, медными подкладками и частыми прихватками. Брак: прожоги, «волны» на листе, непровар при слишком осторожном режиме.
Как выбрать под задачу: от материала и толщины до способа сварки
Выбор — цепочка из пяти вопросов, где каждый следующий сужает предыдущий: материал, толщина, условия работы, объём, требования к шву. Пять типовых цепочек — на схеме.
Материал определяет род тока и газ, толщина — тепловложение и число проходов, объём — насколько важны ПВ и производительность. Отдельно про открытый воздух: газовая защита не терпит сквозняка, поэтому на монтаже и на улице выбор смещается к ручной дуговой сварке или самозащитной порошковой проволоке. И про цену: TIG заметно медленнее полуавтомата на погонный метр шва, поэтому TIG там, где хватает полуавтомата, — лишние деньги, а полуавтомат там, где нужен TIG, — брак.
Парк цеха под вашу задачу: таблица критериев для заказчика
Сварочный участок подрядчика проще оценивать по проверяемым признакам, чем по впечатлению: что запросить, что считать ответом, что — сигналом риска.
| Критерий | Что запросить и проверить | Сигнал риска |
|---|---|---|
| Способы сварки под ваш металл | Перечень способов и аппаратов под вашу марку и толщину | Ответ «варим всем» без перечня |
| ПВ и питание для серии | ПВ при рабочем токе шва, тип питания поста | Известен только максимальный ток аппарата |
| Переменный ток для алюминия | Источник AC/DC для TIG или полуавтомат с подачей алюминиевой проволоки | Алюминий «варится тем же аппаратом, что и сталь» |
| Приборы и поверка | Ток и напряжение на аппарате, сроки поверки, режимы записаны в карте | Режимы «на глаз», приборов нет |
| Аттестация НАКС | Аттестаты на сварщиков и технологию там, где их требует чертёж или надзор | Аттестат просрочен или выдан на другой способ сварки |
| Оснастка и защита корня | Кондукторы, прижимы, подкладки; поддув аргона для нержавейки | Серийная деталь собирается «по месту» без кондуктора |
| Контроль швов и геометрии | Метод контроля швов и проверка размеров после сварки | Контроль сводится к «сварщик сам посмотрел» |
Наш сварочный парк указан на странице оборудования: аргонодуговые аппараты, полуавтоматы для сварки в углекислом газе, лазерный сварочный аппарат, машина контактной сварки и роботизированные руки. Модель в перечне — отправная точка: род тока, максимальный ток и ПВ сверяйте по паспорту. Геометрию узла после сварки можно проверить на координатно-измерительной машине: сварка коробит деталь, и лучше увидеть это в протоколе, чем при сборке.
Что запросить у подрядчика до заказа: документы и пробный шов
Проверка занимает день-два переписки и заменяет партию брака. Порядок такой:
- Способы сварки и аппараты под ваш материал. Не «варим всё», а конкретно: TIG на переменном токе для алюминия, MAG в смеси для нержавейки, MMA для монтажа. Плюс присадка: марка и сертификат на партию проволоки или электродов.
- Аттестаты НАКС — если изделие поднадзорное. Национальное агентство контроля сварки аттестует сварщиков, материалы, технологии и оборудование, включая инверторные источники, — на конкретные способы сварки. Нужна она не везде: требование задаёт чертёж, надзор или договор (подъёмные сооружения, сосуды под давлением, трубопроводы). Сертификация по ISO 3834 — возможное подтверждение системы качества, но не универсальное условие.
- Карта технологического процесса сварки (WPS). Способ, присадка, диапазоны режимов, подготовка кромок, порядок проходов. Типы швов задают ГОСТ 5264-80 для ручной дуговой сварки и ГОСТ 14771-76 для сварки в защитном газе.
- Пробный образец или первая деталь. Контрольный шов на вашем металле до запуска партии подтверждает и способ, и режим и стоит дешевле, чем ошибка в партии.
- Метод контроля и критерий приёмки — в договоре. Визуальный, измерительный, неразрушающий контроль, допуски на геометрию после сварки.
Что указать в запросе на расчёт, чтобы цех подобрал аппарат сам
Способ сварки и аппарат подбирает технолог — по данным запроса. На странице сварочных работ указано, что срок и цену по узлу мы считаем за 3 рабочих дня; точная стоимость — по чертежу. Ориентира «за метр шва» без чертежа не дать: TIG на нержавейке и MAG на конструкционной стали различаются по трудоёмкости в разы. Если сварка — только часть детали, отправляйте чертёж на изготовление деталей по чертежам: заготовка, обработка, сварка и контроль пойдут одним маршрутом. Чтобы расчёт пришёл без уточняющих вопросов, приложите:
- Чертёж с обозначением швов и катетов.
- Марку и толщину металла: они определяют способ, число проходов и подготовку кромок, а значит основную часть цены и срока.
- Тип соединения по ГОСТ 5264-80 или ГОСТ 14771-76: стыковое, угловое, тавровое, нахлёсточное.
- Положение шва: нижнее, вертикальное, потолочное.
- Объём: единичная деталь или партия — от этого зависят оснастка, ПВ и возможность автоматизации.
- Требования к контролю и аттестациям.
- Отправка — через форму расчёта.