Содержание9
Сварщик, который годами варил чёрную сталь, садится за алюминий и получает пористый шов, тёмный налёт вокруг ванны и прожог там, где металл секунду назад казался холодным. Аргонодуговая сварка алюминия построена на тех же принципах, что и TIG по стали, но три свойства металла превращают каждую мелочь в возможный брак. Разберём, какие сплавы вообще свариваются, как готовить кромки, какие режимы брать по толщине и как принять шов у подрядчика.
Коротко: алюминий варят вольфрамовым электродом на переменном токе (AC). В полупериод обратной полярности дуга разрушает оксидную плёнку Al₂O₃, которая плавится при ≈2050 °C, тогда как сам металл — при ≈660 °C. Кромки обезжиривают и зачищают непосредственно перед сваркой, защита — чистый аргон, присадка — по сплаву (СвАК5 или СвАМг). Дюрали Д16, В95 и АК4 дуговой сваркой не соединяют: шов трескается.
Аргонодуговая сварка алюминия: чем она отличается от сварки стали
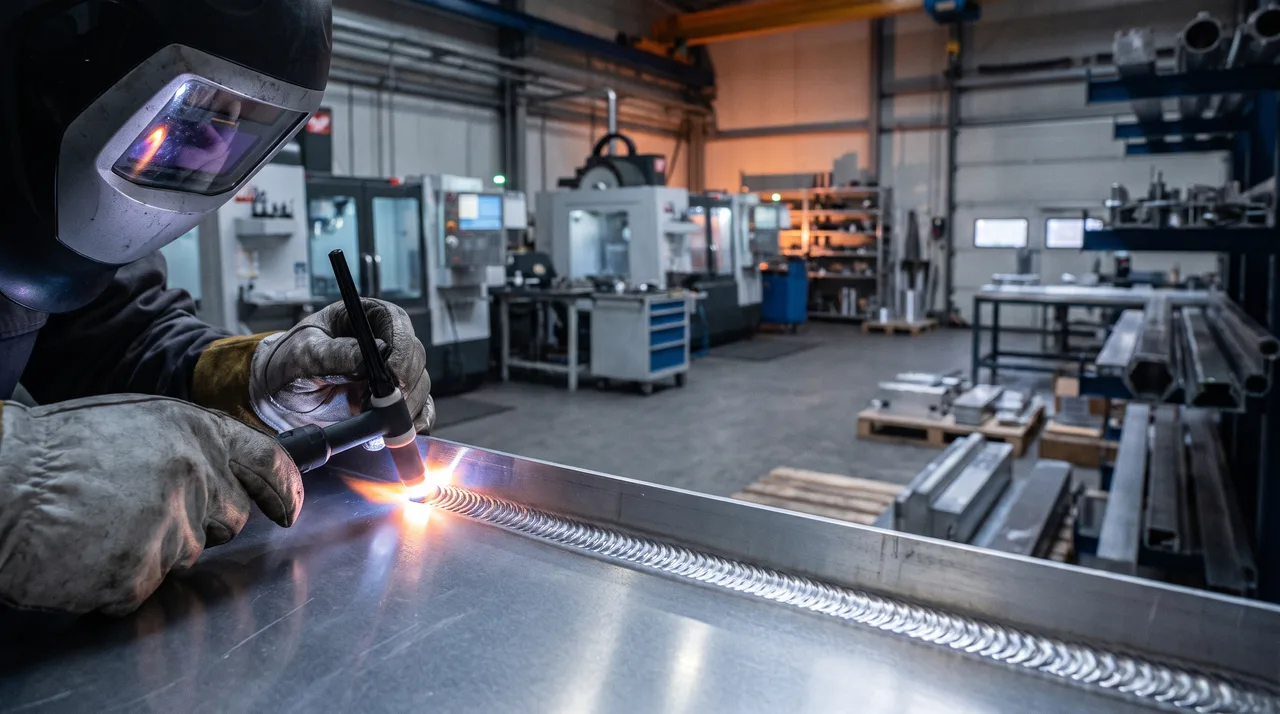
Принцип тот же: дуга горит между вольфрамовым электродом и деталью в струе аргона, присадочный пруток подают в ванну отдельно. Отличия дают свойства самого металла:
- Тугоплавкая оксидная плёнка. Алюминий на воздухе мгновенно покрывается слоем Al₂O₃. Пока плёнку не разрушить, под ней образуется ванна, а кромки не сплавляются: шов выглядит цельным, но в нём оксидные включения и непровар.
- Высокая теплопроводность. В зависимости от сплава она в 3–5 раз выше, чем у низкоуглеродистой стали. В начале шва тепла не хватает, через несколько сантиметров металл прогрет, и тот же ток проваливает ванну.
- Нет цветовых признаков перегрева. Сталь краснеет и даёт цвета побежалости, алюминий не меняет цвет вообще. Перегрев виден, когда ванна уже просела.
- Водород и усадка. Водород хорошо растворяется в жидком алюминии и почти не растворяется в твёрдом: при кристаллизации он выходит пузырьками, часть остаётся в шве порами. Источники — влага в плёнке, конденсат, масло, сырая присадка. Расширение при нагреве почти вдвое больше, чем у стали, отсюда поводка и трещины при остывании.
Какие алюминиевые сплавы свариваются, а какие нет
Самая дорогая ошибка случается до включения аппарата: в чертеже указан сплав, который не сваривается. Сплавы, упрочняемые нагартовкой (технический алюминий, магналии), варятся хорошо. Термоупрочняемые дюрали в шве трескаются или теряют прочность.
| Сплав | Свариваемость TIG | Присадка (ориентир) |
|---|---|---|
| АД0, АД1, АМц | хорошая | того же состава или СвАК5 |
| АМг2, АМг3 | хорошая | СвАМг3 |
| АМг5, АМг6 | хорошая | СвАМг5, СвАМг6 по составу основы |
| АД31, АД33 | ограниченная: рядом со швом прочность падает | СвАК5 или СвАМг5 |
| Д16, Д16Т, В95, АК4 | дуговой сваркой не соединяются: горячие трещины | заклёпки, болты, клей или замена сплава |
Для сварного узла выбор обычно идёт между АМг и АД31. Магналии прочнее в шве и стойки к коррозии, но АМг5 и АМг6 при длительной работе выше примерно 60–65 °C склонны к коррозионному растрескиванию. У АД31 прочность в околошовной зоне ниже, чем в основе, и в расчёте берут именно её. Детали под сварку часто делают заранее: токарная обработка алюминия фланцев и штуцеров идёт до сборки. Если после сварки узел анодируют, скажите об этом сразу: шов на кремнистой присадке типа СвАК5 после анодирования темнее основы, магниевая присадка даёт цвет ближе к ней.
Подготовка поверхности: шов решается до включения аппарата
Грязная кромка при сварке стали ухудшает шов, при сварке алюминия — ломает: оксид и жир дают поры, включения и непровар. Порядок для ответственных швов:
- Кромки. После лазерной резки и других термических способов кромку зачищают: на ней остаются окислы и наплывы.
- Обезжиривание. Ацетон или специальный обезжириватель, безворсовая ветошь; зона шва и по 20–30 мм в обе стороны.
- Снятие оксида. Щётка из нержавеющей стали или шабер, пока металл не станет матовым. Щётка — только для алюминия: после стали она занесёт железо в шов. Абразивные круги не подходят: зерно застревает в мягком металле.
- Сборка и прихватки. Кондуктор и больше прихваток, чем на стали: металл расширяется и ведёт кромки. Прихватки зачищают перед основным швом.
- Выдержка. Плёнка нарастает снова, поэтому варят как можно скорее после зачистки, на ответственных швах — в пределах нескольких часов. Заготовку с холода выдерживают в цеху, иначе на ней выпадает конденсат. Присадку тоже протирают и хранят в упаковке.
На особо ответственных узлах вместо щётки применяют щёлочное травление с осветлением. Метод даёт ровную поверхность, но требует ванн и промывки.
Как устроен процесс: переменный ток, вольфрам, аргон, присадка
- Источник тока. Нужен аппарат с переменным током и регулировкой баланса. Отрицательный полупериод даёт проплав, положительный — катодную очистку: ионы аргона выбивают оксид с поверхности. Больше очистки — шире ванна, больше проплава — уже шов; обычно ставят порядка 65–75 % на проплав. Аппарат только на постоянном токе для алюминия не подходит — это первый вопрос к подрядчику. На тонком металле выручает импульсный режим: меньше тепловложение и поводка.
- Электрод. Чистый вольфрам (зелёная маркировка), циркониевый WZ-8 (белая) или лантанированный. Диаметр от 1,6 мм на тонком металле до 4 мм на толстом. Загрязнённый или расплывшийся конец электрода даёт блуждающую дугу.
- Защитный газ. Аргон по ГОСТ 10157 высшего или первого сорта либо смесь с гелием. Смеси для стали с CO₂ или кислородом не годятся. Гелий (обычно 25–75 %) повышает тепловложение и нужен на толстом металле. Газ подают до зажигания дуги и держат после её обрыва, пока остывает кратер.
- Присадка. Проволока или пруток 2–4 мм по ГОСТ 7871, конец не выводят из зоны защиты.
- Техника. Горелка углом назад, дуга короткая: длинная даёт поры и тёмный налёт. В конце шва ток плавно снижают и заплавляют кратер.
Для серий и толщин от 8–10 мм используют полуавтомат в аргоне: быстрее, но для тонкого металла и ответственных швов остаётся TIG. Что подходит вашему узлу, решает карта сварки под чертёж.
Режимы сварки алюминия по толщине и типу шва
Значения — справочные ориентиры для ручной сварки в нижнем положении. Реальный режим зависит от сплава, аппарата и зазора и подтверждается пробной пластиной той же толщины до запуска изделия.
| Толщина, мм | Соединение | Ток AC, А | Вольфрам ⌀, мм | Присадка ⌀, мм | Аргон, л/мин | Проходов |
|---|---|---|---|---|---|---|
| 1,0–1,5 | стык без разделки, зазор 0–0,5 мм | 40–70 | 1,0–1,6 | 1,6 | 5–7 | 1 |
| 2 | стык без разделки, зазор до 1 мм | 70–100 | 1,6 | 2,0 | 6–8 | 1 |
| 3 | стык без разделки; угловой, тавровый | 100–140 | 2,4 | 2,4–3,0 | 7–9 | 1–2 |
| 4–5 | стык с V-разделкой, притупление 1–2 мм | 140–200 | 2,4–3,2 | 3,0 | 8–12 | 2–3 |
| 6 | V-разделка, подогрев 100–150 °C | 180–250 | 3,2–4,0 | 3,0–4,0 | 10–14 | 3–4 |
| 8–10 | V- или X-разделка, подогрев, часто Ar + He | 250–320 | 4,0 | 4,0 | 12–16 | 4 и более |
Из таблицы видно то, о чём редко пишут в общих статьях: при удвоении толщины ток растёт в 2–2,5 раза, потому что часть тепла уходит в массу детали, а разделка кромок начинается раньше, чем на стали. Подогрев ограничивают примерно 100–150 °C: выше падает прочность, а у магналиев растёт риск коррозионных проблем. Стык тонкой стенки с массивным фланцем — частый источник прожога: дугу ведут на массивную сторону.
Типичные дефекты шва и что их вызывает
- Пористость. Влага и жир на кромках или присадке, длинная дуга, малый расход газа, сквозняк, конденсат в шланге.
- Оксидные включения и непровар. Плёнка осталась на кромке, мала доля очистки на переменном токе или большой перерыв после зачистки.
- Горячие трещины. Неподходящий сплав или присадка, обрыв дуги без заплавки кратера, жёсткое закрепление без свободы на усадку.
- Прожог. Перегрев на тонком металле или в конце шва, где забыли снизить ток.
- Подрезы. Канавка вдоль шва при избыточном токе или неверном положении горелки.
- Поводка. Порядок швов, прихватки, кондуктор и импульсный режим уменьшают её, но на тонком листе не убирают полностью.
Как оценить качество шва у подрядчика
Хороший шов виден по поверхности: матово-серебристая ровная чешуйка с постоянным шагом, без чёрного налёта. Но осмотр видит только поверхность, а поры и непровар часто внутри. Что проверять при приёмке:
| Признак | Норма | Тревожный сигнал | Чем проверяют |
|---|---|---|---|
| Поверхность шва | ровная чешуйка, серебристый матовый цвет | тёмный налёт, рябь, пятна | визуальный осмотр (ВИК) |
| Ширина и усиление | равномерные, плавный переход к основе | скачки ширины, наплывы, подрезы | ВИК, шаблон |
| Начало и конец шва | кратер заплавлен | звёздчатая трещина, провал | ВИК, капиллярный контроль |
| Корень шва | равномерный проплав | щель, непровар, провисание | ВИК с обратной стороны |
| Внутренние дефекты | по уровню качества из чертежа | скопления пор, оксидные включения | рентген, ультразвук |
| Трещины | отсутствуют | любые | капиллярный контроль (ГОСТ 18442) |
| Герметичность | течи нет при испытательном давлении | потение, течь по шву | гидро- или пневмоиспытание, гелиевый течеискатель |
Допустимый размер дефектов задаёт уровень качества. Для дуговой сварки алюминия он определён стандартом ISO 10042 (в российской редакции — ГОСТ Р ИСО 10042) с уровнями B, C и D, где B самый строгий. Если уровень в чертеже не указан, приёмка превращается в спор о допустимой поре. Типы соединений и разделки описывает ГОСТ 14806, обозначение шва на чертеже — ГОСТ 2.312.
Из документов у подрядчика должны быть сертификаты на металл и присадку, карта сварки, подтверждение квалификации сварщика (аттестация НАКС либо по ISO 9606-2 для алюминия) и протокол контроля с методом и объёмом.
От чего зависят цена и срок
Цена за метр шва без чертежа ничего не говорит: 2 мм и 8 мм — разные операции по времени, расходу газа и числу проходов. Стоимость определяют:
- Сплав и толщина. Толстый металл с подогревом и несколькими проходами многократно дороже тонкого одностороннего шва.
- Длина шва и подготовка. Раскрой, разделка, зачистка, кондуктор для сборки.
- Доступ к шву. Стыки в глубоких углах и внутри коробчатых сечений замедляют работу.
- Контроль. Одного ВИК недостаточно, если нужны рентген и испытание на герметичность.
- Последующая обработка. Механика после сварки требует припуска на поводку, анодирование — согласованной присадки.
- Серия. На партии окупаются кондуктор и роботизированная сварка, на единичном изделии — нет.
Срок и стоимость мы называем за 3 рабочих дня после получения чертежа и спецификации.
Частые ошибки заказчика и как заказать сварной алюминиевый узел
- В чертеже «алюминий» без марки. От Д16 до АМг5 разница принципиальная: один сплав варится, другой трескается.
- Сплав выбран по прочности из справочника. Д16Т хорош в таблице, но в сварном узле не работает: берите АМг или АД31 либо механическое соединение.
- Нет типа соединения и уровня качества. Подрядчик выберет разделку и режим сам, а приёмка пойдёт «на глаз».
- Размеры после сварки без припуска. Узел ведёт: посадочные поверхности делают механикой после сварки, припуск закладывают в чертёж.
- Замкнутые полости без технологических отверстий. Воздух и влага внутри при нагреве портят шов, а полость нельзя ни осмотреть, ни протереть.
- Анодирование не упомянуто. Цвет шва зависит от присадки, и менять её после сварки нельзя.
Порядок заказа простой: пришлите сборочный чертёж и спецификацию с марками сплавов, толщинами, типом соединений и требованиями к контролю на сварочные работы. Если полного комплекта нет, отправьте то, что есть, на расчёт по чертежу: технолог проверит, что сплав пригоден к сварке, подберёт присадку и режим, отметит, где нужны разделка и подогрев, и посчитает стоимость. Обнаружить, что дюраль в сварном узле не выдержит, дешевле на этапе чертежа, чем после первой партии.