Содержание9
Форма встаёт не потому, что «сталь плохая». Обычно в одном месте ломается пуансон, садится толкатель или на вставке появляется сетка трещин, и остановка обходится дороже самой детали. Поэтому марку выбирают под отказ конкретной детали, а не под форму целиком. Разберём, где в литьевой форме работают D2 (Х12МФ), H13 и P20, до какой твёрдости их доводят, как заложить рост размеров после закалки и что писать про допуск и Ra в чертеже на матрицу, пуансон, вставку и толкатель.
Коротко: сталь D2 (ближайший российский аналог — Х12МФ по ГОСТ 5950) закаливается до HRC 60 и выигрывает по износу, но крупные карбиды хрома делают её хрупкой на кромках и в термоциклах. H13 берут для деталей в контакте с расплавом металла при литье под давлением, P20 — для матриц и пуансонов под литьё пластмасс: она поставляется предзакалённой и не растёт от закалки. Закалка и отпуск идут до чистовой шлифовки, EDM и полировки, поэтому припуск и направление проката закладывают заранее.
Из чего состоит формующая часть и что в ней отказывает
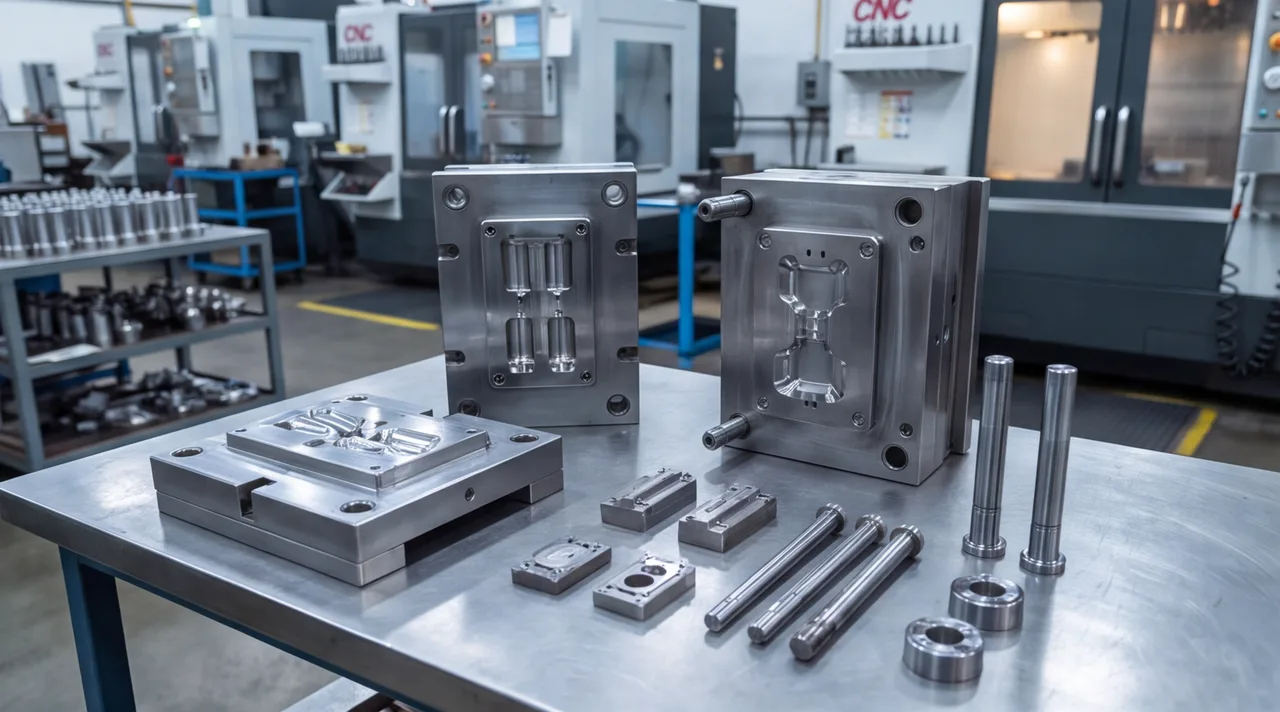
Материал пресс-формы — это набор разных деталей с разными нагрузками, и «одна лучшая сталь для формы» не существует. Формообразующие детали, которые формируют изделие и принимают на себя расплав, делятся на четыре группы, и у каждой свой доминирующий отказ.
- Матрица (гнездо, наружный контур изделия) — износ и полировка рабочей поверхности; при литье под давлением добавляется разгар: сетка мелких трещин от циклов нагрева и охлаждения.
- Пуансон (знак, формирует внутреннюю полость) — изгиб и выкрашивание тонких элементов: рёбер, стержней, бобышек.
- Вставка — трещины на переходах и в острых внутренних углах, где концентрируются напряжения.
- Толкатель — задиры в отверстии и на направляющей части, если зазор или твёрдость выбраны неверно.
Условия литья тоже разные. При литье пластмасс главный враг — истирание наполнителями (стекловолокно режет полированную поверхность заметно быстрее ненаполненного полиамида) и, у отдельных полимеров, агрессивные продукты разложения. При литье металла под давлением поверхность работает в термоциклах при контакте с расплавом. Сталь, идеальная для одного режима, в другом даёт брак.
Сталь D2 (Х12МФ): где износостойкость важнее вязкости
D2 — высокохромистая инструментальная сталь с содержанием хрома около 12 % и углерода около 1,5 %. Российский аналог — Х12МФ по ГОСТ 5950: марки близки, но знак равенства ставить нельзя, состав и режим термообработки сверяют по сертификату плавки.
Закалка D2 в соляной ванне или на воздухе позволяет получить твёрдость до HRC 60. Это верхняя граница для типовых условий, её и нужно закладывать в чертёж: требовать больше значит требовать то, что процесс не даёт.
Износостойкость D2 обеспечивают крупные нерастворённые карбиды хрома, и у них есть обратная сторона. Они работают только на износ, а для матрицы служат концентраторами напряжений: ударная вязкость и усталостная прочность падают. Отсюда типичный сценарий отказа на кромке: матрица вокруг первичного карбида разрушается усталостно, карбид выкрашивается, на кромке остаются рваные ямки, и дальше они провоцируют выкрашивание, задиры и трещины. Полировка такую поверхность уже не спасает: дефект сидит в структуре.
- D2 подходит: износ от наполненных пластиков на плоских и цилиндрических участках, втулки, сухари и накладки, работающие на трение, вставки без тонких кромок.
- D2 не подходит: тонкие рёбра и стержни пуансона, острые углы и кромки, деталь с ударной нагрузкой, контакт с расплавом металла при термоциклировании.
H13 и P20: горячий цикл против предзакалённой поставки
Сталь H13 — горячештамповая сталь с содержанием хрома около 5 %. Ориентир по ГОСТ — 4Х5МФ1С, но и здесь речь о близкой марке, а не о тождестве. Карбидов у неё заметно меньше, чем у D2, поэтому вязкость выше, а термоциклы она переносит лучше: именно её выбирают для вставок и знаков, которые в каждом цикле контактируют с расплавом при литье под давлением. Твёрдость после закалки и отпуска подбирают под условия работы детали и сверяют с сертификатом.
Сталь P20 — пластиковая сталь, которая поставляется предзакалённой. Матрицу и пуансон из неё обрабатывают резанием сразу, без закалки после, поэтому размеры не уходят от термообработки, а деталь хорошо полируется. Платой становится меньшая твёрдость: на больших тиражах и абразивных наполнителях рабочие поверхности изнашиваются раньше, чем у закалённых марок.
| Марка | Ориентир по ГОСТ 5950 | Состояние поставки | Термообработка | Твёрдость HRC | Тип нагрузки | Где ставим в форме |
|---|---|---|---|---|---|---|
| D2 | Х12МФ (близкий аналог) | отожжённая | закалка и отпуск | до 60 | износ, без ударов | износостойкие вставки и втулки для наполненных пластиков |
| H13 | 4Х5МФ1С (ориентир) | отожжённая | закалка и отпуск | по сертификату, ниже D2 | термоциклы, контакт с расплавом, удар | вставки и знаки при литье под давлением |
| P20 | уточняют по сертификату | предзакалённая | без закалки после обработки | по сертификату, ниже H13 | умеренный износ, требование к полировке | матрицы и пуансоны для литья пластмасс |
Термообработка: режим отпуска задаёт твёрдость и запас под покрытие
Твёрдость детали формы получают не одной закалкой, а связкой «закалка — отпуск», и температура отпуска сдвигает итоговый результат. Последовательность маршрута выглядит так:
- Черновая обработка с припуском под чистовую шлифовку.
- Снятие напряжений перед закалкой, чтобы деталь не повело.
- Закалка.
- Отпуск. Здесь проверяют твёрдость HRC: после отпуска, до чистовых операций.
- Чистовая шлифовка или электроэрозионная обработка (EDM).
- Полировка рабочих поверхностей.
- Покрытие, если оно предусмотрено.
Порядок принципиален: закалка и отпуск выполняются до чистовой шлифовки, EDM и полировки. После EDM на поверхности остаётся изменённый слой, его снимают полировкой, а не оставляют как есть.
Температура отпуска связана с твёрдостью прямо. Данные поставщиков сталей показывают, что D2 после отпуска при 500 °C даёт HRC 58–59, а малокарбидные стали пониженной доли карбидов — HRC 61–62, и более высокая твёрдость лучше поддерживает PVD-покрытие. Если покрытие наносят при температуре выше 500 °C, отпуск поднимают до 520–540 °C, и сталь остаётся в диапазоне HRC 59–61 в качестве основания под покрытие. Эти стали допускают и высокий отпуск 521–566 °C с вторичным твердением: остаточного аустенита меньше, напряжений меньше, поведение при EDM стабильнее, рабочая твёрдость доходит до HRC 64.
Практический вывод для заказчика: не обещайте себе конкретную твёрдость на конкретной детали до согласования режима. В чертеж пишут диапазон HRC и условия покрытия, а режим отпуска подбирают под покрытие, а не наоборот.
Рост размеров после закалки: припуск и направление проката
Закалённая деталь не остаётся того размера, каким была до печи. Величина роста зависит от доли карбидов в стали, и у высокоуглеродистой D2 она заметнее, чем у сталей с пониженным содержанием карбидов. Карбиды вытянуты в направлении прокатки, поэтому вдоль волокна деталь растёт сильнее, чем поперёк. Для формообразующего размера это означает разный «увод» по осям одной и той же вставки.
В сталях без первичных карбидов рост вдоль и поперёк почти одинаков, и жёсткие допуски на формообразующие размеры держать предсказуемее. У D2 разброс размеров выше, чем у таких сталей.
Что делает технолог, чтобы форма не ушла в брак после печи:
- Ориентирует заготовку по направлению проката с учётом того, по какой оси у детали самый жёсткий допуск.
- Оставляет припуск под чистовую шлифовку после термообработки. Его величину согласуют с термистом по марке, габариту и сечению, универсального числа нет.
- Не назначает окончательный размер до термообработки: на черновую деталь допуск ставят с запасом, точные размеры выходят на шлифовке.
- Проверяет результат на координатно-измерительной машине после чистовых операций, а не «по калибру на глаз».
Допуск и Ra по деталям формы: что писать в чертеже
Допуск на формообразующий размер определяет припуск, который оставляют под доводку после термообработки: чем жёстче квалитет, тем меньше можно оставить на «увод» и тем важнее доводка шлифовкой. Шероховатость Ra рабочей поверхности определяет способ финишной обработки: до Ra порядка 0,4–0,8 мкм достаточно шлифовки, для более гладких поверхностей нужна полировка.
| Деталь формы | Сталь | Термообработка | Допуск формообразующего размера | Ra рабочей поверхности, мкм |
|---|---|---|---|---|
| Матрица | P20, H13, при износе D2 | P20 — без закалки; H13 и D2 — закалка и отпуск до шлифовки | IT7–IT8 | 0,1–0,4 по зонам |
| Пуансон | P20 или H13; D2 только для массивных знаков | по марке | IT6–IT7 | 0,2–0,8 |
| Вставка | H13 при термоциклах, D2 при износе без ударов | закалка и отпуск до шлифовки | IT6–IT7 | 0,1–0,8 |
| Толкатель | H13, чаще с азотированием | закалка, отпуск, поверхностное упрочнение | IT6, посадка с зазором | 0,4–0,8 на торце и направляющей |
С толкателем есть отдельная тонкость: зазор в посадке выбирают под вязкость расплава. Слишком большой зазор даёт облой на изделии, слишком малый — заклинивание при нагреве. Числа здесь зависят от материала отливки и температуры формы, поэтому в заявке указывают, что льётся, а не только диаметр.
Проверять формообразующие размеры нужно на КИМ по отдельной программе, а не по общему допуску чертежа: контроль на координатно-измерительной машине с протоколом показывает реальный размер после шлифовки, который уже не исправить.
Как выбрать сталь: износ или выкрашивание
Выбор между D2, H13 и P20 сводится к одному вопросу: что убьёт эту деталь раньше — износ или выкрашивание и термоциклы. Сталь с более высокой износостойкостью хуже держит удар, а сталь с большей вязкостью быстрее изнашивается. Компромисс неустраним, его нужно осознанно выбрать.
Поставщики сталей публикуют испытания, где вставки из D2 крошились раньше, чем малокарбидные стали. Это данные производителя материала, снятые в условиях штамповки, а не литья: переносить их на свою форму напрямую нельзя, ресурс нужно проверять на своём изделии. Числа ресурса из таких сравнений в проект не закладывают.
От чего зависят цена и срок
Ставка обработки деталей пресс-форм у нас начинается от 1 600 ₽ за нормо-час, точная стоимость — по чертежу. Итоговый расчёт складывается из нескольких факторов:
- Марка и твёрдость. Закалённая сталь обрабатывается медленнее и требует шлифовки, а не только фрезерования.
- Число формообразующих поверхностей и их глубина. Глубокие рёбра и узкие пазы увеличивают машинное время и часто требуют EDM.
- Допуск и Ra. Квалитет IT6 с полировкой стоит заметно дороже IT8 под шлифовку.
- Термообработка. Это отдельная операция в маршруте, она добавляет срок, и его нужно закладывать заранее.
- Контроль. Протокол КИМ по каждой детали и по всей партии увеличивает срок, но снимает споры при приёмке.
- Покрытие. Если оно предусмотрено, режим отпуска подбирают под него, и маршрут удлиняется.
Что указать в чертеже и заявке на деталь пресс-формы
Мы делаем детали формы, а не форму целиком: матрицы, пуансоны, вставки, толкатели. Технолог возвращает заявку на уточнение, когда в ней не хватает данных ниже. Соберите их сразу, и расчёт займёт меньше времени.
- Марка стали и её состояние: предзакалённая или под закалку. Если у вас Х12МФ или 4Х5МФ1С, так и пишите: аналоги по D2 и H13 уточняются по сертификату.
- Диапазон HRC после термообработки и условия покрытия, если оно есть.
- Допуски на формообразующие размеры в квалитетах, отдельно от общих допусков чертежа.
- Ra по зонам: где нужна полировка, где достаточно шлифовки.
- Направление проката и требования к ориентации заготовки, если размеры критичны по оси.
- Вид отливки и материал: пластмасса с наполнителем или литьё металла под давлением. От этого зависят марка и зазор толкателя.
- Количество деталей и требования к контролю.
Типичные ошибки заказчиков: окончательный размер назначен до термообработки, D2 поставлена на тонкую кромку пуансона, не указан материал отливки, отсутствует Ra по зонам. Каждая из них превращается в брак после печи или на первом тираже.
Пришлите чертёж или 3D-модель на изготовление деталей пресс-форм: технолог предложит марку и маршрут с чистовой шлифовкой и контролем размеров. Стоимость и срок по вашим деталям — через расчёт по чертежу.
Источники. Данные по карбидам D2, росту размеров при закалке и режимам отпуска: статья The Fabricator о малокарбидной инструментальной стали.