Содержание7
Пресс-нож для рубки листа за смену делает десятки тысяч ходов, и первым сдаётся не привод и не станина, а кромка режущей вставки. Одну и ту же деталь можно сделать из четырёх разных инструментальных сталей — и получить три разных сценария отказа: быстрый износ, внезапное выкрашивание или трещину от удара. Разбираем, чем отличаются D2, 65Х13, У8 и 9ХС, что с ними делает термообработка и как режущая вставка проходит путь от заготовки до готовой кромки.
Коротко: D2 (аналог Х12МФ) закаливается до HRC 60 и держит износ лучше остальных за счёт карбидов хрома, но те же карбиды снижают ударную вязкость и провоцируют выкрашивание кромки. 65Х13 мягче и вязче, зато коррозионностойкая. У8 и 9ХС дешевле и проще в закалке, но 9ХС прокаливается глубже и держит форму сложного профиля. При формовке листа прочностью 440–1470 МПа кромке нужно PVD- или CVD-покрытие, иначе задиры неизбежны.
Где в производстве нужны режущие вставки из инструментальной стали
Задача одна и та же в разных отраслях: отделить часть заготовки резом или пробить в ней отверстие с чёткой кромкой, и делать это тысячи циклов подряд без переточки. Из инструментальной стали D2 и её аналогов чаще всего заказывают:
- Ножи для рубки листового металла и рулонной плёнки — прямые и фигурные, работают на гильотинах и линиях продольной резки.
- Пробивные пуансоны — узкие цилиндрические или профильные элементы, которые пробивают отверстие за один ход пресса.
- Отрезные и вырубные элементы штампов — режущий контур матрицы или пуансона, повторяющий форму детали.
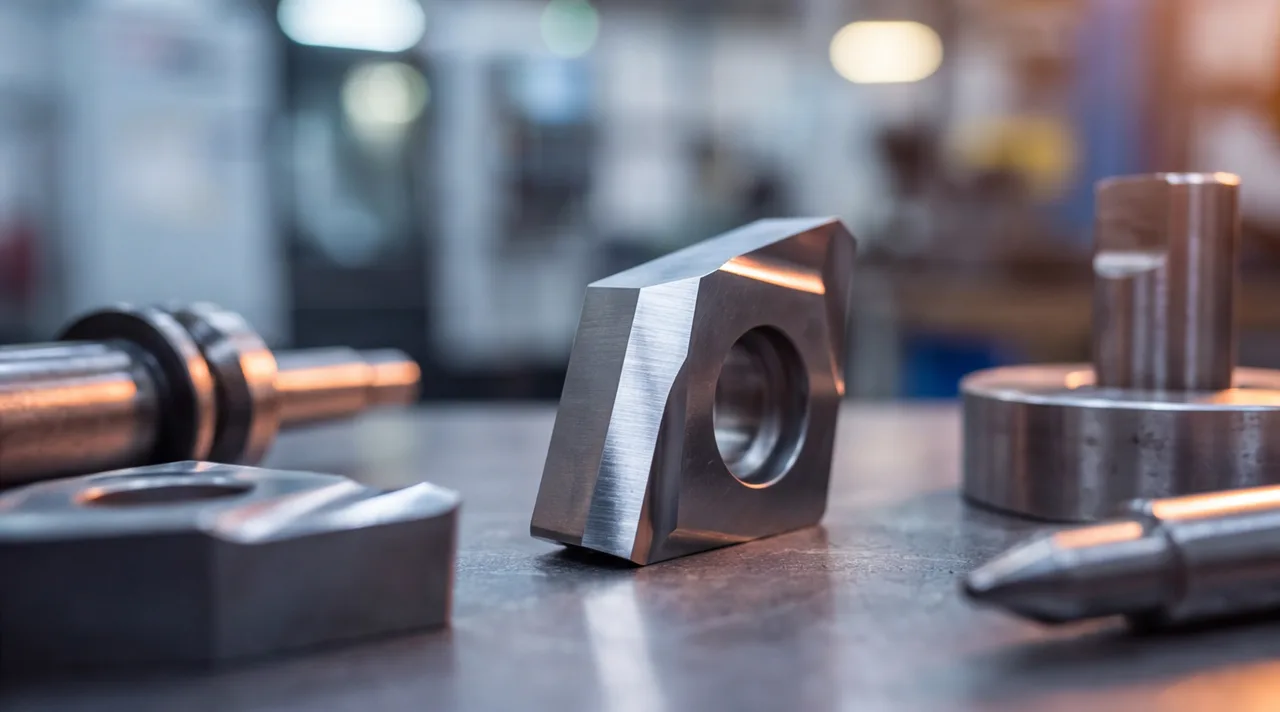
- Режущие вставки пресс-форм и штамповой оснастки — сменные элементы, которые принимают на себя основной износ, пока корпус оснастки остаётся неизменным.
Во всех этих узлах кромка работает на сжатие и срез одновременно, поэтому марку стали выбирают не по общей твёрдости, а по тому, какой отказ у конкретной детали наступает первым — истирание кромки или её выкрашивание.
Стали для режущей оснастки: D2, 65Х13, У8, 9ХС и зарубежные аналоги
У каждой из четырёх марок свой баланс твёрдости, износостойкости и вязкости, и ни одна не выигрывает по всем параметрам сразу.
| Марка | Аналог | Твёрдость после закалки, HRC | Износостойкость и вязкость | Типовое применение |
|---|---|---|---|---|
| D2 | Х12МФ (ГОСТ 5950) | до 60 | высокая износостойкость за счёт карбидов хрома, вязкость средняя | пресс-ножи, вырубные штампы для листа |
| 65Х13 | группа AISI 420, точное соответствие — по составу в сертификате | 55–57 | износостойкость средняя, вязкость выше D2, коррозионная стойкость повышенная | режущие вставки для пищевой и фармацевтической упаковки |
| У8 | прямого зарубежного аналога нет, состав близок к группе W1 | 60–62 в тонком сечении | прокаливаемость низкая, теплостойкость невысокая | простые отрезные ножи и оснастка малых сечений |
| 9ХС | по составу сопоставима с группой O2, точный аналог — уточнить | 60–63 | прокаливаемость глубокая, вязкость сбалансированная | штампы холодной штамповки, метчики, детали сложного профиля |
D2 закладывают в чертёж, когда кромка работает в основном на истирание — рубка абразивного листа, длинные серии без переточки. 65Х13 берут там, где важнее коррозионная стойкость и деталь моют или контактирует с влажной средой. У8 — самый экономичный вариант для несложных деталей малого сечения, где прокаливаемость всей толщины не нужна. 9ХС выбирают под сложный профиль: она глубже прокаливается и меньше «ведёт» при закалке, чем У8.
Почему высокая твёрдость не гарантирует стойкость кромки
Твёрдость и стойкость кромки — не одно и то же, и D2 показывает это нагляднее всего. Высокую износостойкость этой стали даёт крупная фракция нерастворённых карбидов хрома, равномерно распределённых в матрице. Но у этих же карбидов есть обратная сторона: они работают как концентраторы напряжений и снижают ударную вязкость и усталостную прочность стали. Поэтому D2 — не лучший выбор для деталей с ударной нагрузкой, даже при формально высокой твёрдости.
Механизм выкрашивания кромки предсказуем: матрица вокруг первичного карбида усталостно разрушается от циклической нагрузки, и карбид попросту выпадает из структуры. На месте выпавшего карбида остаётся рваная ямка, а она уже сама становится концентратором напряжений — процесс ускоряется по цепочке: выкрашивание одного участка провоцирует задиры и трещины рядом. Внешне это выглядит как постепенная деградация кромки, хотя по паспортной твёрдости сталь остаётся в норме.
Закалка и отпуск: как термообработка меняет твёрдость и размеры детали
Маршрут термообработки режущей вставки из D2 стандартный: закалка в соляной ванне или на воздухе → отпуск → контроль твёрдости → шлифовка припуска под финишный размер. Верхняя граница твёрдости D2 в типовых условиях — HRC 60, и это число нужно закладывать в чертёж и в выбор режима заранее, а не рассчитывать на превышение.
Вторая вещь, которую термообработка меняет незаметно для чертежа, — геометрия детали. Рост размеров при закалке зависит от доли карбидов в структуре и от направления проката заготовки: вдоль направления прокатки деталь растёт сильнее, чем поперёк. Для режущей вставки с жёстким допуском на толщину это значит, что ориентацию заготовки и припуск под чистовую шлифовку нужно выбирать с учётом волокна металла, иначе после закалки деталь может выйти за поле допуска именно в том направлении, где припуска не хватило.
Покрытие режущей кромки: когда без PVD не обойтись
Покрытие на рабочую кромку — не опция для «премиум»-исполнения, а требование, которое диктует прочность обрабатываемого листа. При формовке высокопрочной листовой стали в диапазоне 440–1470 МПа рабочие детали из инструментальной стали нужно покрывать — PVD, CVD или термодиффузионным способом, иначе задиров на кромке не избежать даже при правильно выбранной марке стали. Выше 1470 МПа PVD-покрытие уже не спасает: практичный способ формовки такого листа — горячая штамповка, а не холодная резка.
Температура отпуска и температура нанесения покрытия связаны напрямую. Если процесс нанесения покрытия идёт при температуре выше 500 °C, отпуск детали нужно поднять до 520–540 °C — тогда сталь сохраняет твёрдость HRC 59–61 и остаётся полноценной подложкой под покрытие. Отпустить деталь по низкотемпературному режиму, а затем нанести высокотемпературное покрытие — значит отпустить сталь второй раз незапланированно и потерять твёрдость, которую закладывали в чертёж.
D2 против малокарбидных сталей: что ломается раньше
Прямое сравнение D2 с альтернативами показывает, что выбор марки — это выбор доминирующего вида отказа, а не поиск «универсально лучшей» стали.
| Показатель | D2 | Сталь 8% Cr (тип DC53) | Малокарбидная сталь нового поколения |
|---|---|---|---|
| Твёрдость после отпуска 500 °C | HRC 58–59 | выше, точное значение — по сертификату поставщика | HRC 61–62 |
| Рабочая твёрдость при высоком отпуске | ниже DC53 | до HRC 64 | сопоставима с DC53 |
| Стабильность размеров вдоль/поперёк проката | разброс наибольший | разброс меньше, чем у D2 | рост почти одинаков в обоих направлениях |
| Результат испытания на вырубку листа 1,6 мм, 440 МПа, 1,5 млн ходов | кромка выкрошена | кромка выкрошена | кромка цела, включая исполнение с PVD и без |
DC53 (сталь с содержанием хрома около 8%) без покрытия сопротивляется износу лучше и держит отпуск лучше, чем малокарбидная сталь с меньшим содержанием хрома, — зато у малокарбидной стали выше ударная вязкость и усталостная прочность. При этом DC53 переносит высокий отпуск в диапазоне 521–566 °C со вторичным твердением заметно лучше D2: меньше остаточных напряжений, стабильнее поведение при электроэрозионной обработке, меньше остаточного аустенита и рабочая твёрдость до HRC 64 против HRC 58–59 у D2 в сопоставимом режиме. Итоговый выбор всегда завязан на то, что для конкретной детали дороже — плановая переточка изношенной кромки или внеплановая замена вставки после выкрашивания.
Как деталь проходит путь от чертежа до готовой режущей вставки у нас
Маршрут одинаковый для D2, 65Х13, У8 и 9ХС и отличается только режимами на каждом этапе.
Заготовку из листа или полосы вырезаем лазерной резкой или, если нужен контур без термического влияния на кромку, гидроабразивной резкой. Дальше деталь проходит фрезерную обработку стали до чистового размера с учётом припуска на термообработку, закалку и отпуск по режиму под конкретную марку, финишную шлифовку кромки и контроль твёрдости твердомером на партию. Формообразующие и режущие элементы штамповой оснастки делаем этим же маршрутом — марку стали и режим термообработки подбираем под то, что чаще выходит из строя в вашем узле: износ кромки или её выкрашивание.