Содержание7
Заказчик, впервые отправляющий чертёж в цех, обычно представляет одного человека у станка — «оператора ЧПУ», который и программу написал, и деталь сделал. На деле за одним станком в серьёзном производстве стоит два-три специалиста разной квалификации, и от того, кто из них какой разряд имеет, зависит, получит заказчик деталь по чертежу с первого раза или после переделки. Разберём, чем оператор ЧПУ отличается от наладчика и программиста-технолога, какие разряды дают допуск к самостоятельной работе и что это значит для точности заказа.
Коротко: оператор ЧПУ ведёт серийный выпуск деталей по готовой программе, наладчик настраивает станок и вводит саму программу, программист-технолог эту программу пишет. Разряд 2–3 — работа под наблюдением наладчика, разряд 4–5 — самостоятельный запуск и контроль партии, разряд 6 и выше — корректировка программы прямо на станке. Для сложных операций с жёсткими допусками нужен оператор высокого разряда, а не первый свободный человек в цехе.
Кто такой оператор станков с ЧПУ
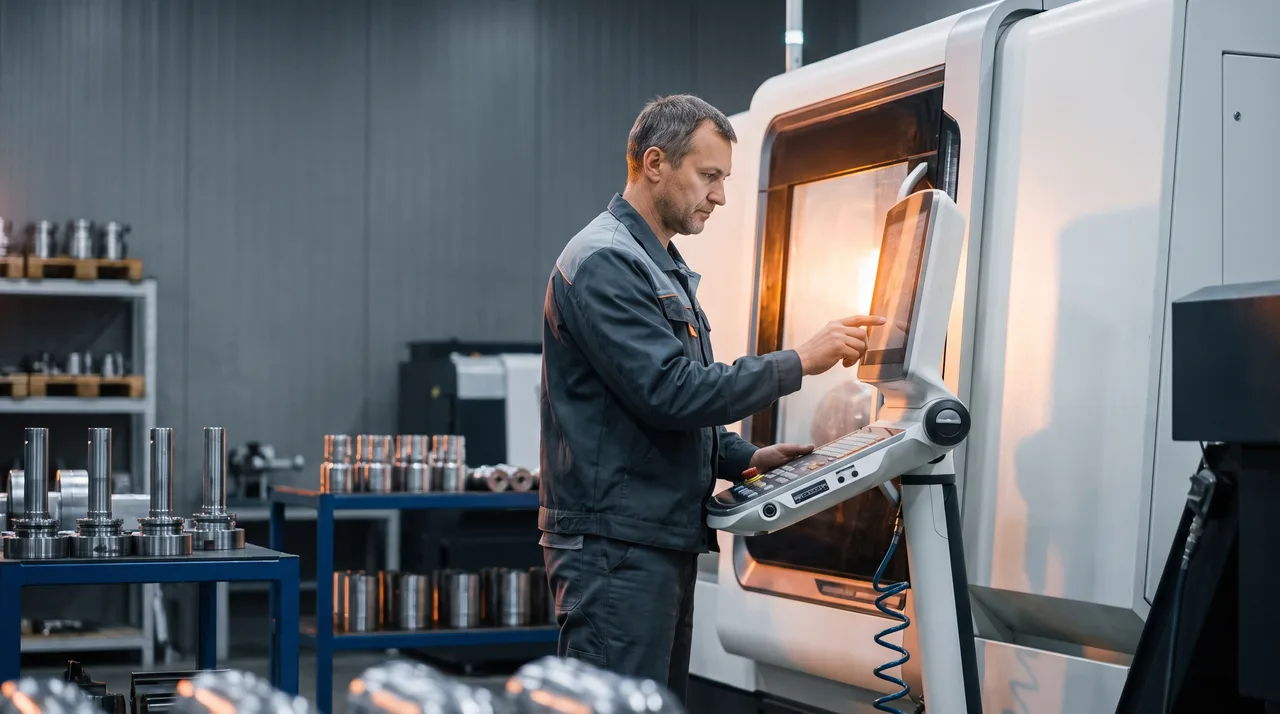
Оператор ЧПУ — это рабочий, который управляет станком с числовым программным управлением по уже готовой управляющей программе: устанавливает заготовку, запускает цикл обработки, следит за процессом и контролирует размеры готовых деталей. Он не пишет программу с нуля и, как правило, не настраивает станок под новую операцию — это задачи наладчика и программиста-технолога. Оператор ЧПУ отвечает за то, чтобы деталь номер двести в партии получилась такой же точной, как деталь номер один.
Круг задач на практике выглядит так: закрепить заготовку в патроне или тисках, выверить её положение относительно нуля станка, вызвать нужную программу, запустить первый пробный проход на сниженной подаче, проверить первую деталь измерительным инструментом и, если размеры в допуске, перевести станок в серийный режим. На токарно-фрезерном станке с ЧПУ это может быть, например, обтачивание вала с последующим фрезерованием лыски за один установ — оператор меняет только заготовки и инструмент по регламенту стойкости, а маршрут обработки уже заложен в программу.
Оператор, наладчик и программист-технолог: кто за что отвечает
Путаница между тремя профессиями — «оператор станков с ЧПУ», «наладчик станков с ЧПУ» и «программист-технолог» — встречается и в вакансиях, и в разговоре с заказчиком. Обязанности пересекаются, особенно на маленьких производствах, где один человек в разряде совмещает роли, но на серьёзной серии они разведены сознательно: чем выше цена ошибки, тем жёстче разделение труда.
| Этап | Оператор ЧПУ | Наладчик | Программист-технолог |
|---|---|---|---|
| Разработка маршрута и программы | — | — | Пишет управляющую программу (G-код) по чертежу |
| Наладка станка под операцию | — | Устанавливает и выверяет инструмент, вводит программу, задаёт нулевые точки | Консультирует по режимам при сложной геометрии |
| Запуск партии | Устанавливает заготовку, запускает цикл на сниженной подаче | Контролирует первый запуск, при сбое донастраивает | — |
| Контроль детали | Измеряет ключевые размеры каждой детали или выборочно по плану контроля | Проверяет первую деталь партии перед передачей оператору | — |
| Корректировка при отклонении | Сообщает наладчику или технологу, на простых правках — корректирует коррекции инструмента сам (высокий разряд) | Меняет режимы, инструмент, коррекции | Правит программу при системной ошибке маршрута |
Наладчик станков с ЧПУ отвечает за то, чтобы станок вообще был готов к работе: правильный инструмент в магазине, верные нулевые точки, работающая программа. Программист-технолог задаёт маршрут обработки — последовательность переходов, режимы резания, стратегию обхода контура. Оператор — это тот, кто держит процесс стабильным на протяжении всей партии и первым видит, если деталь пошла не по плану. Разделение существует не для бюрократии: если один человек одновременно пишет программу, настраивает станок и следит за партией из полусотни деталей, у него физически не остаётся времени на контроль каждой единицы, а именно контроль ловит брак до того, как он дойдёт до заказчика.
Разряды оператора ЧПУ: от ученика до самостоятельной работы
Тарифный разряд оператора станков с ЧПУ — это формальный уровень квалификации, который определяет, какие операции ему разрешено вести самостоятельно, а какие только под наблюдением наладчика или мастера участка. Присваивается после обучения, сдачи квалификационного экзамена и, для верхних разрядов, накопленного стажа на конкретном типе оборудования.
| Разряд | Что умеет | Допуск к операциям |
|---|---|---|
| 2 | Базовая работа со стойкой ЧПУ, установка простых заготовок, чтение показаний | Только под наблюдением наладчика, несложные детали |
| 3 | Самостоятельная установка заготовки, запуск программы, измерение стандартным инструментом | Простые и средней сложности детали, наладчик рядом на участке |
| 4 | Работа по нескольким типам программ, базовая правка коррекций на износ инструмента | Самостоятельный запуск и контроль партии средней сложности |
| 5 | Многоосевая обработка, детали с жёсткими допусками, работа с несколькими установами | Полностью самостоятельная работа, включая ответственные детали |
| 6 и выше | Чтение и корректировка G-кода на месте, подбор режимов под нестандартный материал | Сложные серии, работа наравне с программистом-технологом |
Формальное требование для присвоения разряда — среднее профессиональное образование по профилю «Технология машиностроения» или «Обработка металлов резанием» либо профессиональные курсы с последующей аттестацией. Дальше квалификация растёт практикой: разряд 4–5 не выдают человеку без опыта на станке, сколько бы теории он ни знал, потому что многоосевая обработка и жёсткие допуски требуют наработанной реакции на нештатные ситуации — застревание стружки, скол инструмента, смещение заготовки при зажиме.
Что делает оператор ЧПУ на смене
Рабочий цикл оператора на серийной операции повторяется по одной и той же схеме независимо от того, десять деталей в партии или тысяча.
- Приёмка чертежа и программы. Сверяет номер программы с номером детали по чертежу, проверяет ревизию — обновлённую версию чертежа легко спутать со старой, если их не маркировать.
- Установка и выверка заготовки. Закрепляет заготовку в патроне, тисках или приспособлении, выставляет базовые поверхности индикатором или щупом — от точности установки зависит, сойдутся ли размеры детали с чертежом.
- Пробный запуск на малой подаче. Первый цикл идёт на сниженной скорости с готовностью остановить станок вручную — так ловят ошибку в программе или заготовке до того, как испорчена вся партия.
- Контроль первой детали. Измеряет ключевые размеры штангенциркулем, микрометром или на координатно-измерительной машине, сверяет с допуском на чертеже.
- Серийный прогон партии. Переводит станок на рабочую подачу, дальше периодически контролирует размеры по плану — на каждой пятой, десятой детали или по выборке, в зависимости от требований к серии.
На каждом из этих шагов оператор смотрит не только на экран стойки, но и на реальную деталь: звук резания, цвет стружки, состояние поверхности после обработки — всё это признаки, по которым опытный оператор ловит проблему раньше, чем она проявится в размерах.
Оси и стойки ЧПУ, с которыми работает оператор
Ось станка — это направление, вдоль или вокруг которого перемещается инструмент или заготовка. Базовый комплект — три линейных оси X, Y и Z: X и Y задают положение в плоскости, Z — глубину подачи инструмента. На токарно-фрезерном станке с ЧПУ к ним часто добавляются поворотные оси — например, ось C для вращения шпинделя при фрезеровании на токарном центре и ось B для наклона инструмента или стола. Чем больше управляемых осей, тем сложнее геометрия детали, которую можно обработать за один установ без переустановки заготовки.
Управляет всем этим стойка ЧПУ — вычислительный блок станка, который читает управляющую программу и переводит её в движение приводов. Самые распространённые в контрактном производстве — Fanuc, Siemens и Heidenhain; у каждой свой диалект G-кода и свой интерфейс, поэтому переход оператора с одной стойки на другую требует времени на освоение, даже если станок физически похож на предыдущий. Инструмент — резцы, фрезы, свёрла — оператор меняет по регламенту стойкости, заданному в технологической карте, а не по факту видимого износа: раннее отслеживание износа входит в те же обязанности контроля процесса.
Где учат на оператора ЧПУ и как строится карьера
Базовый путь в профессию — среднее профессиональное образование по специальностям, связанным с обработкой металлов резанием: колледжи и техникумы готовят операторов и наладчиков станков с ЧПУ с практикой на реальном оборудовании. Второй путь — курсы при заводе или учебном центре с последующим наставничеством: человек без профильного диплома проходит теорию и закрепляется за опытным оператором или наладчиком на несколько месяцев практики.
Карьерный рост внутри профессии обычно идёт по одной траектории: ученик под наблюдением → самостоятельный оператор на простых деталях → оператор на сложных сериях и многоосевой обработке → наладчик или программист-технолог. Переход на программирование требует отдельного обучения работе с CAM-системами и чтению чертежей на уровне технолога, но многие программисты-технологи на производстве начинали именно операторами — опыт реальной обработки помогает писать программы, которые не ломают инструмент и не срывают допуск на практике, а не только на бумаге.
Почему квалификация оператора важна при заказе детали
Для заказчика, который присылает чертёж в контрактное производство, разряд оператора — не абстрактный кадровый вопрос, а прямой довод в пользу повторяемости результата. Оператор высокого разряда с допуском к самостоятельной работе контролирует размеры каждой детали по плану, замечает отклонение раньше, чем оно выйдет за допуск, и умеет скорректировать процесс, не дожидаясь наладчика при простых случаях. На партии в полсотни или пятьсот деталей именно это определяет, будет ли двухсотая деталь такой же точной, как первая.
На операциях с жёсткими допусками — посадочные места под подшипник, сопрягаемые поверхности, резьба под контроль калибром — станок ставят на оператора нужного разряда сознательно, а не по принципу «кто свободен». Это одна из причин, почему при заказе токарно-фрезерной обработки на ЧПУ в IRONEX за каждой сложной серией закреплён оператор с соответствующим допуском, а не случайный человек в смене: деталь по чертежу должна повторяться, а не получаться «примерно похожей» от экземпляра к экземпляру.
Финальный контроль размеров на серьёзных партиях проверяет не только сам оператор, но и отдельная координатно-измерительная машина, если допуск того требует. А если у вас пока только чертёж и вопрос, каким способом и с каким допуском его лучше сделать, — пришлите его на изготовление деталей по чертежам: технолог подберёт станок, оператора нужного разряда и посчитает срок.