Содержание7
Заказать гибку на производстве можно за один рейс, а можно погнуть деталь самому за час — если знать, где у ручного листогиба заканчиваются возможности. Разница в цене ощутимая, но у ручного способа есть жёсткий потолок по толщине металла, длине сгиба и точности угла, и о этот потолок разбивается больше половины самодельных деталей. Разберём типы ручных станков, их предельные параметры, физику пружинения, из-за которой угол «плавает», справочные радиусы гиба по маркам металла и чёткие критерии, когда пора переходить на станок с ЧПУ.
Коротко: ручной сегментный листогиб держит сталь примерно до 1,5–2 мм и алюминий до 3 мм, балочный с рычагом — толще, но медленнее и с ограничением по длине сгиба. Угол на ручном станке гуляет на ±1–2° из-за пружинения металла — оператор компенсирует на глаз. Минимальный радиус гиба зависит от толщины листа и марки металла: нержавейка требует больший радиус, чем конструкционная сталь той же толщины. Серия от 30–50 деталей или требование по допуску угла — сигнал переходить на станок с ЧПУ.
Какие ручные станки применяют для гибки листового металла
Станок с ЧПУ окупается на серии — программируется один раз и повторяет угол на каждой детали. Для одной детали, ремонтной заготовки или прототипа его настройка и наладка обходятся дороже самой гибки, поэтому ручной инструмент никуда не делся: он дешевле по факту, доступен без записи в очередь и достаточен там, где допуск на угол не критичен.
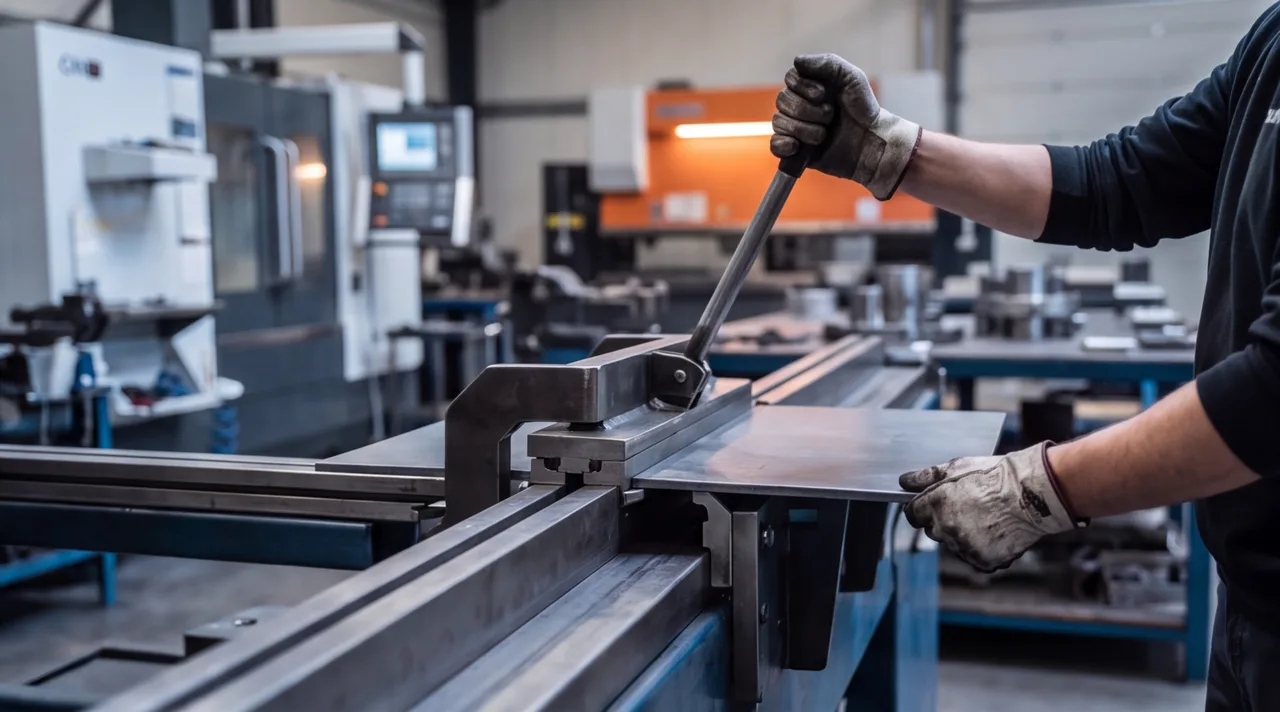
- Сегментный листогиб. Прижимная балка собрана из отдельных сегментов, которые можно снять или переставить под ширину заготовки. Лист зажимается прижимом, оператор поднимает гибочную балку вручную или через редуктор. Основное применение — короба, отливы, П-образные и Z-образные профили небольшой длины.
- Балочный листогиб. Гибочная балка одна на всю длину станка, приводится длинным рычагом или через червячный редуктор. Даёт больше усилия, чем сегментный, поэтому берёт более толстый металл, но требует ровного длинного сгиба — под сложный контур с вырезами он не годится.
- Ручной гибочный пресс. Компактный станок с рычажным или винтовым приводом пуансона, гнёт не по всей длине листа, а локально — короткие полки, скобы, кронштейны из полосы или узкой заготовки. По сути ручной аналог пресс-тормоза, но без гидравлики и без ЧПУ.
Толщина металла и длина сгиба: пределы ручных станков
Главное ограничение ручного способа — усилие, которое человек способен приложить рычагом. Оно растёт нелинейно с толщиной листа, поэтому у каждого типа станка есть практический потолок, за которым лист либо не гнётся, либо гнётся неравномерно по длине.
| Тип станка | Сталь Ст3, мм | Нержавеющая сталь, мм | Алюминий, мм | Макс. длина сгиба |
|---|---|---|---|---|
| Сегментный листогиб | до 1,5–2 | до 1–1,5 | до 2–3 | 1,25–2 м |
| Балочный листогиб | до 2,5–3 | до 1,5–2 | до 4 | 2–3 м |
| Ручной гибочный пресс | до 3–4 | до 2 | до 5 | до 0,5 м |
Цифры в таблице — не паспортные данные конкретного станка, а диапазон, в котором работает подавляющее большинство ручных листогибов на рынке. Нержавеющая сталь даётся тяжелее конструкционной той же толщины из-за более высокого предела текучести, поэтому её потолок по толщине заметно ниже, чем у Ст3. Длина сгиба у сегментного станка формально совпадает с длиной прижимной балки, но реальный практический предел ниже: на длинном сегменте усилие руки распределяется по всей линии сгиба неравномерно, и угол на концах листа получается острее, чем в середине.
Пружинение и точность угла: где ручная гибка проигрывает
Металл при гибке ведёт себя не как пластилин. Пока лист изгибается, наружный слой растягивается, внутренний сжимается, и между ними есть зона, где деформация ещё упругая, а не пластическая. Когда усилие снимают, эта упругая часть частично «отпускает» лист назад — это и есть пружинение металла. В результате фактический угол сгиба всегда больше заданного, если его не компенсировать заранее.
На станке с ЧПУ величину пружинения знает программа: она либо доводит угол по обратной связи, либо гнёт сразу с поправкой, рассчитанной под марку и толщину металла. На ручном листогибе эту поправку оператор делает на глаз — догибает лист на несколько градусов сверх номинала, ориентируясь на опыт и пробный сгиб на обрезке. Отсюда типичный разброс угла на ручном станке ±1–2°, причём разброс держится не только между деталями одной партии, но и в пределах одной детали, если гиб длинный, а усилие по балке распределено неровно.
Для одной детали или ремонтного узла такая точность обычно не критична — деталь просто подгоняют по месту. Для сборки, где угол сопрягается с ответной частью или влияет на посадку нескольких деталей друг в друга, разброс в пару градусов уже даёт видимый зазор или перекос.
Ручной листогиб или станок с ЧПУ: критерии выбора
Разница между способами сводится не к «лучше — хуже», а к вопросу, что важнее для конкретной задачи: скорость получения одной детали или повторяемость угла на партии. Разложить решение проще всего через четыре вопроса.
Формулировка «допуск угла не указан» не означает, что угол не важен — часто это просто означает, что на чертеже поленились его прописать. Если деталь входит в сборку, где сопрягается с другими частями по гибу, точность нужна независимо от того, стоит ли она явно в чертеже.
Минимальный радиус гиба по маркам металла
У любого листового металла есть минимальный радиус, при котором наружный слой на изгибе ещё не рвётся. Гнуть с меньшим радиусом — значит закладывать трещину по кромке, которая может проявиться не сразу, а под нагрузкой уже в готовом изделии. Радиус принято выражать не в миллиметрах, а как отношение к толщине листа S — это общепринятая инженерная практика, применимая к любой толщине одной и той же марки.
| Марка металла | Толщина листа, мм | Минимальный радиус гиба |
|---|---|---|
| Сталь Ст3 (конструкционная) | до 2 | 1×S |
| Сталь Ст3 (конструкционная) | 2–4 | 1,5×S |
| Нержавеющая сталь AISI 304 | до 2 | 1,5×S |
| Нержавеющая сталь AISI 304 | 2–4 | 2×S |
| Алюминиевый лист (мягкие сплавы) | до 3 | 1×S |
| Алюминиевый лист (твёрдые сплавы) | до 3 | 2×S |
Причина разницы между сталью и нержавейкой — в пластичности материала. Аустенитная нержавеющая сталь, к которой относится AISI 304, деформационно упрочняется в процессе самого изгиба: чем ближе радиус к предельному, тем быстрее металл теряет пластичность в зоне сгиба. Поэтому для нержавейки минимальный радиус той же толщины берут с запасом относительно конструкционной стали. Сортамент листового проката, из которого вырезают заготовки под гибку, регламентирует ГОСТ 19904 — по нему сверяют номинальную толщину листа перед раскроем.
Разметка и подготовка заготовки перед гибкой
Ошибка на этапе разметки не исправляется на листогибе — сколько бы ни было точности у станка, кривая линия сгиба даёт кривую деталь. Минимальный набор инструмента для ручной гибки:
- Угольник слесарный — контроль перпендикулярности кромки и линии сгиба относительно базового края заготовки.
- Рейсмус или штангенрейсмус — разметка линии сгиба параллельно кромке на нужном расстоянии, точнее, чем от руки по линейке.
- Кернер — накернивание опорных точек линии сгиба, чтобы разметка не стёрлась при установке листа в станок.
- Линейка с уровнем или угломер — контроль фактического угла сгиба уже на станке, пока лист ещё зажат и есть возможность подогнуть.
Отдельная привычка, которая экономит брак: перед серией одинаковых деталей делать пробный сгиб на обрезке того же металла и той же толщины, замерять фактический угол и по разнице с номиналом определять, на сколько градусов передавливать при основной гибке.
Когда гибку выгоднее заказать на производстве
Свой листогиб закрывает разовые задачи и мелкий ремонт. Дальше есть три объективных признака, при которых он перестаёт решать задачу, независимо от навыка оператора:
- Серия от 30–50 деталей. На такой партии время на ручную гибку одной детали умножается на количество, и совокупные трудозатраты обгоняют стоимость программируемой гибки листового металла на станке с ЧПУ.
- Толщина за пределом ручного станка. Металл толще 3–4 мм балочный листогиб или пресс уже не берёт стабильно, а попытка согнуть с перегрузкой деформирует раму станка.
- Указан допуск угла или требуется сборка нескольких деталей. Разброс ±1–2° на ручном станке не проходит там, где угол сопрягается с ответной частью.
Заготовки под гибку удобно раскраивать сразу с разметкой линий сгиба — этим занимается лазерная резка металла, контур и линии сгиба выходят с точностью, которую разметка вручную не даёт. Если деталь идёт с гибкой не отдельной операцией, а частью маршрута — от раскроя до готового узла, — проще отправить чертёж целиком на изготовление деталей по чертежам: технолог сам определит, где резать, где гнуть и в каком порядке, чтобы угол выдержался по всей партии.