Содержание8
Заказчик присылает чертёж со сварной рамой, а в спецификации напротив шва стоит значок, который снабженец видит впервые, — и приходится звонить технологу, чтобы понять, что за деталь он вообще принимает. Разберём, чем сварное соединение отличается от шва, как читать обозначения по ГОСТ 2.312 и ГОСТ 14771-76, какое соединение закладывать под конкретную толщину металла и нагрузку и что проверить на готовой детали до того, как она уедет со склада.
Коротко: соединение — это геометрия стыка деталей (стыковое, угловое, тавровое, нахлёсточное), шов — сам наплавленный металл, который это соединение скрепляет. Несущий узел под нагрузкой требует стыкового шва с полным проплавлением, декоративный или крепёжный — углового с меньшим катетом. Алюминий варят TIG на переменном токе из-за оксидной плёнки, нержавейку защищают аргоном с обратной стороны шва от окисления. При приёмке шов сверяют шаблоном по катету и осматривают на подрезы, поры и непровар.
Как классифицируют сварные соединения по ГОСТ 5264
Соединение и шов — разные понятия, и путаница между ними в переписке с цехом встречается постоянно. Соединение описывает геометрию стыка двух деталей — под каким углом и как они сходятся. Шов — это металл, который наплавлен в месте этого стыка и физически скрепляет детали. Одно и то же соединение можно сварить разными типами швов, поэтому в спецификации указывают оба параметра отдельно.
ГОСТ 5264-80 закрепляет четыре основных типа сварных соединений при ручной дуговой сварке, и та же логика распространяется на полуавтоматическую и аргонодуговую сварку:
| Тип соединения | Геометрия стыка | Где применяют | Типичная толщина, мм |
|---|---|---|---|
| Стыковое (С) | детали в одной плоскости, торец к торцу | несущие швы, трубопроводы, резервуары | 1–40 |
| Угловое (У) | детали под углом, чаще 90° | каркасы, рамы, короба | 1–20 |
| Тавровое (Т) | торец одной детали к плоскости другой | рёбра жёсткости, стойки, косынки | 2–30 |
| Нахлёсточное (Н) | детали перекрывают друг друга | тонколистовые конструкции, настилы | 0,5–10 |
На практике толщина металла и требуемая прочность узла сразу отсекают часть вариантов: тонкий лист редко сваривают встык без разделки кромок, а толстый профиль редко соединяют внахлёст, если узел несёт нагрузку.
Какие бывают сварные швы по форме и положению в пространстве
По форме шов бывает стыковым (проходит через всю толщину стыка) или угловым (заполняет угол между деталями, характеризуется катетом). Стыковой шов работает на растяжение и сжатие вдоль оси детали, угловой — преимущественно на срез, поэтому его несущая способность ниже при том же сечении металла.
По положению в пространстве шов делят на нижний, горизонтальный, вертикальный и потолочный. Нижнее положение — самое технологичное: расплавленный металл держится в разделке под собственным весом, сварщик получает ровный провар без особых усилий. Потолочный шов варят снизу вверх против силы тяжести, металл стремится стечь, и электродом в этом положении почти всегда получается более грубый валик с риском непровара корня. Именно поэтому потолочные швы на серийных узлах чаще доверяют полуавтомату: короткая дуга и стабильная подача проволоки держат каплю расплава лучше, чем ручной электрод, а сварщику не приходится постоянно менять угол наклона, чтобы металл не капал.
Как обозначают сварку и швы на чертеже по ГОСТ 2.312
На чертеже шов не рисуют как объёмную деталь — его задают условным обозначением у линии-выноски: стрелка указывает на место шва, а на полке линии-выноски записывают буквенно-цифровой код. Для снабженца, который сверяет готовую деталь с чертежом, важна не теория черчения, а расшифровка значка: что означает флажок, что означает окружность, где искать катет.
| Знак | Значение | Что это означает на практике |
|---|---|---|
| Флажок на полке линии-выноски | монтажный шов | сваривается при монтаже на объекте, а не в цехе |
| Окружность в месте излома линии-выноски | шов по замкнутому контуру | шов проходит по всему периметру стыка без разрывов |
| Число перед буквенным кодом | катет шва в мм | размер, по которому шов проверяют шаблоном |
| Треугольный знак после катета | усиление шва снято | валик механически зачищен вровень с основным металлом |
Сплошная линия-выноска со стрелкой к видимой стороне шва означает, что обозначение относится к лицевой стороне; штриховая линия и обозначение под полкой — к оборотной. Если на чертеже стоит только код без флажка и окружности — перед вами обычный цеховой шов по замкнутому или разомкнутому контуру согласно конструкции детали, уточнять монтажную специфику не нужно.
Что означает индекс шва по ГОСТ 14771-76
Для дуговой сварки плавящимся электродом в защитном газе — ручной дуговой и полуавтоматической в среде CO2 (MAG) — используют отдельную систему обозначений по ГОСТ 14771-76. Индекс собирается из нескольких частей: буквенный код типа соединения (С — стыковое, У — угловое, Т — тавровое, Н — нахлёсточное), порядковый номер конструктивного варианта разделки кромок по ГОСТ, а после него — размер катета для угловых и тавровых соединений.
Возьмём реальный пример: У4-К200×5. «У» означает угловое соединение, «4» — номер варианта по таблице ГОСТ (без скоса кромок, односторонний шов), «К200×5» указывает способ сварки и катет — механизированная сварка в CO2 (сокращение способа зависит от принятого на чертеже условного обозначения процесса) с катетом шва 5 мм. Технологу такой код заменяет отдельную ссылку на технологическую карту: по одной строке видно и геометрию стыка, и требуемый размер шва.
Как выбрать тип соединения и шва под толщину металла и нагрузку
Здесь стоит уйти от простого перечисления терминов и дать логику решения: конструктор смотрит на толщину металла и характер нагрузки — и сразу получает ответ, какое соединение закладывать.
| Толщина металла, мм | Рекомендуемое соединение | Разделка кромок | Комментарий |
|---|---|---|---|
| до 3 | стыковое или нахлёсточное без разделки | не нужна | достаточно одного прохода, полное проплавление достигается без скоса |
| 3–10 | стыковое с V-образной разделкой на несущих узлах, угловое на каркасах | V-образная от 6–8 мм | без разделки растёт риск непровара корня шва |
| свыше 10 | стыковое с X-образной разделкой, тавровое с двусторонним швом | X-образная, сварка с двух сторон | односторонний шов на такой толщине не даёт полного проплавления по всему сечению |
Несущий узел — рама, стойка под весовую нагрузку, элемент конструкции, который передаёт усилие — требует стыкового шва с полным проплавлением: сечение шва должно быть не меньше сечения самого металла. Декоративный или технологический шов, который просто фиксирует деталь без расчётной нагрузки, можно варить угловым швом с минимальным катетом, экономя время сварки и не перегревая деталь.
Особенности сварки стали, алюминия и нержавеющей стали
Способ сварки и подготовка металла меняются от материала — единой универсальной технологии нет, и попытка сварить алюминий так же, как сталь, обычно заканчивается непроваром или трещинами.
- Конструкционная сталь. Ручная дуговая (РД) электродом или полуавтоматическая сварка в среде CO2 (MAG). Электроды для сварки углеродистых конструкционных сталей подбираются по марке основного металла, для низколегированных сталей — с учётом легирующих добавок, чтобы шов не уступал по прочности основному металлу.
- Алюминиевые сплавы. Только аргонодуговая сварка (TIG) на переменном токе. Причина — тугоплавкая оксидная плёнка на поверхности алюминия, которая плавится при температуре в разы выше самого металла. Переменный ток в момент обратной полярности разрушает эту плёнку, иначе дуга просто не проплавляет металл под ней.
- Нержавеющая сталь. TIG или MAG, но с обязательной защитой обратной стороны шва аргоном или азотом — без неё горячий металл окисляется на воздухе и на обратной стороне шва образуется рыхлый чёрный налёт, который снижает коррозионную стойкость сварного соединения в этом месте.
Что проверяют при приёмке сварного шва
Приёмка на складе — это не работа сварщика ОТК с разрушающим контролем, а быстрая проверка, которую снабженец или кладовщик может провести глазами и простым инструментом.
- Сверка катета шаблоном. Универсальный шаблон сварщика прикладывается к угловому шву — катет должен совпадать с указанным на чертеже, отклонение в меньшую сторону недопустимо.
- Осмотр на подрезы. Подрез — канавка вдоль кромки шва, где основной металл проплавлен глубже нормы, — снижает сечение детали в этом месте и виден невооружённым глазом.
- Осмотр на поры. Мелкие отверстия на поверхности шва означают, что при сварке в металл попал газ — обычно из-за влажного металла, грязной проволоки или сквозняка, сдувавшего защитный газ.
- Проверка непрерывности. Шов не должен иметь разрывов там, где по чертежу указан сплошной шов по замкнутому контуру.
- Сверка длины и расположения с чертежом. Прерывистые швы (сварка через промежуток) сверяют по шагу и длине отдельных участков — их специально делают короче сплошного шва там, где полная прочность не требуется.
Анатомия сварного шва: из чего он состоит
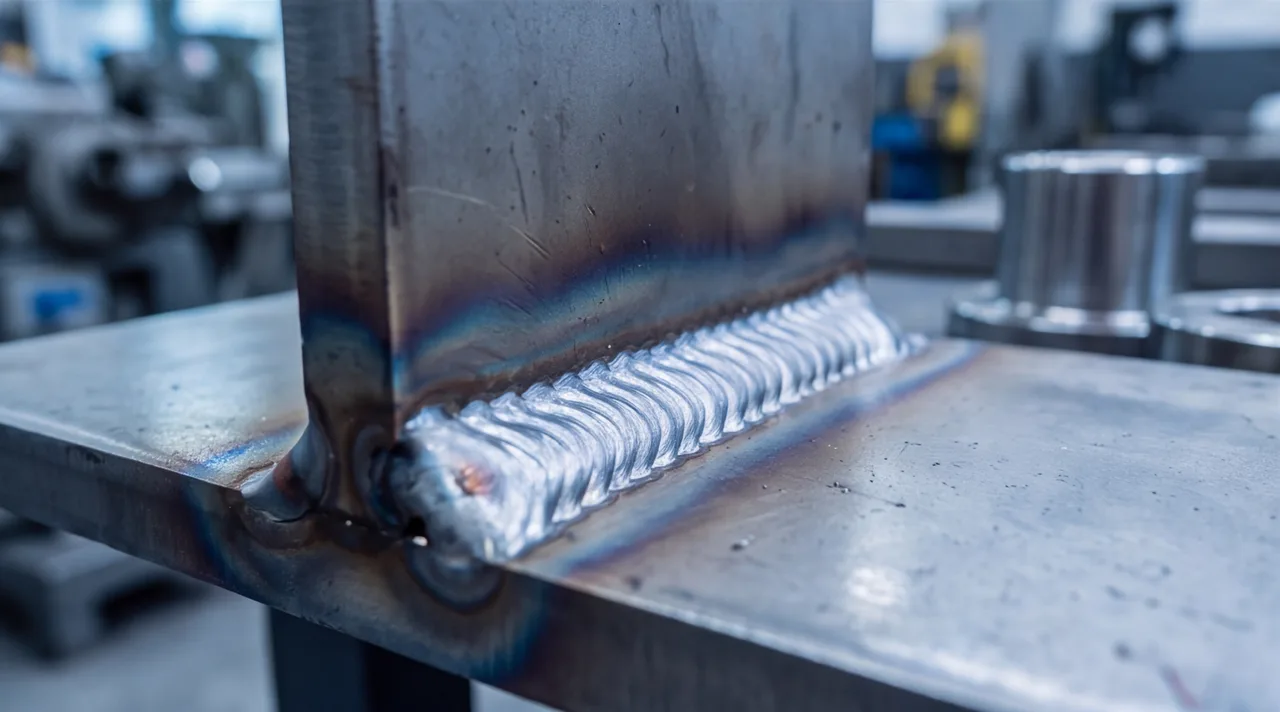
На разрезе угловой шов раскладывается на три зоны, и путать их не стоит: катет — это размер шва по видимой поверхности, глубина проплавления — насколько металл электрода сросся с основным металлом внутрь стыка, зона термического влияния — область основного металла рядом со швом, структура которой изменилась от нагрева, хотя сама она не расплавлялась.
Именно поэтому нормативы вроде ГОСТ 5264-80 отдельно нормируют минимальную глубину проплавления для несущих соединений, а не только видимый катет: два шва с одинаковым катетом могут держать разную нагрузку, если один из них проварен на полную толщину стыка, а другой — только с поверхности.
Все типы соединений и швов, разобранные выше, мы выполняем на сварочных работах — ручной дуговой, полуавтоматической и аргонодуговой сваркой стали, алюминия и нержавейки. Если сварной узел — часть более крупной детали, которую нужно выполнить полностью, посмотрите изготовление деталей по чертежам. Пришлите чертёж на расчёт стоимости — укажем тип соединения и способ сварки, если он не проставлен на эскизе, и сориентируем по цене и сроку.