Содержание8
Заказчик присылает чертёж сварной рамы и слышит от подрядчика «сварим полуавтоматом, у нас так быстрее» — и это может быть правильным ответом, а может быть просто удобным для цеха. Один и тот же металл одной и той же толщины можно сварить тремя разными способами дуговой сварки, и шов получится разным по прочности, внешнему виду и цене. Разберём, чем ММА, MIG/MAG и TIG отличаются на практике, как читать обозначение шва на чертеже по ГОСТ 14771-76 и что спросить у подрядчика, чтобы проверить, что вам предлагают способ под деталь, а не под возможности его сварочного поста.
Коротко: ММА (штучный электрод) — для конструкционной стали толще 2 мм и монтажа на площадке, где нет баллона с газом. MIG/MAG — для серийных швов на углеродистой стали, быстрее ММА в 2-3 раза. TIG — для нержавейки, алюминия и тонкого металла до 3 мм, где важны чистый шов и минимальное коробление. Обозначение шва на чертеже читается по ГОСТ 14771-76: буква способа, катет, длина и шаг прерывистого участка, вспомогательные знаки по контуру.
Почему «какой способ сварки лучше» — неправильный вопрос
У дуговой сварки нет универсально лучшего способа — есть подходящий под конкретную деталь, металл и требование к шву. Когда подрядчик отвечает на вопрос «каким способом варите» одним словом без уточнения толщины металла и назначения шва, это повод насторожиться: скорее всего, вам предложат то, чем цех варит чаще всего, а не то, что нужно детали. Три параметра определяют выбор: толщина металла (миллиметр тонкого листа и десять миллиметров рамы — разные задачи), тип металла (углеродистая сталь, нержавейка и алюминий ведут себя в сварочной ванне по-разному) и требование к сварному шву — где-то достаточно герметичного шва под покраску, а где-то нужен эстетичный шов без последующей зачистки. Дальше разбираем три способа по отдельности, а затем сводим их в одну таблицу для быстрого выбора.
Ручная дуговая сварка штучным электродом (ММА)
ММА — самый старый и самый неприхотливый из трёх способов: дуга горит между покрытым электродом и деталью, защиту сварочной ванны от воздуха даёт шлак из обмазки электрода, а не внешний газ. Это делает ММА рабочей лошадкой для монтажа на площадке — там, где нет баллона с аргоном или углекислотой и деталь нельзя занести в цех: каркасы, опоры, ремонтная сварка металлоконструкций. По углеродистой и низколегированной стали ММА даёт надёжный проплав и хорошо прощает не идеально подготовленную кромку, ржавчину и небольшой зазор — шлак связывает часть загрязнений.
Обратная сторона неприхотливости — качество шва ниже, чем у MIG/MAG и TIG, и сильная зависимость от квалификации сварщика: смена электрода каждые 300-450 мм шва обрывает дугу и оставляет кратер, который нужно перекрывать следующим проходом. На металле тоньше 2 мм ММА почти гарантированно даёт прожоги — дуга слишком горячая и плохо управляемая для тонкого листа. Алюминий формально варится ММА специальными электродами, но шов выходит пористым; для ответственных алюминиевых деталей этот способ не применяют. Итог: ММА оправдана на конструкционной и низколегированной стали от 2 мм, там, где шов пойдёт под грунт и покраску, а не на виду.
Полуавтоматическая сварка MIG/MAG в среде защитных газов
MIG/MAG подаёт в зону сварки плавящуюся проволоку непрерывно через горелку, а сварочную ванну защищает от окисления поток газа — отсюда и разделение: MAG работает в углекислом газе или смеси Ar/CO2 по стали, MIG — в чистом аргоне или гелии, в основном по алюминию и нержавейке. Главное практическое преимущество — производительность: непрерывная подача проволоки исключает смену электродов и обрывы дуги, поэтому на однотипных серийных швах MIG/MAG даёт в 2-3 раза больше метров шва в час, чем ММА. Это способ, который выигрывает не на одной уникальной детали, а на партии — рамах, кожухах, ограждениях, где один и тот же шов повторяется десятки раз.
Выбор газа заметно меняет результат. Чистый углекислый газ дешевле и глубже проваривает металл, но даёт больше разбрызгивания — после такого шва обычно нужна зачистка от брызг. Смесь аргона с углекислым газом (обычно 80/20) горит стабильнее, разбрызгивание меньше, шов чище и эстетичнее — за счёт чуть более высокой стоимости расходников. На тонком металле MIG/MAG уступает TIG в контроле тепловложения: без должного навыка сварщика на листе 1,5-2 мм легко прожечь кромку или получить непровар при недостаточном токе.
Аргонодуговая сварка TIG — точность на тонком металле и нержавейке
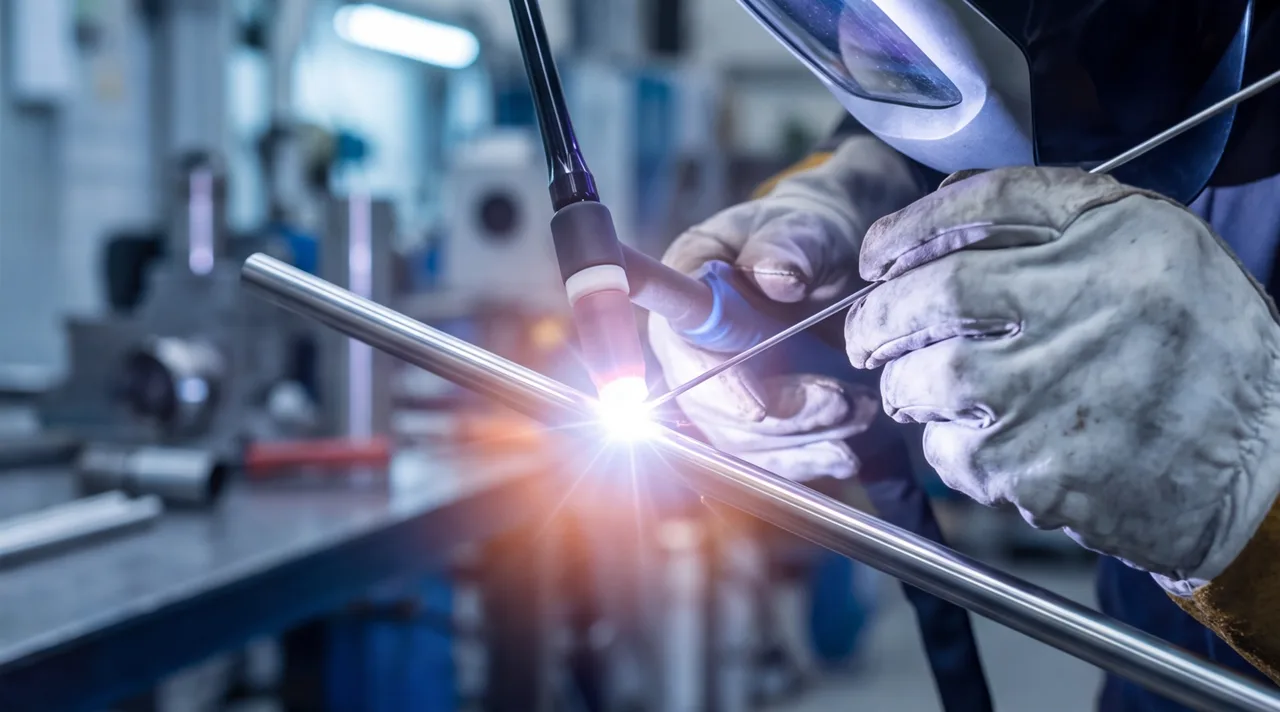
TIG варит неплавящимся вольфрамовым электродом под защитой аргона: дуга горит между вольфрамом и деталью, а присадочный пруток сварщик подаёт в ванну отдельно, вручную или механизированно. Это самый медленный и самый дорогой из трёх способов по машинному времени, и именно за это переплачивают — TIG даёт минимальное тепловложение и, соответственно, минимальное коробление детали, чистый шов без брызг и окалины, который во многих случаях не нуждается в последующей механической зачистке. Поэтому TIG применяют там, где шов виден или деталь после сварки идёт на дальнейшую обработку с жёсткими допусками — корпуса приборов, тонкостенные емкости, декоративные и ответственные конструкции.
Нержавеющая сталь чаще всего сваривается именно TIG — способ не даёт межкристаллитной коррозии по границе шва при правильном тепловложении и оставляет минимум цветов побежалости. С алюминием отдельная тонкость: оксидная плёнка на поверхности алюминия тугоплавкая и мешает сварке, поэтому алюминий варят TIG на переменном токе (AC), а не на постоянном — переменный ток разрушает оксидную плёнку в один из полупериодов. Обычный TIG-аппарат без режима AC для алюминия не подходит, это стоит уточнять у подрядчика отдельно от самого способа сварки.
Таблица: какой способ сварки подходит по металлу, толщине и качеству шва
Вместо трёх разрозненных описаний — один инструмент, отвечающий на вопрос «что выбрать» по вашей детали: металлу, толщине и требованию к шву.
| Способ | Подходящий металл | Толщина, мм | Качество шва | Производительность |
|---|---|---|---|---|
| ММА | углеродистая, низколегированная сталь | 2–20+ | среднее, требует зачистки от шлака | низкая, ручная смена электродов |
| MIG/MAG | углеродистая, нержавеющая сталь, алюминий (спец. проволокой) | 1,5–15 | от среднего до хорошего, есть разбрызгивание | высокая, серийный шов |
| TIG | нержавеющая сталь, алюминий, тонкая углеродистая сталь | 0,5–6 | высокое, минимум коробления, без окалины | низкая, ручной темп |
Практический вывод из таблицы: если металл тоньше 3 мм или это нержавейка/алюминий с требованием к внешнему виду шва — по умолчанию смотрите TIG. Если это серийная сталь от 2 мм и партия из десятков одинаковых швов — MIG/MAG. Если сварка идёт на монтаже без доступа к баллонам с газом — ММА, с поправкой на то, что тонкий металл этим способом варить не стоит вовсе.
Обозначение сварных швов на чертеже по ГОСТ 14771-76
ГОСТ 14771-76 задаёт условные обозначения сварных швов, которые ставятся на полке линии-выноски рядом с изображением шва на чертеже. Знать эти обозначения полезно снабженцу и конструктору, которые принимают деталь от подрядчика: по чертежу можно проверить, тот ли шов действительно выполнен, что заказан, не углубляясь в полный текст стандарта.
| Элемент обозначения | Что означает |
|---|---|
| Буквенно-цифровой код шва (например, С2, Т3, У4) | тип соединения (стыковое С, тавровое Т, угловое У) и порядковый номер конструктивного элемента шва по стандарту |
| Число перед знаком катета (△) | катет углового шва в миллиметрах — размер, по которому контролируется прочность соединения |
| Запись вида «60Z100» после катета | прерывистый шов: длина провариваемого участка 60 мм с шагом между участками 100 мм |
| Буква Z рядом с шагом | цепное расположение прерывистых участков (в отличие от шахматного, которое обозначается иначе) |
| Флажок на полке-выноске | шов выполняется по замкнутому контуру детали |
| Треугольный флажок отдельно от катета | монтажный шов — выполняется при монтаже конструкции на месте, а не в цехе изготовителя |
Если знак стоит над полкой-выноской — шов виден с той стороны, откуда сделана выноска (лицевая сторона), если под полкой — с обратной. На практике технолог сверяет ровно три вещи из этого обозначения: тип соединения совпадает с конструкцией детали, катет шва не меньше указанного в чертеже (это проверяется шаблоном при контроле), и если шов прерывистый — соблюдены длина участка и шаг, а не сделан сплошным «на глаз».
Как устроена дуга при сварке разными способами
Разница между способами лучше видна на схеме дуги, чем в описании: у каждого способа своя система защиты сварочной ванны от кислорода воздуха, и именно она определяет и качество шва, и то, каким расходником придётся снабжать сварщика.
Что спросить у подрядчика, прежде чем он выберет способ сварки
Проверить обоснованность выбора способа сварки можно до начала работ — набором конкретных вопросов для технического задания. Формулируйте их дословно и требуйте ответа по существу, а не общего «сделаем как надо»:
- Почему выбран именно этот способ сварки для моего металла и толщины — какая альтернатива рассматривалась и почему отклонена?
- Соответствует ли способ толщине металла из чертежа, или потребуется многопроходная сварка с разделкой кромки?
- Какая аттестация НАКС у сварщика на этот способ и группу материалов — актуальна ли она на дату выполнения работ?
- Как контролируется качество шва: визуально, замером катета шаблоном, капиллярным контролем или иным способом?
- Требуется ли предварительный подогрев или последующая термообработка для этой марки стали?
- Как обозначен шов на чертеже по ГОСТ 14771-76 и соответствует ли предложенный способ этому обозначению?
Подрядчик, который варит по чертежу правильно, отвечает на эти вопросы за минуту и без раздражения — потому что у него это часть обычного технологического процесса, а не повод импровизировать.
На сварочных работах в IRONEX способ сварки подбирается под металл, толщину и требование к шву из чертежа, а не под то, что уже подключено на посту. Если деталь идёт дальше в механическую обработку или сборку, удобнее заказать изготовление по чертежу целиком — сварка и последующие операции пройдут по одной спецификации без стыковки между подрядчиками. Пришлите чертёж на расчёт — технолог подберёт способ сварки исходя из металла и толщины и укажет его отдельной строкой в смете.