Содержание8
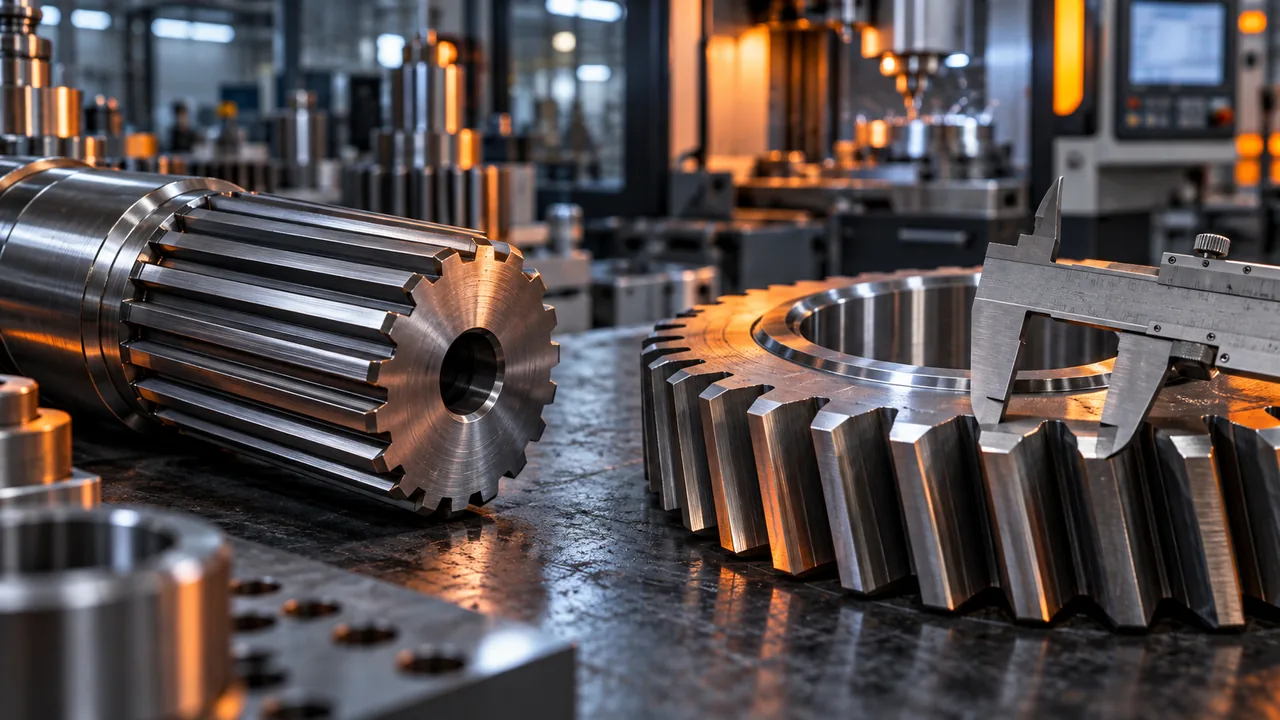
Шлицевое соединение на валу приходит в заявку двумя путями: конструктор присылает чертёж ступицы или вала, снабженец — изношенную пару вал–втулка и просит восстановить профиль. Ошибка в обеих заявках одна: профиль называют шлицами без центрирования, угла давления и посадки, а подвижный кардан смешивают с неподвижной посадкой зубчатого колеса. Ниже — сравнение прямобочного и эвольвентного зуба, три схемы центрирования, перечень размеров для опознания и порядок проверки сопряжённой пары, включая шлицевое соединение карданного вала.
Коротко: центрирующие поверхности при опоре по малому диаметру шлифуют после термообработки. Закалка стали 45 и 40Х уводит центрирующий размер вала и втулки. Эвольвентный зуб толще у основания и центрируется по боковым поверхностям; угол давления на делительной окружности — 30° или 45°. Профиль подтверждают после сверки чертежа со станком: нормо-час механообработки от 950 ₽, точно — по чертежу.
Что передаёт шлицевое соединение на валу
Шлицевое соединение передаёт крутящий момент сразу несколькими боковыми гранями, равномерно разложенными по окружности вала и шлицевой втулки. Нагрузка делится между зубьями: при том же диаметре момент выше, чем у одной шпонки, а втулка садится без отдельного шпоночного паза.
Пара бывает неподвижной и подвижной. Неподвижная — ступица, муфта или зубчатое колесо на валу: после сборки деталь вдоль оси стоит на месте. Подвижная — телескоп карданного вала, иногда шлицевое соединение рулевого вала: момент идёт на ходу, длина пары меняется. От вида зависят смазка, уплотнение полости и то, какую выработку считать потерей посадки.
В заявке сразу разделяют наружный шлиц вала и отверстие шлицевой втулки. От способа получения отверстия зависит инструмент, а от центрирования — нужна ли чистовая шлифовка после закалки. Дальше сравниваем прямобочный и эвольвентный профиль, разбираем центрирование, даём перечень размеров, таблицу износа и порядок проверки сопряжённой пары. Изготовление профиля подтверждают после сверки чертежа с доступным оборудованием.
Прямобочный и эвольвентный профиль: зуб, угол давления, серия
У эвольвентного зуба основание толще, а радиус перехода у корня больше, чем у прямобочного шлица. Концентрация напряжений меньше, прочность соединения выше. На циклическом моменте трещина прямобочного профиля стартует от впадины. Эвольвентный шлиц снижает концентрацию напряжений относительно прямобочного.
При выборе эвольвентного профиля учитывают угол давления на делительной окружности. Рабочие варианты — 30° и 45°. Угол пишут в чертеже: по нему выбирают инструмент и несущую способность.
Профиль с углом давления 45° имеет короткие зубья и меньше ослабляет соединяемые детали. Высота рабочей поверхности при этом мала, поэтому несущая способность низкая. Угол давления 45° ограничивает несущую способность эвольвентного шлица: тело вала и втулки ослаблено меньше, чем при высоком зубе.
Лёгкая серия прямобочных шлицев применяется в малонагруженном неподвижном шлицевом соединении: несущая способность серии ниже, и на подвижный нагруженный кардан её по сходству зуба не переносят.
| Признак | Прямобочный шлиц | Эвольвентный шлиц |
|---|---|---|
| Форма зуба | параллельные боковые грани | эвольвентный профиль |
| Основание и радиус у корня | тоньше, радиус меньше | толще, радиус больше |
| Концентрация напряжений | выше, трещина от впадины | ниже |
| Угол давления | параметр эвольвенты | 30° или 45° |
| Высота рабочей поверхности | по высоте зуба серии | у угла 45° мала |
| Лёгкая серия | неподвижное, малая нагрузка | серия прямобочного профиля |
Как центрируют шлицы: малый диаметр, наружный диаметр, боковые грани
В описанном прямобочном соединении центрирование идёт по малому диаметру. Центрирующие поверхности вала и шлицевой втулки шлифуют после термообработки. Центрирование по малому диаметру требует шлифования после термообработки: закалка уводит размер, посадка собирается по шлифованному цилиндру.
Термообработка уводит геометрию. Шлифование до закалки оставляет припуск, который термообработка коробит. Отказ от шлифования после термообработки сбивает посадку по малому диаметру и соосность пары. Вал и втулка опираются на коробление, биение растёт, боковые грани берут центрирующую нагрузку.
У описанного эвольвентного соединения центрирование идёт по боковым поверхностям зубьев и работает как самоцентрирование. Боковая поверхность зуба передаёт момент и ставит втулку по оси. Способ центрирования на чертеже задают явно.
У прямобочных шлицев рядом с опорой по малому диаметру есть центрирование по наружному диаметру и по боковым сторонам. Шлифование после термообработки относится к малому диаметру. Наружный диаметр и боковые стороны — отдельные схемы на чертеже.
Шлицевое соединение карданного вала: ход, смазка, заглушка, замена
Подвижное шлицевое соединение карданного вала передаёт крутящий момент и позволяет валу менять длину. Карданный вал передаёт момент через подвижное шлицевое соединение: телескоп при этом скользит. Осевой ход, смазка и уплотнение отличают подвижную пару.
- Осевой ход при передаче момента: длина вала меняется, зуб остаётся в зацеплении.
- Смазка по спецификации узла.
- Заглушка полости держит смазку и отсекает абразив.
- Окружной люфт меряют в нескольких положениях по длине телескопа.
Заглушка держит смазку внутри и отсекает абразив. Потеря заглушки ускоряет фреттинг на боковых гранях. Заглушку подбирают по конструкции данного вала.
Смазку шлицевых соединений карданных валов назначает спецификация вала. Чем смазать шлицевое соединение карданного вала, берут из этой карты: чужой состав ход выдавливает или он не держит фреттинг. Литиевая смазка шлицевого соединения рулевого вала Toyota задана для руля.
Замена шлицевого соединения карданного вала уместна, когда выработка профиля уже даёт окружной люфт. Свежая смазка зазор не выбирает. Решение о ремонте принимают после проверки пары вал–втулка.
Шлицевое соединение карданного вала Газель, замена на Газели, заглушка Прадо 150, Газон Next 10 т и Рено Дастер 4×4 — один тип узла. Число зубьев, диаметры и длина различаются, профиль берут по замеру.
Шлицевое соединение рулевого вала и шлицевое соединение карданного вала рулевого управления несут меньший момент, люфт заметен на руле. Профиль и смазку берут по спецификации.
Какие размеры снять, чтобы опознать профиль
Минимальный набор, чтобы опознать шлицевое соединение на валу: число зубьев, наружный диаметр, внутренний диаметр, ширина зуба, длина шлицев, способ центрирования, посадка и признак неподвижного или подвижного соединения. Эти поля снимают и с вала, и со шлицевой втулки: пара живёт двумя профилями.
Для эвольвентного профиля к набору добавляют угол давления на делительной окружности — 30° или 45° — и модуль либо шаг. Без угла технолог не отделяет короткий зуб 45° с низкой несущей способностью от профиля 30°. Угол давления 45° в строке заявки сразу показывает малую высоту рабочей поверхности.
В заявке отдельно пишут термообработку и шлифование центрирующих поверхностей после неё. Для кардана добавляют заглушку и место подвода смазки, если они есть на образце.
Способ центрирования решает посадку и чистовую операцию. Модуль, шаг и угол давления решают инструмент — фрезу, долбяк или протяжку. Пометка подвижного или неподвижного соединения решает осевой ход, смазку и заглушку.
| Поле | Прямобочный шлиц | Эвольвентный шлиц |
|---|---|---|
| Число зубьев | по торцу | по торцу |
| Наружный диаметр | по вершинам | по вершинам |
| Малый диаметр | по впадинам | по впадинам |
| Ширина зуба | боковая грань | боковая грань |
| Длина шлицев | вдоль оси | вдоль оси |
| Центрирование | наружный, малый или боковые | боковые поверхности |
| Посадка | по чертежу | по чертежу |
| Угол давления | — | 30° или 45° |
| Модуль или шаг | — | по шагу зубьев |
Признаки износа и порядок проверки сопряжённой пары
Окружной люфт сверх посадки, ступенчатая выработка боковой грани, бурый порошок фреттинга, рваный ход телескопа, трещина у корня и разрушенная заглушка — стадии одной потери посадки. На карданном валу это стук при смене момента и смазка с металлической пылью.
| Признак | Что видно на паре | Решение |
|---|---|---|
| Окружной люфт сверх посадки | зазор по окружности больше посадки | замер вала и втулки |
| Ступенчатая выработка боковой грани | ступенька на рабочей грани | замена сопряжения |
| Продукты фреттинга | бурый порошок в смазке | замер обеих деталей |
| Неравномерный ход телескопа | рывки по длине хода | проверка пары целиком |
| Трещина у корня | трещина от впадины | замена детали и ответной |
| Заглушка не держит полость | смазка уходит, пыль внутри | заглушка и проверка граней |
Порядок проверки сопряжённой пары:
- Очистить вал и шлицевую втулку от смазки и продуктов износа.
- Опознать профиль по числу зубьев, диаметрам, ширине, длине и центрированию.
- Замерить окружной люфт в нескольких положениях по длине хода.
- Смотреть центрирующие поверхности отдельно от боковых граней.
- Сравнить вал и втулку вместе: пятно контакта и зазор принадлежат паре.
Новая деталь по изношенной ответной прежний зазор и пятно контакта не возвращает. В ремонт шлицевого соединения карданного вала и в заявку на замену закладывают проверку сопряжённой пары. Критерий — люфт относительно посадки и видимая выработка профиля. Ответную деталь оценивают вместе с той, которую меняют.
Когда профиль подтверждают в изготовлении
На небольшом эвольвентном отверстии изготовление протяжки дорого и ограничивает применение профиля. Протяжка удорожает малое отверстие и ограничивает эвольвентный шлиц. Малый размер в заявке — повод сверить инструмент до ответа по сроку.
Центрирование по малому диаметру требует шлифования центрирующих поверхностей вала и втулки после термообработки. Без шлифования под посадку профиль в работу не подтверждают, даже если зуб можно нарезать. Шлифование после термообработки стоит в маршруте отдельной строкой.
Внешний шлиц вала и отверстие втулки разделяют заранее. От способа получения отверстия зависит, берётся ли профиль в работу. Шаг или модуль сверяют с доступным инструментом.
До подтверждения профиля проверяют три пункта.
- Инструмент на внутренний шлиц и стоимость протяжки малого эвольвентного отверстия.
- Шлифование после термообработки при опоре по малому диаметру.
- Шаг или модуль — соответствие доступному оборудованию.
Деталь ведут через изготовление деталей по чертежам. Тело вала и наружный зуб даёт токарно-фрезерная обработка ЧПУ, центрирующие поверхности закрывает шлифовка, станки сверяют по карте оборудования, типы валов смотрят в каталоге валов. Нормо-час механообработки — от 950 ₽, точно — по чертежу. Срок называют после сверки профиля с парком.
Что приложить к заявке на вал или втулку со шлицами
В комплекте заявки на вал или шлицевую втулку пять позиций. Для карданного вала к ним добавляют заглушку и подвод смазки.
- Чертёж со способом центрирования и посадкой.
- Перечень размеров профиля: зубья, диаметры, ширина, длина, для эвольвенты угол давления и модуль или шаг.
- Термообработка и шлифование центрирующих поверхностей после неё.
- Пометка: подвижное или неподвижное соединение.
- Замер или образец ответной детали.
Чертежа нет — присылают эскиз с теми же полями и фото торца, по которому считают зубья. Марку стали и твёрдость берут из указания заказчика. На фото торца зубья считают по полному кругу, включая те, что закрыты фаской: пропущенный зуб меняет шаг и модуль.
Шлицевое соединение на валу и шлицевое соединение карданного вала расходятся пометкой: неподвижная посадка или осевой ход. Остальной комплект общий. Образец ответной детали снимает спор о зазоре: новую сторону сверяют с тем, что реально стоит в узле.
Источники. Центрирование прямобочных и эвольвентных шлицев, угол давления, лёгкая серия и протяжка малого отверстия.