Содержание8
Заказчик присылает эскиз кронштейна с четырьмя отверстиями М8 — и деталь спокойно встаёт на настольный станок. Присылает раму весом 40 кг с отверстием в стороне от центра тяжести — и та же логика уже не работает: заготовку проще не переставлять, а подвести шпиндель к ней. Разберём, чем настольный станок 2М112 отличается от вертикального 2Н135 и радиально-сверлильного, по какому диаметру и глубине отверстия выбирают класс станка, какое сверло ставить под сталь и нержавейку и когда сверления недостаточно и нужна расточка.
Коротко: настольный станок 2М112 берёт диаметр примерно до 12 мм в конструкционной стали на мелких деталях, вертикально-сверлильный 2Н135 — до 35 мм за счёт жёсткой колонны, а радиально-сверлильный станок нужен не ради большего диаметра, а когда деталь крупная или тяжёлая и её не переставить под шпиндель. Точность и увод оси определяет не диаметр сверла, а жёсткость шпинделя и вылет инструмента. Для посадок с допуском после сверления нужна расточка или развёртывание — само по себе сверление даёт грубый квалитет.
Классы сверлильных станков: чем отличаются настольные, вертикальные и радиальные
Сверлильный станок — это станок, у которого рабочее движение сверла складывается из вращения шпинделя и его осевой подачи, а заготовка при этом закреплена на столе или в приспособлении. Все виды сверлильных станков различаются не столько принципом работы, сколько тем, что можно закрепить под шпинделем и с какой жёсткостью этот шпиндель держит сверло на весу.
Три класса, которые реально встречаются в цехе контрактного производства, разведены по одному критерию — что двигается относительно чего:
- Настольный станок 2М112 — заготовку закрепляют на столе, шпиндель подаётся вертикально вниз рычагом. Компактный, для мелких деталей и малых диаметров.
- Вертикально-сверлильный станок 2Н135 — та же схема, но станина и колонна массивнее, стол крупнее, шпиндель мощнее. Заготовку по-прежнему перемещают под шпиндель.
- Радиально-сверлильный станок — заготовка неподвижна, а шпиндельную головку подводят к нужной точке на детали, разворачивая рукав вокруг колонны.
Выбор между ними на практике сводится к двум вопросам: пролезает ли требуемый диаметр сверления в шпиндель данного класса и можно ли вообще переставить заготовку под шпиндель без крана и такелажа. Если да на оба — берут настольный или вертикальный станок по диаметру. Если заготовку двигать неудобно или её масса за пределами разумного для стола — переходят на радиальный.
Настольные станки 2М112: сверление до 12 мм на мелких деталях
Настольный станок 2М112 — базовый станок для сверления отверстий небольшого диаметра в некрупных деталях: кронштейнах, планках, крышках, корпусных заготовках до размера, который помещается на стол без выноса за габарит станины. Наибольший диаметр сверления в конструкционной стали у станков этого типоразмера — около 12 мм, отсюда и цифра в обозначении модели. В более мягких материалах — алюминии, латуни — тем же шпинделем можно просверлить отверстие большего диаметра, но предел по жёсткости шпинделя и по вылету патрона остаётся тем же самым.
Конструктивно у настольного станка укороченная колонна и небольшой вылет шпинделя от оси колонны — это и ограничивает размер заготовки, которую реально закрепить и просверлить без перестановки. Плюс схемы — скорость: заготовку кладут на стол, прихватывают тисками или прижимом, сверлят и снимают за секунды. На эти станки ставят обычные патроны под спиральное сверло цилиндрического хвостовика; для диаметров ближе к верхней границе диапазона важно не перегружать станок излишней подачей — тонкий шпиндель настольного станка не прощает форсированных режимов так, как это делает более массивный вертикальный.
Граница применимости простая: как только диаметр отверстия превышает паспортный максимум станка или заготовка перестаёт устойчиво стоять на столе без специальной оснастки, задачу передают на вертикально-сверлильный станок.
Вертикально-сверлильные станки 2Н135: средние корпуса и плиты
Вертикально-сверлильный станок 2Н135 и его аналоги того же класса решают ту же задачу, что настольный, но на порядок жёстче: массивная станина, полноразмерная колонна, механическая подача шпинделя вместо ручного рычага и стол, способный держать плиту или корпусную деталь весом в десятки килограммов. Диаметр сверления у станков этого класса в конструкционной стали доходит до 30–35 мм — вопрос уже не столько мощности привода, сколько того, что жёсткость шпинделя и станины перестаёт быть узким местом.
Ключевое отличие от настольного станка — не сама цифра диаметра, а жёсткость шпинделя. На вертикальном станке шпиндель ходит в массивной гильзе с большей длиной направляющей поверхности, поэтому при той же осевой нагрузке сверло меньше отклоняется от заданной оси. Это напрямую снижает увод оси отверстия на глубоких сверлениях: чем жёстче узел «шпиндель — гильза — станина», тем меньше сверло уходит в сторону при входе в металл и тем ровнее идёт отверстие на всю глубину.
На таких станках обрабатывают плиты, фланцы, средние корпуса — детали, для которых настольного станка уже не хватает по диаметру сверления или по площади опоры, но которые ещё разумно переставлять руками или тельфером под неподвижный шпиндель. Как только масса и габарит заготовки делают такую перестановку неудобной или небезопасной, логичнее подводить инструмент к детали, а не деталь к инструменту.
Радиально-сверлильные станки: крупногабаритные корпуса и тяжёлые заготовки
Радиально-сверлильный станок устроен наоборот по сравнению с первыми двумя классами: заготовка закрепляется неподвижно на плите или столе, а шпиндельная головка едет по рукаву и разворачивается вокруг вертикальной колонны, подводясь к каждому отверстию отдельно. Для рамы, станины, крупного корпуса или литой заготовки весом от полусотни килограммов и выше это не удобство, а единственный практичный вариант: перекладывать такую деталь под каждое из десятка отверстий — это кран, такелаж и риск сбить базовую поверхность при каждой перестановке.
Жёсткость шпинделя на радиальном станке — отдельный вопрос, не решаемый автоматически размером станка. Рукав, на котором висит шпиндельная головка, при вылете на максимум работает как консоль, и с увеличением вылета жёсткость всего узла падает: чем дальше головка от колонны, тем больше её уводит под нагрузкой сверления. Поэтому на радиальном станке критично закреплять рукав в зажимах перед каждым сверлением и по возможности работать на минимально необходимом вылете, а не тянуть головку к дальнему краю детали ради удобства разметки.
По диаметру сверления радиальные станки перекрывают тот же диапазон, что и вертикальные, а часто и больше — но выбирают их не ради диаметра, а ради габарита и массы заготовки, которую физически нецелесообразно перемещать.
Таблица выбора: диаметр и глубина отверстия → класс станка → точность
Практическая раскладка для технолога, отталкивающаяся не от паспорта станка, а от параметров отверстия и заготовки:
| Диаметр отверстия, мм | Глубина | Класс станка | Типовой увод оси |
|---|---|---|---|
| до 12 | до 5×D | Настольный (2М112) | 0,05–0,10 мм |
| 12–35 | до 5×D | Вертикальный (2Н135) | 0,08–0,15 мм |
| свыше 5×D | глубокое | Вертикальный + кондуктор либо ЧПУ | 0,15–0,3 мм |
| 12–50 | любая, крупная заготовка | Радиально-сверлильный | 0,10–0,25 мм |
Из таблицы видна закономерность, которую стоит проговорить отдельно: диаметр сверления ограничивает выбор станка снизу вверх по классу — настольный станок физически не примет сверло большого диаметра в жёсткий металл, — а увод оси растёт не столько от диаметра, сколько от соотношения глубины отверстия к диаметру и от жёсткости шпинделя конкретного станка. Отверстие глубиной в три диаметра на вертикальном станке пройдёт ровнее, чем то же отверстие глубиной в восемь диаметров на настольном, даже если диаметр один и тот же.
Инструмент: спиральные и твердосплавные свёрла, охлаждение
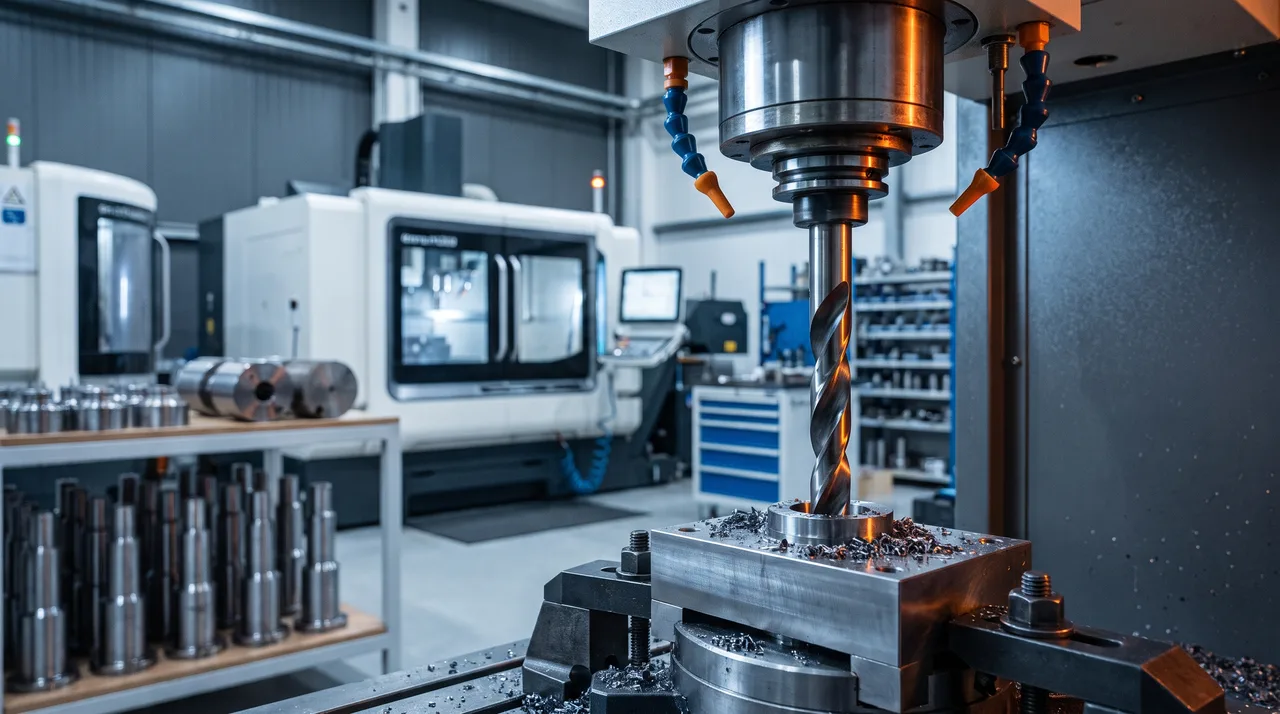
Спиральное сверло из быстрорежущей стали остаётся рабочей лошадкой для большинства заказов: конструкционная сталь, чугун, алюминий, диаметры от долей миллиметра до нескольких десятков — везде, где сверло не встречает наклёпанную или закалённую поверхность. У сверла три элемента геометрии, которые реально решают, как пойдёт отверстие: угол при вершине (для универсальной стали — около 118°, для мягких и вязких материалов угол делают более острым, чтобы облегчить врезание), ленточка — узкая полоса на цилиндрической части, которая центрирует сверло в отверстии и не даёт ему гулять, и канавка отвода стружки, от ширины и полировки которой зависит, выйдет стружка наружу или забьётся в отверстии.
Твердосплавное сверло уступает спиральному по цене в разы, но заметно превосходит его по стойкости на вязких и абразивных материалах — нержавеющих сталях аустенитного класса, титановых и жаропрочных сплавах, чугуне с включениями. Твёрдый сплав держит режущую кромку при температурах, на которых быстрорежущая сталь уже теряет твёрдость и начинает мазаться по металлу, поэтому на нержавейке и партиях от нескольких десятков отверстий твердосплавное сверло за счёт стойкости и стабильности диаметра быстро окупает разницу в цене.
Охлаждение — не опция, а часть режима резания. Без подачи СОЖ в зону резания на глубоком сверлении стружка не успевает выйти из канавок, забивает их и заклинивает сверло в отверстии; на нержавейке отсутствие охлаждения дополнительно ведёт к наклёпу стенок, который ускоряет износ следующего прохода инструмента, будь то развёртка или метчик. СОЖ подают либо поливом на зону резания, либо, на более серьёзном оборудовании, через внутренние каналы самого сверла — второй вариант выигрывает на глубоких и узких отверстиях, где поливом смазочно-охлаждающая жидкость до дна просто не доходит.
Точность отверстий: квалитеты, допуски и когда нужна доработка
Сверление — операция черновая, и её точность не стоит путать с точностью финишной обработки. Сверлом даже на исправном станке с острым инструментом получают квалитет порядка 11–12 — это достаточно для крепёжных отверстий под болт с зазором, но недостаточно для посадок с натягом или для координат, где важна повторяемость от детали к детали в партии.
| Операция | Достижимый квалитет | Типовое применение |
|---|---|---|
| Сверление | 11–12 | крепёжные отверстия под болт, монтажные отверстия |
| Зенкерование | 10–11 | подготовка под последующую развёртку или расточку |
| Развёртывание | 7–8 | точные посадки под палец, штифт, втулку |
| Расточка | 7–9 | посадочные отверстия под подшипник, вал, координированные отверстия |
Разница между квалитетами напрямую связана с уводом оси отверстия: сверло по своей природе имеет тенденцию слегка уходить от заданной оси и увеличивать диаметр относительно номинала сверла, поэтому квалитет точности регулируется расточкой или развёртыванием, а не выбором более дорогого сверла. Если чертёж требует посадку с допуском, отверстие сверлят заведомо на меньший диаметр, а окончательный размер и соосность получают уже последующей операцией — расточкой на координатно-расточном или токарном станке либо развёртыванием.
Когда сверления недостаточно: расточка и обработка на ЧПУ
Сверление закрывает большинство задач с крепёжными и монтажными отверстиями, но как только в чертеже появляется допуск на диаметр, требование соосности нескольких отверстий по одной оси или посадка под подшипник и вал, одного сверления мало. Расточка снимает то самое смещение и увод, который неизбежно вносит сверло, и доводит отверстие до нужного квалитета с контролем по всей партии, а не «от станка к станку».
Для координированных отверстий, серии одинаковых деталей или сложной геометрии, где важно выдержать взаимное расположение нескольких отверстий, разумнее сразу уходить на обработку на ЧПУ: координаты задаются программой, а не разметкой и кондуктором, и повторяемость от детали к детали не зависит от аккуратности оператора. Если по чертежу видно, что отверстие несёт посадку или жёсткий допуск на соосность, — присылайте чертёж на сверление и расточку, технолог сразу заложит нужную операцию в маршрут, а не будет переделывать после контроля.
| Что нужно | Решение |
|---|---|
| Крепёжное отверстие под болт с зазором | сверление на настольном или вертикальном станке |
| Крупная или тяжёлая деталь, много отверстий | радиально-сверлильный станок |
| Посадка под подшипник, вал, штифт | сверление + расточка или развёртывание |
| Серия деталей с координированными отверстиями | обработка на станке с ЧПУ |
Пришлите чертёж на изготовление деталей по чертежам или на расчёт — по указанным допускам и посадкам технолог сам определит, достаточно ли сверления или нужна расточка, и подберёт класс станка под габарит и массу заготовки.