Содержание7
Вал получил закалку без предварительной консультации с механиком — и вышел из печи с короблением 0,3 мм на длине 400 мм, которое чистовое точение снять уже не могло: припуска не хватило. Деталь ушла в переделку, хотя виновата не термообработка сама по себе, а то, что режим подобрали без оглядки на марку стали и её сечение. Разберём, чем закалка отличается от отпуска, отжига и нормализации, как марка стали определяет допустимый режим, почему толщина детали меняет результат обработки сильнее, чем кажется, и что спросить у подрядчика, прежде чем отдавать ему партию.
Коротко: термообработка — это не финишная операция «для качества», а часть техпроцесса, которую планируют вместе с механообработкой. Закалка почти всегда требует последующего отпуска — без него деталь хрупкая и растрескается при первой ударной нагрузке. Марка стали определяет, какая термообработка вообще возможна: нержавеющую аустенитную сталь закалкой не упрочнить, у неё другая физика. Массивное сечение прокаливается хуже тонкого — один и тот же режим даёт разную твёрдость по сердцевине. Закалку проводят до чистовой обработки и шлифовки, а не после.
Зачем термообработка нужна в цепочке производства детали
Вал редуктора после токарной обработки идёт мягким — сталь 40Х в состоянии поставки даёт твёрдость около 20 HRC, шейки под подшипник при такой твёрдости выработаются за один сезон. Штамп для холодной высадки в мягком состоянии смнётся на первой же тысяче деталей. В обоих случаях термообработка не «улучшает» деталь абстрактно, а придаёт ей конкретное эксплуатационное свойство — износостойкость, твёрдость рабочей кромки, упругость пружины, — без которого чертёж не выполняется.
Поэтому термообработку планируют вместе с маршрутом механообработки, а не заказывают отдельно, когда деталь уже готова. Подрядчик по термообработке должен знать не только марку стали, но и на какой стадии придёт заготовка — после чернового точения, после фрезеровки паза, с готовыми резьбами, — потому что от этого зависит, какое коробление допустимо и где оставлен припуск на правку. Разговор «дайте максимальную твёрдость» без привязки к дальнейшей обработке почти всегда заканчивается либо трещиной, либо деталью, которую нельзя дошлифовать в размер.
Виды термообработки: закалка, отпуск, отжиг, нормализация — в чём разница
Все виды термообработки стали меняют структуру металла нагревом и последующим охлаждением с разной скоростью — разница именно в скорости охлаждения и в том, что происходит после.
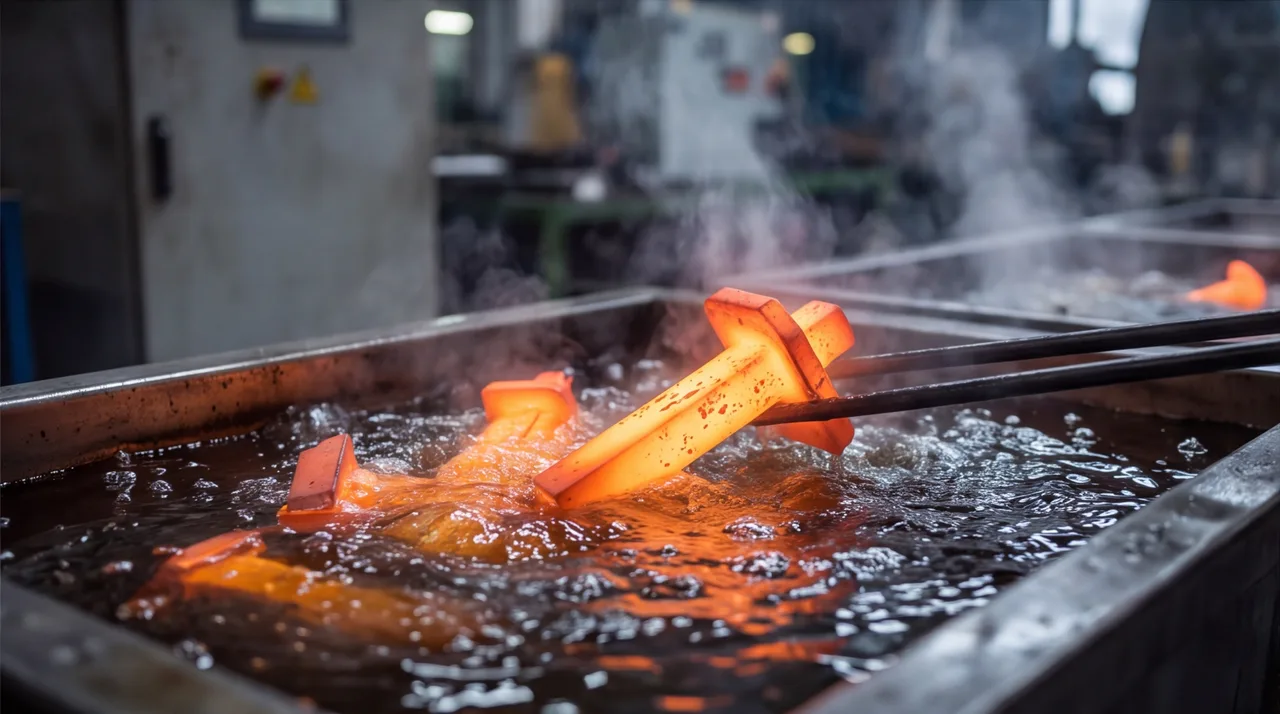
Закалка — нагрев выше критической точки превращения (для большинства конструкционных и инструментальных сталей это диапазон примерно 800–900 °C, у быстрорежущих сталей значительно выше, свыше 1200 °C) с последующим быстрым охлаждением в воде, масле или на воздухе, в зависимости от марки. Быстрое охлаждение фиксирует мартенсит — твёрдую и хрупкую структуру, ради которой закалку и делают. Чем резче охлаждение, тем выше твёрдость, но и тем больше риск трещин и коробления.
Отпуск проводят сразу после закалки нагревом до существенно более низкой температуры без последующей выдержки на воздухе для остывания. Низкий отпуск (примерно 150–250 °C) снимает внутренние напряжения, почти не снижая твёрдость, — режим для режущего и мерительного инструмента. Высокий отпуск (примерно 500–650 °C) заметно снижает твёрдость, но сильно повышает вязкость — сочетание «закалка плюс высокий отпуск» называют улучшением и применяют для нагруженных валов и осей.
Отжиг — нагрев и медленное охлаждение вместе с печью. Снимает внутренние напряжения после сварки или черновой обработки, снижает твёрдость перед механообработкой заготовки из твёрдого проката, укрупняет или измельчает зерно в зависимости от разновидности отжига. Твёрдость после отжига всегда ниже, чем была до него, — это операция подготовки, а не упрочнения.
Нормализация похожа на закалку по нагреву, но охлаждение идёт на спокойном воздухе, а не в жидкости. Результат — структура мельче, чем после отжига, но мягче и без остаточных напряжений, характерных для закалки. Нормализацию часто ставят перед закалкой ответственных деталей, чтобы выровнять структуру после проката или ковки, либо используют как самостоятельную операцию для низко- и среднеуглеродистых сталей, которым полная закалка не нужна.
| Вид термообработки | Цель | Типичный нагрев | Охлаждение | Эффект на твёрдость |
|---|---|---|---|---|
| Закалка | максимальная твёрдость и износостойкость | выше критической точки (марка-зависимо) | вода, масло или воздух | резко повышает |
| Отпуск (низкий) | снять напряжения после закалки | 150–250 °C | воздух | почти не снижает |
| Отпуск (высокий) | вязкость при умеренной твёрдости («улучшение») | 500–650 °C | воздух или масло | заметно снижает |
| Отжиг | снять напряжения, смягчить перед обработкой | выше или около критической точки | с печью, медленно | снижает |
| Нормализация | выровнять и измельчить структуру | выше критической точки | на спокойном воздухе | умеренно повышает или не меняет |
Как марка стали определяет режим термообработки
Марка стали — первое, что определяет, какая термообработка вообще применима, ещё до разговора о температурах. Низкоуглеродистые конструкционные стали вроде Ст3 и стали 20 закаливаются плохо: углерода мало, мартенсит почти не образуется, и такие стали обычно используют после нормализации или вовсе в состоянии поставки, а высокую твёрдость поверхности получают цементацией. Среднеуглеродистые и легированные конструкционные стали — 45, 40Х, 30ХГСА — это классика улучшения: закалка плюс высокий отпуск дают сочетание прочности и вязкости для валов, осей, шестерён. Инструментальные стали — У8, У10А, ХВГ, 9ХС, Х12МФ — закаливают на высокую твёрдость с низким отпуском, здесь вязкость приносят в жертву износостойкости режущей или формообразующей кромки.
Нержавеющие стали разбивать на закаливаемые и незакаливаемые обязательно, потому что заказчики регулярно путают эти группы. Мартенситные нержавеющие — 20Х13, 40Х13, 95Х18 — закаливаются точно так же, как обычная легированная сталь, и применяются там, где нужна и твёрдость, и коррозионная стойкость: хирургический инструмент, ножи, некоторые валы насосов. Аустенитные нержавеющие — 12Х18Н10Т, AISI 304, AISI 316 — закалкой не упрочняются в принципе: их структура и без нагрева остаётся аустенитной, а термообработка для них означает не закалку, а закалку на растворение (нагрев с последующим быстрым охлаждением в воде) — операцию, которая, наоборот, снимает наклёп и возвращает пластичность после холодной штамповки или сварки. Просьба «закалите нержавейку до 50 HRC» для аустенитной стали технически невыполнима — подрядчик обязан об этом сказать, а не пытаться подобрать несуществующий режим.
| Группа стали | Примеры марок | Применимые виды ТО | Что проверяют после обработки |
|---|---|---|---|
| Низкоуглеродистые конструкционные | Ст3, сталь 20 | нормализация, отжиг; закалка ограниченно | твёрдость выборочно, чаще геометрию |
| Среднеуглеродистые и легированные конструкционные | сталь 45, 40Х, 30ХГСА | закалка + высокий отпуск (улучшение) | твёрдость по Роквеллу или Бринеллю |
| Инструментальные | У8, У10А, ХВГ, 9ХС, Х12МФ | закалка + низкий отпуск | твёрдость по Роквеллу, иногда микроструктура |
| Нержавеющие мартенситные | 20Х13, 40Х13, 95Х18 | закалка + отпуск | твёрдость и коррозионная стойкость |
| Нержавеющие аустенитные | 12Х18Н10Т, AISI 304, AISI 316 | закалка на растворение (не упрочняющая) | отсутствие межкристаллитной коррозии |
Как толщина и сечение детали влияют на выбор режима
Прокаливаемость — это способность стали получать мартенситную структуру не только у поверхности, но и в глубине сечения. У поверхности деталь при закалке остывает быстро и получает высокую твёрдость почти всегда. В сердцевине массивной детали металл остывает медленнее, скорость охлаждения падает ниже критической, и там образуется более мягкая структура — деталь становится твёрдой снаружи и заметно мягче внутри. Именно поэтому один и тот же режим на прутке диаметром 12 мм и на валу диаметром 80 мм из одной и той же стали марки 40Х даёт разный результат: тонкая деталь прокаливается насквозь, толстая — нет.
Прокаливаемость повышают легирующие элементы — хром, марганец, молибден замедляют превращение аустенита и позволяют получить мартенсит даже при более медленном охлаждении в глубине сечения. Поэтому для массивных ответственных деталей выбирают не углеродистую, а легированную сталь: не потому что она «лучше» вообще, а потому что только она способна прокалиться на нужную глубину при данном диаметре. Если для конкретного сечения и требуемой глубины закалённого слоя прокаливаемость марки недостаточна, увеличение времени выдержки в печи проблему не решает — нужна либо другая марка стали, либо другой способ охлаждения, либо смягчение требования к сквозной твёрдости.
мартенсит насквозь
твёрдая корка, мягкая сердцевина
Термообработка ножевых и режущих сталей: твёрдость против вязкости
Компромисс между твёрдостью и вязкостью нагляднее всего виден на примере ножевых и режущих сталей, хотя сам принцип касается любой инструментальной стали. Чем выше твёрдость по Роквеллу, тем дольше кромка держит заточку — и тем более она хрупкая, склонная к сколам при боковой нагрузке или ударе. Углеродистые ножевые стали типа У8, У10 закаливают на 58–62 HRC — на этом уровне лезвие режет долго, но плохо переносит попытку использовать нож как рычаг. Легированные ножевые стали с карбидообразующими элементами (хром, ванадий) держат близкую твёрдость при лучшей вязкости за счёт мелкозернистой структуры, но и стоят, и обрабатываются дороже.
Практический вывод для промышленных деталей тот же самый: твёрдость не выбирают «максимально возможную», а подбирают под характер нагрузки. Режущий инструмент, работающий на истирание без ударов, можно закаливать на верхнюю границу твёрдости для марки. Деталь, которая получает ударную или знакопеременную нагрузку — упор, кулачок, зуб храповика, — при той же марке стали лучше отпустить на несколько единиц HRC ниже расчётного максимума: потеря в износостойкости окупается отсутствием внезапного скола. Дальше в статье речь снова о промышленных деталях, а не о ножевом производстве — принцип «твёрдость против вязкости» переносится туда без изменений.
Термообработка и последующая механообработка: что учитывать при заказе
Порядок операций для детали, которая проходит и механообработку, и термообработку, всегда один: черновая обработка с оставленным припуском → термообработка → чистовая обработка или шлифовка в окончательный размер. Черновую обработку делают до закалки, потому что снятие большого объёма металла с уже закалённой детали либо невозможно обычным резцом, либо экономически бессмысленно — твёрдость 50–60 HRC требует шлифовального круга или твердосплавного инструмента специально под чистовой съём, а не под черновой.
Припуск на чистовую обработку после термообработки закладывают заранее, а не по факту: закалка почти всегда даёт некоторое коробление и рост размеров за счёт объёмного изменения структуры при образовании мартенсита. Типичная практика — оставить на сторону 0,2–0,5 мм на шлифовку в зависимости от габарита детали и жёсткости требований по биению; точное значение технолог считает под конкретную деталь и марку стали. Резьбы, шпоночные пазы и другие точные элементы, если это возможно по конструкции, тоже переносят на этап после термообработки или, если резьба нарезана до закалки, закладывают в чертеже требование к классу точности с учётом последующей правки.
Как проверить компетенцию подрядчика в термообработке
Термообработка — тот этап, где на глаз результат не оценить: деталь может выглядеть идеально и при этом иметь непрокалённую сердцевину или пропущенный отпуск. Поэтому квалификацию подрядчика проверяют не по обещаниям, а по документам и оборудованию, которые он готов показать до заказа.
- Готов ли подрядчик выдать протокол испытаний твёрдости по Роквеллу или Бринеллю на партию, а не «на словах гарантируем нужную твёрдость».
- Есть ли на участке печи с контролем атмосферы — без защитной атмосферы или вакуума поверхность стали при нагреве обезуглероживается и окисляется, что снижает твёрдость именно в тонком поверхностном слое, который потом снимают шлифовкой не всегда полностью.
- По какому ГОСТу подрядчик работает и готов ли сослаться на него в документах — для сталей это обычно ГОСТ 1050 или ГОСТ 4543 в зависимости от марки, для режимов термической обработки — ГОСТ 30256 и профильные отраслевые стандарты.
- Подбирает ли термист режим под сечение детали и требуемую твёрдость, а не применяет один и тот же типовой режим на все марки и размеры без корректировки.
Если на эти четыре вопроса подрядчик отвечает уклончиво или ссылается на «многолетний опыт» вместо протокола и оборудования, риск получить деталь с непредсказуемой твёрдостью высокий — и обнаружится это обычно уже в сборке или в эксплуатации, а не на приёмке.
Если термообработка нужна как часть заказа детали, а не отдельной услугой, пришлите чертёж с указанием требуемой твёрдости и марки стали на механическую обработку — маршрут «черновая обработка → термообработка → чистовая обработка» посчитаем и согласуем сразу, без лишней переписки. Для валов, осей и других тел вращения из конструкционных и легированных сталей это чаще всего токарная обработка стали с термообработкой между черновым и чистовым проходом. Если сомневаетесь, какой режим и какую твёрдость закладывать в чертёж, отправьте эскиз на расчёт по чертежу — уточним требование до запуска, а не после первой партии.