Содержание7
Заказчик присылает чертёж и не знает, кто его будет делать — токарь или фрезеровщик. Разряд исполнителя и марка станка в цеху для него не важны, а вопрос «кто нужен» на самом деле простой: он решается не квалификацией, а формой детали. Разберём, какие детали идут токарю, какие — фрезеровщику, когда нужен один специалист на токарно-фрезерном станке с приводным инструментом и как выбор исполнителя влияет на итоговый допуск.
Коротко: токарь обрабатывает тела вращения — валы, втулки, фланцы, резьбовые стержни; фрезеровщик — корпусные детали с пазами, плоскостями и посадочными местами. Деталь, где точение соседствует с фрезерными элементами без потери базы, делают на токарно-фрезерном станке с приводным инструментом за один установ. Квалификация исполнителя напрямую определяет, останется ли деталь в поле допуска IT7 или уйдёт в брак.
Кто за что отвечает: разделение труда по типу детали
В механообработке разделение труда идёт не по разряду, а по геометрии заготовки. Токарная обработка снимает металл резцом с вращающейся заготовки — годится для всего, что симметрично относительно оси. Фрезерная обработка снимает металл вращающимся инструментом с неподвижной заготовки — годится для всего остального: плоскостей, пазов, отверстий не по оси. Прежде чем считать себестоимость или искать исполнителя, чертёж детали смотрят именно с этой стороны: какая у детали базовая форма, а не какой станок «привычнее».
Ошибка здесь стоит дорого не потому, что токарь не умеет фрезеровать (современный токарь на ЧПУ часто работает и приводным инструментом), а потому, что заготовка для токарной операции — это, как правило, пруток или труба в патроне, а заготовка для фрезерной — плита или отливка на столе станка. Спутать маршрут на этапе технологической подготовки значит либо заказать не ту заготовку, либо потерять время на перезакрепление.
Токарь: что делает и какие детали проходят через его станок
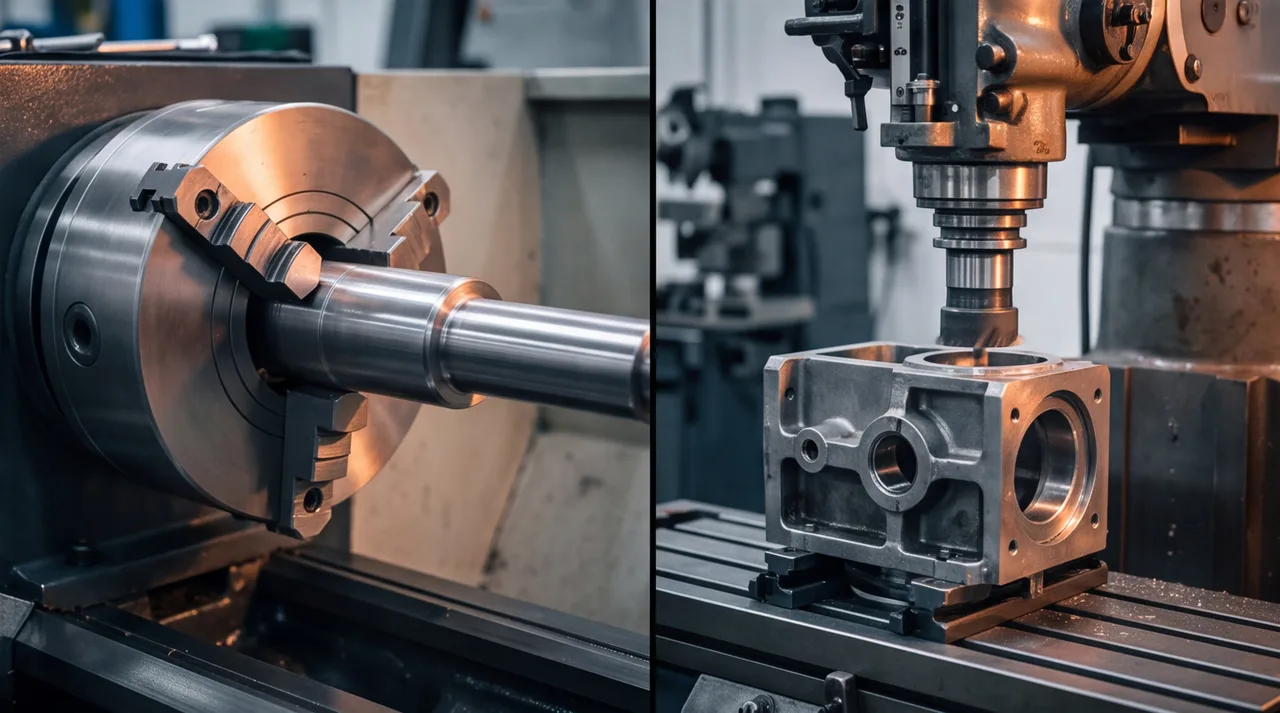
Токарь работает с заготовкой, зажатой в токарном патроне и вращающейся вокруг своей оси; резец снимает металл, двигаясь вдоль и поперёк этой оси. Отсюда и типовой набор операций: наружное и внутреннее точение, растачивание, подрезка торца, отрезка, накатка и нарезание резьбы резцом.
- Валы — ступенчатые, с шпоночными пазами и резьбовыми концами, под подшипник или муфту.
- Втулки и гильзы — точное внутреннее и наружное точение, часто с последующим растачиванием под посадку.
- Фланцы и диски — плоские детали вращения с точным наружным диаметром и центральным отверстием.
- Резьбовые стержни и штуцеры — токарная обработка с нарезанием резьбы резцом там, где метчик не даёт нужной точности профиля.
Общий признак всех этих деталей — они симметричны вокруг центральной оси, и заготовка удерживается токарным патроном (кулачковым, цанговым или на планшайбе) за один из своих концов или за диаметр. Если деталь можно полностью описать через диаметры и длины вдоль одной оси — это работа токаря.
Фрезеровщик: корпуса, пазы и плоскости
Фрезеровщик работает с заготовкой, закреплённой на столе станка, а вращающийся инструмент — фреза — снимает металл, двигаясь по осям стола. В отличие от токарной обработки, здесь нет единой оси симметрии: фрезерная обработка формирует плоскости, пазы, карманы, отверстия в произвольных точках и контуры сложной формы.
- Корпуса и крышки — базовые плоскости, посадочные отверстия под подшипники, крепёжные отверстия по контуру.
- Кронштейны и опорные плиты — сочетание плоского фрезерования с точными отверстиями под крепёж.
- Пазы и шпоночные канавки — как отдельная операция, так и элемент на корпусной детали.
- Посадочные плоскости и привалочные поверхности — там, где нужна плоскостность и точная толщина, а не диаметр.
Признак, симметричный токарному: если деталь нельзя свести к диаметрам вдоль одной оси, а нужно указывать координаты элементов по X и Y относительно базовых плоскостей — это корпусная деталь, и её маршрут идёт через фрезеровщика.
Таблица: тип детали → специалист → станок → влияние на допуск
Прямой ответ на вопрос «кого поставить на деталь» — в таблице ниже. Квалификация исполнителя в каждой строке привязана не к абстрактному «качеству», а к конкретному риску брака.
| Тип детали | Специалист | Тип станка | Риск при низкой квалификации |
|---|---|---|---|
| Вал, ступенчатый | токарь | токарный с ЧПУ | увод оси между ступенями, биение под подшипник |
| Втулка, гильза | токарь | токарный с ЧПУ | несоосность наружного и внутреннего диаметра |
| Фланец, диск | токарь | токарный с ЧПУ | торцевое биение, непараллельность плоскостей |
| Корпус, крышка | фрезеровщик | фрезерный с ЧПУ | непараллельность базовых плоскостей, увод межцентрового расстояния |
| Паз, шпоночная канавка | фрезеровщик | фрезерный с ЧПУ | разбитый по ширине паз, шпонка люфтит или не входит |
| Деталь с точением и фрезерными элементами | токарь-фрезеровщик | токарно-фрезерный с приводным инструментом | потеря базы при переустановке в другой патрон |
Когда одна деталь требует обоих процессов сразу
Деталь типа «вал с лыской» или «фланец с крепёжными отверстиями не по оси» формально требует и точения, и фрезерования. Раньше это означало две операции на двух станках с перезакреплением заготовки между ними — и с этим переустановом каждый раз уходила часть точности базы.
Сейчас такую деталь чаще делают на токарно-фрезерном станке с приводным инструментом — токарном станке, где часть инструментов в револьверной головке имеет собственный привод вращения и может работать как фреза, не снимая заготовку с патрона. Это не вопрос разряда оператора, а вопрос кинематики станка: приводной инструмент дообрабатывает деталь в том же установе, в котором она была расточена и обточена, поэтому базовая ось точения и координаты фрезерных элементов остаются связаны напрямую, без накопленной погрешности установки. Управляющая программа для такого станка объединяет оба типа переходов — токарные и фрезерные — в одной последовательности, которую отрабатывает ЧПУ без остановки на переналадку.
Таблица: чем отличаются токарный, фрезерный и токарно-фрезерный ЧПУ станки
| Станок | Тип детали | Число установов | Когда оправдан |
|---|---|---|---|
| Токарный с ЧПУ | тела вращения | 1–2 | вал, втулка, фланец без смещённых от оси элементов |
| Фрезерный с ЧПУ | корпусные детали | 1–3 | корпус, крышка, кронштейн с плоскостями и пазами |
| Токарно-фрезерный с приводным инструментом | тело вращения + фрезерные элементы | 1 | вал с лыской, фланец со смещёнными отверстиями, деталь с резьбой и пазом за один цикл |
Меньше установов — не всегда означает дешевле: токарно-фрезерный станок с приводным инструментом стоит машино-часа дороже обычного токарного, и его выгодно занимать деталью, где реально нужна связка операций, а не универсальностью ради универсальности. Простой вал без единого смещённого элемента дешевле сделать на обычном токарном станке.
Как заказчику не ошибиться с исполнителем
Заказчику не нужно самому решать, токарь или фрезеровщик возьмёт деталь в работу — это делает технолог по чертежу. Но чтобы решение было верным с первого раза, чертёж должен содержать:
- Все базовые размеры и допуски, включая квалитет (IT7 и точнее указывается явно, «по умолчанию» технолог не предполагает).
- Материал и его состояние — заготовка прутком, плитой или отливкой сразу подсказывает маршрут.
- Шероховатость Ra на ответственных поверхностях — она напрямую зависит от квалификации исполнителя и режимов резания, и её нельзя восстановить постфактум, только переделать операцию.
- Требования к посадочным местам — если деталь совмещает точные точёные и фрезерованные элементы, это сразу сигнал для токарно-фрезерного маршрута.
- Количество в партии — единичная деталь и серия из сотни штук иногда требуют разного станка даже при одной геометрии.
Дальше решение о специалисте и станке принимает технолог на нашей стороне — заказчику для этого не нужно разбираться в устройстве станков. Пришлите чертёж на токарно-фрезерную обработку, и мы сами определим, тело вращения перед нами, корпусная деталь или деталь, которой нужны оба процесса за один установ, посчитаем стоимость и срок.