Содержание8
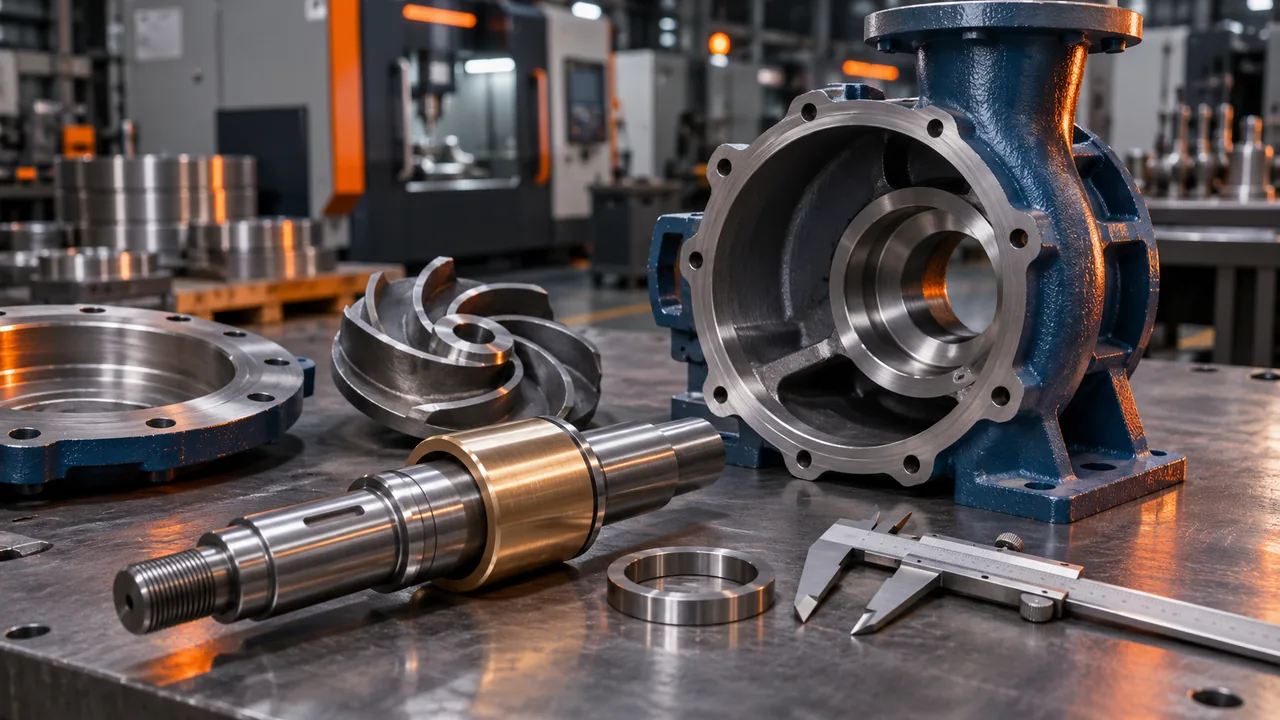
Насосную станцию остановили, ротор вынули, и на столе лежит защитная втулка: риски по пояску, эллипс, торец подрезан на глаз. Заявку на замену деталей насосного оборудования рано отдавать в производство, пока не закрыта карта дефектации. Новая втулка и кольцо должны сесть в корпус и на вал, которые остались на площадке. Ниже — какие поверхности мерить, откуда брать размер и что приложить к эскизу. Если на заводском чертеже отверстие под втулку записано как H8 по ГОСТ 25347, а шейка вала как h6 или f7, поле допуска восстанавливают замерами в нескольких сечениях: одиночный промер штангенциркуля его не закрывает.
Коротко: размер замены берут с ответной поверхности и документации, а не со сработанной детали. Дефектация фиксирует состояние посадочного места в корпусе насоса, шейки вала, втулки и дистанционного кольца. Диаметры снимают в двух поясах и двух плоскостях. Дистанционное кольцо задаёт осевое положение рабочего колеса: подрезка торца сдвигает колесо относительно улитки. Эскиз без замера сопряжения в работу не берут.
Что входит в карту дефектации механической части
Сработанная втулка на столе показывает след работы, но размер заказа с неё не читается. Насосное оборудование в карте дефектации — механическая часть агрегата: корпус, вал, рабочее колесо и детали, которые держат зазор и соосность. Дефектация фиксирует состояние посадочного места, шейки и торца, пока детали лежат рядом с местом, откуда их сняли.
Корпус насоса содержит посадочное место под втулку, под подшипник и под уплотнение. Расточка остаётся на станции и задаёт наружный размер новой втулки. Вал осматривают следом. Шейки под втулку и подшипник меряют раздельно. Торцы крышек и бурты дают осевую базу для толщины дистанционного кольца.
Карта — это порядок измерений. По каждой поверхности записывают диаметр, отклонение формы и длину пояска. Диаметр снимают в двух поясах и в двух плоскостях: одиночный отсчёт штангенциркуля овал и конус скрывает. Для подшипниковых шеек и расточек поля допусков задаёт ГОСТ 3325, для остальных сопряжений поле назначает чертёж агрегата.
Посадочные места: какие размеры снять до заказа
Посадочное место определяет посадочный размер втулки: без диаметра, формы и длины пояска допуск посадки новой детали не из чего назначить. Для размера 30–50 мм допуск квалитета IT7 по ГОСТ 25346 составляет 0,025 мм — такова ширина поля H7. Штангенциркуль с отсчётом 0,05 мм этот интервал не делит и форму сечения не показывает. Вал сопрягается с втулкой по шейке, корпус насоса — по своей расточке, замеры друг друга не заменяют.
| Поверхность | Что измерить | Отсчётов ⌀ | Зачем замер нужен новой детали |
|---|---|---|---|
| Отверстие корпуса под втулку | Диаметр в двух поясах и двух плоскостях, овальность, длина пояска | 4 | Наружный диаметр втулки и поле зазора |
| Шейка вала | Диаметр в двух поясах и двух плоскостях, конус, длина шейки | 4 | Внутренний диаметр втулки по шейке и допуску |
| Расточка под подшипник | Диаметр, овальность, упорный торец | 4 | Посадка подшипника по клейму и допуску чертежа |
| Торец крышки | Биение торца к оси, расстояние до бурта | — | Осевая база колеса и дистанционного кольца |
На площадке технологу достаточно четырёх поверхностей. Отверстие корпуса под втулку и шейку вала снимают микрометром или нутромером, торец крышки — индикатором. Для насосного оборудования этот набор закрывает размер втулки и кольца подшипникового узла по живому сопряжению.
Втулки и дистанционные кольца: когда деталь не возвращают в насос
Втулку и дистанционное кольцо бракуют по разным признакам. У втулки смотрят рабочий поясок: риски, эллипс, коррозию и утонение стенки. У кольца смотрят торцы. Глубину риски и минимальную толщину стенки задаёт чертёж этого агрегата.
| Деталь | Признак | Измерение | Решение |
|---|---|---|---|
| Защитная втулка вала | Риски, эллипс, коррозия пояска, утонение стенки | Диаметры в двух поясах и двух плоскостях, толщина стенки | Замена, если размер вышел из допуска чертежа |
| Втулка сальника или корпуса | Выработка, овальность отверстия | Диаметр отверстия и наружный посадочный | Замена, пока корпус в допуске; под ремонтный размер, если расточка вышла из допуска |
| Дистанционное кольцо | Выработка торца, непараллельность | Толщина по окружности, параллельность торцов, посадочный диаметр | Замена, если толщина или торцы вышли из допуска; оставить до планового останова, если размер в допуске |
Дистанционное кольцо задаёт осевое положение рабочего колеса. Кольцо держит пакет между буртом вала и ступицей. Подрезка торца на глаз укорачивает пакет и сдвигает рабочее колесо относительно улитки и уплотняющих поясков. Боковой зазор с одной стороны растёт, с другой колесо подходит к корпусу.
Почему размер замены берут с сопряжения, а не с образца
Дефектация отделяет живой размер от потерянного. Копия сработанной втулки переносит заниженный диаметр, овальность и укороченную длину пояска. Деталь с этими отклонениями возвращает в узел тот зазор, из-за которого втулку сняли.
- Чертёж или паспорт агрегата — поле допуска и номинал.
- Неизношенный пояс ответной детали — фактический диаметр живой поверхности.
- Клеймо подшипника или уплотнения — стандартный размер комплектующего.
Сработанный образец в этот список не входит.
Чертёж назначает допуск посадки на конкретную поверхность. Для отверстия корпуса под втулку запись выглядит как H8 или H7: номинал и поле берут из чертежа или паспорта агрегата. Годное посадочное место оставляют в поле чертежа, наружный диаметр втулки считают от него.
Второй источник — неизношенный пояс ответной детали. На валу это участок шейки под манжетой или под подшипником, где втулка металл не тёрла. Диаметр этого пояса в двух плоскостях показывает оставшуюся шейку. Внутренний размер новой втулки считают от этого пояса и от зазора, назначенного чертежом. В расчёт берут пояс без рисок и без эллипса.
Третий источник — клеймо подшипника или уплотнения. Маркировка 6310 по ГОСТ 8338 задаёт размер самого подшипника: отверстие 50 мм, наружный диаметр 110 мм, ширина 27 мм. Шейка под подшипник в номинал отверстия 50 мм не равна: натяг задаёт чертёж или ГОСТ 3325, расточка корпуса сажает наружное кольцо. В заявку пишут клеймо и замер живого пояса и помечают годное посадочное место.
Как восстановить размеры, если чертежа агрегата нет
Снабженец часто привозит только старую втулку. Эскиз, снятый с неё одной, в работу не берут: в нём нет замера ответной поверхности. Посадочное место и вал входят в таблицу чисел, даже когда заводского чертежа на агрегат нет.
- Отметить неизношенный пояс вала или отверстия — участок без рисок и без следов трения.
- Снять диаметры в двух поясах по длине и в двух плоскостях, записать овальность как разность показаний.
- Сверить клеймо подшипника или уплотнения со стандартом: клеймо задаёт размер комплектующего. Шейку под подшипник сравнивают с полем натяга по чертежу или ГОСТ 3325.
- Назначить допуск посадки новой детали. Поле ЕСДП переносят только с сохранившегося чертежа, где оно записано. Общей посадки для всех насосов нет: H7/h6 и H9/f8 дают разный зазор и обе встречаются на разных агрегатах.
- Отдельно пометить зоны, уже переведённые в ремонтный размер: расточку корпуса больше номинала и втулку под эту расточку.
Чертёж замены собирают из этих пяти шагов. Допуск посадки на эскизе пишут числом и полем, рядом пометка ремонтного размера, если корпус уже растачивали. Вал без диаметров по поясам и плоскостям в комплект не кладут. Длину пояска меряют вместе с диаметром: короткая втулка открывает шейку, длинная упирается в бурт. Фото клейма кладут в ту же папку, что и таблицу: без него стандартный размер подшипника нечем подтвердить.
Материал запчасти и какая обработка нужна посадке
Втулка входит в состав насосного оборудования и работает в перекачиваемой жидкости. Класс материала задают узел и среда. Марку подтверждает чертёж и режим эксплуатации, таблица даёт только класс. Серый чугун СЧ20 оставляют корпусным деталям. Бронзу, например БрОЦС5-5-5, ставят на втулки по чистой воде. Коррозионностойкая сталь 20Х13 или 12Х18Н10Т идёт на абразив и химически активную жидкость, когда чертёж или анализ среды это подтверждают.
| Узел | Среда | Класс материала | Обработка посадки |
|---|---|---|---|
| Втулка вала | Чистая вода | Бронза | Токарная, затем шлифовка посадки |
| Втулка вала | Абразивная пульпа или химически активная жидкость | Коррозионностойкая сталь | Токарная и шлифовка поясков |
| Корпусная втулка | Чистая вода | Бронза | Расточка и токарная посадка |
| Дистанционное кольцо | Вода, пульпа, химически активная жидкость | Углеродистая или коррозионностойкая сталь | Токарная обработка торцов |
Токарная обработка формирует геометрию втулки. Наружный и внутренний диаметры, торцы и канавки получают токарной обработкой. Посадочный поясок при поле допуска точнее токарного квалитета доводят шлифовкой. Защитные и корпусные втулки под вал и расточку корпуса собраны в разделе втулки.
Что приложить к заявке на изготовление замены
Дефектация заканчивается пакетом, по которому деталь садится в существующее посадочное место. Чертёж с номиналом и пустая графа замера оставляют посадку неопределённой.
- Эскиз с номиналами, допусками и шероховатостью посадок.
- Таблица замеров ответных поверхностей: диаметры в двух поясах и двух плоскостях, длина пояска, биение торца.
- Фото маркировки насоса — шильд с моделью и заводским номером.
- Материал и покрытие, если слой на посадочном пояске предусмотрен чертежом.
- Клеймо подшипника или уплотнения.
- Пометка ремонтного размера, если корпус уже растачивали.
Посадочное место в таблице и на эскизе называют одинаково: отверстие корпуса под втулку, шейка вала под втулку, торец крышки. В таблице указывают инструмент: микрометр, нутромер или индикатор. Фото разобранного узла привязывает шильд к замерам и само по себе размер не задаёт. Покрытие указывают толщиной слоя, если слой есть на чертеже образца.
Следующий шаг — изготовление деталей по чертежам. Размер в маршруте берут из таблицы сопряжений и из допуска на эскизе.
Что сверить у готовой детали перед сборкой
Перед сборкой замену сверяют с картой дефектации. Допуск посадки проверяют на диаметрах из таблицы сопряжений.
- Посадочные диаметры втулки против карты замеров вала и расточки.
- Длина пояска: шейка закрыта полностью, бурт вала не задет.
- Толщина дистанционного кольца и параллельность торцов.
- Фаски на входе в отверстие втулки и на торцах кольца.
- Посадочные поверхности без забоин, заусенцев и следов удара.
Дистанционное кольцо после проверки толщины ставят в пакет: оно задаёт осевое положение рабочего колеса. Осевой зазор сверяют с паспортом агрегата, торец кольца по месту не подрезают. Вал проворачивается от руки, втулка идёт по шейке без заедания.
Параллельность торцов кольца проверяют в нескольких точках по окружности. Одна точка у края перекос торца не показывает. Острый гребешок на фаске зачищают до сборки: при посадке он поднимает заусенец на шейке вала.
Протокол размеров на ответственные посадки оформляют контролем на КИМ. Пояски, чей допуск ловится микрометром, сверяют тем же инструментом, каким заполняли карту.