Содержание8
Ролик конвейерный, который выходит из строя за недели, обычно оставляет одну из двух картин износа: продольную выработку обечайки под лентой или залом оси после удара штучного груза на рольганге. Разберём, чем эти режимы отличаются по нагрузке, скорости, загрязнению и установке, какую трубу, ось и уплотнение под них выбирать, какие поля снять с чертежа или с образца и как из скорости перемещения получить частоту вращения.
Коротко: ролик ленты и ролик рольганга — разные узлы при близком диаметре трубы. Лента давит по длине образующей и крутит обечайку вокруг неподвижной оси; штучный груз бьёт в короткую зону и часто требует более жёсткой стенки и оси. Наружный диаметр берут из ряда трубы по ГОСТ 10704-91 или с образца. Прогиб прямой оси проверяют как балку на двух опорах и сравнивают с лимитом конструктора рамы. Частота вращения при отсутствии проскальзывания: n = 60·v/(π·D).
Лента и рольганг: четыре условия, которые меняют ролик
Две картины износа встречаются чаще остальных. Под ленточным конвейером обечайка, которая входит в состав ролика конвейерного, сточена узкой полосой вдоль образующей: лента прижимается постоянно, и износ копирует линию контакта. На рольганге труба остаётся круглой, а ось согнута у опоры — штучный груз сел с ударом, нагрузка собралась в короткой зоне.
Ленточный конвейер опирается на верхние, нижние и отклоняющие ролики. Ролик конвейерный поддерживает ленту и передаёт её вес на став: вращение непрерывное, скорость обечайки близка к скорости ленты, пока нет проскальзывания. Рольганг передаёт нагрузку на ролик конвейерный иначе — груз лежит на обечайке коротким контактом, скорость куска меняется, а на приводной секции момент приходит через ось или звёздочку.
Нагрузка, скорость, загрязнение и установка меняют стенку, ось, обороты и уплотнение.
| Условие | Ролик ленточного конвейера | Ролик рольганга |
|---|---|---|
| Нагрузка | Прижим ленты по длине образующей | Удар груза в короткую зону контакта |
| Скорость | Непрерывное вращение обечайки | Разгон, скорость груза непостоянна |
| Загрязнение | Пыль и просыпь с ленты | Шлам, окалина или вода с изделия |
| Установка | Ось стоит, крутится обечайка | Ось стоит или вращается |
Труба обечайки: диаметр, стенка, марка
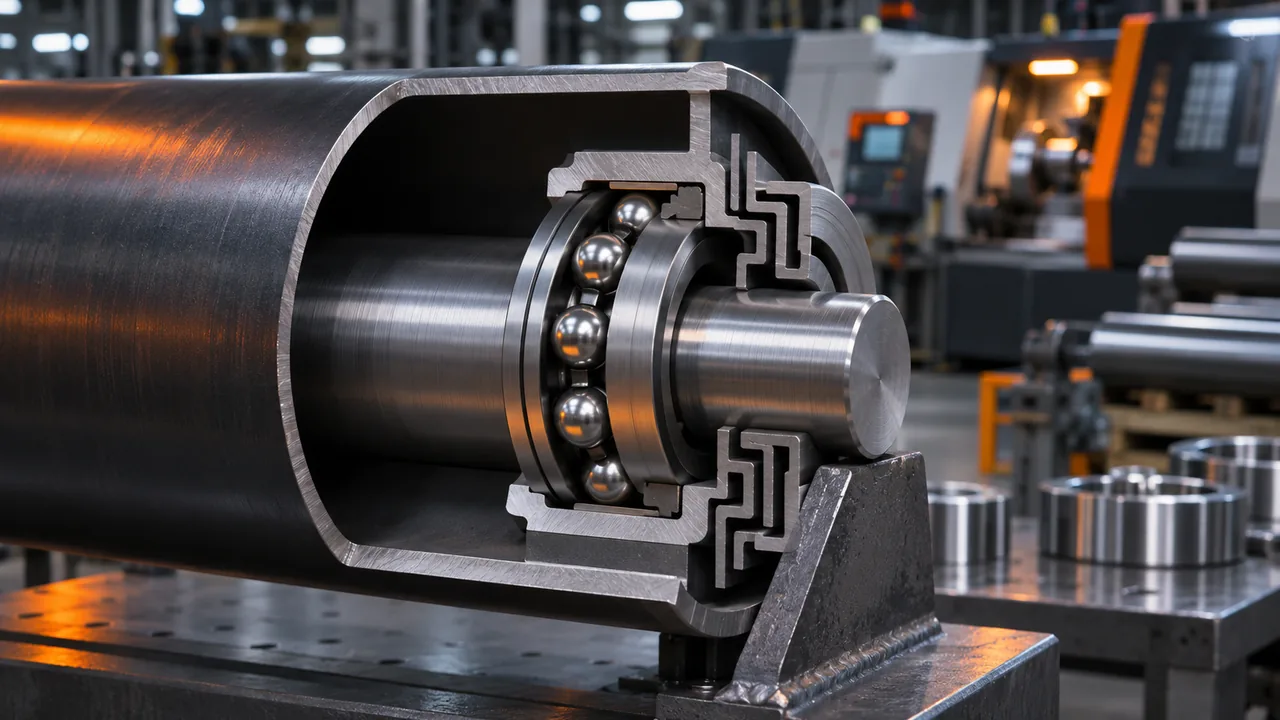
Обечайка ролика конвейерного — это труба, по которой идёт лента или груз. Наружный диаметр берут из уже стоящего ряда или из сортамента, ширина ленты задаёт длину ролика между кронштейнами. Труба электросварная ГОСТ 10704-91 нормирует сортамент обечайки: в ход идут 89, 108, 127, 133, 159, 194 и 219 мм. С образца диаметр снимают штангенциркулем по чистой поверхности, мимо выработки.
Толщину стенки числом «под нагрузку» оставляет расчёт конструктора: он смотрит вмятину и запас на истирание. Тонкая обечайка на рольганге проминается от штучного груза, на ленте протирается до сквозной канавки. Запас оставляют на износ до замены, конкретный миллиметраж остаётся за расчётом рамы.
Марку меняют, когда среда ест стенку быстрее, чем лента её истирает. Для сухой просыпи хватает Ст3 или стали 20. Удар и мороз ближе к 09Г2С: она держит вмятину лучше мягкой углеродистой. Влага и продукт ведут к 12Х18Н10Т: ржавчина съест обечайку раньше выработки.
Перед заказом ролик конвейерный проверяют по четырём пунктам.
- Наружный диаметр — из ряда ГОСТ 10704-91 или с живого образца, мимо изношенной канавки.
- Запас стенки на вмятину и истирание; толщину в миллиметрах оставляет расчёт.
- Марка под среду: Ст3 и 20 — сухо, 09Г2С — удар и холод, 12Х18Н10Т — влага и продукт.
- Биение обечайки после сборки: кривая труба или перекошенный диск гоняют ленту и греют подшипник.
Ось ролика: диаметр, опоры и прогиб
Ось ролика конвейерного почти всегда стоит и гнётся как балка на двух шарнирных опорах: так сидит большинство верхних и нижних роликов. Допустимый прогиб приходит одной цифрой из задания конструктора рамы.
Дальше две формулы сопротивления материалов для прямой оси на двух шарнирных опорах. Сила F посередине пролёта L даёт f = FL³/(48EI). Равномерная нагрузка q по длине, как вес ленты на ролике, даёт f = 5qL⁴/(384EI): пятёрка в числителе относится к шарнирным опорам. Модуль упругости стали около 2,1·10⁵ МПа. Пролёт и диаметр подставляют в миллиметрах, силу в ньютонах, прогиб выходит в миллиметрах. Момент инерции круглой оси I = πd⁴/64, где d — диаметр сечения, которое реально работает.
Для гладкой шейки в формулу подставляют полный диаметр. Лыски под кронштейн и канавки под стопорное кольцо считают по уменьшенному I. Сталь 45 применяется для оси ролика в обычном цехе. При более высокой нагрузке и ударе рольганга рассматривают 40Х. Ролик конвейерный не становится жёстче от марки, если диаметр оси и лимит прогиба не менялись.
- Схема опор. Две шарнирные опоры, пролёт L между серединами кронштейнов.
- Нагрузка. Сила F посередине или погонная q. Для ленты ближе q, для штучного груза — F.
- Момент инерции. I = πd⁴/64. В лыске и канавке d берут по ослабленному сечению.
- Прогиб. Подстановка в формулу балки, f в тех же единицах, что L и d.
- Сравнение. f с лимитом из задания заказчика. Выше лимита растят диаметр оси.
Посадки подшипника: какая деталь вращается
Подшипник шариковый радиальный в ролике живёт дольше, когда вращающееся кольцо посажено плотнее неподвижного. Иначе кольцо ползёт по посадке, появляется фреттинг, и дорожка изнашивается от проворота. Какая деталь крутится, решает схема конвейера.
Базовый ролик конвейерный под ленту: ось стоит в кронштейне, обечайка крутится. Плотнее сидит наружное кольцо в корпусе или в трубе, внутреннее на неподвижной оси свободнее, если ролик не зажат жёстко с двух сторон. Ось ролика образует шейку для посадки под подшипник: диаметр шейки и поле допуска читают с чертежа вместе с номером подшипника. Посадка под подшипник фиксирует подшипник шариковый радиальный на той детали, которая не должна его проворачивать.
Если у рольганга вращается сама ось, картина обратная: плотнее сажают внутреннее кольцо, наружное в корпусе оставляют свободнее. Буквы полей вроде js6 на неподвижной шейке, k6 на вращающейся и N7 в отверстии корпуса — ориентир под конкретный подшипник, пример из каталога на выбранный типоразмер. На чертеже пишут диаметр с полем.
- Обозначение подшипника с образца или из спецификации.
- Диаметр шейки оси под внутреннее кольцо.
- Диаметр отверстия корпуса под наружное кольцо.
- Что вращается: ось или обечайка.
- Стопорное кольцо: есть ли оно и с какой стороны.
Уплотнение под пыль, воду и абразив
Лабиринтное уплотнение защищает подшипник шариковый радиальный бесконтактно: зазор в канавках не трёт по валу, и момент вращения ролика конвейерного остаётся малым. Пыль в сухом виде оседает в лабиринте и дальше почти не идёт. Воду тот же зазор пропускает: плёнка и шлам доходят до смазки. Поэтому лабиринт — выбор сухой пыли.
Контактная манжета класса по ГОСТ 8752 перекрывает зазор кромкой. Типоразмер подбирает чертёж: диаметр шейки, направление кромки и то, нужна ли пылевая губа. Манжету берут по месту в чертеже: высота и жёсткость кромки заданы стандартом под конкретный посадочный диаметр.
Комбинированный узел ставят там, где одной канавки мало. Кромка стоит впереди подшипника и принимает воду, лабиринт за ней ловит остаток пыли. Ролик конвейерный с манжетой с обеих сторон крутится тяжелее: этот момент закладывают в привод до пуска.
| Среда | Тип уплотнения | Что с подшипником | Момент вращения |
|---|---|---|---|
| Сухая пыль | Лабиринт | Смазка остаётся на месте | Почти не растёт |
| Влага и шлам | Манжета ГОСТ 8752 | Вода не доходит до дорожки | Выше, чем у лабиринта |
| Чистый цех | Лабиринт или крышка | Подшипник работает в смазке | Минимальный |
| Абразив с водой | Лабиринт и кромка впереди | Канавки лабиринта забивает мелкий абразив, поэтому кромка стоит впереди подшипника | Выше из-за кромки |
Как из скорости получить частоту вращения
Частота вращения нужна, чтобы выбрать подшипник по оборотам и понять, насколько момент трения уплотнения заметен на приводе. Исходные данные — скорость перемещения и наружный диаметр обечайки. Для ленточного конвейера скорость обечайки равна скорости ленты, пока ролик конвейерный катится без проскальзывания. Формула одна: n = 60·v/(π·D), где v в метрах в секунду, D в метрах, n в оборотах в минуту.
Пример, не норматив. Лента 2 м/с — данные примера. Обечайка Ø159 мм = 0,159 м. Длина окружности π·0,159 ≈ 0,500 м. Дальше 60·2/0,500 = 240, то есть около 240 об/мин, округление до целых оборотов. Подстановка в одну строку: n = 60·2/(π·0,159) ≈ 240. Тот же диаметр при 1 м/с даст около 120 об/мин: частота прямо пропорциональна скорости и обратно пропорциональна диаметру.
Для ленты равенство скоростей держат, пока обечайка катится без проскальзывания: мокрая или обледеневшая лента снижает фактические обороты, и расчёт по формуле даёт верхнюю оценку. У холостого рольганга скорость груза непостоянна — кусок разгоняется и тормозит на каждом ролике. То же выражение оценивает пик, а не среднюю частоту за проход.
Опросный лист: что снять с чертежа и с образца
Опросный лист ниже — памятка технологу. Снабженец может переслать её как есть: по этим полям цех выбирает трубу, посадку, проверку прогиба и уплотнение. Пустое поле на ролик конвейерный останавливает запуск сильнее, чем нестандартный диаметр.
- Назначение: верхний, нижний, отклоняющий или ролик рольганга — от этого зависят удар, вращение оси и среда.
- Длина обечайки и межопорный размер — прогибу: в формулу идёт L между опорами, а не габарит по концам оси.
- Наружный диаметр и стенка — оборотам и вмятине: D входит в частоту вращения, стенка — в запас на истирание.
- Диаметр оси ролика и форма концов — шейке и креплению: лыска, резьба или отверстие меняют и сборку, и момент инерции.
- Подшипник — номер с образца: по нему берут ширину, радиус и рекомендуемые поля.
- Посадка под подшипник — натягу: какое кольцо вращается, такое и сажают плотнее.
- Нагрузка или лимит прогиба — проверке оси: без цифры конструктора рамы прогиб не с чем сравнить.
- Среда и лабиринтное уплотнение — защите: сухая пыль оставляет лабиринт, вода и абразив требуют кромку.
- Скорость ленты или груза — частоте вращения: в формулу подставляют v и помечают, пример это или факт.
- Количество — маршруту партии: одна замена и серия на став считаются по-разному.
- Чертёж или образец — сверке посадок и биения: с образца снимают длины и маркировку, поля допуска записывают отдельно.
Изготовление конвейерных роликов: маршрут по узлу
Изготовление конвейерных роликов распадается на трубу, ось и два корпуса. Сборку определяют по образцу. Первый вариант — запрессовка корпуса в трубу: обечайка остаётся гладкой, шов не нужен. Второй — сварка диска с обечайкой, если так сделан стоящий ролик и биение после шва укладывается в допуск. Ролик конвейерный этих двух схем различается по торцу: посадочный поясок под запрессовку и разделка под шов на одной трубе не совмещаются.
Дальше маршрут по узлу. Ось с шейками, лысками и резьбой на концах относится к валам и осям, корпуса и шейки — к токарно-фрезерным работам на заказ. Шов сварного диска закрывают сварочные работы, и только если образец сварной. Приводная звёздочка на ролик рольганга, когда секцию тянет цепь, — отдельная деталь, её смотрят среди звёздочек и роликов. Площадка — ООО «Разар», Чебоксары, отгрузка по РФ.
- Схема по образцу: запрессовка корпуса в трубу или сварка диска с обечайкой.
- Торцовка трубы в длину обечайки.
- Токарка оси ролика и корпусов: шейки, канавки, резьба, отверстия на концах.
- Фрезеровка лысок под кронштейн, если концы оси не круглые.
- Шов только у сварного варианта. Запрессованный корпус не варят.
- Проверка биения обечайки относительно оси после сборки.