Содержание8
Мёртвый ход маховика и уход размера на реверсе подачи сидят в паре ходовой винт — гайка. Трапецеидальная резьба по ГОСТ 9484-81 имеет угол профиля 30°, номинальный средний диаметр d2 = d − 0,5P: у винта Tr40×6 это 37 мм, пока профиль целый. Дальше — замер осевого люфта в трёх положениях хода, выбор между новой гайкой и заменой всей пары, размеры на гайку из бронзы БрА9Ж3Л и закрепление резьбонарезного инструмента. Отдельно разобрано, почему гайка по одному сечению винта оставляет люфт на части хода.
Коротко: осевой люфт меряют в начале, середине и конце рабочего хода. Ровная эпюра означает износ гайки, пик в одной зоне — износ ходового винта, тогда меняют пару. Резьбу новой гайки формирует резьбонарезной инструмент с углом профиля 30° по ГОСТ 9484-81, диаметры берут с обмера винта. Порог люфта читают в паспорте станка.
Откуда берётся осевой люфт пары винт–гайка
На станке это выглядит одинаково: маховик продольной подачи проворачивается на заметный угол, а суппорт ещё стоит, и размер после реверса уходит на величину мёртвого хода. Осевой люфт — зазор между боковыми сторонами витков. Ходовой винт несёт трапецеидальную резьбу, гайка ходового винта сидит на ней и тянет суппорт. ГОСТ 9484-81 задаёт профиль трапецеидальной резьбы: угол 30°, номинальный средний диаметр d2 = d − 0,5P.
Гайка мягче винта. На суппортах её делают из бронзы БрА9Ж3Л по ГОСТ 493-79 или из серого чугуна, винт оставляют стальным. Осевой люфт растёт при износе гайки ходового винта: боковые стороны витков становятся тоньше, и на реверсе суппорт сначала выбирает зазор. Разброс размера равен этому осевому ходу.
Порог берут из паспорта станка и из допуска детали. На черновой подаче мёртвый ход допустим шире, чем на чистовом проходе с допуском в сотые доли миллиметра.
Мёртвый ход маховика совпадает с люфтом пары там, где маховик вращает ходовой винт: поперечный винт суппорта, винт стола. Продольный маховик фартука на многих токарных станках вращает рейку — эту пару проверяют отдельно. Люфт гайки ходового винта тогда меряют при включённой гайке, реверсом самого винта.
Как снять осевой люфт в трёх положениях хода
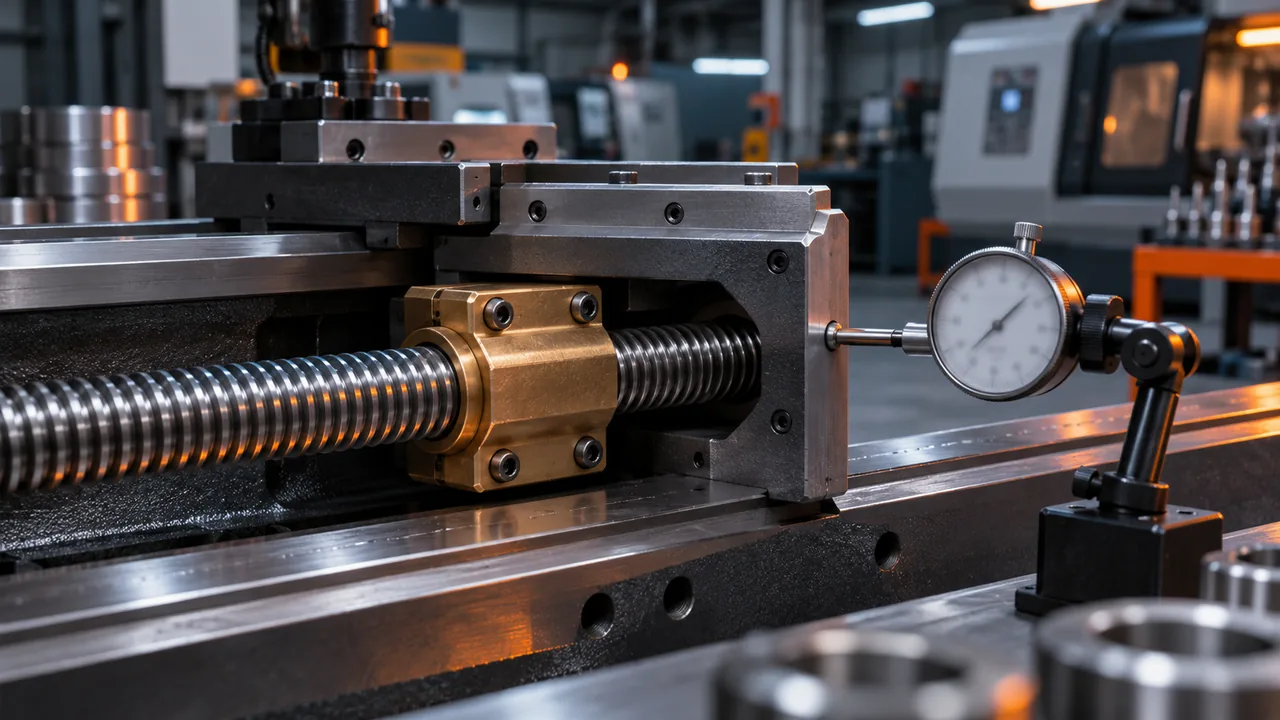
Индикатор часового типа измеряет осевой люфт на собранной паре. Берут индикатор с ценой деления 0,01 мм. Стойку крепят на суппорте один раз, ножку упирают в неподвижную базу станины. Дальше переезжает суппорт: индикатор между тремя точками остаётся на месте.
В каждой из трёх точек порядок один. Ходовой винт вращают, пока суппорт не стронется, и обнуляют стрелку. Затем винт реверсируют маховиком, без нажима на торец суппорта: лишняя осевая сила сажает винт в опоры и подмешивает зазор подшипников к зазору резьбы. Пока люфт выбирается, стрелка стоит. В момент обратного страгивания долю оборота по лимбу переводят в миллиметры ходом резьбы. У однозаходного винта ход равен шагу: на Tr40×6 полный оборот двигает гайку на 6 мм, десятая доля оборота — 0,6 мм осевого хода. Число 0,6 мм — пример перевода угла, порог берут из паспорта. У многозаходной резьбы ход равен шагу, умноженному на число заходов. Три показания записывают подряд.
Покачивание снятой гайки в руках замер на винте не заменяет: к сечению винта оно не привязано. Близкие три числа — ровный зазор по винту. Середина больше краёв — выработка в зоне основной наработки. Рост к одному концу — конусность резьбы или более частая работа винта в этой зоне.
Когда менять гайку, а когда изношена вся пара
Решение принимают по форме люфта вдоль хода. Три показания сравнивают между собой. Порог в миллиметрах берётся из паспорта станка и допуска детали и у разных моделей свой.
Ровная строка — зазор сидит в гайке ходового винта, ходовой винт по длине ещё ровный, ставят новую гайку по обмеру. Пик в середине — местная выработка винта: одна гайка оставит осевой люфт в этой зоне, меняют пару. Рост к концу делят на конус резьбы и осевой зазор опор. Опоры дают почти одну и ту же добавку во всех трёх точках, разницу между точками оставляет винт. Если разрезная гайка уже сведена до упора, поджим форму эпюры сохраняет, следующую деталь выбирают по той же таблице. Спорную картину, где опоры и винт смешаны, отправляют на расчёт вместе с тремя показаниями.
| Картина замера | Вероятная причина | Действие |
|---|---|---|
| Ровный люфт по всему ходу | Износ гайки, профиль винта ровный | Замена гайки по обмеру |
| Максимум в середине хода | Местная выработка ходового винта | Изготовление пары: винт и гайка |
| Рост люфта к одному концу | Конус резьбы или зазор опор | Проверка опор, затем решение по винту |
| Поджим разрезной гайки до упора | Запас регулировки исчерпан | Новая гайка или пара по эпюре |
Какие параметры снять для новой гайки
Гайку под изношенный винт делают по обмеру: номинал Tr из справочника задаёт шаг и угол. ГОСТ 9484-81 задаёт профиль трапецеидальной резьбы. Зазор в паре задаёт винт в рабочей зоне: наружный и средний диаметры снимают в тех же трёх сечениях, где мерили осевой люфт. Поля допусков новой пары по ГОСТ 9562 описывают целый винт. На выработанный профиль диаметры гайки задаёт обмер.
Бронза БрА9Ж3Л принимает износ в паре с ходовым винтом. В запуск идёт марка со старой гайки или из заявки: эта бронза, серый чугун или другая литейная бронза. От марки зависит приработка пары, её и сохраняют.
Каждая строка таблицы — поле до запуска. Число заходов и направление (правая или LH) решают, навернётся ли гайка на винт. Длину, наружный диаметр и крепление снимают с образца. Осевой зазор после сборки берут из паспорта станка. Эскиза с этими полями достаточно для изготовления деталей по чертежам.
| Поле чертежа | Что записать |
|---|---|
| Обозначение | Tr, номинальный диаметр |
| Шаг | Расстояние между витками вдоль оси |
| Число заходов | Однозаходная или многозаходная, ход винта |
| Направление | Правая или левая LH |
| Диаметры винта | Наружный и средний в трёх сечениях рабочего хода |
| Длина гайки | По образцу или эскизу |
| Наружный диаметр и крепление | Посадка, фланец, буртик или шпонка |
| Материал | Марка со старой гайки или из заявки, в том числе бронза БрА9Ж3Л |
| Осевой зазор после сборки | По паспорту станка и допуску детали |
Резьбонарезной инструмент для трапецеидальной резьбы гайки
Резьбонарезной инструмент формирует трапецеидальную резьбу гайки ходового винта. Резьбовой резец входит в состав резьбонарезного инструмента и остаётся основным, когда резьбу подгоняют под фактический винт. Метчик входит в состав резьбонарезного инструмента, если на шаг и направление есть комплект, а заготовка жёстко зажимается. Резьбовая фреза закрывает внутренний профиль там, где в отверстие есть доступ. Угол профиля у всех трёх — 30°. Запрос «резьбонарезной инструмент 5 букв» в карту наладки не переносят: оснастку выбирают по шагу, жёсткости гайки и доступу в отверстие. Глубину и обороты задаёт карта наладки станка, отдельно от выбора инструмента.
- Резьбовой резец с углом профиля 30°. Берут, когда комплекта метчиков на этот шаг нет, резьба многозаходная или шаг нестандартный, а средний диаметр нужно вывести проходами под обмер винта.
- Комплект метчиков Tr. Берут, когда инструмент на шаг и направление есть в наличии, гайка жёстко зажата, отверстие сквозное или с запасом под заборный конус. Метчик режет номинал комплекта. Под местную выработку винта средний диаметр ведут резцом.
- Резьбовая фреза. Берут, когда фреза есть на нужный шаг, доступ в отверстие открыт, а гайка короткая или тонкостенная. Одна фреза ведёт разные диаметры одного шага.
Закрепление резьбонарезного инструмента на станке
На токарном станке резьбонарезной инструмент ставят так, чтобы профиль 30° лёг на ось гайки симметрично. Смещение резца по высоте и перекос шаблона дают несимметричные грани: одна сторона режет глубже. Гайка зажимает винт одной гранью при среднем диаметре, который по проволочкам ещё кажется близким к обмеру. Глубину резания и обороты оставляют карте наладки этого станка. Кулачки зажимают бронзовую гайку умеренно: сильный зажим сажает БрА9Ж3Л, после снятия резьба уходит из круга.
- Короткий вылет. Резец выставляют из резцедержателя коротко, чтобы вершину не отжимало на проходе.
- Линия центров. Вершина резьбового резца стоит на линии центров токарного станка.
- Шаблон 30°. Шаблон ставят перпендикулярно оси гайки, обе грани симметричны относительно оси.
- Направление подачи. Подачу включают под правую резьбу или под левую LH и сверяют по пробному витку.
- Пробный проход. Профиль проверяют шаблоном и свинчиванием с тем винтом, под который гайку делают. Последний проход идёт без поперечной подачи и зачищает грани.
Метчик ставят отдельно. Патрон берут соосный: плавающий, если ось отверстия может разойтись с осью шпинделя, или жёсткий, если гайка зажата в патроне и подача синхронизирована с шагом. Выводят метчик реверсом шпинделя, сохраняя шаг до выхода из гайки.
Почему новая гайка оставляет люфт на части хода
Новая гайка ходового винта убирает осевой люфт в том сечении, по которому её нарезали. Ходовой винт после долгой работы несёт два профиля на одной детали. У краёв рабочего хода витки ещё полные: суппорт там бывает редко. В середине или у одного конца боковые стороны выработаны ежедневной подачей. Одна гайка получает разный боковой зазор на этих двух профилях.
Подгонка по полному профилю оставляет осевой люфт в выработанной зоне, и мёртвый ход на рабочем месте сохраняется. Подгонка по выработке сажает гайку туго на полном профиле: витки греются и задираются. Замена гайки без трёх замеров оставляет люфт на части хода.
Разрезная гайка выбирает ровный зазор по длине. Полукольца сдвигаются и уменьшают боковой зазор на витках одной толщины. Бочкообразный винт она зажимает на полном профиле ближе к опорам, в середине осевой люфт остаётся. Конусный винт упирается в поджим толстым концом. Свести эпюру к одному зазору можно восстановлением винта и новой гайкой уже по новому профилю. Величину выработки берут из обмера трёх сечений. Сечение пригонки отмечают в заявке: край с полным профилем или зона наработки.
Что приложить к заказу на токарную обработку гайки
В цехе IRONEX (ООО «Разар», Чебоксары) гайку точат и резьбу ведут по фактическому винту, деталь отгружают по РФ. Номинал трапецеидальной резьбы задаёт шаг и профиль 30°, диаметры берут из трёх сечений ходового винта. Комплект передают на токарную обработку.
- Образец или эскиз гайки — длина, наружный диаметр, торцы и способ крепления.
- Обмер винта — наружный и средний диаметры в начале, середине и конце рабочего хода.
- Резьба — шаг, число заходов и направление, правая или LH.
- Материал — бронза БрА9Ж3Л или марка, которая стоит на старой гайке либо в заявке.
- Посадка — по торцам и наружному диаметру, фланец, буртик или шпонка.
- Осевой люфт после установки — допустимая величина из паспорта станка и допуска детали.
По трём точкам осевого люфта видно, закрывает ли заказ одна гайка ходового винта. Сечение пригонки — полный профиль или зона наработки — отмечают отдельно: токарный станок ведёт резьбу по указанному обмеру. Если на станке стоит разрезная гайка и поджим уже до упора, это пишут в эскизе, чтобы повторить конструкцию.