Содержание8
Отверстия стоят друг от друга как в программе, ширина контура в допуске, а от левой кромки вся обработка уехала на одну величину. На трёхкоординатном ЧПУ так ведёт себя сбитая привязка: ноль станка и ноль детали — разные точки, и ошибка второй сдвигает каждый кадр на один вектор. Дальше — машинная и рабочая системы координат, направление осей, содержимое смещений G54–G59, расчёт сдвига на 2 мм и порядок промера первой детали до пуска партии.
Коротко: ноль станка — референтная точка, ноль детали — начало кадров на заготовке. Смещения G54–G59 хранят машинные координаты нуля детали. Ошибка регистра на 2 мм по X переносит всю обработку на 2 мм и сохраняет шаги между элементами. До серии ноль подтверждают промером первой детали от баз чертежа.
Где на трёхкоординатном станке заканчивается ноль станка и начинается ноль детали
Программа целая, фреза целая, режимы те же, а вся деталь уехала от баз чертежа: отверстия стоят друг относительно друга, контур ровный, левая и передняя кромки разошлись с размерами. На трёхкоординатном фрезерном станке так выглядит сбитая привязка. Работа на станке с ЧПУ здесь начинается с вопроса, от какой точки стойка отсчитывает перемещения.
После выхода в референтную точку стойка фиксирует машинную систему координат. Её начало — машинный ноль у референтной точки станка. От этой точки на экране растут машинные X, Y и Z. Трёхкоординатный фрезерный станок отрабатывает перемещения по X, Y и Z в машинной системе координат: приводы получают уже машинную позицию.
Управляющая программа написана от нуля детали. Ноль детали — угол, отверстие или пересечение базовых плоскостей на заготовке. Ноль детали задаёт начало рабочей системы координат: кадр X0 Y0 Z0 означает эту точку. Рабочая система координат задаётся смещением относительно машинной системы координат. Стойка складывает вектор смещения с координатой кадра и эту сумму отдаёт приводам.
Пока вектор совпадает с реальной базой, обработка ложится на чертёж. Сдвиг вектора переносит каждый кадр на одну и ту же величину, текст управляющей программы при этом остаётся прежним.
Куда направлены оси X, Y и Z и что считать движением инструмента
Знак оси на вертикальном центре — движение инструмента относительно заготовки. На вертикальном трёхкоординатном фрезерном станке направление фиксирует правило правой руки, если встать лицом к станку: плюс X вправо, плюс Y от оператора вглубь, плюс Z вверх вдоль шпинделя.
Машинная система координат держит те же знаки. Рост X уводит инструмент вправо относительно детали, стол при этом чаще едет влево. Рост Y уводит инструмент вглубь, от оператора, а стол идёт к оператору. Плюс Z поднимает инструмент вдоль шпинделя, минус Z подаёт его в металл.
Ноль детали направление осей не меняет. Его ставят на левый ближний верхний угол заготовки в тисках: плюс X от этого угла вправо, плюс Y от оператора, плюс Z вверх. Другой угол программы записывают в карте наладки рядом с базой чертежа.
В регистр после касания щупом пишут координату точки на детали. Знак относится к движению инструмента, обратный ход стола в этой записи уже учтён.
Что записано в G54–G59 и какую систему включает программа
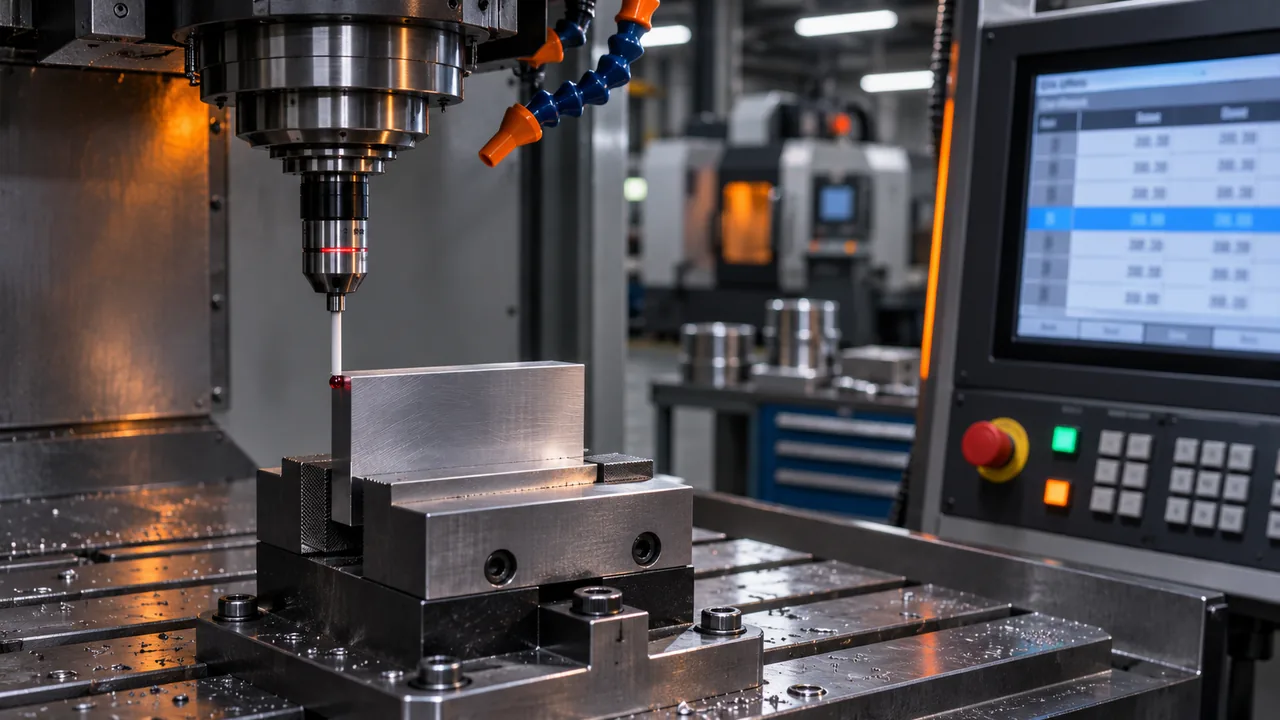
Смещения G54–G59 хранят машинные координаты нуля детали. На странице рабочих смещений это три числа X, Y и Z: положение точки заготовки в машинной системе координат. Кадр G54 в управляющей программе делает записанную точку началом рабочей системы координат, и следующие X, Y, Z читаются от неё, пока кадр не вызовет другой регистр.
В диалекте Fanuc и в коде ISO вызов G54–G59 модален и действует до следующего регистра. G53 задаёт ход в машинных координатах и на стойке Fanuc действует на один абсолютный кадр. На Heidenhain и Siemens ту же роль выполняет таблица нулевых точек с машинными координатами начала программы.
Перед пуском сверяют и числа, и активный номер. На стойке Fanuc модальный вызов G54 сохраняется после сброса программы, и следующая управляющая программа стартует от того же нуля, пока кадр не вызовет другой регистр. Какой регистр под какой установ заполняют — в таблице.
| Регистр | Типичный случай | Что записывает оператор | Кадр программы |
|---|---|---|---|
| G54 | Одна деталь в тисках, основной ноль | Машинные X, Y, Z нуля детали | G54 |
| G55 | Вторая сторона, ноль на новой базе | Машинные X, Y, Z нового нуля | G55 |
| G56 | Вторая заготовка на плите | Машинные X, Y, Z её нуля | G56 |
| G57 | Третья заготовка на плите | Машинные X, Y, Z её нуля | G57 |
| G58 | Четвёртая позиция на плите | Машинные X, Y, Z её нуля | G58 |
| G59 | Запасной проверенный ноль | Машинные X, Y, Z запасного нуля | G59 |
Как ошибка привязки на 2 мм переносит все координаты обработки
Учебный пример, не паспорт станка. Ноль детали — левая кромка заготовки, передняя кромка и верх. Верный G54: X −320,000, Y −180,000, Z −250,000 мм. Радиус щупа 2 мм учли с обратным знаком и внесли X −318,000. Реальная кромка осталась на машинном X −320,000, для стойки ноль сдвинулся на 2 мм в плюс X.
Машинная координата кадра равна регистру плюс число управляющей программы. Отверстие X40 Y25: −320,000 + 40 = −280,000 при верном G54 и −318,000 + 40 = −278,000 при ошибочном, то есть 42 мм от реальной левой кромки. Стенка кармана X10 даёт −308,000 и оказывается в 12 мм. Шаг между ними остаётся 30 мм, глубина Z−12 сохраняется: Y, Z и корректоры в примере те же.
Так выглядит работа на станке с ЧПУ, когда взаимные размеры целы, а привязка к базе съехала. В регистр возвращают X −320,000 и промер повторяют. Кадры при таком промере оставляют как есть.
| Элемент | Координата в программе | Машина при верном G54 | Машина при G54 X −318,000 | От реальной левой кромки |
|---|---|---|---|---|
| Левая кромка-база | X0 Y0 Z0 | X −320,000 Y −180,000 Z −250,000 | X −318,000 Y −180,000 Z −250,000 | 2 мм |
| Отверстие | X40 Y25 Z−12 | X −280,000 Y −155,000 Z −262,000 | X −278,000 Y −155,000 Z −262,000 | 42 мм |
| Стенка кармана | X10 | X −310,000 | X −308,000 | 12 мм |
В каком порядке проверять первую деталь до запуска партии
Первая деталь подтверждает положение нуля детали. Пока размеры от баз чертежа не вошли в допуск, партию оставляют на паузе: сдвиг регистра G54–G59 повторится на каждой следующей заготовке. Последовательность ниже переносят в карту контроля. Годность сверяют с допуском, который стоит на размере чертежа.
- Программа, материал, регистр. Номер и ревизия управляющей программы, материал заготовки и активный регистр G54–G59 совпадают с картой наладки.
- Числа смещения. Машинные X, Y и Z активного регистра совпадают с картой по знаку и по миллиметру.
- Покадровый ход. На безопасной Z траектория проходит над деталью, губки тисков и прижимы остаются в стороне от инструмента.
- Первый рез. Рабочая подача, без ускоренного врезания в координату, которую ещё не подтвердили.
- Три размера от баз. Положение по X, положение по Y и глубина по Z. Берут элементы, которые программа задаёт от нуля напрямую, и сравнивают с допуском чертежа.
- Решение. Один вектор внутри допуска — правят смещение G54–G59 на величину отклонения и повторяют промер. Разные отклонения по элементам — партию останавливают.
- Запись. Измеренные отклонения, активный регистр, внесённая правка и подпись.
Этот порядок и есть работа на станке с ЧПУ до запуска партии. Серию открывают после записи. На токарно-фрезерной обработке на ЧПУ ноль программы и базы фиксируют до первого реза. Отклонения вне одного вектора или вне допуска чертежа закрывают контролем на КИМ: протокол снимают от баз чертежа.
Как по промеру отличить сдвиг нуля, геометрию программы и коррекцию инструмента
Промер первой детали складывают в одну картину — по тому, что совпало сразу на нескольких размерах.
Смещение G54–G59 даёт один вектор на все элементы. Отверстие и стенка дальше от базы на одну величину, шаг между ними равен шагу в управляющей программе, контур уехал вместе с центрами свёрл. Правят регистр и повторяют промер.
Геометрия программы ломает отдельный шаг. Один размер между элементами расходится с чертежом, соседние размеры от тех же баз остаются в допуске. Правка сидит в кадре или в модели, регистр оставляют: соседние элементы его уже подтвердили.
Коррекция на длину инструмента смещает вершину инструмента вдоль Z относительно нуля детали. Контур в плане на базах, центры отверстий на координатах, глубины ушли вместе. Смотрят ноль по Z, номер H, кадр G43 и вылет оправки. Износ по длине — частный случай той же коррекции: небольшая добавка Z на чистовом инструменте.
Коррекция на радиус фрезы строит эквидистанту к контуру из управляющей программы. Центры свёрл, заданные без G41 и G42, остаются на месте, контур равномерно больше или меньше на ошибку в D. Износ по радиусу — частный случай корректора D. Сдвиг нуля уводит центры и контур одним вектором, корректор D меняет ширину контура при тех же центрах.
| Картина промера | Смещение G54–G59 | Геометрия программы | Коррекция длины H / G43 | Коррекция радиуса D / G41 / G42 |
|---|---|---|---|---|
| Все элементы на одном векторе, шаги сохранены | Признак смещения | Кадры согласованы между собой | План X и Y остаётся, если вектор был только по Z — смотрят глубину | Ширина контура прежняя, контур уехал вместе с центрами |
| Расходится один шаг между элементами | Взаимные шаги сохраняет | Признак ошибки кадра или модели | Шаги в плане сохраняет | Меняет отступ стенки, центр отверстия оставляет |
| Ошибка только по глубине Z, план на базах | Сдвиг нуля по Z уводит все глубины вместе | Ошибочный Z одного элемента | Признак H, G43, нуля Z или вылета | Глубины остаются теми же |
| Контур равномерно больше или меньше, центры свёрл верные | Сместил бы и центры свёрл | Размеры контура расходятся по-разному | Уводит Z | Признак корректора D |
| Что править | Регистр смещения и повторный промер | Кадр или модель, затем новая первая деталь | Номер H, значение длины, ноль Z, вылет оправки | Значение D и сторону G41 или G42 |
Что оператор станков с ЧПУ записывает при привязке нуля
Работа оператора станков с ЧПУ при привязке нуля сводится к карте наладки. По ней ноль детали повторяют на следующем запуске, без устного пересказа смены.
Активный регистр G54–G59 и угол нуля программы пишут вместе с базами чертежа: какая кромка или ось отверстия задаёт X, Y и Z. Машинные координаты нуля детали переносят со страницы смещений так, как их показывает стойка.
Коррекция на длину инструмента идёт номером H и значением длины, с которым резали первую деталь. Коррекция на радиус фрезы — номером D, величиной радиуса и стороной G41 или G42, если контур строился эквидистантой. Безопасная Z записана числом, с которого делали покадровый ход.
Промер первой детали закрывает карту: отклонения по X, Y и Z от баз, правка регистра и подпись. Строка машинных координат без промера остаётся черновиком. Для повторного заказа в заявке на изготовление деталей по чертежам указывают базы и угол нуля программы. Машинные числа регистра зависят от установки на столе и в чертёж не входят.
- Активный регистр G54–G59 под этот установ.
- Базы чертежа и угол нуля программы.
- Машинные X, Y, Z нуля детали.
- Корректоры длины H и радиуса D: номера и значения.
- Безопасная Z покадрового хода.
- Промер первой детали: отклонения, правка смещения и подпись.
Как задать ноль торца и ось X на токарном станке с ЧПУ
Токарный станок с ЧПУ ведёт диаметр по X и длину по Z в рабочей системе координат. Работа на токарном ЧПУ-станке по металлу начинается с нуля детали: Z0 на указанном торце, X0 на оси шпинделя. Общее смещение задаёт эту рабочую систему относительно машины — регистром G54 или сдвигом нуля стойки.
В режиме диаметров число смещения X уже ведётся как диаметр, поэтому ошибка общего смещения X на 0,2 мм меняет диаметры на 0,2 мм. Черновые и чистовые проходы всех резцов уходят вместе. Ошибка общего смещения Z на 0,2 мм сдвигает торцы и длины на 0,2 мм, диаметры остаются прежними. Общий сдвиг виден сразу на двух разных инструментах.
Коррекция на длину инструмента на токарной стойке — геометрия резца по X и Z в его гнезде плюс износ. Она смещает только проходы этого резца. Ушёл один наружный диаметр, а канавка в своём размере — правят геометрию проходного. Ушли оба резца на одну величину — правят общий ноль детали.
В карте наладки рядом с торцом Z0 и осью X0 указывают режим диаметров. В радиусном режиме то же число смещения X читается как радиус, и диаметр уходит сильнее, чем ждут по диаметральной привычке. Деталь с назначенным торцом Z0 ведут отдельной токарной обработкой. Токарный торец привязывают своим смещением, отдельно от фрезерного G54. Торец Z0 и ось шпинделя как X0 фиксируют до маршрута, на расчёте по чертежу.
| Ось или правка | Где лежит ноль | В каких единицах ведётся ось | Ошибка общего смещения на вертикальном центре | Ошибка общего смещения на токарном ЧПУ, режим диаметров |
|---|---|---|---|---|
| X | Фрезер: база на заготовке. Токарный: ось шпинделя | Фрезер: мм хода инструмента. Токарный: диаметр | Все X на величину ошибки | 0,2 мм ошибки дают 0,2 мм на диаметре |
| Z | Фрезер: верх или база по высоте. Токарный: указанный торец | Миллиметры длины и глубины | Все глубины на величину ошибки | Торцы и длины на величину ошибки, диаметры прежние |
| Геометрия одного инструмента | Корректор этого инструмента, не общий ноль | Фрезер: длина H по Z и радиус D. Токарный: X и Z резца | Только этот инструмент | Только проходы этого резца |