Содержание7
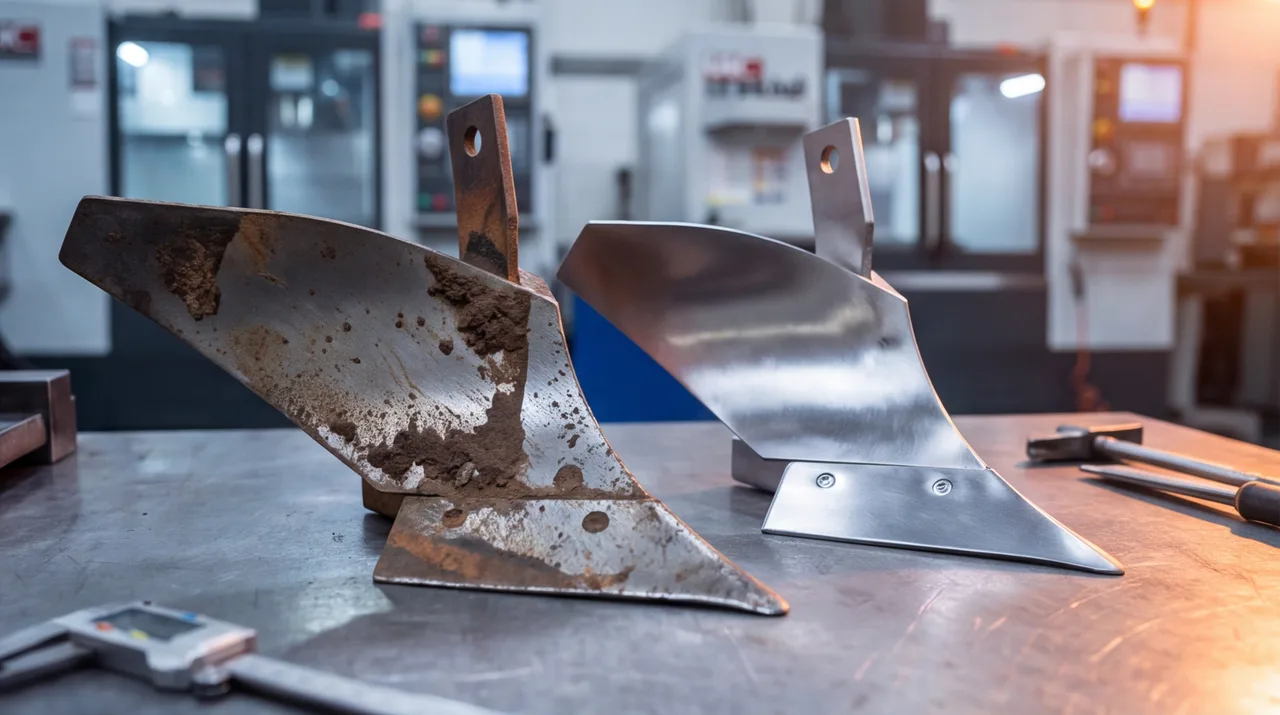
Лемех сгорел за один сезон пахоты, а завод-изготовитель мотоблока давно закрыл производство этой модели — знакомая ситуация для снабженца ремонтного предприятия или главного инженера хозяйства. Разбираем, какие узлы сельхозтехники и садовой техники изнашиваются быстрее остальных, из какой стали и с какой термообработкой их делают, и как получить замену без обращения к производителю — по обмеру изношенного образца.
Коротко: лемеха, ножи и диски почвообработки делают из стали 65Г (ГОСТ 14959-2016) с закалкой ТВЧ по кромке до 45–55 HRC, валы и звёздочки привода — из стали 45 (ГОСТ 1050-2013) с локальной закалкой посадочных мест. Заменить деталь без оригинальных чертежей можно по обмеру изношенного образца. Наплавка выгодна при небольшом износе посадочных мест, при трещинах и выработке за пределом допуска дешевле изготовить новую деталь.
Почему узлы сельхозтехники изнашиваются быстрее паспортного ресурса
Ресурс детали в паспорте техники рассчитан для условий испытательного стенда, а не для суглинка с камнями или прошлогодней стерни. Три фактора вместе укорачивают этот ресурс в разы. Первый — абразивный износ: почва работает как наждак, и лемех плуга или диск бороны стирается по режущей кромке за один-два сезона активной пахоты. Второй — ударные нагрузки навесного оборудования: камень под ножом роторной косилки или корень под лапой культиватора создают мгновенный пик нагрузки, на который узел не рассчитан статическим расчётом. Третий — сезонность: техника полгода стоит на улице или в неотапливаемом ангаре, влага и грязь остаются в подшипниковых узлах ходовой части, и коррозия начинает работу задолго до весеннего выезда в поле.
Складываясь, эти три фактора дают статистику, которую видит любой ремонтник: детали режущего аппарата и навески выходят из строя не по графику планового ТО, а посреди сезона, когда простой техники стоит дороже самой детали. Это отдельная история от ремонта тяжёлой спецтехники на постоянном асфальтовом или карьерном цикле — там износ линейнее и предсказуемее.
Узел за узлом: что изнашивается в ходовой части, навеске, приводе и режущем аппарате
Если разложить сельхозтехнику и садовую технику на четыре условные группы узлов, быстроизнашиваемые детали в каждой повторяются от модели к модели, а материал и термообработка почти всегда одни и те же.
| Узел | Быстроизнашиваемая деталь | Материал и термообработка | Как воспроизводим |
|---|---|---|---|
| Ходовая часть | подшипник ступицы, ось колеса, палец сателлита | сталь 45, закалка ТВЧ посадочных мест | по образцу — обмер и построение чертежа |
| Навеска и почвообработка | лемех плуга, стойка культиватора, диск бороны | сталь 65Г, закалка ТВЧ режущей кромки | по чертежу или по образцу с обмером профиля |
| Привод | звёздочка привода, вал редуктора, шпонка | сталь 45, закалка ТВЧ зубьев звёздочки | по чертежу с указанием модуля и числа зубьев |
| Режущий аппарат | нож роторной косилки, сегмент режущего бруса | сталь 65Г, закалка ТВЧ | по образцу — геометрия ножа копируется 1:1 |
Из таблицы видна закономерность: там, где деталь работает на удар и абразив (лемех, нож, диск), почти всегда сталь 65Г с закалкой кромки; там, где важна точность посадки и вращение (вал, звёздочка, подшипниковый узел), — сталь 45 с локальной закалкой мест сопряжения. Эта закономерность и определяет, что спрашивать у технолога при заказе замены запчастей для мотоблока или другой садовой техники.
Материалы и термообработка: что стоит за фразой «делаем по ГОСТу»
«Делаем по ГОСТу» без марки стали ничего не значит — за этой фразой должны стоять конкретные цифры маркировки и режима. Для быстроизнашиваемых деталей сельхозтехники основных марок фактически две.
Сталь 65Г — рессорно-пружинная сталь по ГОСТ 14959-2016, повышенное содержание марганца даёт сочетание твёрдости режущей кромки с упругостью тела детали: лемех должен резать почву, но не лопаться от удара о камень. После закалки ТВЧ рабочую кромку обычно держат в диапазоне 45–55 HRC, а тело детали остаётся более вязким за счёт того, что закалка идёт только по поверхности на глубину несколько миллиметров, а не насквозь.
Сталь 45 — конструкционная углеродистая сталь по ГОСТ 1050-2013, применяется там, где важнее не режущая кромка, а точность посадочных поверхностей: валы редукторов, оси, пальцы. Закалка ТВЧ здесь идёт локально — по шейкам под подшипники и шпоночным пазам, а не по всей детали, чтобы вал не терял вязкость и не трескался при ударной нагрузке от привода.
| Деталь | Марка стали | Термообработка | Твёрдость поверхности, HRC |
|---|---|---|---|
| Лемех плуга, нож косилки | 65Г | закалка ТВЧ по кромке | 45–55 |
| Вал редуктора, ось | 45 | закалка ТВЧ по шейкам | 40–48 |
| Звёздочка привода | 45 | закалка ТВЧ по зубу | 45–50 |
Как получить чертёж с изношенной детали: обмер, 3D-скан, эскиз
У снабженца или инженера хозяйства обычно нет доступа к оригинальной документации производителя техники — особенно если модель снята с производства или это импортная навеска без локального дилера. Путь от сломанной детали до чертежа, по которому можно заказать замену, состоит из четырёх шагов.
- Демонтаж и очистка детали. Деталь снимают целиком, по возможности — вместе с сопрягаемыми элементами (болтами, шайбами, подшипником), чтобы посадочные размеры снимались не по памяти.
- Обмер. Простые размеры — штангенциркулем и микрометром по неизношенным участкам и посадочным местам. Сложный профиль — на координатно-измерительной машине или 3D-сканером: так восстанавливают криволинейную кромку лемеха или посадочные шлицы, которые штангенциркулем не снять.
- Построение чертежа или 3D-модели. По результатам обмера строится рабочий чертёж с допусками — изношенные участки восстанавливают по аналогии с неизношенными и по каталожным профилям похожих деталей, если оригинал стёрт полностью.
- Согласование допусков и материала. Технолог сверяет с заказчиком критичные посадки — например, посадку подшипника на ось — и подтверждает марку стали и вид термообработки перед запуском в производство.
На демонтаж стоит взять с собой саму изношенную деталь целиком, а не обломок: даже сильно стёртый лемех несёт форму базовых отверстий и посадочного места, по которым восстанавливается остальной профиль. Если деталь сломана пополам, обе половины пригождаются одновременно — по стыку легче определить исходную длину и угол установки.
Восстановить наплавкой или изготовить новую деталь: как считать выгоду
Однозначного ответа «наплавка всегда дешевле» или «новая деталь всегда надёжнее» нет — решение зависит от глубины и характера износа.
Наплавка оправдана, когда изношено только посадочное место — например, шейка вала редуктора под подшипник, — а само тело вала не потрескалось. Слой наплавляют, протачивают до нужного размера и получают деталь на один-два ремонта дороже новой, но за долю её цены. Если же изношена рабочая кромка лемеха или ножа за пределом допуска или в детали есть трещина, наплавка не спасает: наплавленный металл на закалённой стали 65Г ложится неравномерно, и кромка снова выходит из строя быстрее, чем новая деталь окупает разницу в цене.
Из чего складывается цена изготовления детали по образцу
Итоговую цену считает технолог по чертежу, но структура расчёта одна и та же для любой детали.
- Материал. Заготовка из стали 65Г или 45 нужного сечения — цена зависит от марки, профиля (лист, круг, полоса) и партии закупки металла.
- Число операций. Токарно-фрезерная обработка на ЧПУ, термообработка, финишная шлифовка — каждая операция добавляет машинное время и, соответственно, стоимость.
- Термообработка. Закалка ТВЧ — отдельная операция с собственной себестоимостью, которая растёт с площадью упрочняемой поверхности.
- Размер партии. Одна деталь для срочного ремонта стоит дороже за штуку, чем партия на весь парк техники хозяйства: наладка станка и оснастка делятся на большее количество единиц.
- Срок. Изготовление день в день под простаивающую в поле технику обычно дороже планового заказа на межсезонье.
Цена изготовления деталей по чертежу у нас начинается от 950 ₽ за нормо-час механообработки — точная сумма считается только по чертежу или обмеренному образцу, потому что материал, термообработка и партия у каждой детали свои.
Как заказать партию запчастей для хозяйства или ремонтного предприятия
Чтобы получить расчёт быстро, а не после серии уточняющих звонков, к заявке стоит приложить четыре вещи: саму изношенную деталь или её фото с масштабной линейкой, чертёж — если он есть, — материал (если известна марка стали) и количество на сезон, а не на один ремонт.
Ремонтному предприятию и хозяйству, которое обслуживает несколько единиц техники одной модели, есть смысл сразу заказывать на весь сезон: цена за единицу в партии обычно ниже, чем при повторных единичных заказах, а деталь уже лежит на складе к моменту, когда она реально понадобится в поле.
Отправьте образец, фото или чертёж на изготовление деталей по чертежам — заберём деталь в работу, определим материал и термообработку и посчитаем стоимость и срок на расчёте.