Содержание9
Снабженец получает от конструктора чертёж с надписью «вал» и не понимает, почему цена и срок отличаются от похожей на глаз детали, которая в спецификации называется «ось» или «шток». Разница не в терминологии — она в том, что деталь нагружает: вращение и крутящий момент, изгиб от бокового усилия или осевой толчок. От этого зависит материал заготовки, допуск на посадочные шейки и набор операций, которые вообще применимы. Разберём, чем металлический стержень становится в чертеже — валом, осью, штоком или пальцем, — как выбрать заготовку из прутка и что учесть при точении, чтобы деталь не обошлась дороже, чем должна.
Коротко: вал вращается и передаёт крутящий момент, ось нагружена изгибом и обычно неподвижна или вращается вместе с колесом, шток работает на возвратно-поступательное движение, палец — короткая деталь на срез в шарнире. Заготовка — пруток: калиброванный круг снимает обдирочный проход, горячекатаный дешевле за метр на крупных диаметрах. При длине больше 10–12 диаметров вал начинает прогибаться при точении — нужен люнет. Посадочные шейки под подшипник обычно держат Ra 0,8–1,6 мкм и квалитет по чертежу конструктора.
Вал, ось, шток, палец и пруток: как различить деталь по служебному назначению
Конструктор редко думает в терминах ГОСТа, когда чертит деталь вращения — он думает узлом: что куда передаёт усилие и что на чём вращается. Разница между валом, осью, штоком и пальцем — это разница в характере нагрузки, и от неё зависит вся дальнейшая технология.
- Вал — вращается вместе с деталями, закреплёнными на нём (шестерня, шкив, ротор), и передаёт крутящий момент. Классический пример — приводной вал редуктора: на него садятся зубчатые колёса, и вся мощность идёт через кручение плюс изгиб от реакции в зубчатом зацеплении.
- Ось — воспринимает изгибающую нагрузку от веса или радиального усилия, но крутящий момент через неё, как правило, не передаётся. Ось колеса тележки может либо стоять неподвижно, а колесо вращается на подшипнике вокруг неё, либо вращаться вместе с колесом — но силового момента она не несёт, она просто держит форму узла под нагрузкой.
- Шток — стержень, который двигается вдоль своей оси, а не вращается. Шток гидроцилиндра толкает поршень, шток клапана открывает и закрывает проход. Нагрузка здесь — осевое усилие плюс изгиб, если шток длинный и нагружен несимметрично; и почти всегда важен износ рабочей поверхности, потому что шток трётся об уплотнение на каждом ходе.
- Палец — короткая деталь шарнирного соединения, например пальца проушины. Работает на срез и смятие в отверстии, изгиб и осевая нагрузка для него не характерны, поэтому требования к длине и прогибу для пальца обычно не актуальны.
Заготовкой для всех этих деталей почти всегда служит один и тот же металлический стержень — пруток круглого сечения. Разница появляется дальше: в том, каким прокатом брать пруток, сколько с него снимать и какую точность держать на рабочих поверхностях.
Таблица сравнения: деталь, нагрузка, материал заготовки, точность и операции
Свести четыре типа деталей в одну таблицу удобно, чтобы сразу увидеть, где технология совпадает, а где расходится.
| Деталь | Что нагружает | Типовой пруток | Точность посадочных шеек | Ключевые операции |
|---|---|---|---|---|
| Вал | кручение + изгиб | калиброванный круг, конструкционная сталь | квалитет h6–h7, шейки под подшипник качения | точение, шлифовка, часто термообработка |
| Ось | изгиб, радиальное усилие | горячекатаный или калиброванный круг | квалитет h7–h9, зависит от типа опоры | точение, шлифовка при высокой нагрузке |
| Шток | осевое усилие + трение об уплотнение | калиброванный круг, часто хромистая сталь | квалитет h6–h7, шероховатость под манжету критична | точение, обязательная шлифовка, накатка резьбы |
| Палец | срез, смятие в отверстии | калиброванный круг | квалитет h7–h9, посадка в проушину | точение, иногда закалка поверхности |
Из таблицы виден общий принцип: чем выше требования к посадке и чем сильнее деталь трётся о сопряжённую поверхность, тем более вероятна шлифовка после точения. Вал и шток шлифуют почти всегда, ось — по обстоятельствам, палец — реже всего.
Пруток как заготовка: горячекатаный или калиброванный круг
Прежде чем деталь попадёт на станок, нужно решить, каким прокатом её точить. Разница между горячекатаным и калиброванным кругом — не просто в цене за метр, а в том, сколько металла придётся снять и сколько времени это займёт.
Горячекатаный круг идёт с плюсовым допуском на диаметр и окалиной на поверхности. Чтобы добраться до чистого металла, нужен обдирочный проход резцом, а точный диаметр получают только на финишных проходах. Такой прокат дешевле за метр, и на крупных диаметрах — от 50–60 мм и выше — разница в цене становится заметной, а обдирка одного-двух валов погоды не делает.
Калиброванный круг прокатан или протянут с допуском на диаметр в пределах нескольких сотых миллиметра и без окалины. Обдирочный проход не нужен — можно сразу вести получистовое точение. На серии из десятков и сотен одинаковых деталей эта экономия машинного времени перекрывает разницу в цене прутка. На единичной детали большого диаметра, наоборот, переплачивать за калибровку часто не имеет смысла — дешевле снять лишний припуск обдиркой.
Практический ориентир простой: единичное изделие крупного диаметра — горячекатаный прокат, серийная деталь среднего и малого диаметра — калиброванный. Материал заготовки обязательно указывается в чертеже или технических требованиях к заказу — от него зависит и припуск, который технолог заложит на обдирку, и итоговая цена.
Отношение длины к диаметру: когда вал прогибается и нужен люнет
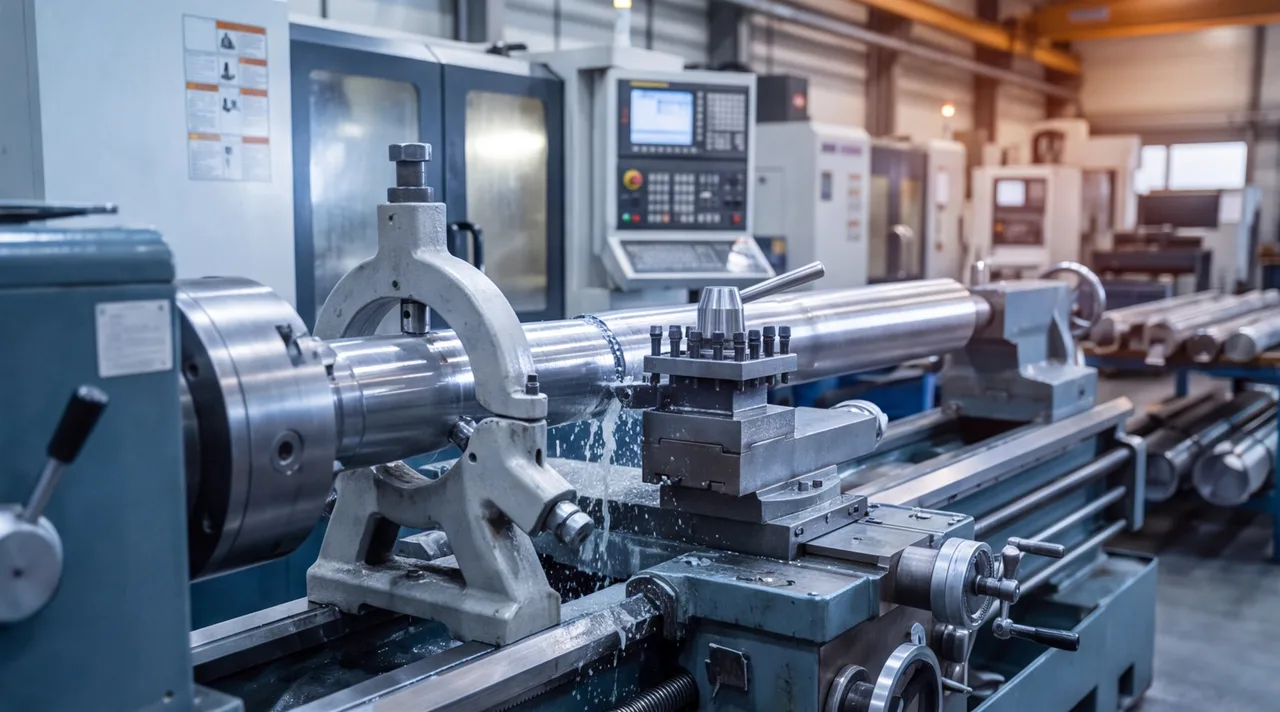
Длинный тонкий стержень, зажатый в патрон с одной стороны и упёртый в заднюю бабку с другой, — не абсолютно жёсткая деталь. При точении резец давит на заготовку радиально, и если стержень длинный и тонкий, он прогибается под этим усилием, как удочка. Результат — деталь получается не цилиндрической, а слегка конической или огранённой, с уводом диаметра к середине.
Ориентир, которым руководствуются станочники на практике: пока отношение длины заготовки к её диаметру остаётся в пределах примерно 8–10, деталь можно точить без дополнительной опоры. Дальше жёсткость падает настолько, что без поддержки резец начинает «гулять» — вибрация, разбитый размер посередине детали, огранка на чистовой поверхности. Точная граница зависит от материала, режимов резания и жёсткости самого станка, поэтому это технологическая практика, а не норматив с фиксированным числом.
Люнет — дополнительная опора, которая держит заготовку по диаметру в средней части или ближе к резцу, компенсируя её собственную гибкость. Подвижный люнет перемещается вместе с суппортом и поддерживает деталь непосредственно у зоны резания, неподвижный крепится на станине в фиксированной точке. Если длинный вал точить без люнета там, где он нужен, обычная картина — увод размера на 0,05–0,15 мм посередине и характерная огранка, которую потом не убрать без перетачивания или лишнего прохода на меньшем диаметре. Заказчику это важно знать заранее: длинный тонкий вал в чертеже — сигнал для технолога, что маршрут обработки будет сложнее, чем для короткой втулки того же диаметра.
Точность посадочных шеек и шероховатость: таблица допусков
Посадочная шейка — участок вала или оси, на который садится подшипник, уплотнение или сопряжённая деталь. Именно здесь точность решает, будет узел работать штатно или начнёт люфтить и стучать.
| Тип посадки | Квалитет | Шероховатость Ra, мкм | Чем достигается |
|---|---|---|---|
| Подшипник качения | h6–h7 | 0,8–1,6 | чистовое точение + шлифовка |
| Подшипник скольжения | h7–h8 | 0,8–1,6 | чистовое точение, иногда шлифовка |
| Уплотнение (манжета, кольцо) | h7–h9 | 0,2–0,8 | шлифовка обязательна |
| Свободная посадка (втулка, рычаг) | h9–h11 | 1,6–3,2 | чистовое точение |
Разница между точением и шлифовкой здесь не формальность. Резец оставляет на поверхности характерные микронеровности от режущей кромки, и даже на чистовом режиме получить Ra ниже 0,8 мкм стабильно на серии сложно. Под манжету, которая трётся о шейку на каждом обороте вала, слишком грубая поверхность означает быстрый износ уплотнения и течь — поэтому на таких шейках шлифовка практически всегда обязательна, тогда как под свободную посадку рычага или втулки хватает чистового точения.
Термообработка и поверхностное упрочнение: когда без неё не обойтись
Не каждый вал и не каждый шток требует термообработки, но там, где она нужна, важно понимать разницу между упрочнением всего сечения и упрочнением только поверхности.
Объёмная термообработка — закалка или улучшение (закалка с высоким отпуском) всей заготовки — применяется, когда деталь работает на значительные знакопеременные нагрузки по всему сечению: нагруженный вал редуктора, испытывающий кручение и изгиб одновременно. Такая обработка повышает прочность и предел выносливости материала целиком, а не только у поверхности.
Поверхностное упрочнение — закалка ТВЧ (токами высокой частоты), азотирование или другой способ, при котором упрочняется только тонкий поверхностный слой, а сердцевина остаётся вязкой. Это решение для деталей, где важен именно износ рабочей поверхности, а не прочность сечения целиком — классический пример — шток гидроцилиндра, который трётся об уплотнение на каждом ходе: твёрдая поверхность сопротивляется истиранию, а вязкая сердцевина не даёт детали разрушиться хрупко при ударной нагрузке.
Важный практический момент: термообработка почти всегда идёт до финишной шлифовки, а не после — закалка немного меняет размеры детали, и финишный размер получают уже на закалённой заготовке. Если в чертеже термообработка не оговорена явно, технолог обязан спросить, потому что порядок операций и итоговая цена от этого решения меняются существенно.
Путь заготовки от прутка до готовой детали: точение, шлифовка, накатка
Технологическая цепочка для типичного вала или штока складывается из последовательных этапов, каждый из которых снимает свою часть задачи.
Не каждая деталь проходит все пять этапов — палец без требований к шероховатости может обойтись без шлифовки и накатки, а простая ось без резьбовых элементов заканчивается на чистовом точении. Но порядок этапов, если они нужны, всегда именно такой: от грубого к точному, а не наоборот.
Частые ошибки в чертежах валов и осей, которые удорожают заказ
Несколько типичных пробелов в чертеже, из-за которых технолог возвращается к заказчику за уточнением, а срок сдвигается:
- Не указан допуск на длину заготовки под люнет. Если деталь длинная и потребует поддержки, а место под люнет и центровочное отверстие в чертеже не предусмотрены, технолог вынужден согласовывать это отдельно.
- Не оговорена шероховатость посадочной шейки. Без явного Ra технолог не может решить, достаточно чистового точения или обязательна шлифовка — а это разные операции и разная цена.
- Не указан материал заготовки. «Сталь 45» без указания, горячекатаный это пруток или калиброванный, оставляет технологу выбор, который влияет на припуск и время обдирки — а значит, и на цену.
- Не разделена термообработка и порядок операций. Если чертёж требует закалку, но не указывает, до или после какой операции она идёт, технолог рискует получить неверный итоговый размер.
- Нет чёткого разделения посадочных участков. Когда на одном валу несколько шеек с разными посадками, а в чертеже единая шероховатость на весь стержень, деталь либо переусложняется, либо не соответствует реальным требованиям узла.
Каждая из этих ошибок решается одной уточняющей фразой в чертеже, но экономит день согласования и избавляет от риска получить деталь не той точности, которая нужна узлу.
Как заказать вал, ось или шток по чертежу
Стоимость и срок токарной обработки стержневой детали зависят от диаметра и длины заготовки, материала прутка, набора операций — точение, шлифовка, термообработка, накатка — и требуемой точности посадочных шеек. Точную цену и срок технолог считает по присланному чертежу с материалом заготовки, допусками на посадочные шейки и требованиями по термообработке, если она нужна.
Если чертёж пока в разработке и не хватает уверенности в выборе заготовки или технологии, отправьте его на токарную обработку с пометкой, что нужна консультация: подскажем, где нужен люнет, где обязательна шлифовка и какой прокат брать под серию. Финишную обработку посадочных шеек под подшипники и уплотнения делаем на шлифовке с контролем шероховатости, а полный цикл от заготовки до готовой детали по вашей документации — на изготовлении деталей по чертежам.