Содержание7
Конструктор закладывает в чертёж допуск 0,02 мм и класс шероховатости Ra 0,8, технолог назначает закалку до 45 HRC — а через полгода эксплуатации партия деталей начинает выходить из строя раньше расчётного срока. Разрыв между цифрой на бумаге и реальным ресурсом почти всегда объясняется не ошибкой расчёта, а тем, что показатели надёжности не были переведены в конкретные производственные требования — или были переведены, но не проверены при изготовлении. Разберём, что такое надёжность по ГОСТ 27.002, как наработка на отказ и ресурс превращаются в строки чертежа, какие виды отказов снимает термообработка и шероховатость, и почему без входного контроля и КИМ-контроля расчётная надёжность остаётся числом на бумаге.
Коротко: надёжность — это безотказность, долговечность и ремонтопригодность вместе, а не абстрактное «качество». Ресурс — суммарная наработка детали до предельного состояния, наработка на отказ — интервал между отказами восстанавливаемого узла, это разные величины. Ресурс задают материал, термообработка и допуск, а не пожелание «сделайте понадёжнее». Подтверждают его входной контроль материала и КИМ-контроль геометрии — без них расчётный ресурс и ресурс партии деталей расходятся.
Надежность это: определение по ГОСТ 27.002, а не общие слова
Надежность это свойство детали или изделия сохранять во времени способность выполнять заданные функции в заданных режимах и условиях эксплуатации. ГОСТ 27.002 раскладывает надёжность на четыре составляющих, и каждая отвечает на свой инженерный вопрос:
- Безотказность — сохраняет ли деталь работоспособность непрерывно, без внезапных отказов, в течение заданной наработки. Для вала это вопрос «сломается ли он раньше срока от усталости», для корпуса — «не потрескается ли сварной шов».
- Долговечность — сколько деталь способна проработать до предельного состояния (критического износа, недопустимой деформации) с учётом возможных ремонтов и обслуживания. Это горизонт службы, а не факт единичного отказа.
- Ремонтопригодность — насколько легко обнаружить и устранить причину отказа. У невосстанавливаемой детали (например, литого корпуса без резьбовых соединений) ремонтопригодность формально близка к нулю — её просто заменяют.
- Сохраняемость — держит ли деталь свои свойства при хранении и транспортировке до начала эксплуатации. Для металлопроката это, например, отсутствие коррозии за время на складе.
Ключевой момент: у детали (в отличие от сложного изделия) обычно не все четыре свойства значимы одновременно. Для одноразового крепежа критична только безотказность на момент монтажа, для корпуса редуктора — долговечность и сохраняемость геометрии, для сменного элемента гидроцилиндра — ремонтопригодность узла в целом. Прежде чем закладывать требования по надёжности в чертёж, стоит явно определить, какое из четырёх свойств здесь главное — это экономит и материал, и деньги на избыточный допуск.
Наработка на отказ и ресурс: как считают показатели надёжности
Наработка на отказ и ресурс — два разных числа, и их путают чаще всего именно на этапе, когда конструктор формулирует техническое задание технологу. Наработка на отказ — это средняя величина наработки между двумя последовательными отказами восстанавливаемого узла: она имеет смысл для сборочной единицы, которую ремонтируют и продолжают эксплуатировать. Ресурс — суммарная наработка детали от начала эксплуатации до перехода в предельное состояние, после которого дальнейшая работа невозможна или экономически нецелесообразна. Для одиночной невосстанавливаемой детали — вала, втулки, корпуса без ремонтных операций — корректно говорить именно о ресурсе, а не о наработке на отказ.
| Показатель | Что означает | Единица | Откуда берут значение |
|---|---|---|---|
| Ресурс | наработка до предельного состояния (критический износ, разрушение) | часы, циклы, км пробега | расчёт по усталостной прочности + подтверждение испытанием |
| Наработка на отказ | средний интервал между отказами восстанавливаемого узла | часы, циклы | статистика эксплуатации аналогичных узлов |
| Вероятность безотказной работы | шанс не отказать за заданную наработку | доля от 0 до 1 | расчёт по распределению отказов (Вейбулл и др.) |
| Срок службы | календарный срок до списания с учётом хранения и простоев | годы | нормируется техническими условиями на изделие |
На практике для новой детали редко проводят полноценные ресурсные испытания — это дорого и долго. Чаще ресурс берут расчётным путём (по пределу выносливости материала, контактным напряжениям, коэффициенту запаса) и уточняют по аналогии с уже эксплуатируемыми узлами похожей конструкции. Именно поэтому запас в допуске и выбор термообработки — не перестраховка, а компенсация того, что точного ресурсного испытания для конкретной партии деталей чаще всего не было.
От показателя надёжности к требованиям в чертеже
Показатель надёжности сам по себе ничего не производит — он должен превратиться в конкретную строку чертежа, иначе остаётся пожеланием. Разберём три типовые связки, которые конструктор задаёт явно, а не оставляет технологу «на усмотрение».
- Ресурс на изгибную усталость → марка стали и термообработка. Если деталь работает в циклическом изгибе (рычаг, ось, вал с переменной нагрузкой), ресурс определяется пределом выносливости материала после термообработки, а не пределом прочности в состоянии поставки. Сталь 40Х после улучшения (закалка + высокий отпуск) даёт совсем другой предел выносливости, чем та же сталь без термообработки — это и есть перевод показателя «безотказность» в конкретный технологический процесс.
- Ресурс на контактный износ → класс шероховатости и твёрдость поверхности. Для сопряжений с трением (посадочные места подшипников, направляющие, штоки) износостойкость определяется не столько объёмной твёрдостью, сколько шероховатостью и наличием поверхностного упрочнения (закалка ТВЧ, азотирование). Требование «Ra 0,4» в чертеже — не эстетика, а прямое условие сохранения посадки на весь расчётный ресурс.
- Точность сборки и наработка узла → допуск и посадка. Зазор в подвижном соединении, заданный слишком широким полем допуска, увеличивает ударную нагрузку при каждом цикле и снижает ресурс контактных поверхностей кратно быстрее, чем указывают формальные расчёты на прочность. Посадка H7/g6 вместо H9/d9 в узле с частыми реверсами — это конкретное конструкторское решение по ресурсу, а не выбор «на глаз».
- Стойкость к коррозии → покрытие и материал. Если деталь работает во влажной среде или контактирует с агрессивной средой, ресурс без указания покрытия (цинкование, анодирование) или выбора коррозионностойкой стали формально не считается — коррозия снижает несущее сечение и меняет исходные расчётные напряжения.
Общее правило: каждый показатель надёжности, который важен для конкретной детали, должен читаться в чертеже как материал, термообработка, шероховатость или допуск — а не как отдельная фраза в технических требованиях вида «обеспечить высокую надёжность». Такая фраза не исполнима технологически и на практике игнорируется цехом.
Виды отказов детали и что их снижает в производстве
Три вида отказов деталей встречаются в механообработке чаще остальных, и у каждого свой набор технологических решений, которые снижают вероятность отказа при том же материале.
| Вид отказа | Механизм | Что снижает риск |
|---|---|---|
| Износ | постепенное истирание рабочей поверхности при трении | шероховатость Ra 0,4–0,8, закалка ТВЧ, твёрдое покрытие, посадка с меньшим зазором |
| Усталостное разрушение | рост трещины от циклической нагрузки в зоне концентратора напряжений | улучшение (закалка + отпуск), снятие остаточных напряжений, скругление галтелей, полировка зоны концентрации |
| Коррозия | электрохимическое или химическое разрушение поверхности | нержавеющая сталь, цинкование, анодирование, лакокрасочное или порошковое покрытие |
| Деформация под нагрузкой | превышение предела текучести материала при пиковой нагрузке | выбор сечения и марки по расчёту, а не по аналогии; проверка запаса по текучести, а не только по прочности |
Практический вывод из таблицы: усталостное разрушение и износ — два разных механизма, и решение одного не снимает другое. Закалка поверхности снижает износ, но не убирает концентратор напряжений в резком переходе сечения — трещина усталости пойдёт именно оттуда, независимо от твёрдости поверхности рядом.
Термообработка и шероховатость как рычаги управления ресурсом
Термообработка и шероховатость — не декоративные параметры для «улучшения качества», а конкретные числа в допуске, которые напрямую пересчитываются в ресурс. Режим термообработки задаётся не словом «закалка», а конечной твёрдостью в диапазоне HRC или HB и, если критично, глубиной закалённого слоя в миллиметрах — сталь 40Х после закалки ТВЧ на глубину 1,5–2 мм ведёт себя в контактной усталости иначе, чем та же сталь, закалённая насквозь, хотя поверхностная твёрдость может совпадать.
Класс шероховатости работает похожим образом: цифра Ra напрямую связана с площадью фактического контакта в сопряжении. Грубая поверхность (Ra 3,2 и выше) в подвижном соединении изнашивается быстрее не потому, что материал хуже, а потому что реальная площадь контакта в начале эксплуатации меньше номинальной — пики микронеровностей сминаются и истираются в первые часы работы, это называют приработочным износом. Задать Ra 0,8 вместо Ra 3,2 на посадочном месте подшипника — значит убрать этот приработочный износ и продлить ресурс сопряжения без смены материала.
Отсюда практический вывод для конструктора: если параметр термообработки или шероховатости не задан явно, технолог применяет значение по умолчанию для данного типа операции — и оно может быть ниже, чем нужно для расчётного ресурса детали. Задавать эти параметры «по умолчанию» и рассчитывать на повышенную надёжность — типовая ошибка, которая обнаруживается не на приёмке, а через несколько месяцев эксплуатации.
Входной контроль и КИМ-контроль: как проверяют, что чертёж соблюден
Надёжность не заканчивается на этапе проектирования. Даже идеально рассчитанный чертёж с правильно заданными допуском, термообработкой и шероховатостью не гарантирует расчётный ресурс, если между чертежом и готовой деталью нет проверки на двух точках.
Первая точка — входной контроль материала перед началом обработки. Он проверяет соответствие марки и партии металла сертификату: химический состав и механические свойства, от которых зависит и предел выносливости, и реакция на термообработку. Партия стали с отклонением по легирующим элементам от заявленной марки может пройти тот же режим закалки, но дать другую твёрдость и другой ресурс — и это выяснится не на входном контроле, а на этапе отказа детали в эксплуатации, если контроль пропустили.
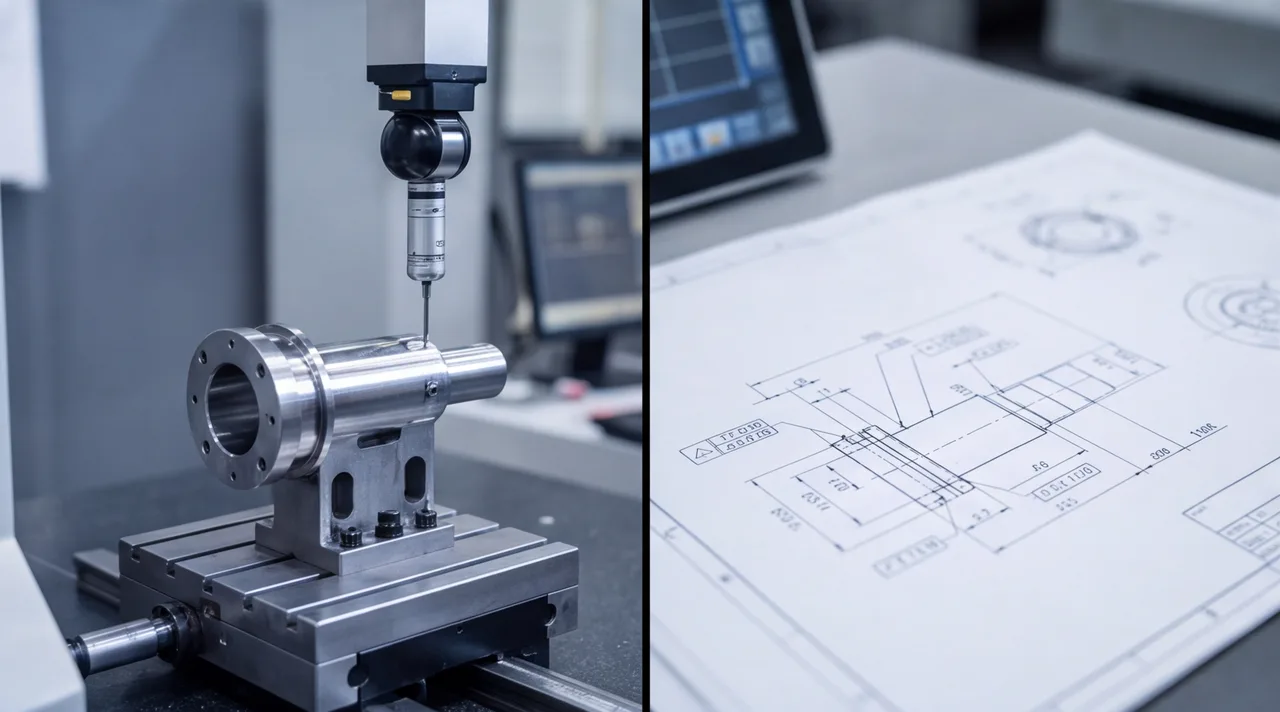
Вторая точка — КИМ-контроль готовой детали: измерение фактической геометрии на координатно-измерительной машине против допусков чертежа. Это не формальная приёмка, а прямая проверка того самого параметра, который конструктор перевёл из показателя надёжности в допуск. Деталь, у которой посадочный диаметр вышел за поле допуска на несколько микрон, не забракуется визуально и пройдёт сборку — но зазор в сопряжении будет больше расчётного, и ресурс узла упадёт непропорционально размеру отклонения. Мы проводим КИМ-контроль с протоколом измерений по каждому критичному размеру чертежа — это и есть подтверждение, что расчётный ресурс и ресурс конкретной партии деталей совпадают, а не расходятся.
Разница между расчётной надёжностью на бумаге и надёжностью партии деталей почти всегда объясняется тем, что одна из этих двух точек контроля была пропущена — не ошибкой в самом расчёте показателей надёжности.
Путь детали от чертежа до ресурса: инфографика
Надёжность детали — результат всей этой цепочки, а не одного удачного конструкторского решения. Чертёж с правильными допусками не спасает от партии металла с отклонением по составу, а безупречная термообработка не спасает от детали, изготовленной вне поля допуска и не проверенной на КИМ. Каждое звено проверяется отдельно именно потому, что отказ в конце цепочки почти никогда не указывает однозначно, на каком этапе была допущена ошибка.
Если проектируете деталь с заданным ресурсом или наработкой на отказ и нужно перевести эти показатели в допуски, термообработку и контроль — пришлите чертёж на изготовление деталей по чертежам: технолог подберёт материал и маршрут обработки под требуемый ресурс, а не под общие пожелания. Для деталей со сложной геометрией, где точность посадочных поверхностей напрямую определяет ресурс сопряжения, механическая обработка и последующий КИМ-контроль выполняются в одном производственном цикле — это исключает разрыв между чертежом и партией на выходе.