Содержание7
Два коммерческих предложения на одну деталь могут отличаться на пару тысяч рублей — и оба обещают «контроль качества на каждом этапе». Разница вскрывается только при вопросе «каком именно»: один цех имеет в виду беглый осмотр листа на глаз, другой — три отдельных этапа с протоколом и координатно-измерительной машиной с точностью ±0,0025 мм. Разбираем, что реально происходит с деталью на пути от заготовки до отгрузки: какой контроль идёт на каком этапе, какими приборами и что из этого должно попасть в документ, который вам передадут вместе с деталью.
Коротко: контроль качества детали — это три последовательных этапа: входной (материал), операционный (в процессе обработки) и финишный (готовая деталь). Входной контроль сверяет сертификат и партию проката, операционный ловит отклонения штангенциркулем и микрометром прямо на станке, финишный проверяет геометрию на КИМ и шероховатость профилометром. Всё это фиксируется в протоколе — с приборами, датами и подписью контролёра, а не остаётся на словах менеджера.
Что снабженец должен спросить про контроль качества до того, как отправить чертёж
Фраза «у нас контроль качества на каждом этапе» сама по себе ничего не говорит о том, что произойдёт с деталью. За ней может стоять три этапа с приборами и протоколом, а может — один визуальный осмотр перед упаковкой. Разница не видна в коммерческом предложении, она проявляется в протоколе, который приложат к партии, или в его отсутствии.
Прежде чем отправлять чертёж в цех, стоит спросить прямо: на каком этапе контролируется материал, кто и чем проверяет размеры в процессе обработки, какой прибор используют для финишной приёмки и что попадёт в протокол — конкретные измеренные значения или только вывод «соответствует». Если ответ на любой из этих вопросов расплывчатый, деталь несёт тот же риск, что и без ответа вовсе: брак вскроется не на входном контроле у поставщика, а на сборке у вас, когда деталь уже оплачена и встроена в изделие.
Дальше — по порядку: что проверяют на каждом из трёх этапов, какими приборами и что из этого обязано оказаться на бумаге.
Входной контроль материала: что проверяют до того, как деталь встанет на станок
Входной контроль — первая точка, где деталь ещё не деталь, а партия металлопроката: лист, круг, труба, поковка. Пропустить дефект материала или подмену марки здесь — значит обесценить все последующие проверки: деталь получится геометрически точной и одновременно из не той стали.
Что физически делают при приёмке партии:
- Сверяют маркировку на прокате с сопроводительными документами — марку, плавку, размер профиля.
- Проверяют сертификат на материал: марку стали, химсостав, механические свойства, номер плавки, которым сопроводил поставщик металла.
- Визуально осматривают партию — трещины, расслоение, коррозию, вмятины, отклонение геометрии проката от номинала.
- Выборочно проверяют твёрдость на образце из партии, если марка или последующая термообработка это требуют.
Сертификат на материал — не формальность для архива, а единственное, что связывает конкретную деталь с конкретной плавкой металла. Если сертификата нет или он не совпадает по марке с чертежом, обработку останавливают до выяснения: переделывать готовую деталь из не той стали дороже, чем на день задержать запуск партии. На мелких партиях эта проверка ощутима особенно: в крупной серии брак одной заготовки теряется в массе, а в мелкосерийном производстве каждая испорченная деталь — заметная доля всего заказа.
Операционный контроль: как отслеживают отклонения прямо на станке
Операционный контроль — это не отдельный этап после обработки, а действия прямо между проходами станка: оператор снимает деталь на промежуточном размере, меряет и по результату корректирует следующий проход. Отдельная процедура здесь — контроль первой детали партии: прежде чем запускать оставшиеся заготовки, первую деталь измеряют полностью и сверяют с чертежом, и только после этого станок работает по программе на весь тираж.
Приборы операционного контроля и их задачи:
- Штангенциркуль — цена деления 0,02–0,05 мм, быстрый контроль линейных размеров и диаметров средней точности.
- Микрометр — цена деления 0,01 мм, точнее штангенциркуля, применяется там, где допуск жёстче.
- Индикатор часового типа — контроль биения, плоскостности, отклонений формы на вращающейся детали.
- Калибры-пробки и скобы — быстрая проверка «годен / не годен» по предельным размерам отверстия или вала без снятия точного значения.
Смысл операционного контроля — поймать уход размера до того, как обработана вся партия, а не после. Отклонение, замеченное на третьей детали, стоит подналадки станка; то же отклонение, обнаруженное только на финишном контроле после обработки полусотни деталей, означает брак всей партии.
Финишный контроль: КИМ и профилометр против готового чертежа
Финишный контроль — проверка уже готовой детали перед отгрузкой, и здесь работают два разных прибора с разными задачами, которые не стоит путать.
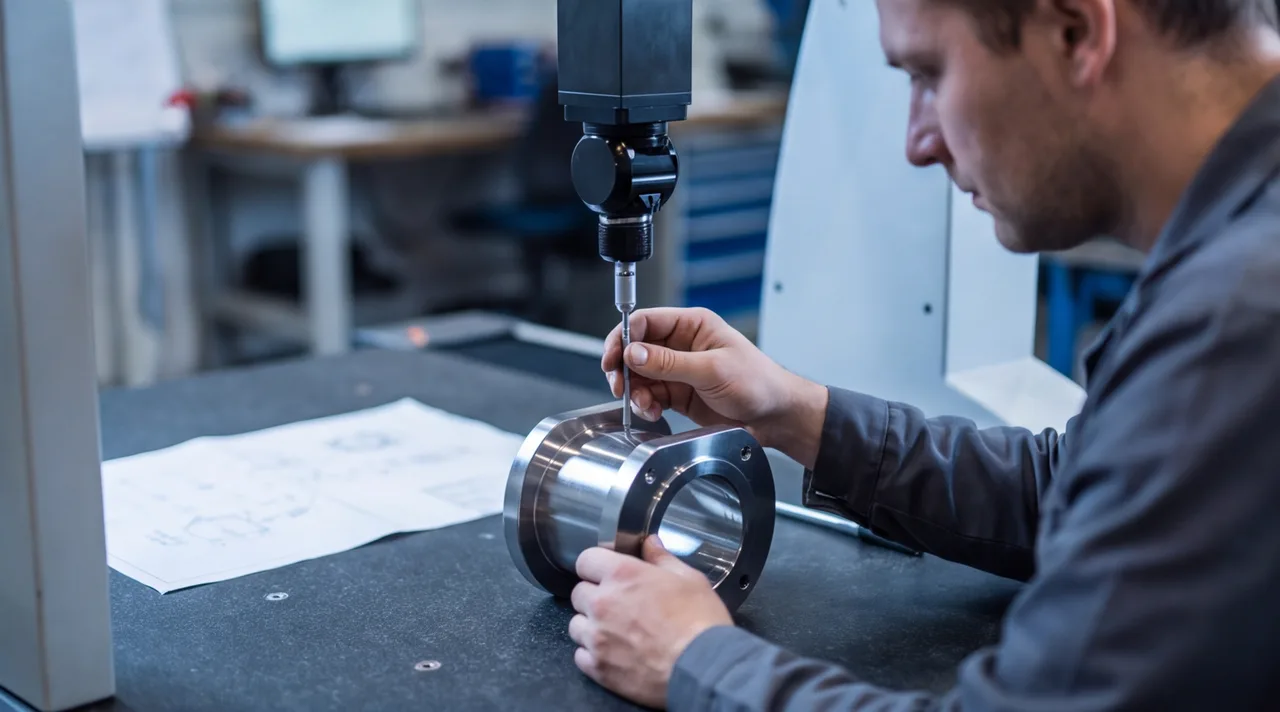
КИМ (координатно-измерительная машина) измеряет геометрию: щуп проходит по контрольным точкам детали, и координаты сравниваются с 3D-моделью или размерами чертежа — диаметры, межцентровые расстояния, отклонения формы и расположения поверхностей. У нас это Hexagon с точностью измерения ±0,0025 мм и зоной измерения 800×600×600 мм; на сложной геометрии, где щупом снимают десятки точек, это единственный способ объективно подтвердить допуск, который штангенциркулем в принципе не измерить. Для первой детали новой партии КИМ-контроль оформляют как FAI — первичную инспекцию образца с полным протоколом по всем размерам чертежа. Заказать такую проверку отдельно, для деталей, изготовленных не у нас, можно как КИМ-контроль.
Профилометр измеряет шероховатость поверхности Ra — микронеровности, оставшиеся после обработки резцом, фрезой или шлифовальным кругом. Контактный профилометр ведёт иглу по поверхности и даёт значение Ra с разрешением в доли микрометра. Геометрия и шероховатость — независимые параметры: деталь может точно попадать в допуск по КИМ и одновременно не проходить по шероховатости, если конструктор указал в чертеже требование Ra 1,6 или жёстче, а обработка шла на черновом режиме.
Таблица: какой метод контроля ловит какой тип дефекта
Один прибор не ловит все виды брака — у каждого метода своя специализация. Таблица ниже показывает, какой дефект каким способом обнаруживают и на каком этапе это обычно происходит.
| Тип дефекта | Метод контроля | Точность метода | Этап выявления |
|---|---|---|---|
| Отклонение линейного размера | Штангенциркуль, микрометр | 0,01–0,05 мм | операционный |
| Увод формы, несоосность | КИМ | ±0,0025 мм | финишный |
| Повышенная шероховатость | Профилометр | доли мкм по Ra | финишный |
| Внутренняя раковина, пора | УЗК (ультразвуковой контроль) | — | выборочно, по требованию чертежа |
| Несоответствие твёрдости | Твердомер | ±1–2 HRC | входной или финишный |
Увод оси при токарной обработке или риски на поверхности после чернового прохода — типичные примеры того, почему один прибор не заменяет другой: КИМ не увидит шероховатость, а профилометр не измерит межцентровое расстояние.
Что должно быть в протоколе контроля и паспорте детали
Протокол контроля — документ, который снабженец реально попросит при рекламации, а не формальность для галочки в комплекте поставки. Без конкретных цифр в протоколе спор о том, был ли брак на входе или деталь испортили уже на монтаже, доказать нечем.
| Поле протокола | Что туда вписывают |
|---|---|
| Номер чертежа и ревизия | какой именно чертёж проверяли — ревизии меняют допуски |
| Измеренные размеры | фактическое значение, например 25,02 мм при допуске 25±0,05 мм |
| Применённый прибор | тип и номер по поверке — штангенциркуль, КИМ, профилометр |
| Дата контроля | день фактической проверки, а не дата отгрузки |
| Контролёр | фамилия и подпись ответственного за проверку |
| Заключение | «годен», «брак» или «условно годен» с указанием отклонения |
Протокол контроля и паспорт детали — не одно и то же, и путаница здесь встречается часто. Протокол — результат конкретного измерения: цифры, прибор, дата, вывод. Паспорт детали — более общий документ, который может включать протокол как приложение, а также марку материала, номер партии, применённую термообработку и покрытие. Для рекламации нужен именно протокол с цифрами — паспорт без приложенных измерений не докажет, что деталь была в допуске на момент отгрузки.
Путь детали от входного контроля до отгрузки
Три этапа контроля — не отдельные проверки, а звенья одной цепи: то, что пропущено на входе, всплывает на финише, а то, что поймано операционным контролем, снижает нагрузку на финишный.
Если в текущем комплекте поставки протокола нет вообще или в нём указан только вывод «соответствует» без цифр — это повод спросить у исполнителя, на каком этапе на самом деле идёт контроль. Пришлите чертёж на изготовление деталей по чертежам — в стоимость входит контроль на всех трёх этапах, а на партию мы прикладываем протокол с фактическими размерами. Сомневаетесь, какой класс точности реально нужен по чертежу и какой контроль важен для приёмки — отправьте его на расчёт с этой пометкой.