Содержание7
Брак чаще всего обнаруживают не на приёмке, а на сборке — когда партия деталей уже прошла склад, попала в узел и всплыла несоответствием при испытании. В этот момент возникает вопрос, на который у половины подрядчиков нет ответа: из какой партии деталь, кто поставщик и что показала проверка при входе. Журнал входного контроля — это не бумажная формальность для аудита, а единственный способ за пять минут найти виновника вместо того, чтобы неделю перебирать склад. Разберём, какие графы обязательны, как устроена сама процедура приёмки партии, чем отличается контроль токарных деталей от закладных по ГОСТ 10922, и как снабженцу проверить на аудите, ведёт ли подрядчик журнал реально или для галочки.
Коротко: журнал входного контроля — это запись, которая связывает партию деталей с номером партии, чертежом и допуском, а не просто «отметка о приёмке». Обязательные графы: дата, поставщик, номер партии, номер чертежа, применяемый допуск, результат (принято/отклонено), подпись. Обмер — выборочный, не сплошной. Если через полгода дефект всплыл в готовом изделии, по номеру партии из журнала находят точную запись о приёмке и путь до поставщика. На аудите подрядчика спрашивайте не «есть ли контроль качества», а «покажите журнал за прошлый месяц и найдите в нём конкретную партию».
Зачем на производстве вести журнал входного контроля
Типовая ситуация: партия из 500 фланцев пришла от поставщика, визуально выглядит нормально, кладовщик оприходовал её на склад, и через три недели детали ушли в сборку. Ещё через месяц у заказчика в готовом узле отваливается резьбовое соединение — размер отверстия оказался за полем допуска. Вопрос «откуда эта деталь» упирается в стену: на складе партии уже перемешаны, накладная от поставщика есть, но какая именно партия деталей пошла в этот конкретный узел — никто не зафиксировал. Разбираться приходится с нуля: поднимать все поставки за квартал, обзванивать поставщиков, останавливать линию на время проверки остатка склада.
Журнал входного контроля закрывает именно этот разрыв. Каждая партия, прежде чем попасть в производство, получает запись: когда пришла, от кого, что проверили и что решили. Это дешёвая операция — несколько минут на партию — которая превращает разбор рекламации из недели поисков в пятиминутную сверку записи. При изготовлении деталей по чертежам заказчика подрядчик обязан вести такой журнал не потому, что этого требует стандарт, а потому что без него прослеживаемость обрывается на первом же складском перемешивании.
Какие графы обязательны в журнале входного контроля
У каждой графы журнала есть конкретный вопрос, на который она отвечает, когда через месяц или год разбирают рекламацию. Графа без ответа на такой вопрос — лишняя, а недостающая графа — это дыра в прослеживаемости, которая обнаруживается ровно в тот момент, когда нужнее всего.
| Графа | Что фиксирует | На какой вопрос отвечает при рекламации |
|---|---|---|
| Дата приёмки | день поступления партии на склад | когда партия попала в производство |
| Поставщик | наименование и реквизиты отправителя партии | к кому предъявлять претензию |
| Номер партии | уникальный идентификатор партии деталей | какая именно партия ушла в конкретное изделие |
| Номер чертежа/спецификации | документ, по которому изготовлена деталь | с каким требованием сверяли деталь |
| Применяемый допуск | поле допуска или квалитет, заявленный на чертеже | укладывалась ли деталь в норму на момент приёмки |
| Результат (принято/отклонено) | решение контролёра по партии | прошла ли партия в производство официально или с оговоркой |
| Подпись ответственного | кто провёл проверку и принял решение | с кем разговаривать, если решение вызывает вопросы |
Сопроводительная документация — сертификат на материал, паспорт качества, протокол испытаний от поставщика — подтверждает партию деталей отдельно от собственного обмера подрядчика: это две независимые проверки, и журнал должен фиксировать обе, а не полагаться на бумагу поставщика вместо собственного контроля.
Как устроена сама процедура приёмки партии
Приёмка партии — это последовательность из четырёх шагов, и пропуск любого из них превращает журнал в формальность, которая ничего не ловит.
- Сверка сопроводительных документов. Совпадает ли количество в накладной с фактическим, есть ли сертификат на материал, соответствует ли номер партии в документах тому, что указано на упаковке или маркировке деталей.
- Визуальный осмотр партии. Механические повреждения, коррозия, следы неправильного хранения, явный брак поверхности — то, что видно без измерительного инструмента.
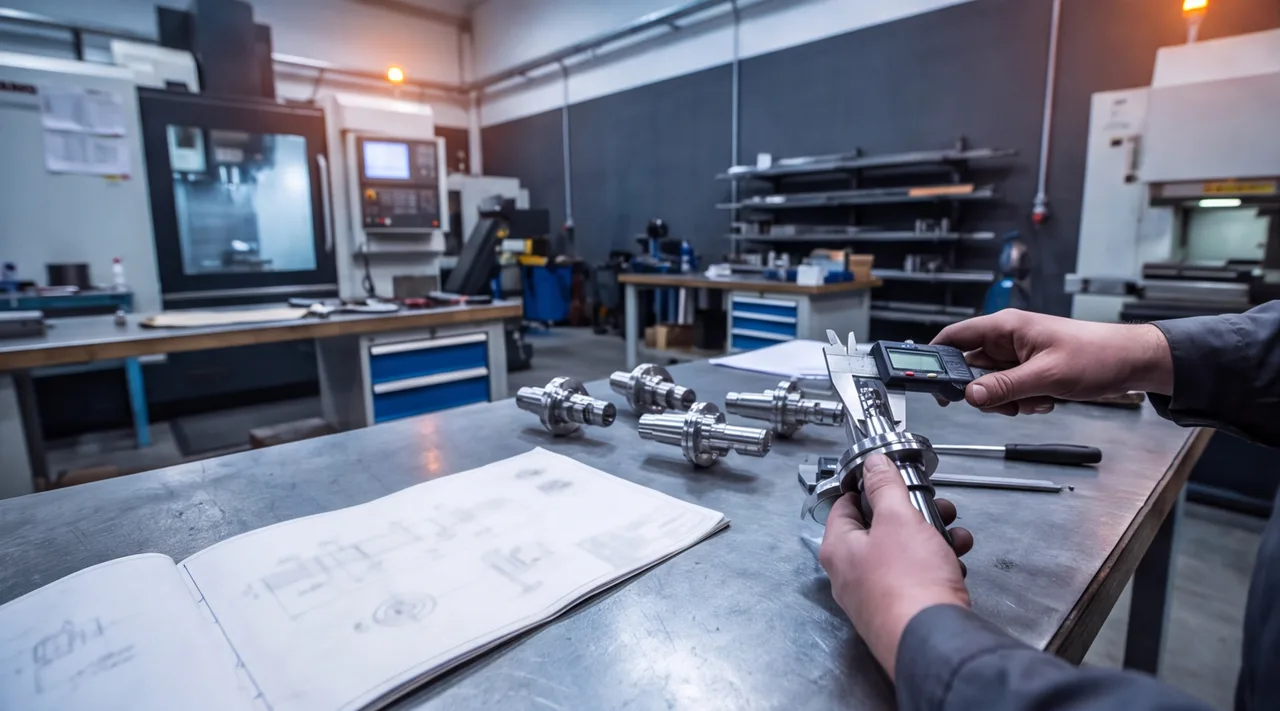
- Выборочный обмер по чертежу. Из партии отбирают выборку — типовой принцип: чем крупнее партия, тем меньше доля выборки, но не менее нескольких штук даже на партию из десятков единиц. Обмеренные детали сверяют с ключевыми размерами и допусками чертежа с помощью штангенциркуля, микрометра или на координатно-измерительной машине для сложной геометрии.
- Решение о допуске в производство. По итогам трёх предыдущих шагов контролёр либо пропускает партию, либо отклоняет её, либо направляет на дополнительную проверку.
Важная оговорка: выборочный обмер — это не «тщательная проверка на глаз», а конкретный принцип выборки, зафиксированный во внутреннем регламенте. Сто процентов партии обмеряют только для критичных деталей ответственного назначения; для остальных — выборка, и её размер должен быть указан в процедуре, а не оставлен на усмотрение контролёра каждый раз заново.
Особенности контроля разных типов деталей
Токарная, фрезерная, сварная деталь и закладная деталь проверяются по-разному, потому что у них разная физика брака.
| Тип детали | Что проверяют дополнительно при приёмке |
|---|---|
| Точёная (тела вращения) | геометрия по диаметрам и длинам, шероховатость посадочных поверхностей, биение |
| Фрезерованная | плоскостность, параллельность и перпендикулярность баз, размеры пазов и отверстий |
| Сварной узел | качество сварного шва (визуально и, при необходимости, неразрушающим контролем), геометрия после сварки — деталь могло увести деформацией |
| Закладная деталь | соответствие ГОСТ 10922 для сварных соединений арматурных и закладных изделий, качество приварки анкерных стержней к пластине |
Для закладных деталей входной контроль не сводится к обмеру пластины — важна ещё и монтаж закладных деталей на объекте, то есть совместимость с элементами закладных деталей, которые уже вварены или предусмотрены проектом. Ошибка в шаге анкерных стержней или в толщине пластины на этапе приёмки обходится в разы дешевле, чем та же ошибка, обнаруженная при монтаже на стройплощадке.
Как журнал связывает деталь с партией и чертежом
Номер партии — это ключ, который держит вместе три вещи: физическую деталь, запись о её приёмке и требования чертежа, по которым эту деталь проверяли. Без номера партии журнал превращается в список дат без возможности что-либо найти задним числом.
Сценарий, который показывает, зачем это нужно: через месяц после отгрузки готового изделия заказчик сообщает о дефекте в узле. По маркировке или сопроводительной документации на изделии находят номер партии деталей, которые в него входили. По этому номеру в журнале входного контроля поднимают конкретную запись: дата приёмки, поставщик, результат обмера, кто принимал решение. Если запись показывает, что партия прошла контроль без замечаний — вопрос уходит либо к технологии производства, либо к условиям эксплуатации. Если в записи видно, что часть партии была на грани допуска или проверялась выборочно и именно эта деталь не попала в выборку — причина найдена за пять минут, а не за неделю перебора склада.
Что происходит с партией после решения контролёра
У приёмки партии всегда есть развилка, а не линейный процесс «проверили — пропустили». После входного контроля партия деталей идёт по одному из трёх путей.
Карантин — самый частый пропуск в слабых журналах: партию физически откладывают в сторону, а в журнал ничего не пишут, потому что «решение ещё не принято». Именно такие партии потом случайно попадают в производство, минуя финальное решение контролёра.
Как оценить журнал входного контроля при выборе подрядчика
Снабженец, выбирающий подрядчика на изготовление деталей на заказ, не может проверить его цех по чертежам станков, но может проверить журнал входного контроля — это индикатор, ведёт ли подрядчик системную работу с качеством или контроль существует только в презентации. Четыре вопроса, которые стоит задать на аудите или созвоне:
- Покажите журнал за последний месяц. Если журнал существует только на словах или его «сейчас поднимут» несколько дней — системы контроля нет.
- Есть ли в записях номера партий, а не только даты? Журнал без номеров партий не даёт прослеживаемости, даже если формально ведётся.
- Можете найти конкретную партию по номеру чертежа? Это проверка не факта ведения журнала, а того, что по нему реально можно что-то найти, а не только записать.
- Что происходит с отклонённой партией — есть примеры записей? Подрядчик, у которого в журнале никогда не было отклонений, либо не проверяет всерьёз, либо скрывает проблемные записи.
Журнал входного контроля не гарантирует отсутствие брака — он гарантирует, что при возникновении брака причину можно найти за часы, а не за недели. Для подрядчика, который отвечает за контроль на координатно-измерительной машине и обычный входной обмер одновременно, это стандартная часть процесса, а не дополнительная услуга по запросу.
Если вы выбираете подрядчика на партию деталей и хотите видеть, как устроена приёмка на конкретном производстве, — пришлите чертёж на расчёт и уточните у технолога, как ведётся входной контроль материала и как оформляется прослеживаемость партии. Для деталей со сварными узлами и закладными элементами уточняйте отдельно требования к сварочным работам — качество шва проверяется на входе так же, как геометрия.