Содержание7
Труба, согнутая не тем станком, обычно выглядит нормально до момента, пока партию не проверят на сборке: где-то радиус чуть заужен и стенка сплющилась, где-то угол гиба «поплыл» от детали к детали. Разберём, чем ручной трубогиб отличается от гидравлического и станка с ЧПУ не по мощности и цене, а по трём вещам, которые важны заказчику, — диаметру и толщине стенки, минимальному радиусу гиба и повторяемости результата на партии.
Коротко: ручной трубогиб — единичные заготовки и монтаж на объекте, гидравлический — цеховая работа с трубами до 50–60 мм, станок с ЧПУ — серия, где угол гиба должен повторяться от детали к детали без разброса. Дорновая гибка держит круглое сечение на малых радиусах и тонкой стенке, бездорновая годится для толстостенных труб и больших радиусов. Минимальный радиус гиба задаёт не станок, а соотношение толщины стенки к диаметру трубы. Листогибочный станок трубу не гнёт — это оборудование другого принципа.
Ручной, гидравлический трубогиб или станок с ЧПУ: что выбрать по типу привода
Три типа привода — это фактически три разных ответа на вопрос «сколько деталей и с каким допуском». Ручной трубогиб гнёт усилием оператора через рычаг или винтовой механизм: подходит для тонкостенных труб малого диаметра, разовых заготовок и монтажных работ, где деталь подгоняется по месту. Точность угла держится на глаз или по упору, повторяемость между деталями невысокая — для одной трубы это не критично, для партии в десять одинаковых деталей уже проблема.
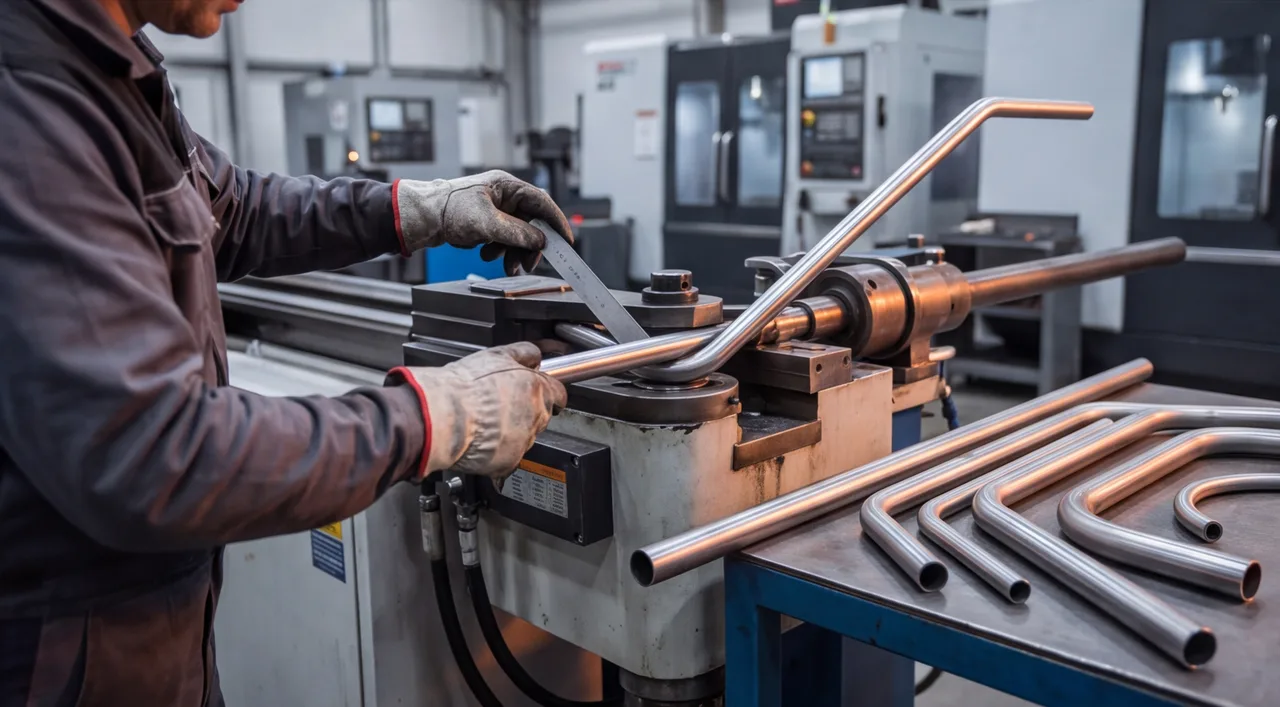
Гидравлический трубогиб — цеховая рабочая лошадка. Усилие создаёт гидроцилиндр, поэтому станок берёт трубы заметно толще и большего диаметра, чем ручной, а угол гиба задаётся упором или электронным индикатором. На повторяющейся партии оператор всё равно подстраивает каждую деталь вручную, и небольшой разброс между экземплярами остаётся.
Станок с ЧПУ для гибки труб убирает эту ручную подстройку из процесса: программа задаёт угол, скорость подачи и число гибов на трубе, и станок повторяет её на каждой заготовке без участия оператора в самом гибе. Именно поэтому вопрос «купить станок с ЧПУ» встаёт не тогда, когда трубы «толстые», а тогда, когда нужна партия с одинаковым результатом.
| Тип привода | Диапазон диаметров | Для каких партий | Требования к оператору |
|---|---|---|---|
| Ручной трубогиб | до ~25 мм | единичные детали, монтаж на объекте | невысокие, гиб контролируется на глаз |
| Гидравлический трубогиб | до ~60 мм | мелкая и средняя серия | опытный оператор, ручная подстройка каждого гиба |
| Станок с ЧПУ | от малых до крупных, по модели станка | серия с повторяемым углом и радиусом | наладчик программирует один раз, дальше цикл автоматический |
Диаметр и толщина стенки трубы: где предел каждого типа станка
Диаметр трубы — не единственный параметр, который ограничивает станок: связка с толщиной стенки трубы решает, согнётся ли труба чисто или пойдёт складками. Тонкостенная труба большого диаметра ведёт себя на гибке хуже, чем толстостенная труба того же диаметра, потому что стенке не хватает жёсткости, чтобы держать круглое сечение под нагрузкой изгиба.
Ручной трубогиб обычно рассчитан на тонкостенные трубы небольшого диаметра — там, где усилия оператора хватает, чтобы продавить гиб рычагом. Как только диаметр или толщина стенки растут, требуемое усилие превышает то, что реально приложить руками, и труба либо не гнётся, либо гнётся неровно.
Гидравлический трубогиб закрывает диапазон, где нужна ощутимая сила, но труба ещё не настолько массивна, чтобы требовать станка иного класса, — типично это трубы средних диаметров с разной толщиной стенки, от тонкой до умеренно толстой. Станок с ЧПУ для гибки труб выпускается сериями под конкретные диапазоны диаметров, и у каждой модели свой паспортный предел — крупный трубогиб с ЧПУ берёт диаметры, недоступные ручному и часто гидравлическому станку меньшего класса.
| Тип станка | Диаметр трубы | Толщина стенки |
|---|---|---|
| Ручной трубогиб | малый | тонкая и средняя |
| Гидравлический трубогиб | малый — средний | тонкая — умеренно толстая |
| Станок с ЧПУ | по модели, включая крупные | по паспорту станка |
При заказе партии по чертежу эту привязку выполняет подрядчик: сверяет диаметр трубы и толщину стенки трубы из чертежа с паспортом станка, а не с общими диапазонами из справочника.
Дорновая, бездорновая гибка и гибка намоткой: как метод влияет на результат
Тип станка определяет усилие и повторяемость, но качество самого гиба — сохранит ли труба круглое сечение или сплющится изнутри — зависит от метода гибки, а не от привода.
- Дорновая гибка — внутрь трубы на время гиба вводится оправка (дорн), которая изнутри поддерживает стенку в зоне изгиба. Дорновая гибка снижает риск овализации сечения и заминов на внутренней стороне гиба, поэтому применяется на тонкостенных трубах и малых радиусах, где стенке больше не на что опереться.
- Бездорновая гибка — труба гнётся без внутренней опоры, только зажимом и роликом снаружи. Метод проще и быстрее, но допустим лишь там, где стенка достаточно толстая относительно диаметра, чтобы держать форму сама.
- Гибка намоткой на ролик — труба протягивается и наматывается вокруг гибочного ролика, который и формирует минимальный радиус гибки. Ролик гибочный меняется под нужный радиус и диаметр трубы, поэтому один станок с набором роликов покрывает несколько типоразмеров.
Минимальный радиус гибки: почему тонкую трубу не всегда можно согнуть туже
Минимальный радиус гибки — это не характеристика станка, а инженерный предел самой трубы. При гибе внешняя сторона стенки растягивается, внутренняя сжимается; чем туже радиус относительно диаметра трубы, тем сильнее эта деформация. У толщины стенки трубы здесь ключевая роль: тонкая стенка при слишком малом радиусе не выдерживает сжатия на внутренней стороне гиба и идёт складками, а на внешней стороне может появиться утонение вплоть до трещины.
Отсюда практическое следствие: одна и та же труба по диаметру, но с разной толщиной стенки, допускает разный минимальный радиус — толстостенная гнётся туже, тонкостенная требует более плавного гиба или дорновой поддержки. Точный коэффициент зависит от материала, состояния трубы (отожжённая или наклёпанная) и метода гибки, поэтому конкретное число минимального радиуса даёт производитель трубы или технолог, разбирающий чертёж, а не общая формула на все случаи.
Если по чертежу нужен радиус на грани минимального для этой трубы, дорновая гибка часто оказывается единственным способом получить гиб без овализации сечения — без внутренней опоры стенка на таком радиусе не держит форму.
Повторяемость на партии: как оценить стабильность станка на серийном заказе
Для разовой детали важен результат одного гиба. Для партии деталей важно, чтобы сотый гиб получился таким же, как первый, — и вот здесь разница между гидравлическим трубогибом и станком с ЧПУ для гибки труб становится определяющей.
Станок с ЧПУ повышает повторяемость на партии деталей за счёт того, что угол, скорость подачи и последовательность гибов на трубе с несколькими изгибами хранятся в программе, а не в руках оператора. Проверяя такой станок под серийный заказ, стоит смотреть не на паспортную мощность, а на конкретные вещи:
- Память программ — можно ли сохранить настройку под конкретную деталь и вызвать её повторно без перенастройки с нуля;
- Повторяемость угла гибки между деталями партии — насколько стабильно станок держит заданный угол на 10-й, 50-й, 100-й трубе;
- Число гибов за цикл без переустановки трубы — для деталей с несколькими изгибами это определяет, нужна ли ручная перезажимка между гибами и, как следствие, дополнительный источник разброса.
Гидравлический трубогиб с ручной настройкой на небольшой партии в 5–10 деталей вполне справляется — оператор контролирует каждую. На партии в сотни деталей ручной контроль каждой становится узким местом: время растёт, а разброс между деталями всё равно накапливается.
Чем гибка труб отличается от гибки листового металла
Трубогиб и листогибочный станок формально решают одну задачу — придают металлу нужную форму изгибом, но принцип у них разный, и путать их не стоит. Листогибочный станок гнёт плоский лист по прямой линии сгиба между пуансоном и матрицей: сечение листа после гиба не меняется, потому что гнётся плоскость, а не замкнутый контур.
Гидравлический трубогиб работает с замкнутым круглым (или профильным) сечением, и главная задача при гибе — не смять это сечение, отсюда и дорн, и ролик, и контроль овализации, которых у листогиба просто нет. Обе технологии относятся к гибочной группе оборудования и нередко нужны в одном заказе — например, корпус с гнутыми стенками из листа и трубная обвязка к нему, — но выполняются на разных станках и разными операторами. Если в проекте есть и листовые детали, у нас есть отдельная гибка листового металла под тот же чертёж.
Что делать, если своего станка для гибки труб нет: заказ партии по чертежу
Собственный станок для гибки труб оправдан, когда гнутые трубы — постоянная часть производства. Для разового заказа или партии деталей под конкретный проект выгоднее не закупать оборудование под один диаметр трубы, а отдать гиб подрядчику с уже настроенным парком станков под разные диапазоны.
Порядок стандартный: чертёж с указанием диаметра трубы, толщины стенки, углов и радиусов каждого гиба и материала — расчёт стоимости и срока — изготовление партии деталей с проверкой углов на выходе. Чем точнее чертёж описывает каждый гиб, тем меньше уточняющих вопросов возникает до запуска. Отправить чертёж можно на изготовление деталей по чертежам или сразу на расчёт, а для серии одинаковых гнутых труб без закупки своего трубогиба — на мелкосерийное производство.