Содержание8
Заказчик присылает деталь после сварки и просит «зачистить шов и отшлифовать до гладкости» — и на первый взгляд задача решается за пять минут болгаркой. На единичной детали так и есть. Но когда та же операция повторяется на партии в тридцать, сто, триста деталей, ручная УШМ перестаёт быть инструментом и становится узким местом: разброс результата от детали к детали, риск прожога на тонком листе и полная зависимость от того, кто именно стоит за станком в этот день. Разберём, какие круги для болгарки под какую задачу, как зернистость абразива зависит от металла и где ручную шлифовку разумно менять на станочную.
Коротко: зачистной круг снимает окалину и наплывы шва, лепестковый выравнивает шероховатость, шлифовальный доводит поверхность до финишной чистоты. Нержавейка требует круга без железа и серы и более мелкой зернистости, иначе на металле остаются разводы и очаги коррозии. Тонкий лист болгаркой легко прожечь и повести перегревом. На партии деталей, где в чертеже задана конкретная шероховатость Ra, ручная УШМ уступает шлифовальному станку — рука не держит одинаковый угол и давление полсотни раз подряд.
Когда шлифовка болгаркой оправдана на производстве
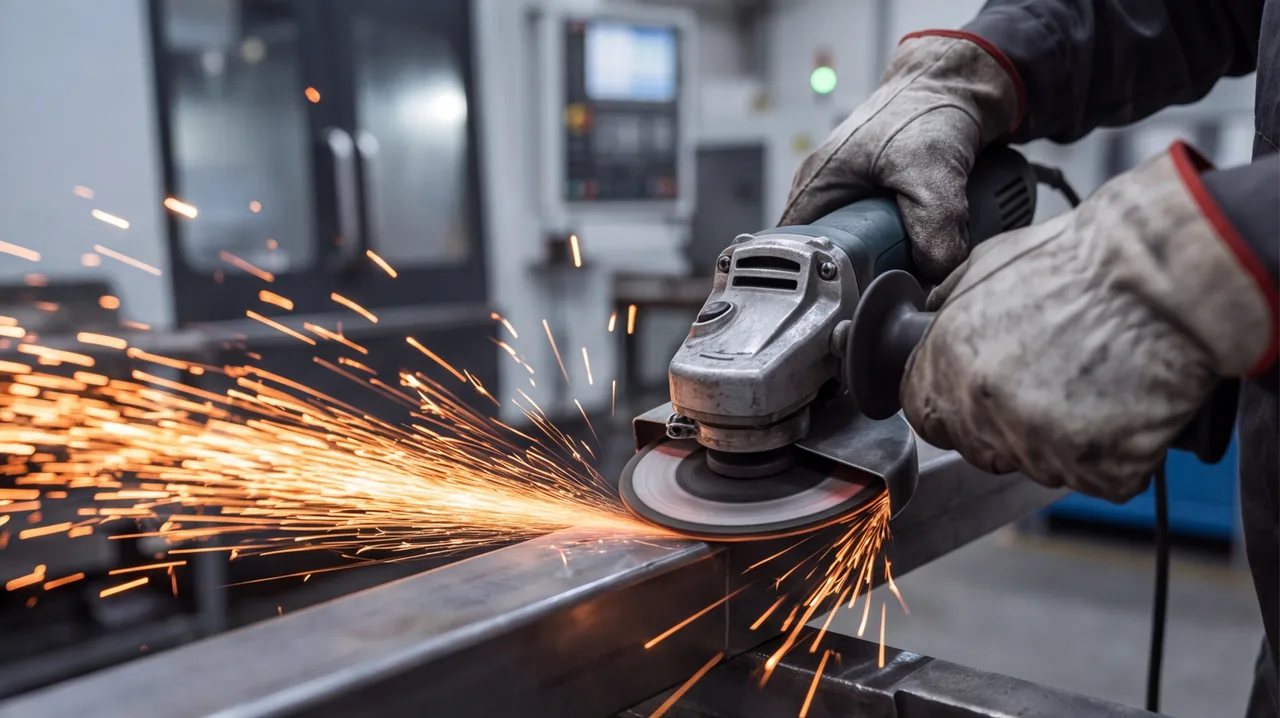
УШМ (угловая шлифовальная машина, в обиходе — болгарка) — инструмент для единичной операции, а не для серийной обработки металла. На производстве ей находится вполне определённое место: зачистка сварного шва после монтажа металлоконструкции, снятие заусенца на кромке после реза, доводка детали, которая по каким-то причинам обрабатывается вне станочного парка, работа в труднодоступном месте, куда не подвести шлифовальный станок. Всё это — задачи «здесь и сейчас», где важна не повторяемость результата, а скорость и мобильность инструмента.
Как только на входе появляется чертёж с требованием по шероховатости и партия одинаковых деталей, логика меняется. Задача перестаёт звучать как «зачистить и отшлифовать» и превращается в «выдержать одну и ту же Ra на каждой единице партии». Это уже не про то, какой круг взять для болгарки, а про то, какой метод обработки металла вообще способен дать нужную повторяемость. Ниже — сначала про инструмент и круги, а во второй половине статьи — про этот переход от ручной шлифовки к станочной.
Круги для УШМ: зачистной, лепестковый, шлифовальный, отрезной
Под УШМ выпускается четыре принципиально разных типа круга, и путаница между ними — источник половины брака при ручной обработке. Отрезной круг для шлифовки не предназначен вовсе, но его часто путают с зачистным по внешнему виду на полке магазина, поэтому он в таблице тоже есть — как ориентир, чего круг делать не должен.
| Тип круга | Задача | На каком металле уместен | Ограничение метода |
|---|---|---|---|
| Зачистной (обдирочный) | снятие окалины, наплывов сварного шва, ржавчины, крупных заусенцев | чёрная сталь, нержавейка (с ограничением по составу круга) | оставляет грубую риску, не годится для финишной поверхности |
| Лепестковый | выравнивание после зачистки, снятие рисок, промежуточная шероховатость | сталь, нержавейка, алюминий, листовой металл | греется быстрее жёсткого круга, требует контроля давления |
| Шлифовальный (тарельчатый, чашечный) | финишная доводка поверхности перед покраской или полировкой | сталь, нержавейка, цветные металлы | медленный съём, не убирает крупные дефекты за один проход |
| Отрезной | резка металла, прорезка пазов | любой металл | для шлифовки не предназначен — узкий профиль перегревается и разлетается |
Отдельно стоит сказать про диаметр и посадку круга: под конкретную модель УШМ (125 или 230 мм) круг должен подходить точно, а максимальные обороты круга — быть не ниже паспортных оборотов машины. Круг с заниженным допуском по оборотам на мощной болгарке — это не теоретический, а вполне реальный риск разрушения абразива на ходу.
Зернистость абразива под сталь, нержавейку и алюминий
Один и тот же круг не годится для всех металлов, и дело не в маркетинге производителей абразивов, а в физике съёма материала. Крупная зернистость снимает больше металла за проход, но оставляет глубокую риску и сильнее греет заготовку. Мелкая работает медленнее и чище, но забивается на мягких и вязких металлах.
Логика выбора зернистости по диапазонам такая:
- Крупная зернистость — для чёрной стали, где нужно быстро снять окалину, ржавчину или крупный наплыв шва. Здесь запас по прочности металла позволяет работать агрессивно.
- Средняя зернистость — рабочая для большинства промежуточных операций на стали и нержавейке: выравнивание после зачистки, подготовка под следующий, более тонкий круг.
- Мелкая зернистость — для финишной доводки и для нержавейки в целом. Нержавеющая сталь требует более мелкой зернистости, чем обычная конструкционная: крупное зерно рвёт пассивный слой и оставляет разводы, которые потом становятся очагами коррозии.
Алюминий — отдельный случай. Металл мягкий и вязкий, поэтому абразив, рассчитанный на сталь, забивается алюминиевой стружкой уже через несколько минут работы и перестаёт резать — вместо шлифовки заготовка начинает греться и мазаться. Под алюминий и другие мягкие цветные металлы нужен круг с более открытой структурой и специально подобранным связующим, иначе результат — не гладкая поверхность, а заполированная забитым абразивом плёнка, которая выглядит обманчиво ровной, но плохо держит последующее покрытие.
Толщина металла: риск прожога и деформации кромки
Главный риск ручной шлифовки листового металла — не эстетический, а геометрический. Круг снимает металл трением, и вся энергия трения превращается в тепло прямо в точке контакта. На толстой заготовке это тепло успевает разойтись по массе металла, на тонком листе — нет: локальный перегрев остаётся сосредоточенным на небольшом участке.
Первый признак — потемнение или синий побежалый цвет на поверхности стали в месте обработки: это верный сигнал, что температура в точке контакта поднялась заметно выше комнатной, и структура металла на этом участке уже изменилась. Второй, более неприятный — деформация: тонкий лист «ведёт» волной, потому что перегрев снимает внутренние напряжения металла неравномерно, и лист коробится там, где остывает быстрее соседних участков. Для готовой детали, которая перед шлифовкой уже прошла раскрой и, возможно, гибку, такая деформация — это брак, который не выправить без повторной механической правки, а иногда не выправить вовсе.
Практический вывод простой: на тонком листовом металле работать нужно короткими проходами без задержки на одном месте, с лёгким давлением и, желательно, лепестковым, а не жёстким зачистным кругом — он греет меньше при том же съёме. Конкретную граничную толщину, после которой риск прожога резко растёт, каждый цех определяет опытным путём под свой металл и свой инструмент — универсального числа в миллиметрах здесь нет, слишком много переменных: марка стали, обороты машины, давление руки, охлаждение.
Где ручная шлифовка упирается в потолок повторяемости
Если задача — обработать одну деталь, ручная УШМ полностью решает её: оператор видит результат в реальном времени и может скорректировать давление и угол на ходу. Проблема начинается там, где нужно повторить один и тот же результат много раз подряд.
Рука не держит одинаковый угол атаки круга, одинаковое давление и одинаковую скорость прохода пятьдесят раз подряд — это не вопрос квалификации оператора, а физическое ограничение ручного труда. На первой детали в партии шероховатость получается одна, на двадцатой — другая, ближе к вечеру смены, когда рука устала, — третья. Для детали, где шероховатость нигде не нормируется, это не проблема. Для детали, где в чертеже стоит требование по Ra, разброс от единицы к единице — это уже не про качество отдельной детали, а про то, что партия в целом не проходит контроль.
Шлифовальный станок вместо УШМ: какая Ra достижима
Когда чертёж задаёт конкретное значение шероховатости, а не общее «отшлифовать до гладкости», выбор метода обработки становится техническим, а не вопросом удобства.
| Метод | Достижимая шероховатость | Повторяемость на партии | Типовая область применения |
|---|---|---|---|
| УШМ вручную | грубая — средняя, зависит от круга и оператора | низкая, разброс от детали к детали | единичная деталь, монтаж, доводка сварного шва |
| Шлифовальный станок | средняя — низкая, вплоть до зеркальной на профильном оборудовании | высокая, режим задаётся один раз на всю партию | партия деталей с нормированной Ra по чертежу |
Разница не в том, что станок «лучше» болгарки как инструмент — задачи у них разные. Станок держит заданный режим — скорость, давление круга на заготовку, подачу — неизменным от первой детали партии до последней. Это и есть механизм, за счёт которого шлифовальный станок обеспечивает стабильную шероховатость там, где ручная обработка даёт разброс: не более мощный абразив, а отсутствие человеческого фактора в самом процессе резания.
Типичные ошибки и техника безопасности при работе УШМ
Часть проблем с качеством и часть травм на ручной шлифовке металла происходят из одного и того же списка ошибок:
- Неверный угол атаки круга. Плоскость круга должна идти под небольшим углом к поверхности, а не всей плоскостью или, наоборот, кромкой — иначе либо низкая производительность, либо глубокие борозды и риск заклинить круг.
- Избыточное давление на инструмент. Круг режет за счёт вращения и собственной абразивности, а не за счёт того, что оператор давит сильнее. Лишнее давление ускоряет перегрев заготовки и износ круга, а не съём металла.
- Работа без прижима заготовки. Незакреплённая деталь на шлифовке — источник вибрации, рывков и, на тонком металле, заломов кромки от случайного зацепа кругом.
- Работа без средств индивидуальной защиты. Защитный экран или очки, перчатки, при длительной работе — респиратор от абразивной пыли. Искры и мелкая металлическая стружка при шлифовке летят так же активно, как и при резке.
- Круг не по паспорту машины. Использование круга с заниженным допуском по оборотам или с неподходящей посадкой — прямой риск разрушения абразивного диска на высоких оборотах.
Когда шлифовку стоит перевести на производство
Порог для перехода с ручной шлифовки на станочную обработку металла обычно определяют два фактора одновременно: партийность и требование по шероховатости в чертеже. Единичная деталь с формулировкой «зачистить и подготовить под покраску» — это по-прежнему задача для болгарки. Партия из десятков и сотен одинаковых деталей с конкретным значением Ra — задача для станка, потому что только он даёт одинаковый результат на каждой единице без выборочного контроля вручную каждой детали.
Чтобы посчитать шлифовку как операцию в маршруте изготовления детали, заказчику нужен чертёж с указанием материала, требуемой шероховатости и партии. Если резьба, фрезеровка или точение — тоже часть маршрута, они считаются вместе, за один установ там, где это технологически оправдано.
Пришлите чертёж на изготовление деталей по чертежам — технолог подберёт метод финишной обработки под материал, партию и требования к шероховатости из чертежа, а шлифовка на производстве даст стабильную Ra на каждой единице партии, а не на первых нескольких деталях. Заготовку под шлифовку часто предварительно готовят на токарной обработке или фрезерной обработке — за один маршрут, без лишней перестановки детали между цехами. Если не уверены, какой метод и зернистость подойдут под вашу деталь, отправьте чертёж на расчёт с пометкой, что нужна консультация по технологии.