Содержание8
Заказчик присылает чертёж корпуса с наклонными плоскостями и поднутрением и спрашивает: «нужен пятиосевой станок или хватит обычного?». Ответ решает не абстрактный вопрос «что круче», а вопрос цены и срока: лишний установ на 3-осевом станке — это лишняя погрешность и лишнее машинное время, а переплата за 5-осевой центр там, где деталь простая, — деньги на ветер. Разберём, по какой геометрии выбирают между 3 и 5 осями, что за это отвечает в чертеже и на что смотреть при выборе подрядчика.
Коротко: 3-осевой станок закрывает большинство плоскостей, карманов и отверстий по одной оси, но требует переустановки под каждую наклонную плоскость и поднутрение. Деталь сложной геометрии с несколькими такими элементами обрабатывают на 5-осевом центре за один установ — это точнее и на серии часто дешевле. Фрезерованием без доп. операции обычно получают квалитет IT7–IT9 (допуск по ГОСТ 25346) и Ra 1,6–3,2 мкм; норма-час на 3-осевом станке — от 950 ₽, на 5-осевом — от 1500 ₽, точная стоимость — по чертежу.
Когда для детали хватает фрезеровки, а когда нужна токарная обработка
Первый вопрос при работе с чертежом — не «на каком станке», а «какая у детали геометрия». Тело вращения — вал, втулка, фланец, гильза — это токарная обработка металла: заготовка вращается в патроне, резец идёт вдоль и поперёк оси. Плоскости, карманы, рёбра, сложный контур поверхности, отверстия под разными углами — это фрезерная обработка ЧПУ: инструмент вращается и перемещается относительно неподвижной или медленно поворачиваемой заготовки.
Граница не всегда чёткая. Фланец с торцевыми пазами начинается токарной обработкой с ЧПУ — обтачивается тело — и заканчивается фрезерной операцией для пазов и отверстий не по оси. На токарно-фрезерных центрах обе операции идут за один установ, и это часто выгоднее раздельного маршрута: меньше базирований — меньше накопленной погрешности. Но если тела вращения в детали нет вовсе — корпус, кронштейн, плита с карманами, — вопрос выбора между 3 и 5 осями встаёт сразу на фрезерной обработке, и дальше речь только о ней.
3-осевая фрезеровка ЧПУ: что она умеет и где упирается в геометрию
3-осевой станок перемещает фрезу по осям X, Y и Z относительно закреплённой заготовки. Этого достаточно для большинства деталей: плоскости, прямоугольные и криволинейные карманы, контурное фрезерование, сверление и растачивание отверстий, перпендикулярных базовой плоскости. Для корпусной детали без сложного профиля 3-осевой станок — самый быстрый и дешёвый вариант обработки на станках с ЧПУ, переплачивать за многоосевой центр здесь не за что.
Ограничение простое: фреза на 3-осевом станке всегда подходит к заготовке с одного направления за один установ. Плоскость под углом к базовой поверхности, поднутрение, карман с обратным конусом, отверстие не по оси Z — станок либо не обработает это вовсе, либо потребует переустановки детали в другое положение. Каждый установ детали — это новая привязка к нулевой точке станка, а значит источник накопленной погрешности между поверхностями, обработанными в разных установах. На детали с двумя-тремя наклонными плоскостями три-четыре переустановки — обычная практика, и точность между этими плоскостями заведомо ниже, чем внутри одного установа.
5-осевая (многоосевая) обработка: когда без неё не собрать точную деталь
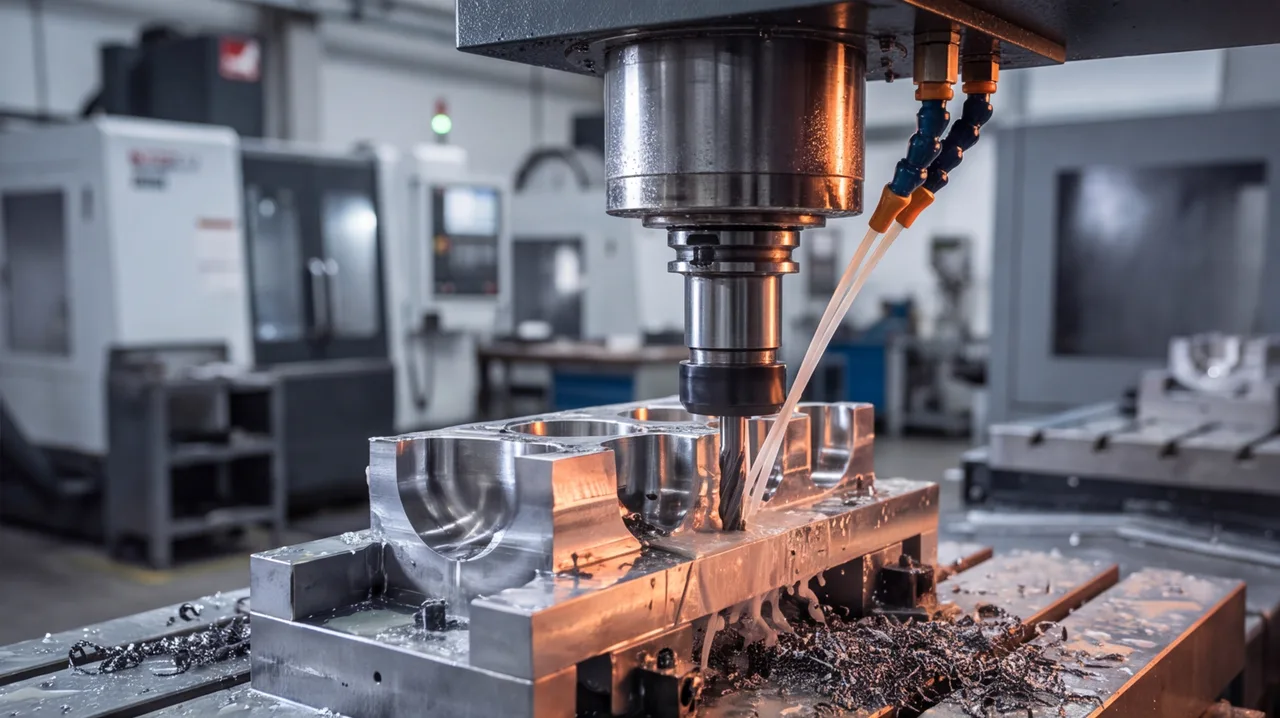
5-осевой станок добавляет к линейным X, Y, Z две поворотные оси — стол и/или шпиндель поворачиваются, и фреза подходит к заготовке под нужным углом без переустановки. Дело не в том, что многоосевая обработка «круче», а в том, что она убирает переустановки там, где деталь сложной геометрии их требует: корпуса с наклонными плоскостями и рёбрами, детали пресс-форм с криволинейным профилем, кронштейны с отверстиями под разными углами. Меньше установов — меньше накопленной погрешности между поверхностями и выше повторяемость на серии: вторая и десятая деталь партии получаются ближе друг к другу, чем при многопроходной 3-осевой обработке с переустановками.
Если в детали есть один узкий и глубокий паз, который фреза физически не пройдёт по соотношению диаметра и длины, фрезеровку дополняет, а не заменяет электроэрозионная обработка: она вырезает профиль проволокой или электродом там, где механическому инструменту не хватает жёсткости. Это отдельная операция в том же маршруте, а не альтернатива 5-осевому станку.
Таблица критериев: как выбрать подрядчика по фрезеровке под конкретную деталь
Изготовление деталей на заказ через тендер обычно решается общими фразами о надёжности и опыте. Снабженцу полезнее пять проверяемых пунктов, по которым реально отсеивают подрядчиков на этапе запроса КП, — не декларации, а факты, которые можно проверить прямым вопросом или запросом фото цеха.
| Критерий | Что спросить у подрядчика |
|---|---|
| Парк станков | 3-осевые для простых плоскостей и карманов или 4–5-осевые для поднутрений и наклонных плоскостей — какой из них закроет вашу деталь |
| Опыт с мелкосерийным производством | Работал ли с партиями 5–50 деталей без переписывания программы под каждую заново |
| КИМ-контроль | Есть ли координатно-измерительная машина в цехе или контроль отдаётся на сторону — это влияет на срок протокола |
| Сроки на партию | Названный срок совпадает с реальной загрузкой станков или это оценка «на глаз» |
| Формат чертежа | Принимает ли STEP, IGES, DWG напрямую или требует перечерчивания эскиза заново |
Если ответ на любой пункт — «в целом да, но надо уточнить», это повод попросить фото парка станков и образец протокола КИМ по прошлой работе, а не поверить на слово.
Точность и шероховатость поверхности: квалитеты IT и параметр Ra
Требование к точности в чертеже задаётся квалитетом — допуском по системе ISO, у нас нормирован ГОСТ 25346, — и параметром шероховатости Ra. Понимание того, что достижимо фрезерованием без дополнительной операции, экономит время на согласовании техпроцесса: не любой квалитет из чертежа реализуется фрезой напрямую.
| Квалитет IT | Типичный допуск на размер 30 мм | Ra после фрезерования | Нужна доп. операция |
|---|---|---|---|
| IT12–IT14 | 0,21–0,52 мм | 6,3–12,5 мкм | нет |
| IT9–IT11 | 0,052–0,13 мм | 3,2–6,3 мкм | нет |
| IT7–IT8 | 0,021–0,033 мм | 1,6–3,2 мкм | обычно нет |
| IT5–IT6 | 0,009–0,013 мм | 0,4–0,8 мкм | да, шлифовка или полировка |
Если чертёж требует IT5–IT6 или Ra ниже 0,8 мкм, техпроцесс закладывает отдельную операцию шлифовки или полировки уже на этапе расчёта, а не по факту приёмки, когда деталь уже сделана и не проходит контроль.
Контроль размеров сложной детали: КИМ и другие способы проверки
«Мы всё проверяем» не отвечает на вопрос, чем именно. Маршрут контроля обычно такой: пространственные допуски — взаимное положение плоскостей, соосность отверстий под углом, профиль поверхности — проверяются на координатно-измерительной машине, которая строит фактическую 3D-модель детали и сравнивает её с чертежом в допусках. Шероховатость поверхности измеряется отдельно профилометром — щуп физически проходит по поверхности и считает Ra. Линейные размеры на простых плоскостях достаточно проверить штангенциркулем или микрометром, КИМ на них не нужен.
Протокол КИМ обязателен на первой партии новой детали и при жёстких пространственных допусках, где визуальный контроль ничего не скажет. На стабильной серии, где техпроцесс отработан и повторяемость подтверждена, обычно достаточно выборочного контроля по согласованному плану — это то, что снабженец вправе прописать в спецификации на изготовление деталей по чертежам.
Материалы: алюминий, сталь, нержавейка и титан на фрезеровке ЧПУ
Материал детали меняет не только режимы резания, но и то, как заготовка ведёт себя при закреплении. Алюминиевые сплавы обрабатываются быстрее всего и хорошо подходят под сложную геометрию с тонкими стенками, но тонкостенный корпус «ведёт» при зажиме в тисках или на прихватах — это нужно закладывать в схему базирования, а не только в режимы резания. Конструкционные и нержавеющие стали, включая аустенитную нержавеющую сталь типа 12Х18Н10Т, требуют более низких скоростей резания и режущего инструмента с покрытием: материал наклёпывается при остановке подачи в отверстии или пазу, и это способ сломать фрезу так же, как метчик.
Титановые сплавы — отдельная категория: низкая теплопроводность держит тепло в зоне резания у самой кромки инструмента, поэтому титан режут медленно и с обильным охлаждением. Деталь сложной геометрии из титана — обычно кандидат именно на 5-осевую обработку: цена ошибки на дорогой заготовке высока, и лишний установ повышает риск брака на материале, где переделка стоит заметно дороже, чем разница в стоимости операции.
Инфографика: из чего складывается стоимость и срок фрезерной детали
Пять факторов определяют и цену, и срок фрезерной детали одновременно, и на разных чертежах они складываются по-разному — единой формулы «деталь стоит N рублей» не существует, но набор факторов один и тот же для любого чертежа.
Норма-час фрезеровки на 3-осевом станке начинается от 950 ₽, на 5-осевом центре — от 1500 ₽; точная стоимость считается после того, как технолог оценит число установов и машинное время по конкретной детали. Пришлите чертёж на расчёт — технолог сразу увидит, сколько установов потребует деталь и какой парк станков под неё нужен.