Содержание9
Снабженец получает деталь после лазерной резки и гибки, на чертеже стоит «антикоррозийное покрытие», а горячее цинкование на площадке недоступно или не укладывается в срок — и тогда всплывает вопрос, можно ли обойтись цинконаполненной краской из банки. Ответ зависит не от бренда состава, а от того, что происходит с металлом дальше: где деталь будет стоять, сваривалась ли она после покрытия и сколько цинка реально осело в сухой плёнке. Разберём, из чего делают составы для холодного цинкования, как они защищают сталь, что с поверхностью нужно сделать до нанесения и в каких средах метод честно заменяет горячее цинкование, а в каких — нет.
Коротко: холодное цинкование металла краска даёт катодную защиту только при содержании цинка в сухой плёнке от 65-70% — ниже этого порога состав работает просто как барьер, без жертвенного анода. Перед нанесением поверхность готовят до степени Sa2-Sa2.5, иначе покрытие отслаивается в первый же сезон. В сухом помещении и городской атмосфере холодное цинкование держит сравнимо с горячим; в морской и промышленно агрессивной среде — уступает ему по сроку службы в разы. Точечный ремонт сварных швов на оцинкованных деталях — сценарий, где холодному цинкованию вообще нет альтернативы.
Что такое холодное цинкование и чем оно отличается от горячего
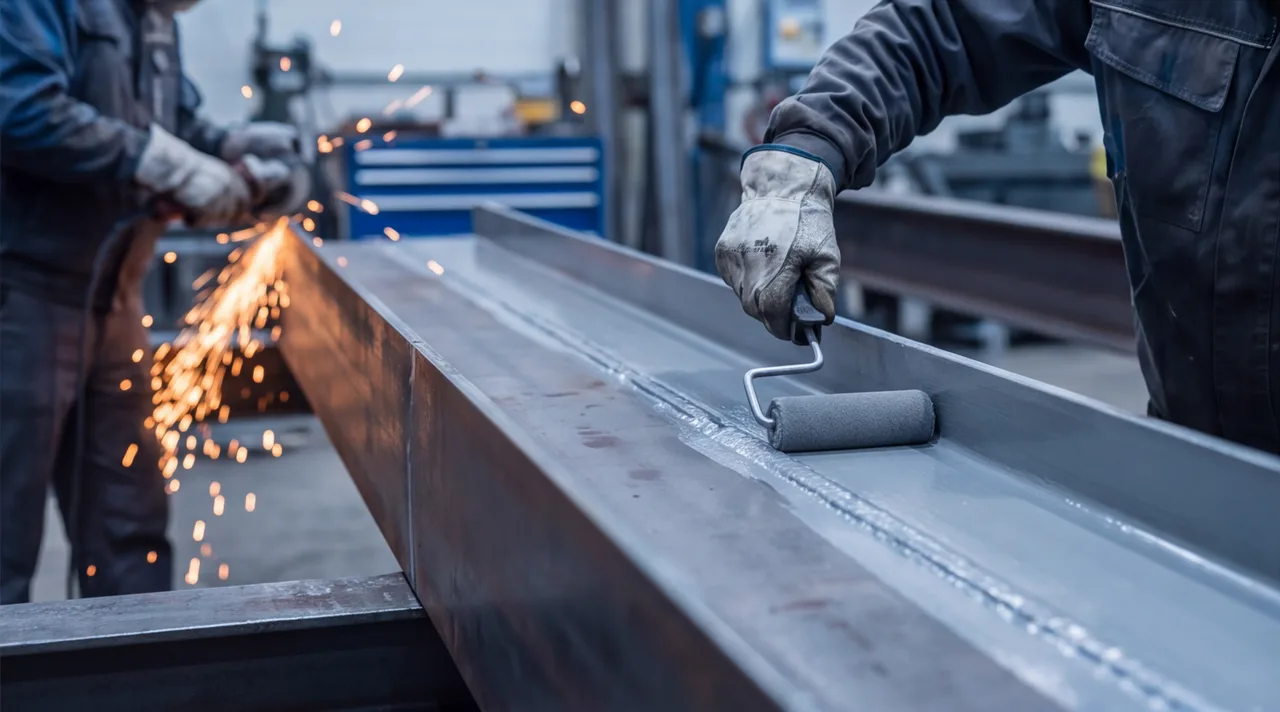
Холодное цинкование металла — это нанесение жидкого состава с высоким содержанием металлического цинка кистью, валиком или распылением, а не металлургический процесс. Деталь не погружается в расплав: цинк наносится как обычная краска, только пигментом в ней служит не оксид титана, а мелкодисперсный цинковый порошок. Отсюда и рабочее название — цинконаполненная краска.
Горячее цинкование устроено принципиально иначе: деталь окунают в ванну с расплавленным цинком при температуре около 450°C, и на поверхности стали образуется слой интерметаллидов «железо-цинк», сплавленный с основой на молекулярном уровне. Такой слой держит механические удары и абразив, которые холодное покрытие просто сотрёт или продавит. Эта статья не продвигает конкретный состав холодного цинкования — она сравнивает подход с горячим, чтобы снабженец и конструктор понимали, где метод оправдан, а где выбор в его пользу — экономия, которая аукнется через два года эксплуатации.
Из чего состоит состав для холодного цинкования
Под общим названием «холодное цинкование» на рынке продаются два разных по сути продукта, и путать их — прямая дорога к преждевременной коррозии.
- Цинконаполненная краска — однокомпонентный или двухкомпонентный состав на органическом (эпоксидном, алкидном) или неорганическом (этилсиликатном) связующем, куда введено 65-96% цинкового порошка в сухой плёнке. Это функциональное антикоррозийное покрытие, а не декоративное: связующего в нём ровно столько, чтобы удержать частицы цинка на поверхности и друг с другом.
- Цинковый спрей — тот же принцип в аэрозольной упаковке, удобен для точечного ремонта: сколов, сварных швов, мест, куда кистью не подлезть. Содержание цинка у аэрозолей обычно ниже, чем у составов под кисть и распылитель, — это плата за текучесть через клапан баллона.
- Металлическая краска с цинковым пигментом — декоративный продукт, где цинковая пудра добавлена ради цвета и лёгкого антикоррозийного эффекта, а не ради катодной защиты. Доли цинка в сухой плёнке там обычно недостаточно, чтобы частицы контактировали друг с другом сплошной сетью — а без этого контакта катодная защита не работает вообще.
Практический вывод для снабженца: техническое описание состава должно прямо указывать процент цинка в сухой плёнке. Если производитель пишет только «содержит цинк» без цифры — вероятно, речь о декоративном продукте, а не о промышленном антикоррозийном покрытии для холодного цинкования металла.
Как состав защищает металл: катодная и барьерная защита
Два механизма защиты работают по-разному, и от того, какой из них реализован в конкретном покрытии, зависит вся дальнейшая логика применения.
Катодная защита возникает, когда частицы цинка в плёнке электрически контактируют друг с другом и со сталью. Цинк электрохимически более активен, чем железо, поэтому при попадании влаги он окисляется первым — становится жертвенным анодом — и отдаёт электроны стали, защищая её даже там, где плёнка поцарапана или продавлена. Это тот же принцип, что и у горячего цинкования: пока есть металлический цинк в контакте со сталью, ржавчина на самой стали не образуется.
Барьерная защита — принципиально другой механизм: сплошная непроницаемая плёнка просто не пускает влагу и кислород к металлу. Как только в барьерном покрытии появляется царапина или скол, защита в этой точке заканчивается, и коррозия начинается именно там, точечно и часто быстрее, чем на неокрашенном металле — из-за электрохимической пары «сталь-повреждённое покрытие».
Составы с высоким содержанием цинка в сухой плёнке (от 65-70%) дают преимущественно катодную защиту: частиц цинка достаточно, чтобы они соприкасались и образовывали проводящую сеть. При содержании цинка ниже этого порога частицы оказываются изолированы друг от друга связующим, электрический контакт пропадает, и покрытие фактически работает как барьерное — просто с цинковым наполнителем вместо инертного.
Подготовка поверхности перед нанесением
Экономия на подготовке поверхности — самая частая причина отслоения цинконаполненного покрытия в первый год эксплуатации, а не брак самого состава. Цинконаполненная краска требует более строгой подготовки, чем обычная эмаль: любая плёнка ржавчины, окалины или масла между сталью и составом рвёт электрический контакт частиц цинка с металлом — и катодная защита не включается вообще, даже если формально состав нанесён.
| Степень очистки | Метод достижения | Годится для холодного цинкования |
|---|---|---|
| Sa1 | Лёгкая ручная зачистка щёткой | Нет — окалина и ржавчина частично остаются |
| Sa2 | Механическая шлифовка, шлифовальный круг | Минимально допустимо для составов с умеренным Zn |
| Sa2.5 | Дробеструйная обработка | Да — стандартный уровень для промышленных составов |
| Sa3 | Дробеструйная обработка до чистого металла | Да, избыточно для большинства задач холодного цинкования |
Кроме степени очистки, поверхность должна быть обезжирена и просушена: цинконаполненная краска на неорганическом связующем плохо переносит остаточную влагу, а органическая эпоксидная — плохо переносит масляную плёнку от предыдущих операций (например, СОЖ после механообработки). Проверка на объекте простая: чистая сталь после дробеструйной обработки не должна иметь видимого блеска от масла и должна сохранять матовый серый цвет без пятен ржавого налёта.
Технология нанесения: кисть, валик, распыление
Три способа нанесения дают разную толщину за проход, и от этого напрямую зависит, сколько слоёв нужно до номинальной толщины сухой плёнки, указанной производителем.
| Способ нанесения | Толщина за проход, мкм | Слоёв до номинала | Расход, ориентир |
|---|---|---|---|
| Кисть | 20-30 | 2-3 | Выше среднего, неравномерность толщины |
| Валик | 25-40 | 2 | Средний, удобен на плоских панелях |
| Пневмораспыление | 40-60 | 1-2 | Ниже среднего, но требует камеры или укрытия |
| Спрей (аэрозоль) | 15-25 | 3-4 | Высокий на единицу площади, оправдан только для точечного ремонта |
Ориентир по расходу нужен снабженцу не меньше, чем цена банки: смета на объект собьётся, если считать только стоимость литра состава без пересчёта на фактическую площадь и число слоёв. Между слоями обязательно выдерживается пауза на просушку — время указано в техническом листе и зависит от связующего (органические составы сохнут быстрее неорганических этилсиликатных). Нанесение следующего слоя по непросохшему предыдущему — частая причина того, что итоговая плёнка не набирает заявленную толщину и защита оказывается слабее расчётной.
Где холодное цинкование оправдано, а где нет
Это ключевой вопрос статьи: холодное цинкование металла краской — не универсальная замена горячему, а метод со своим потолком применимости. Честная граница проходит по среде эксплуатации, а не по бренду состава.
| Среда эксплуатации | Холодное цинкование | Горячее цинкование | Ориентировочный срок службы холодного, лет |
|---|---|---|---|
| Сухое отапливаемое помещение | Да, полноценная замена | Избыточно | 15-20+ |
| Городская атмосфера, умеренный климат | Да, с составом высокого Zn | Да | 8-15 |
| Влажный неотапливаемый цех | Да, если поверхность подготовлена | Да, надёжнее | 5-10 |
| Промышленная агрессивная среда, химикаты | Ограниченно, требует доп. слоя | Да | 2-5 |
| Морская атмосфера, прибрежная зона | Не заменяет горячее | Да, основной метод | 1-3 |
По категориям коррозионной активности ISO 12944 холодное цинкование уверенно закрывает низкие и средние классы (C1-C3): офисные и складские помещения, городскую атмосферу без прямого химического воздействия. В категориях C4-C5 — промышленная среда, морское побережье — толщина покрытия и структура плёнки у горячего цинкования дают ресурс, которого один слой краски физически не набирает. В такой среде честный ответ снабженцу — не подбирать более дорогой состав холодного цинкования, а закладывать горячее цинкование или комбинированную систему (горячий цинк плюс верхний защитный слой).
Ремонт сварных швов и повреждений на оцинкованных деталях
Практический сценарий, где холодное цинкование — не альтернатива горячему, а единственный рабочий способ закрыть повреждение: деталь прошла горячее цинкование, затем потребовалась сварка при доработке или монтаже, и шов оголил металл, выжигая цинк на несколько миллиметров вокруг сварной ванны. Повторно окунать готовую конструкцию целиком в ванну расплава ради одного шва экономически бессмысленно и часто физически невозможно на площадке монтажа.
Здесь на сварной шов и прилегающую зону наносится цинконаполненный состав — чаще цинковый спрей, потому что он удобен для точечной обработки без разведения и без укрытия соседних поверхностей. Условие то же, что и для сплошного покрытия: зона шва должна быть зачищена от окалины и шлака до металлического блеска, иначе катодная защита не включится именно там, где она нужнее всего. Такой ремонт — стандартная практика после сварки оцинкованных металлоконструкций, а не компромиссное решение «на скорую руку».
Частые ошибки при выборе и нанесении состава
- Покупка состава с низким содержанием цинка под задачу катодной защиты. Если в техническом листе нет цифры процента цинка в сухой плёнке или она ниже 60%, состав, скорее всего, даёт только барьерную защиту — и работает не так, как ожидает снабженец, купивший его вместо горячего цинкования.
- Нанесение без просушки между слоями. Итоговая толщина сухой плёнки не набирается, растворитель из нижнего слоя не успевает выйти, и покрытие теряет и адгезию, и заявленный срок службы.
- Экономия на подготовке поверхности. Ручная зачистка щёткой вместо дробеструйной обработки там, где производитель требует Sa2.5, — самая частая причина раннего отслоения, о которой уже сказано выше, но её стоит повторить: это не мелочь, а основная причина рекламаций.
- Использование декоративной металлической краски вместо промышленного цинконаполненного состава. Внешне оба продукта серые и «с цинком», но задачу катодной защиты декоративная краска не решает.
- Выбор холодного цинкования для морской или сильно агрессивной среды из соображений экономии. Разница в цене между составом и горячим цинкованием на этапе закупки обернётся повторной покраской через год-два, что дороже изначально правильного решения.
Как заказать защиту металла от коррозии
Выбор между холодным и горячим цинкованием, а также подбор конкретного состава под среду эксплуатации детали — задача, которую разумно решать вместе с технологом на этапе чертежа, а не постфактум. Полный перечень защитных и декоративных покрытий, включая горячее цинкование и другие виды гальванической обработки, — на странице гальванических покрытий. Если деталь ещё не изготовлена, пришлите чертёж на расчёт — точная стоимость покрытия считается вместе со стоимостью самой детали, а не отдельной строкой наугад.